Tipos de fisuras en soldadura: causas y cómo evitarlas
El único grupo de defectos rechazable en todas partes y sin límite de tamaño. Tres mecanismos distintos, tres remedios distintos — y distinguirlos empieza por dónde y cuándo apareció la fisura.

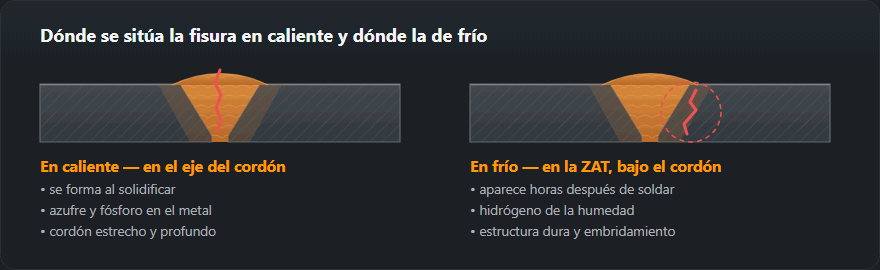
Fisuración en caliente: al solidificar
Dónde: en el eje del cordón, o en el cráter del final de una pasada. Se ve enseguida, a veces mientras aún se está soldando.
Por qué: al solidificar, el último líquido que queda concentra compuestos de bajo punto de fusión —el sulfuro de hierro por encima de todo— en una película entre los granos que crecen. El cordón se está contrayendo al mismo tiempo, y esa película no tiene resistencia para aguantarlo.
Qué lo empeora: azufre y fósforo en el metal base; un cordón estrecho y profundo, donde los granos crecen desde los dos lados y se encuentran en un plano central; mucho embridamiento; y apagar el arco sin rellenar el cráter.
Remedios: un cordón más ancho y menos profundo —relación profundidad/anchura cercana a 1:1 en vez de 2:1—; consumibles de bajo azufre; rellenar todos los cráteres; y, en inoxidable austenítico, un aporte que deje unos pocos por ciento de ferrita en el depósito, que es exactamente por lo que se usa 308L sobre 304 en lugar de una composición idéntica.
| Factor | Por qué influye | Qué hacer |
|---|---|---|
| Azufre y fósforo en el metal | Forman películas de bajo punto de fusión | Comprueba el certificado, usa aporte bajo en S y P |
| Cordón estrecho y profundo | Los cristales crecen enfrentados y el eje queda débil | Haz el cordón más ancho y plano, cambia el chaflán |
| Aporte térmico alto | Baño mayor y contracción más fuerte | Baja la intensidad o avanza más rápido, ve el cálculo del aporte térmico |
| Sujeción rígida | La contracción no tiene salida y crecen las tensiones | Cambia el orden de los cordones, libera un lado |
| Cráter sin rellenar | El rechupe da inicio a la grieta | Rellena el cráter, activa la rampa de bajada |
Fisuración en frío: horas después
Dónde: en la zona afectada por el calor, normalmente justo bajo el pie del cordón y paralela a la línea de fusión. A menudo invisible en superficie.
Por qué: tienen que coincidir tres factores. Una estructura martensítica dura en la zona afectada, por enfriar demasiado rápido. Hidrógeno disuelto, de la humedad del consumible o de la chapa. Y tensión de tracción, por embridamiento y contracción. Quita cualquiera de los tres y la fisura no aparece.
Remedios, en el orden en que se aplican: precalentamiento, que ataca los dos primeros factores a la vez — ver la calculadora de precalentamiento; consumibles de bajo hidrógeno, bien resecados y en termo; más aporte térmico, dentro de lo que permita el WPS; y una secuencia de soldeo que deje contraerse a la unión en vez de embridarla.
Si el acero es propenso o no sale de la composición: pásala por la calculadora de carbono equivalente antes de decidir que no hace falta precalentar.
| Condición | Cómo se elimina |
|---|---|
| Hidrógeno | Secar los electrodos, guardarlos secos, limpiar humedad, aceite y óxido de los bordes, electrodos marcados H5 |
| Estructura de temple | Precalentar y controlar la temperatura entre pasadas: el cálculo, en la calculadora CE |
| Tensiones | El orden de los cordones, distensionado tras soldar, prescindir de sujeción rígida |
Desgarro laminar: en el metal base
Dónde: en la chapa y no en el cordón, escalonado y paralelo a la superficie, bajo una unión que carga la chapa en el sentido del espesor.
Por qué: la chapa laminada contiene inclusiones no metálicas aplastadas en el plano de laminación. Cargada a través del espesor —la dirección transversal corta— la chapa simplemente tiene menos ductilidad ahí, y las inclusiones se enlazan.
Remedios: esto es más un problema de diseño que de soldeo. Rediseñar la unión para que la carga no pase por el espesor de la chapa; especificar chapa con propiedades garantizadas en el sentido del espesor (la calidad Z de EN 10164); recargar la superficie con una capa de menor resistencia antes de soldar la unión; y reducir el embridamiento.
Reparar una fisura
Primero, encontrar los dos extremos: líquidos penetrantes o partículas magnéticas, porque una fisura siempre es más larga de lo que se ve. Taladra agujeros de parada más allá de cada extremo si la excavación no se puede hacer de una vez. Resana o amola la fisura entera, vuelve a ensayar la excavación para confirmar que ha desaparecido, y resuelda con un procedimiento de reparación aprobado, normalmente con un escalón más de precalentamiento que el original.
Dónde está la grieta y qué significa
| Dónde está la grieta | Lo más probable |
|---|---|
| En el eje del cordón, longitudinal | En caliente, de solidificación |
| En el cráter, en estrella | En caliente, por contracción |
| En la zona afectada térmicamente, bajo el cordón | En frío, por hidrógeno |
| En la línea de fusión, transversal | En frío o por falta de fusión |
| Apareció horas después | En frío, sin duda |
Números de fisura en el informe: del 100 al 106
En ISO 6520-1 las fisuras forman el grupo 100, y el número dice cómo corre la fisura y dónde está. Basta para una primera hipótesis sobre la causa:
- 1011 — longitudinal en el metal de soldadura. Por el eje del cordón: la imagen típica de una fisura en caliente en un cordón estrecho y profundo.
- 1012 y 1013 — longitudinales en la línea de fusión y en la ZAT. Bajo el borde, paralelas al cordón: el sitio típico de la fisura en frío.
- 1014 — longitudinal en el metal base. Fuera del cordón; en uniones que cargan la chapa en su espesor, apunta a desgarro laminar.
- 102 — transversal. A través del cordón; en metal de aportación de alta resistencia, señal frecuente de hidrógeno.
- 104 — fisura de cráter. Una estrella o una raya en un cráter sin rellenar al final de la pasada.
- 105 y 106 — grupo de fisuras dispersas y fisura ramificada. Una red o un árbol; siempre motivo para revisar el material.
El número se anota tan detallado como permita el método; la lista completa está en la tabla de números de imperfecciones ISO 6520-1.
¿Es el acero propenso a fisurar en frío? Un ejemplo con números
La susceptibilidad a la fisuración en frío se juzga antes de soldar, por la composición del acero. La calculadora del sitio obtiene el carbono equivalente CE(IIW) = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 y califica el acero por debajo de 0,40 como bien soldable, de 0,40 a 0,60 como delicado y por encima de 0,60 como difícil. El precalentamiento lo estima por el método B de EN 1011-2, a partir del CET, el espesor, el hidrógeno y el aporte térmico.
Composición de ejemplo: C 0,18; Mn 1,40; Cr 0,05; Mo 0,02; V 0,01; Ni 0,05; Cu 0,10 %. Da CE = 0,439 —la franja media— y CET = 0,331. Con un aporte térmico de 1,0 kJ/mm y un consumible de 5 ml/100 g de hidrógeno (electrodos básicos resecados), la calculadora da unos 80 °C de precalentamiento con 20 mm de espesor y 110 °C con 30 mm. Los mismos 30 mm con un consumible de 10 ml/100 g piden ya unos 140 °C, y con electrodo de rutilo (unos 15 ml/100 g), unos 160 °C. La lección: pasar de 5 a 10 ml/100 g de hidrógeno sube el precalentamiento tanto como 10 mm más de espesor; los electrodos básicos secos no son un trámite. Compruebe su acero en la calculadora de carbono equivalente y la temperatura en la calculadora de precalentamiento.
Cuándo buscar fisuras
Una fisura en frío puede aparecer horas después de soldar, a veces al día siguiente o más tarde. Inspeccionar nada más terminar demuestra poco: «sin indicaciones» una hora después de soldar no es una recepción. En uniones críticas de aceros con carbono equivalente alto, los END finales se programan no antes de 24 a 48 horas después de soldar; el tiempo real de espera lo fija la norma de producto o el plan de inspección. Los métodos superficiales —líquidos penetrantes y partículas magnéticas— encuentran fisuras abiertas a la superficie; las fisuras bajo el borde en la ZAT se detectan con más seguridad por ultrasonidos que por radiografía, porque son planas.
Errores que acaban en fisura
- Precalentar en un punto. Un soplete dirigido a un sitio solo calienta la superficie junto al chaflán. La temperatura se comprueba con tizas termoindicadoras o termómetro a ambos lados de la unión, no a ojo.
- Cortar el arco sin rellenar el cráter. El camino más corto a la fisura 104: rellenar el cráter o salir sobre un apéndice.
- Un cordón estrecho y profundo a toda costa. Mucha corriente con poca velocidad en un chaflán estrecho da un cordón más hondo que ancho y una fisura en caliente en el eje.
- Amolar la fisura «hasta que no se vea» sin comprobar. Una fisura siempre es más larga de lo que parece; tras sanear, se revisa con penetrantes o partículas magnéticas antes de soldar encima.
- Electrodos básicos fuera del horno. El ejemplo de arriba muestra lo que cuesta el hidrógeno extra en precalentamiento; si no se sube el precalentamiento, lo cuesta en fisuras.
Por qué una fisura no se admite en ningún nivel y cómo aparece en la tabla de requisitos se explica en niveles de calidad ISO 5817.
Preguntas frecuentes
El cordón estaba bien ayer y ha fisurado por la noche. ¿Cómo?
Esa es la firma de la fisuración en frío por hidrógeno. Necesita tiempo: el hidrógeno tiene que difundir hasta el punto de máxima tensión antes de que la fisura arranque, y eso lleva horas y puede llegar a 48. Por eso las uniones críticas se inspeccionan uno o dos días después, no al terminar.
¿Se puede soldar por encima de una fisura?
No. Hay que resanarla o amolarla por completo, pasando de los dos extremos, y comprobar la excavación con líquidos penetrantes o partículas magnéticas antes de resoldar. Una fisura tapada sigue ahí, ahora escondida, y seguirá creciendo.
¿El precalentamiento evita siempre las fisuras?
Evita las de frío, que es para lo que está: frena el enfriamiento y deja escapar el hidrógeno. No hace nada contra las de caliente — esas las provocan la composición y la forma del cordón, y precalentar puede incluso empeorarlas un poco al ensanchar el baño.
¿Se admite una fisura pequeña en el nivel D?
No. Las fisuras (grupo 100 de ISO 6520-1) no se admiten en ninguno de los tres niveles de ISO 5817 —B, C y D—, sea cual sea su longitud. Una fisura hallada en la inspección se elimina por completo y se vuelve a soldar.
¿Cómo distinguir una fisura en caliente de una en frío?
Por el lugar y el momento. La fisura en caliente recorre el eje del cordón o está en el cráter y se ve enseguida; su fractura suele ser oscura, oxidada. La fisura en frío está en la zona afectada térmicamente, normalmente bajo el borde del cordón y paralela a la línea de fusión, y puede aparecer muchas horas después; su fractura es brillante, sin oxidar.
Actualizado: