Calculadora de aporte térmico
El aporte térmico es lo que une tus ajustes con la metalurgia: de él dependen la velocidad de enfriamiento, la estructura del cordón y la necesidad de precalentar. Los procedimientos lo limitan por los dos extremos.

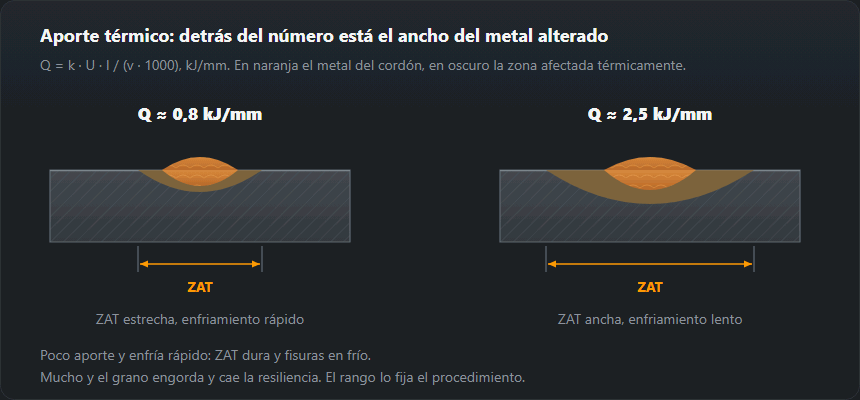
La fórmula
Q = k · (U · I · 60) / (v · 1000), donde U es la tensión de arco
en voltios, I la intensidad en amperios, v la velocidad de avance en mm/min y k
el rendimiento térmico del proceso.
Los rendimientos son los de ISO/TR 18491 y EN 1011-1. Sin el coeficiente el resultado se llama energía de arco, no aporte térmico: en documentación no son intercambiables, y confundirlos es una forma habitual de que te devuelvan un WPS.
Cómo calcular el aporte térmico: ejemplos paso a paso
Cada ejemplo usa los números que escribirías en la calculadora de arriba, y los resultados son exactamente los que muestra: energía de arco y aporte térmico en kJ/mm, redondeados a dos decimales. La calculadora no da kJ/cm: multiplica el valor en kJ/mm por 10.
| Ejemplo | k | I, A | U, V | v, mm/min | E, kJ/mm | Q, kJ/mm | Q, kJ/cm |
|---|---|---|---|---|---|---|---|
| Valores por defecto de la calculadora, electrodo 111 | 0,8 | 150 | 24 | 150 | 1,44 | 1,15 | 11,5 |
| MAG 135 | 0,8 | 220 | 24 | 300 | 1,06 | 0,84 | 8,4 |
| Electrodo 111 de 3,2 mm | 0,8 | 125 | 25 | 150 | 1,25 | 1,00 | 10,0 |
| TIG 141, chapa de 2 mm | 0,6 | 90 | 11 | 60 | 0,99 | 0,59 | 5,9 |
| Arco sumergido 121 | 1,0 | 500 | 30 | 500 | 1,80 | 1,80 | 18,0 |

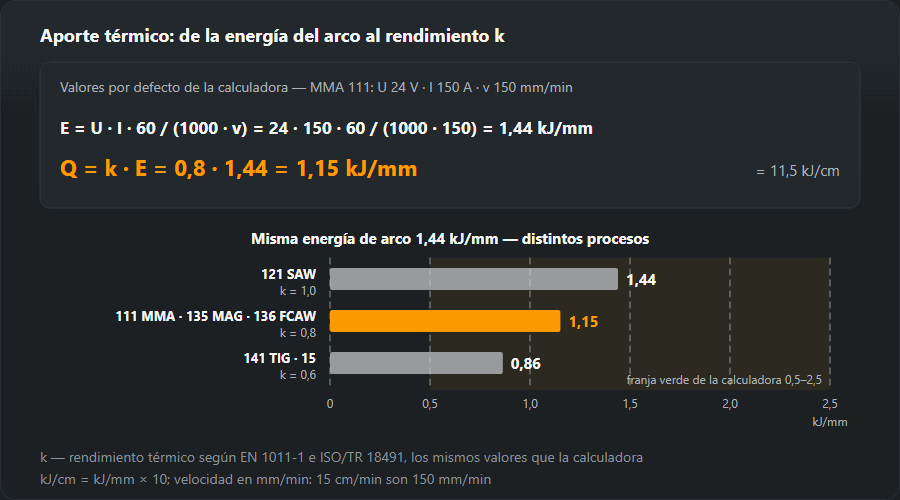
Ejemplo 1: los valores por defecto (electrodo revestido 111)
150 A, 24 V, 150 mm/min, proceso MMA con k = 0,8. Paso
uno, energía de arco: E = 24 · 150 · 60 / (150 · 1000) = 1,44 kJ/mm.
Paso dos, aporte térmico: Q = 0,8 · 1,44 = 1,15 kJ/mm, es decir,
11,5 kJ/cm. El resultado cae en la franja verde de 0,5–2,5 kJ/mm. Si
introduces una longitud de cordón de 1 m, la calculadora añade el tiempo de
arco: 1000 mm a 150 mm/min son 6,7 min.
Ejemplo 2: MAG 135 a 220 A, 24 V y 30 cm/min
La velocidad viene en cm/min y la calculadora pide mm/min: 30 cm/min =
300 mm/min. Energía de arco E = 24 · 220 · 60 / (300 · 1000) = 1,06 kJ/mm
(sin redondear, 1,056). En la tabla de esta página MAG tiene k = 0,8,
así que Q = 0,8 · 1,056 = 0,84 kJ/mm = 8,4 kJ/cm. Una pequeña
trampa: la calculadora multiplica la energía de arco sin redondear. Si a mano
multiplicas el 1,06 que ves por 0,8, sale 0,848 y redondeas a 0,85: diferencia
inofensiva, pero quien compare tu hoja con la calculadora preguntará por ella.
Ejemplo 3: electrodo 111 de 3,2 mm a 15 cm/min
La tabla de
intensidades para electrodos da 90–140 A para 3,2 mm; tomamos
125 A. Muchos equipos de electrodo no muestran la tensión, así que para una
estimación rápida sirve la regla de las preguntas de abajo:
U ≈ 20 + 0,04 · 125 = 25 V. Velocidad 15 cm/min =
150 mm/min. Energía de arco
E = 25 · 125 · 60 / (150 · 1000) = 1,25 kJ/mm, aporte térmico
Q = 0,8 · 1,25 = 1,00 kJ/mm = 10,0 kJ/cm. Para un documento
esos 25 V se sustituyen por un valor medido; cómo medirlo, más abajo.
Ejemplo 4: TIG 141 en chapa de 2 mm
La tabla de
parámetros da 50–90 A para 1,5–2,0 mm; tomamos 90 A. La tensión
del arco TIG no se ajusta en el equipo, depende de la longitud de arco, así que
hay que medirla: supongamos que el voltímetro marca 11 V. A 60 mm/min
(1 mm/s) la energía de arco es
E = 11 · 90 · 60 / (60 · 1000) = 0,99 kJ/mm. Con k = 0,6:
Q = 0,6 · 0,99 = 0,59 kJ/mm = 5,9 kJ/cm, franja de «material
fino». Si por error dejas el selector en MIG/MAG, los mismos parámetros dan
0,79 kJ/mm: sobre el papel, un tercio más por exactamente el mismo cordón.
Ejemplo 5: arco sumergido 121
Supongamos una pasada con un solo hilo a 500 A, 30 V y
500 mm/min. Energía de arco
E = 30 · 500 · 60 / (500 · 1000) = 1,80 kJ/mm. El arco sumergido
tiene k = 1,0, así que el aporte térmico es igual a la energía de arco:
1,80 kJ/mm = 18,0 kJ/cm. Es el único proceso en el que confundir las
dos cifras no hace daño.
Unidades: mm/s, cm/min, mm/min, kJ/mm y kJ/cm
- Velocidad: mm/min = cm/min × 10 = mm/s × 60. Así, 30 cm/min = 300 mm/min = 5 mm/s.
- Energía por longitud: kJ/cm = kJ/mm × 10, J/mm = kJ/mm × 1000. El ejemplo por defecto da 1,15 kJ/mm = 11,5 kJ/cm = 1150 J/mm (sin redondear, 1152 J/mm).
- La fórmula en otras unidades:
Q = k · U · I · 60 / vcon v en mm/min da J/mm (ejemplo MAG: 844,8 J/mm). Con v en mm/s,Q = k · U · I / (v · 1000)da kJ/mm. Y la fórmula de la calculadora con v en cm/min devuelve directamente kJ/cm: 0,8 · 24 · 220 · 60 / (30 · 1000) = 8,4.
Medir la velocidad de avance: longitud del cordón entre tiempo de arco
v = L / t, donde L es la longitud realmente soldada y t el tiempo
que el arco estuvo encendido sobre ella. Lo más sencillo: marcar 200 mm y
cronometrar. 200 mm en 40 s son 5 mm/s, es decir, 300 mm/min:
el ejemplo MAG. Para un cordón entero, mide su longitud terminada y divide solo
entre el tiempo de arco: las pausas para cambiar de electrodo o picar escoria no
cuentan. Si el equipo o un registrador de parámetros guarda el tiempo de arco,
úsalo: es más fiable que un cronómetro en manos de un ayudante.
Dónde se usa el número
Sobre todo en tres sitios. En el cálculo del precalentamiento según EN 1011-2, donde más aporte significa menos precalentamiento. En el WPS, donde el rango cualificado de aporte térmico es una variable esencial. Y en cualquier discusión sobre resiliencia: en aceros de grano fino el límite superior existe porque la zona afectada pierde tenacidad mucho antes que el metal aportado.
El rendimiento térmico k
| Proceso | ISO 4063 | k |
|---|---|---|
| Soldeo por arco sumergido con hilo macizo SAW | 121 | 1,0 |
| Soldeo manual por arco con electrodo revestido MMA · SMAW | 111 | 0,8 |
| Soldeo MAG con hilo macizo en gas activo MAG · GMAW | 135 | 0,8 |
| Soldeo MAG con hilo tubular con fundente FCAW | 136 | 0,8 |
| Soldeo TIG con varilla maciza TIG · GTAW | 141 | 0,6 |
| Soldeo por plasma | 15 | 0,6 |
Qué significa la cifra
| Q, kJ/mm | Qué significa |
|---|---|
| < 0,5 | Enfriamiento rápido; riesgo de estructuras duras y fisuras en frío en la ZAT |
| 0,5–1,0 | Material fino, pasadas de raíz, inoxidable |
| 1,0–2,5 | El rango de trabajo para la mayoría de procesos manuales en acero |
| > 2,5 | Grano grueso en la ZAT, pérdida de tenacidad, deformaciones |
Cómo medir la intensidad y la tensión reales
La intensidad se mide con una pinza amperimétrica de continua (de efecto Hall) alrededor del cable de soldeo; una pinza normal de alterna no lee corriente continua. Se lee con el arco estable, no en el cebado. La cifra del panel puede ser el valor ajustado y no lo que realmente circula.
La tensión se mide lo más cerca posible del arco: entre la pinza portaelectrodos o la conexión de la antorcha y la pieza junto a la unión. El display del equipo mide en sus propios bornes, así que incluye la caída en los dos cables. La calculadora de caída de tensión da 4,40 V para 220 A por 20 m de cobre de 35 mm². Con 24 V en el arco, en los bornes hay entonces unos 28,4 V, y meter ese valor convierte el ejemplo MAG en 1,00 kJ/mm en lugar de 0,84: casi una quinta parte de más.
Arco pulsado y procesos con forma de onda controlada
En MIG/MAG pulsado y modos parecidos, intensidad y tensión cambian muchas
veces por segundo. Un instrumento muestra valores medios —o eficaces, según el
aparato—, y el producto de dos medias no es la potencia media: los picos de
intensidad y tensión coinciden, así que U media × I media suele quedarse por
debajo de la potencia real, mientras que los valores eficaces pueden exagerarla.
Por eso ISO/TR 18491 calcula la energía de arco a partir de la potencia
instantánea o la energía instantánea, medidas con un instrumento de muestreo
rápido o con el contador de energía que tienen algunos equipos. Entonces
E = energía / longitud del cordón: 211,2 kJ en un cordón de
200 mm dan 1,056 kJ/mm, y luego Q = k · E como
siempre.
Cordones con balanceo y cordones rectos
El balanceo no cambia la intensidad ni la tensión: frena el avance a lo largo de la unión, y la velocidad está en el denominador. Toma el ejemplo MAG y balancea de forma que la unión avance a 150 mm/min en vez de 300: energía de arco 2,11 kJ/mm, aporte térmico 1,69 kJ/mm (16,9 kJ/cm), el doble que el cordón recto. En la fórmula entra siempre el avance a lo largo del eje del cordón, nunca el zigzag de la antorcha. Donde el aporte está limitado, el chaflán se rellena con más cordones rectos estrechos en lugar de pocos cordones anchos con balanceo; cada pasada tiene entonces su propio aporte, y cada una debe quedar dentro del rango.
Aporte térmico en el WPS, t8/5, tenacidad y dureza
WPS. El WPS indica un rango de aporte térmico fijado al cualificar el procedimiento y registrado en el WPQR. Los límites pertenecen a ese procedimiento: no se copian de una tabla, y en obra se respetan pasada a pasada.
Tiempo de enfriamiento t8/5. EN 1011-2 convierte aporte térmico, espesor y precalentamiento en el tiempo de enfriamiento de 800 a 500 °C, y ese tiempo decide la estructura de la zona afectada. Mete las dos cifras MAG en la calculadora t8/5 (unión a tope, 20 °C): en chapa de 10 mm, 0,84 kJ/mm dan 7,2 s y el cordón con balanceo de 1,69 kJ/mm, 29,2 s, fuera de la ventana de 5–25 s que la calculadora marca para aceros no aleados y de baja aleación. En 20 mm las mismas cifras dan 4,0 y 8,0 s: aquí es el cordón recto el que enfría demasiado rápido, y la respuesta es precalentar, no subir la intensidad.
Tenacidad y dureza. Un t8/5 demasiado corto significa ZAT dura y riesgo de fisuración en frío; demasiado largo, grano grueso y menos energía absorbida en la ZAT. En la cualificación del procedimiento la dureza de la ZAT se mide en HV; para compararla con una exigencia en HB o HRC usa el conversor de dureza.
Si el WPS o el catálogo dan el aporte en kJ/in y la velocidad en pulgadas por minuto, pásalos primero por el conversor de unidades y solo después compáralos con un resultado en kJ/mm.
Errores típicos
- Olvidar k, o aplicarlo dos veces. Dar la energía de arco como aporte térmico convierte el ejemplo MAG en 1,06 en vez de 0,84 kJ/mm, una cuarta parte de más. Multiplicar otra vez por 0,8 un valor que ya lleva k da 0,68 en lugar de 0,84. Anota siempre cuál de las dos cifras das.
- kJ/cm y kJ/mm. El factor es 10: 8,4 kJ/cm son 0,84 kJ/mm. Un límite copiado sin su unidad es un límite que alguien leerá mal.
- Recorrido de la antorcha en lugar del avance. Cronometrar el zigzag del balanceo exagera la velocidad y rebaja el aporte.
- Tensión del equipo con cable largo. El display incluye la caída en el cable: en el ejemplo de arriba, casi una quinta parte de aporte que nunca llegó a la unión.
- Velocidad a ojo. Una velocidad adivinada mueve el resultado más que cualquier otro dato; mide longitud y tiempo de arco.
Preguntas frecuentes
¿Por qué importa el aporte térmico?
Porque decide la velocidad de enfriamiento del cordón. Poca energía significa enfriamiento rápido, estructura dura y riesgo de fisuras; demasiada, grano grueso y poca resiliencia. Por eso los procedimientos lo limitan por arriba y por abajo, no solo por arriba.
¿Cómo mido la velocidad de avance?
Con un cronómetro. Cronometra un tramo conocido de cordón —200 mm va bien— y divide. La velocidad estimada a ojo suele fallar en decenas por ciento, y eso mueve el resultado más que ningún otro dato.
¿Qué tensión pongo si el equipo no la muestra?
En electrodo revestido puedes estimarla como U ≈ 20 + 0,04 · I. Es una aproximación: si el número va a un documento, la tensión se mide, no se estima.
¿Qué diferencia hay entre energía de arco y aporte térmico?
La energía de arco es la cifra eléctrica: E = U · I · 60 / (v · 1000) en kJ/mm. El aporte térmico es la parte que entra en la pieza: Q = k · E, con k = 0,8 para electrodo revestido, MIG/MAG e hilo tubular, 0,6 para TIG y plasma y 1,0 para arco sumergido. En el ejemplo MAG de esta página (220 A, 24 V, 300 mm/min) son 1,06 frente a 0,84 kJ/mm. Solo en arco sumergido coinciden.
¿Cómo paso de kJ/cm a kJ/mm?
Dividiendo entre 10: 11,5 kJ/cm = 1,15 kJ/mm. Al revés, multiplicando por 10. J/mm es kJ/mm × 1000, así que 1,15 kJ/mm = 1150 J/mm. La calculadora muestra solo kJ/mm.
¿Qué aporte térmico se admite en S355 o en aceros de grano fino?
No hay una cifra única. El rango lo fija el WPS, establecido al cualificar el procedimiento, y EN 1011-2 lo deriva del tiempo de enfriamiento t8/5 para el espesor, la unión y el precalentamiento dados. Comprueba tu valor con la calculadora t8/5: para aceros no aleados y de baja aleación marca 5–25 s; para aceros templados y revenidos de alta resistencia el fabricante da una ventana más estrecha.
¿Cómo se calcula el aporte térmico con balanceo?
Con la misma fórmula, pero la velocidad es el avance a lo largo de la unión, no el recorrido de la antorcha. El balanceo lo reduce a la mitad con facilidad: MAG a 220 A y 24 V da 0,84 kJ/mm como cordón recto a 300 mm/min y 1,69 kJ/mm con balanceo avanzando a 150 mm/min.
Actualizado: