Coste por metro de cordón
Lo que cuesta de verdad un metro de cordón cuando se cuentan el consumible, el gas, la electricidad y las horas: el número que hace falta antes de presupuestar, no después.

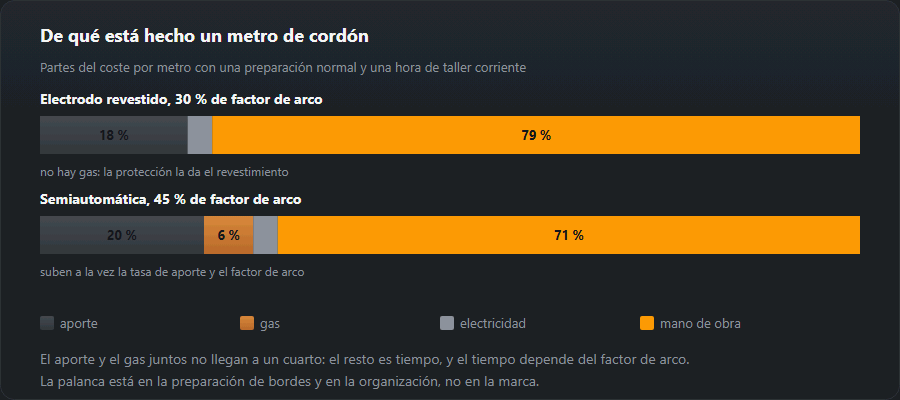
Adónde va el dinero
El cálculo parte de la sección del chaflán, la convierte en metal depositado y le añade las pérdidas para obtener el consumible realmente gastado. El gas sale del tiempo de arco. La electricidad, de la intensidad, la tensión y el rendimiento de la fuente. La mano de obra, del tiempo de arco dividido por la proporción de jornada que se pasa soldando.
Ese último dato es el que decide el resultado. En electrodo revestido la proporción está entre el 25 y el 35 %; en semiautomática, entre el 40 y el 55 %. El resto es armar, puntear, cambiar electrodos, picar escoria y moverse. Los presupuestos que suponen que un soldador suelda toda la jornada son la razón habitual de que un trabajo pierda dinero.
| Proceso | Rendimiento de depósito | Rendimiento, kg/h | Gas, l/min |
|---|---|---|---|
| MMA, rutilo (111) | 0,65 | 1,3 | — |
| MAG, hilo macizo (135) | 0,93 | 3,2 | 13 |
| FCAW, hilo tubular (136) | 0,85 | 4,2 | 15 |
| TIG (141) | 0,95 | 0,6 | 8 |
El rendimiento se da por hora de arco encendido. El montaje, la limpieza y las mediciones entran en la cuenta a través del factor de marcha del arco, que la calculadora aplica aparte.
Qué lo abarata de verdad
No el precio del consumible: rara vez pasa de una quinta parte del total. Manda la mano de obra, así que gana todo lo que reduzca tiempo de arco o repasos: menos ángulo de chaflán, un ajuste correcto de las piezas, un proceso con más tasa de aporte y cordones que pasen a la primera. Sobresoldar es el gasto silencioso: un cordón en ángulo de 8 mm donde el plano pide 6 gasta un 78 % más de aporte y otro tanto de tiempo, y no es más resistente.
Ejemplo: 10 m de cordón en V en chapa de 10 mm, MAG — de dónde salen 41 por metro
Con sus valores por defecto la calculadora resuelve justo este caso: unión en V a 60°, separación y talón de 2 mm, 10 m de cordón, MAG, hilo a 14 PLN/kg, gas a 18 PLN/m³, electricidad a 0,9 PLN/kWh, mano de obra a 90 PLN/h y un 45 % de arco encendido. Los campos están en eslotis, pero la cuenta vale en cualquier moneda si todos los precios se introducen en ella. Paso a paso:
- Sección con sobreespesor: 62,6 mm².
- Metal depositado:
62,6 · 10 · 0,00785 ≈ 4,92 kg. - Hilo:
4,92 / 0,93 ≈ 5,29 kg→ 74,03 PLN. - Tiempo de arco:
4,92 / 3,2 ≈ 1,54 h; en ese tiempo, a 13 l/min, se van 1,20 m³ de gas (21,58 PLN) y unos 9,4 kWh de electricidad (8,46 PLN). - Tiempo pagado:
1,54 / 0,45 ≈ 3,42 h→ 307,35 PLN de mano de obra. - Total 411,42 PLN, es decir, 41,14 PLN por metro.
La mano de obra es aquí el 75 % del coste; hilo y gas juntos, el 23 %; la electricidad, el 2 %. El gráfico de arriba muestra el mismo reparto: quien busca ahorro en el precio del hilo busca en el cajón más pequeño.
Qué cambia más el coste por metro de soldadura
El mismo cordón, con un solo campo de la calculadora cambiado en cada fila:
| Variante | Coste por metro, PLN/m | Cambio | Mano de obra |
|---|---|---|---|
| Base: V 10 mm, MAG, valores por defecto | 41,14 | — | 75 % |
| Arco encendido 30 % en vez de 45 % | 56,51 | +37 % | 82 % |
| Arco encendido 60 % en vez de 45 % | 33,46 | −19 % | 69 % |
| Tarifa 120 en vez de 90 PLN/h | 51,39 | +25 % | 80 % |
| Hilo 20 en vez de 14 PLN/kg | 44,31 | +8 % | 69 % |
| Ángulo de chaflán 50° en vez de 60° | 36,01 | −12 % | 75 % |
| Separación 3 mm en vez de 2 mm | 48,37 | +18 % | 75 % |
| Hilo tubular (136) en vez de MAG | 34,18 | −17 % | 69 % |
| Electrodo (111), arco encendido 30 % | 125,33 | +205 % | 91 % |
| TIG (141) | 179,71 | +337 % | 91 % |
Cada fila cambia un solo campo respecto a los valores por defecto: hilo 14 PLN/kg, gas 18 PLN/m³, electricidad 0,9 PLN/kWh, tarifa 90 PLN/h, arco encendido 45 %. Son precios de ejemplo, no una tarifa de mercado.
Cómo leerlo
La palanca más fuerte es el factor de arco: bajar del 45 al 30 % encarece el metro un 37 %; subir al 60 % lo abarata un 19 %. Depende de la organización: utillajes, acceso a la unión, si el soldador amola y acarrea piezas él mismo. La tarifa influye en proporción a la parte de mano de obra; el precio del hilo, poco: +43 % en el hilo da +8 % en el metro. La geometría pesa más de lo que parece: un milímetro más de separación es un +18 %, porque crece la sección y con ella todas las demás partidas a la vez. El hilo tubular sale más barato que el MAG gracias a su mayor tasa de depósito (4,2 frente a 3,2 kg/h), aunque la calculadora lo cuenta al mismo precio por kilo: si tu tubular es más caro, pon su precio.
Coste por metro del cordón en ángulo según la garganta
Para cordones en ángulo la calculadora pide el cateto z. Con los mismos precios, un metro de a4 (z = 5,7 mm) cuesta unos 11,56 PLN, y uno de a6 (z = 8,5 mm), unos 26,04 PLN. La garganta crece la mitad y el coste más del doble, porque la sección va con el cuadrado. Soldar «a6» donde el plano quería z6 supone unos 13 PLN más por metro (z6 cuesta 13,00 PLN). La conversión de a en z está en la calculadora del cordón en ángulo.
Presupuestar una estructura a partir del coste por metro
- Metros de cordón del plano, separados por tipo de unión; lo más cómodo, en el mapa de soldaduras.
- Coste por metro de cada tipo con la calculadora, con tus precios y tu factor de arco. Si no lo conoces, mide un día: horas de arco del contador de la máquina divididas entre las horas de jornada.
- Multiplicar y sumar. Los cordones por los dos lados cuentan como dos.
- Lo que no es soldar, aparte: corte, biselado, armado, enderezado, limpieza, ensayos. Nada de eso está en el coste por metro.
- Comprobar la cantidad de material: masa depositada y número de bobinas con la calculadora de metal depositado.
Errores típicos al calcular el coste de la soldadura
- Presupuestar por tiempo de arco. Con un factor de arco del 30 % el tiempo pagado es más del triple.
- Material sin pérdidas. La masa depositada no es la masa de hilo o electrodos comprada: hay que dividir por el rendimiento.
- Un solo factor de arco para taller y obra. En obra suele ser menor; calcúlala aparte.
- El otro lado olvidado. Un cordón por ambos lados y una unión en X son la sección completa, no la mitad.
- Geometría nominal. La separación y el ángulo reales del taller mueven el coste más de un diez por ciento (tabla de arriba).
Preguntas frecuentes
¿Por qué la mano de obra es la partida mayor?
Porque el aporte y el gas juntos rara vez pasan de un cuarto del coste. El resto es tiempo, y el tiempo depende del factor de arco: 25 a 35 % con electrodo revestido, 40 a 55 % en semiautomática. Quien quiere abaratar no empieza por la marca de los electrodos.
¿Qué es exactamente el factor de arco?
La fracción de la hora pagada en la que el arco está realmente encendido. Cambiar electrodo, picar escoria, recolocar la pieza y medir no cuentan, pero se pagan igual. Por eso la cifra ocupa un lugar tan visible en la calculadora.
¿Compensa pasar de electrodo revestido a MAG?
Calcula las dos. En cordones cortos con mucho recolocado gana el electrodo revestido por el tiempo de preparación; a partir de unos metros de cordón seguido gana MAG con claridad, porque suben a la vez la tasa de aporte y el factor de arco.
¿Cuánto cuesta un metro de soldadura MAG en chapa de 10 mm?
Con los valores por defecto de la calculadora (unión en V a 60°, hilo a 14 PLN/kg, gas a 18 PLN/m³, mano de obra a 90 PLN/h, 45 % de arco) unos 41 PLN por metro, el 75 % de ellos mano de obra. Introduce tus precios y tu tarifa en cualquier moneda: el resultado se mueve sobre todo con el factor de arco y la tarifa.
¿Qué abarata más: un hilo más barato o organizar mejor el trabajo?
La organización. Subir el factor de arco del 45 al 60 % abarata el metro un 19 %, mientras que un hilo 6 PLN/kg más caro lo encarece solo un 8 %. El precio del hilo mueve la partida más pequeña del presupuesto.
¿Es más barata la soldadura MAG que el electrodo?
Por metro de cordón, claramente. Para la misma unión en V de 10 mm la calculadora da unos 41 PLN/m con MAG al 45 % de arco y unos 125 PLN/m con electrodo al 30 %. La diferencia viene de la tasa de depósito (3,2 frente a 1,3 kg/h) y del factor de arco, no del precio del consumible.
Actualizado: