Calculadora de temperatura de precalentamiento
Si hay que precalentar y hasta qué temperatura, por el método B de EN 1011-2 — el que sí tiene en cuenta el hidrógeno y el aporte térmico, en vez de leer un número suelto de una tabla.

Qué entra en el cálculo
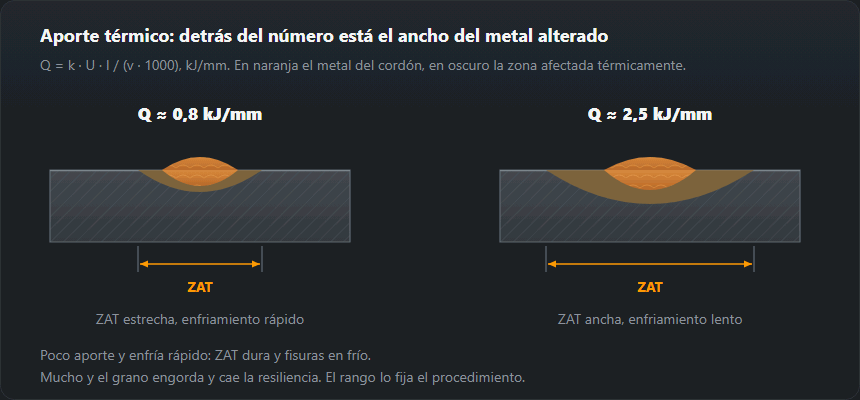
Cuatro datos, y los cuatro importan. CET: el carbono equivalente del certificado de colada, que sale de la calculadora de carbono equivalente. Espesor de la chapa: el de la chapa que se suelda, no la suma. En el método B la propia fórmula tiene en cuenta la evacuación del calor; sumar los espesores que concurren en la unión es cosa del método A con el carbono equivalente CE. Si las chapas tienen distinto espesor, calcula con la más gruesa: sale más alto, del lado seguro. Hidrógeno: de la ficha del consumible — un básico reseco da unos 5 ml/100 g y un rutilo corriente unos 15. Aporte térmico: más energía significa enfriamiento más lento y menos precalentamiento.
Por qué funciona
La fisuración en frío necesita tres cosas a la vez: una estructura dura susceptible, hidrógeno disuelto y tensión de tracción. El precalentamiento ataca las dos primeras. Frena el enfriamiento en el tramo de 800 a 500 °C, con lo que la zona afectada queda más blanda, y mantiene la unión caliente el tiempo suficiente para que el hidrógeno difunda hacia fuera en vez de acumularse en la línea de fusión.
Fíjate en el campo de validez de la fórmula: CET 0,20–0,50 %, espesor 10–90 mm, hidrógeno 1–20 ml/100 g, aporte 0,5–4,0 kJ/mm. Fuera de ahí la calculadora avisa, y la respuesta la tiene un metalúrgico, no una fórmula.
La escala de hidrógeno HD
| Designación | HD, ml/100 g | Consumible típico |
|---|---|---|
| E — muy bajo | < 3 | Electrodos básicos tras el secado, envase al vacío |
| D — bajo | 3–5 | Electrodos básicos, hilo macizo en mezcla |
| C — medio | 5–10 | Hilo tubular, básicos tras almacenamiento |
| B — alto | 10–15 | Electrodos de rutilo |
| A — muy alto | > 15 | Electrodos húmedos, celulósicos |
Escala de EN 1011-2. El valor HD figura en el certificado del consumible; si no lo tienes, cuenta un escalón peor.
Temperatura de precalentamiento de S235, S355 y S460 según espesor — tabla
Resultados de la misma fórmula para aceros típicos de la lista de la calculadora, con dos niveles de hidrógeno: HD 12 (electrodos de rutilo) y HD 4 (electrodos básicos resecados, hilo macizo).
| d, mm | S235JR CET 0,25 · HD 12, °C | S355J2 CET 0,34 · HD 4, °C | S355J2 CET 0,34 · HD 12, °C | S460N CET 0,42 · HD 4, °C | S460N CET 0,42 · HD 12, °C |
|---|---|---|---|---|---|
| 10 | — | 35 | 85 | 100 | 145 |
| 15 | 35 | 55 | 105 | 120 | 165 |
| 20 | 50 | 75 | 120 | 135 | 185 |
| 30 | 80 | 100 | 150 | 165 | 210 |
| 40 | 100 | 120 | 170 | 185 | 230 |
| 60 | 120 | 140 | 190 | 205 | 250 |
| 80 | 125 | 150 | 195 | 210 | 255 |
Aporte térmico 1,5 kJ/mm (valor por defecto de la calculadora), resultado redondeado hacia arriba a 5 °C como en la calculadora. «—»: según la fórmula no hace falta precalentar. El CET de cada acero es el punto de partida de la lista de la calculadora; para un documento se usa el CET del certificado de colada.
Cómo leer la tabla
Busca la fila de tu espesor y la columna de tu acero con el hidrógeno que toca. El S235 con HD 12 solo pide precalentar a partir de poco más de diez milímetros, y con HD 4 la fórmula lo pide solo desde unos 27 mm. El S355 con electrodo de rutilo en 20 mm ya son 120 °C; con un consumible de bajo hidrógeno, 75 °C. Entre las columnas HD 4 y HD 12 del mismo acero hay siempre unos 47 °C: eso cuesta un electrodo húmedo.
Ejemplos de cálculo paso a paso
Ejemplo 1: S355J2, 20 mm, electrodo de rutilo (HD 12), 1,5 kJ/mm
Son los valores por defecto de la calculadora. Los términos de la fórmula:
697 · 0,34 = 237,0; 160 · tanh(20/35) = 82,6;
62 · 120,35 = 147,9;
(53 · 0,34 − 32) · 1,5 = −21,0; menos 328. Suma: 118,6 °C, que la
calculadora redondea hacia arriba a 120 °C. Temperatura entre pasadas: de
120 a 250 °C.
Ejemplo 2: la misma chapa con consumible de bajo hidrógeno (HD 4)
Solo cambia el término del hidrógeno: 62 · 40,35 = 100,7
en lugar de 147,9. Resultado: 71,4 °C, o sea, 75 °C. Un electrodo básico
resecado o un hilo macizo ahorran aquí 45 °C de precalentamiento en toda la
longitud del cordón, y horas de soplete durante toda la jornada.
Ejemplo 3: S460N, 40 mm, HD 4, 1,2 kJ/mm
CET 0,42: 292,7 + 130,5 + 100,7 − 11,7 − 328 ≈ 184,2, es decir,
185 °C. Con electrodo de rutilo (HD 12) saldrían 235 °C, cerca del
límite superior entre pasadas, y la ventana entre mínimo y máximo se estrecha.
En casos así el consumible de bajo hidrógeno es prácticamente la única opción
sensata.
Qué pesa más en la fórmula
- CET. Cada 0,01 de CET son unos +7,8 °C con 1,5 kJ/mm. Una diferencia de 0,03 entre el certificado y el valor «típico» del acero ya supera los 20 °C.
- Espesor d. El término
160 · tanh(d/35)sube rápido hasta unos 40 mm y luego se satura: 10 mm dan 44,5; 20 mm, 82,6; 30 mm, 111,2; 60 mm, 149,9; 90 mm, 158,1. Una chapa de 60 mm no pide el doble que una de 30 mm. - Hidrógeno HD. De HD 2 (79,0) a HD 18 (170,5) el término crece más de 90 °C: es la mayor palanca que el taller controla por sí mismo.
- Aporte térmico Q. El factor
53·CET − 32es negativo para los aceros de la lista: con CET 0,34 cada kJ/mm de más baja el precalentamiento unos 14 °C. Enfriar más despacio ayuda, pero menos que un consumible seco. El aporte térmico lo calcula la calculadora de aporte térmico.
CET a partir del certificado: un ejemplo
El certificado de inspección 3.1 trae la composición química. Por ejemplo:
C 0,16, Mn 1,40, Mo 0,02, Cr 0,05, Cu 0,10, Ni 0,05.
Entonces CET = 0,16 + (1,40 + 0,02)/10 + (0,05 + 0,10)/20 + 0,05/40 ≈ 0,311.
Ese CET en la calculadora (campo «Introducir CET a mano») da con 20 mm,
HD 12 y 1,5 kJ/mm unos 100 °C, no los 120 °C del valor típico
0,34. Todos los equivalentes a la vez los calcula la
calculadora de carbono equivalente.
Precalentamiento de uniones soldadas en la práctica: el orden
- Calcula la temperatura para la parte más gruesa de la unión y el consumible que vas a usar de verdad.
- Calienta ancho y parejo, por los dos lados de la unión, hasta que el calor pase de lado a lado, no solo la superficie bajo el soplete.
- Mide el metal con tiza térmica o termómetro de contacto justo antes de cebar el arco.
- Mantén la ventana entre pasadas: no por debajo del mínimo calculado ni por encima del máximo del WPS (la calculadora da 250 °C para aceros estructurales corrientes).
- No dejes un cordón grueso a medias. Si hay que hacerlo, vuelve a la temperatura de precalentamiento antes de seguir.
Errores típicos al calcular el precalentamiento
- CE (IIW) metido como CET. El CE suele ser mayor y el resultado sale alto; la fórmula de la EN 1011-2 pide CET.
- Aporte térmico en kJ/cm en lugar de kJ/mm. Poner 15 en vez de 1,5 da «no necesario»; la calculadora avisará entonces de que la energía está fuera del rango de la fórmula.
- Hidrógeno de la caja y no de la práctica. Un electrodo básico que ha pasado un día al aire en el taller ya no es HD 4.
- Calentar solo la superficie. El termómetro marca 120 °C arriba y la zona de la raíz sigue fría.
- El resultado en lugar del WPS. El cálculo explica la cifra del procedimiento, no sustituye a un procedimiento cualificado. Lo rápido que se enfría el cordón tras precalentar lo muestra la calculadora del tiempo de enfriamiento t8/5.
Preguntas frecuentes
¿Puedo saltarme el precalentamiento si la chapa es fina?
A menudo sí, y el cálculo lo dice: el espesor de la chapa es uno de sus cuatro datos. Pero una chapa fina con carbono equivalente alto y electrodos húmedos también se fisura. El precalentamiento lo decide la combinación, nunca el espesor solo.
¿Cómo mantengo la temperatura entre pasadas?
Mídela con termómetro de contacto o lápiz térmico a 25 mm de la unión, justo antes de cebar la pasada siguiente. Si ha bajado del valor de precalentamiento, vuelve a calentar: la exigencia vale para todas las pasadas, no solo para la primera.
¿Hay que precalentar un S355 de 20 mm?
Según la fórmula de la EN 1011-2 con CET 0,34 y 1,5 kJ/mm, sí: 120 °C con electrodo de rutilo (HD 12) y 75 °C con consumible de bajo hidrógeno (HD 4). Con el CET calculado a partir del certificado el resultado puede salir bastante más bajo o más alto.
¿A partir de qué espesor se precalienta el S235?
Con CET 0,25 y 1,5 kJ/mm la fórmula pide precalentar desde unos 13 mm con HD 12 (15 mm — 35 °C, 20 mm — 50 °C) y solo desde unos 27 mm con HD 4. El metal por debajo de +5 °C o los bordes húmedos se secan de todos modos.
¿Con más aporte térmico se puede precalentar menos?
Un poco. Con CET 0,34 cada kJ/mm de más baja el resultado unos 14 °C: con 20 mm y HD 12 la fórmula da unos 126 °C a 1,0 kJ/mm y unos 112 °C a 2,0 kJ/mm. Pasar de HD 12 a HD 4 hace más del triple.
Actualizado: