Soldabilidad de los aceros: qué es, grupos ISO/TR 15608, carbono equivalente y precalentamiento
«Buena soldabilidad» es una forma de hablar. La soldabilidad no es una cifra del certificado, sino el resultado de juntar tres cosas: la composición del acero, el espesor y la rigidez de la unión y el procedimiento de soldeo. Aquí va cómo valorarla en la práctica: del grupo de material al carbono equivalente y hasta una temperatura de precalentamiento concreta, con cifras de las calculadoras de este sitio.
Respuesta corta
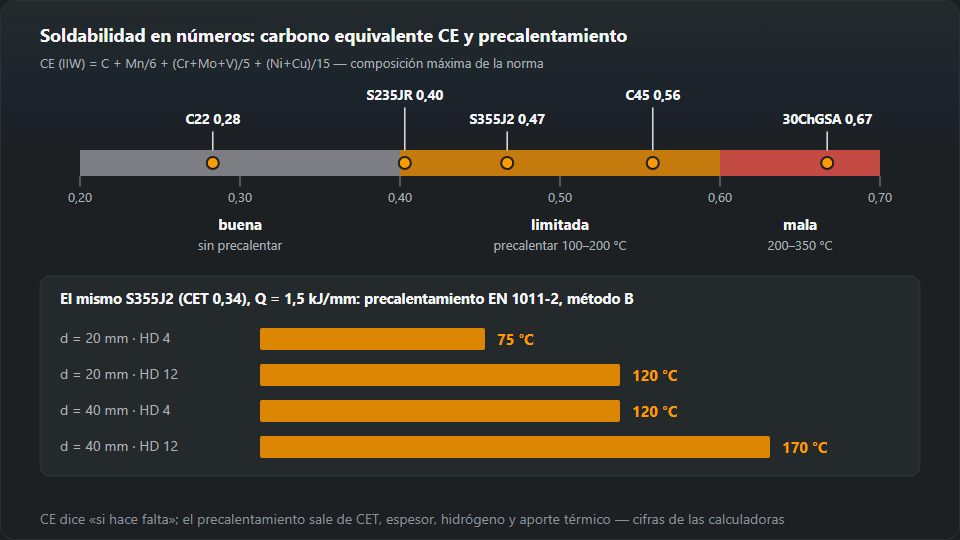
La soldabilidad es la capacidad de un acero de dar una unión con las propiedades exigidas con un procedimiento dado. La primera comprobación es el carbono equivalente CE: hasta 0,40, buena (sin precalentar); 0,40–0,60, limitada (precalentar 100–200 °C, electrodos de bajo hidrógeno); más de 0,60, mala (200–350 °C, mantener la temperatura, tratamiento posterior). La temperatura exacta sale del CET, el espesor, el hidrógeno y el aporte térmico según la EN 1011-2. Para los documentos (WPS, homologaciones) el acero se asigna a un grupo de la ISO/TR 15608: el S235 es el 1.1, el S355 el 1.2 y el inoxidable austenítico el 8.

Qué es la soldabilidad
La soldabilidad tiene tres ingredientes, y cada uno se puede estropear por separado:
- Material. La composición química decide si la ZAT templa al enfriarse. Lo que más pesa es el carbono; después, manganeso, cromo, molibdeno, vanadio, níquel y cobre.
- Diseño. Una chapa gruesa evacua el calor más deprisa que una fina, y una unión rígida no deja contraer libremente al cordón. El mismo acero en chapa de 5 mm y de 40 mm son dos casos distintos.
- Procedimiento. Hidrógeno del consumible, aporte térmico, precalentamiento, secuencia de pasadas y tratamiento posterior. Un buen procedimiento suelda un acero «difícil»; uno malo estropea uno «fácil».
Por eso a «¿esto se puede soldar?» casi siempre se responde «sí, siempre que…». El resto de la página va de esas condiciones.
Qué estropea la soldabilidad
En aceros al carbono y de baja aleación el gran enemigo es la fisuración en frío (por hidrógeno). Necesita tres cosas a la vez: una ZAT dura y templada, hidrógeno difusible en el cordón y tensiones. Quita cualquiera y no hay fisura; de ahí el precalentamiento (enfriamiento más lento, menos martensita, más tiempo para que salga el hidrógeno), los electrodos de bajo hidrógeno resecados y una secuencia de soldeo sensata. Una fisura por hidrógeno puede aparecer horas después, así que la inspección visual justo al terminar no siempre la detecta. Más en fisuras en soldadura.
Otros materiales tienen otros puntos débiles: el acero austenítico, la fisuración en caliente y la pérdida de resistencia a la corrosión; la fundición, el exceso de carbono y la fragilidad; el galvanizado, un recubrimiento que se evapora. Volvemos a ellos más abajo.
Grupos de aceros según la ISO/TR 15608
La ISO/TR 15608 es un informe técnico que clasifica los materiales en grupos a efectos de soldeo. Sobre esos grupos se apoyan los rangos de homologación de soldadores (examen según ISO 9606-1) y de procedimientos (WPS, WPQR). Las cifras de la columna «límite» son las que coinciden en dos fuentes abiertas: las páginas de muestra de la ISO/TR 15608:2017 y el resumen de ped-online.com; donde no hay segunda fuente, el grupo se describe con palabras.
| Grupo | Tipo de acero | Límite | Qué supone al soldar |
|---|---|---|---|
| 1.1 | No aleados y de baja aleación con límite elástico bajo (p. ej. S235) | ReH ≤ 275 N/mm² | En chapa fina, normalmente sin precalentar; en gruesos se calcula el CET |
| 1.2 | Estructurales de resistencia media (p. ej. S355) | 275 < ReH ≤ 360 N/mm² | En espesores grandes y con electrodos húmedos hace falta precalentar |
| 1.3 | De grano fino normalizados de mayor resistencia (p. ej. S460N) | ReH > 360 N/mm² | Precalentar más a menudo que en 1.2, consumibles de bajo hidrógeno |
| 1.4 | Patinables (autopatinables) | — | Aporte con la misma resistencia a la corrosión atmosférica |
| 2 | De grano fino laminados termomecánicamente | 2.1: 360 < ReH ≤ 460 · 2.2: ReH > 460 N/mm² | CE bajo con alta resistencia; limitar el aporte térmico |
| 3 | Templados y revenidos o endurecidos por precipitación (no inox) | 3.1: 360 < ReH ≤ 690 · 3.2: ReH > 690 N/mm² | Ventana estrecha de aporte y precalentamiento; solo con procedimiento |
| 4–6 | Aceros Cr-Mo(-V) para alta temperatura | — | Precalentamiento y, en general, tratamiento térmico posterior según WPS |
| 7 | Inoxidables ferríticos, martensíticos y endurecidos por precipitación | — | Los martensíticos templan y fisuran: precalentar y revenir |
| 8 | Inoxidables austeníticos (p. ej. 304, 316L) | 8.1: Cr ≤ 19 % · 8.2: Cr > 19 % | Sin precalentar; fisuración en caliente y sensibilización: poco aporte |
| 9 | Aceros al níquel para bajas temperaturas | — | Aporte y tenacidad según WPS |
| 10 | Inoxidables austenoferríticos (dúplex) | 10.1: Cr ≤ 24 % · 10.2: Cr > 24 % | Vigilar el equilibrio de ferrita y el aporte térmico |
| 11 | Como el grupo 1 pero con más carbono | 11.1: 0,30 < C ≤ 0,35 · 11.2: ≤ 0,5 · 11.3: ≤ 0,85 % | ZAT dura: precalentar, aporte de bajo hidrógeno |
Cómo leerla: el grupo 1 se define por límite elástico hasta 460 N/mm² y límites de composición (entre ellos C ≤ 0,25 %, Si ≤ 0,60 %, Mn ≤ 1,8 %); dentro del grupo, el subgrupo lo marca el límite elástico mínimo de la norma de producto. El grupo 11 son aceros dentro del resto de límites del grupo 1, pero con 0,30 a 0,85 % de carbono (subgrupos en la tabla). El grupo es una etiqueta para los documentos: para calcular el precalentamiento hace falta la composición del certificado concreto, no el número de grupo.
Carbono equivalente CE
El CE resume toda la composición en un número: cuánto «carbono» tiene el acero si se convierte el efecto de los demás elementos sobre la templabilidad. La fórmula IIW, la misma que usa nuestra calculadora de carbono equivalente:
CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
| CE (IIW) | Soldabilidad | Qué hacer |
|---|---|---|
| hasta 0,40 | Buena | No hace falta precalentar, electrodos normales |
| 0,40–0,60 | Limitada | Precalentar 100–200 °C, electrodos de bajo hidrógeno, secados |
| por encima de 0,60 | Mala | Precalentar 200–350 °C, mantener el calor, distensionado tras soldar |
Ejemplos con la composición máxima de la norma de producto (así los calcula la tabla de la calculadora): C22, unos 0,28; S235JR, unos 0,40; S355J2, unos 0,47; C45, unos 0,56; 30ChGSA, unos 0,67. Son valores prudentes: una colada real suele quedar por debajo del máximo, y el CE de un S355J2 concreto sale a menudo bastante por debajo de 0,47. Por eso se decide con el análisis del certificado 3.1, no con la norma.
CET y temperatura de precalentamiento
El CE dice si el acero dará guerra. Cuántos grados precalentar lo da el método B de la EN 1011-2, con su propio equivalente CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40. Nuestra calculadora de precalentamiento parte de cuatro datos: CET, espesor, hidrógeno difusible HD y aporte térmico. Ejemplos para S355J2 (CET 0,34) con 1,5 kJ/mm:
- 20 mm, electrodos básicos resecados (HD 4) — 75 °C;
- 20 mm, electrodos de rutilo (HD 12) — 120 °C;
- 40 mm, HD 4 — 120 °C;
- 40 mm, HD 12 — 170 °C.
Para S460N (CET 0,42) a 40 mm ya son 185 °C con HD 4 y 230 °C con HD 12. Saltan a la vista dos cosas: el hidrógeno pesa tanto como duplicar el espesor, y un grado más resistente «cuesta» varias decenas de grados. El método tiene límites —CET 0,20–0,50, espesor 10–90 mm, HD 1–20 ml/100 g, aporte 0,5–4,0 kJ/mm—; fuera de ellos la calculadora avisa en lugar de seguir calculando en silencio.
Ejemplo de valoración paso a paso
Chapa S355J2 de 40 mm, soldadura a tope, electrodos básicos.
- Grupo. El S355 es el grupo 1.2 de la ISO/TR 15608. Va en la WPS y se contrasta con el rango de homologación del soldador.
- CE del certificado. Con la composición máxima saldría unos 0,47, franja limitada. Con el análisis de colada se calcula el CE real en la calculadora.
- CET. Tomamos 0,34, el valor que la calculadora de precalentamiento propone para el S355J2.
- Hidrógeno. Electrodos básicos resecados a 300–350 °C durante 2 horas y guardados en termo: HD 4.
- Aporte térmico. 1,5 kJ/mm, calculado con intensidad, tensión y velocidad en la calculadora de aporte térmico.
- Resultado. Precalentar a 120 °C. La calculadora también da la temperatura entre pasadas: de 120 °C a unos 250 °C; por encima, en aceros estructurales normales, baja la tenacidad.
Con electrodos de rutilo (HD 12) en la misma unión, el precalentamiento sube a 170 °C. Suele ser el mejor argumento a favor del electrodo básico.
Aceros que se sueldan mal, y por qué
Aceros de alto carbono y templables
C45, 30ChGSA, aceros de muelles y de herramientas, el grupo 11 y los templados y revenidos del grupo 3. El carbono y los aleantes dan martensita dura en la ZAT. Un CE de 0,56 (C45) es la parte alta de la franja limitada; 0,67 (30ChGSA) está en la mala, con precalentamiento de 200–350 °C, mantenido durante el soldeo, y tratamiento térmico posterior. La dureza de la ZAT se comprueba con ensayo de dureza; nuestro conversor de dureza traduce HV, HB y HRC. Los aceros del grupo 3 nunca se sueldan «a ojo»: tienen una ventana estrecha de aporte y precalentamiento y exigen procedimiento cualificado.
Aceros inoxidables
Los austeníticos (grupo 8) se sueldan sin precalentar pero con poco aporte. Sus problemas son la fisuración en caliente cuando falta ferrita en el cordón y la sensibilización a la corrosión intergranular si se sobrecalientan. La composición del cordón se lee en el diagrama de Schaeffler; nuestra calculadora de equivalentes de cromo y níquel indica en qué zona cae; el objetivo es un pequeño porcentaje de ferrita, no el máximo posible. Los martensíticos (grupo 7) se comportan más bien como los templables: templan, así que piden precalentamiento y revenido. Unir inoxidable con acero al carbono es otro tema: aceros disímiles.
Fundición
La fundición tiene varias veces más carbono que el acero, y en la gris está en forma de grafito. Al soldar, la zona junto al cordón se blanquea y se fisura. Hay dos caminos: en caliente —la pieza entera a 500–600 °C y enfriamiento lento— o en frío, a tramos cortos con electrodos de níquel. Detalles y elección de electrodo en soldar fundición.
Acero galvanizado
El acero bajo el recubrimiento suele soldarse bien; el problema es el zinc. Se evapora en el arco, provoca poros y proyecciones, y su humo causa la fiebre de los metales: síntomas como de gripe por la tarde, después del trabajo. Se amola el recubrimiento en la zona del cordón, se usa aspiración localizada y se para si aparecen síntomas. Las reglas están en humos de soldadura y ventilación. Después de soldar, la zona se protege con pintura rica en zinc, porque el recubrimiento se ha destruido.
Errores típicos al valorar la soldabilidad
- CE de la norma en vez del certificado. La composición máxima exagera el CE; una colada real puede ser bastante mejor, o peor si el acero es de origen desconocido.
- Usar el grupo de la ISO/TR 15608 para fijar el precalentamiento. El grupo 1.2 abarca aceros de CE muy distinto; la temperatura sale de la composición.
- Olvidar el espesor. Un acero que no necesita precalentamiento en chapa de 8 mm lo necesitará seguro en chapa de 40 mm.
- Electrodos de rutilo en una unión gruesa y rígida. El hidrógeno HD 12 sube el precalentamiento varias decenas de grados.
- Precalentar «con una pasada de soplete». Cuenta la temperatura en todo el espesor y a ambos lados de la unión, medida con tizas termoindicadoras o termómetro.
- Tratar un acero desconocido como S235. La chatarra, las estructuras viejas y las piezas de máquinas pueden ser acero templable; entonces conviene precalentar y usar bajo hidrógeno.
Fuentes de los grupos de materiales: páginas de muestra de la ISO/TR 15608:2017 (standards.iteh.ai, tabla 1) y el resumen de grupos ISO/TR 15608 de ped-online.com. CE, CET y temperaturas de precalentamiento calculados con las fórmulas de las calculadoras de este sitio.
Preguntas frecuentes
¿Qué es la soldabilidad de un acero?
La capacidad del acero de dar una unión soldada con las propiedades exigidas con un procedimiento y un diseño concretos. Depende de la composición química (sobre todo del carbono y de los elementos que aumentan la templabilidad), del espesor y la rigidez de la unión y del proceso: hidrógeno del consumible, aporte térmico y precalentamiento. El mismo acero puede soldarse sin problemas en chapa fina y pedir precalentamiento en chapa gruesa.
¿Cómo se comprueba la soldabilidad de un acero?
Lo más rápido es el carbono equivalente CE (IIW): CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, con la composición del certificado. Hasta 0,40 la soldabilidad es buena; de 0,40 a 0,60, limitada (precalentar 100–200 °C, electrodos de bajo hidrógeno); por encima de 0,60, mala. La temperatura de precalentamiento se calcula con CET, espesor, hidrógeno y aporte térmico según la EN 1011-2.
¿El S355 necesita precalentamiento?
Depende del espesor y del hidrógeno. Para un S355J2 con CET 0,34 y aporte de 1,5 kJ/mm, el método B de la EN 1011-2 da unos 75 °C a 20 mm con electrodos básicos (HD 4) y unos 120 °C con rutilo (HD 12); a 40 mm, 120 y 170 °C. En chapa fina normalmente no hace falta.
¿El acero C45 es soldable?
Sí, con limitaciones. Con la composición máxima de la norma su CE ronda 0,56, la parte alta de la franja limitada. Necesita precalentamiento, electrodos de bajo hidrógeno y enfriamiento lento; en piezas críticas, revenido tras soldar. En la ISO/TR 15608 los aceros con más de 0,30 % de carbono pasan al grupo 11.
¿Qué significa el grupo 1.2 de la ISO/TR 15608?
Aceros con límite elástico mínimo de más de 275 y hasta 360 N/mm² dentro de los límites de composición del grupo 1; típicamente el S355. El grupo 1.1 es límite elástico hasta 275 N/mm² (p. ej. S235) y el 1.3, aceros de grano fino normalizados por encima de 360 N/mm². Los grupos sirven para el rango de homologación del soldador y del procedimiento, no para calcular el precalentamiento.
¿Por qué el inoxidable se suelda sin precalentar?
El inoxidable austenítico (p. ej. 304, 316L) no templa como el acero al carbono, así que la martensita en la ZAT no es el riesgo. Sus problemas son otros: fisuración en caliente cuando el cordón tiene poca ferrita y pérdida de resistencia a la corrosión si se sobrecalienta. Por eso se suelda con poco aporte térmico y el aporte se elige para dejar un pequeño porcentaje de ferrita en el cordón.
Actualizado: