Qué es un WPS y cómo leerlo según EN ISO 15609-1
La hoja que dice exactamente cómo hay que soldar una unión concreta — y el primer documento que busca un inspector cuando algo ha salido mal.
Respuesta corta
El WPS es la instrucción de trabajo para el soldador, con el número de WPQR en la cabecera. Nace del pWPS (el borrador) cuando la unión de ensayo supera las pruebas, y eso termina en un informe WPQR. Lo firma el coordinador de soldadura (EN ISO 14731) y no tiene caducidad propia: vale mientras el WPQR cubra la unión y sea la edición vigente. El certificado del soldador según EN ISO 9606-1 es otro documento: vale 3 años, con confirmación del empleador cada 6 meses.
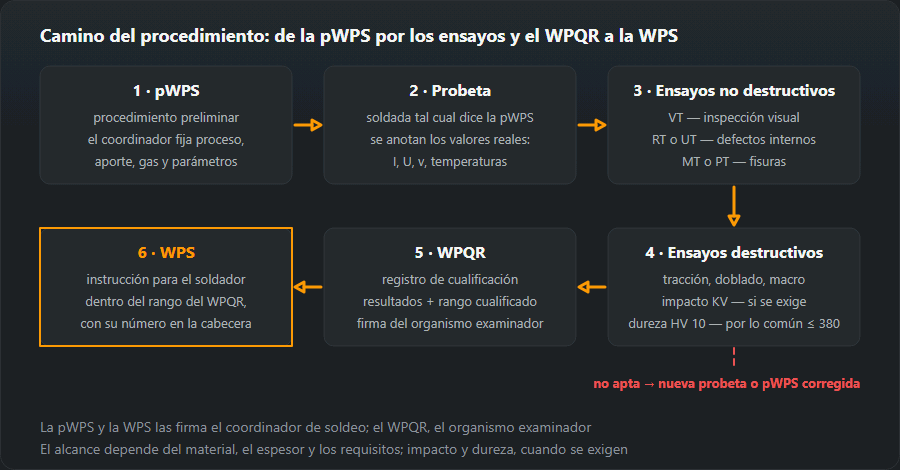
- pWPS — el coordinador de soldeo del fabricante redacta el procedimiento: proceso, preparación de bordes, aporte, gas, rangos de intensidad y tensión, precalentamiento (EN ISO 15609-1). Nada de eso está demostrado todavía.
- Ensayo del procedimiento — según el pWPS se suelda una probeta delante del examinador, y después pasa inspección visual, END y ensayos destructivos (EN ISO 15614-1). Su espesor se elige antes con la calculadora del rango WPQR.
- WPQR — el examinador o el organismo examinador firma el registro de resultados y del rango de producción que cubre la probeta.
- WPS — el coordinador emite dentro de ese rango la instrucción para el taller, con el número del WPQR en la cabecera.
Formulario pWPS gratis: el generador de pWPS rellena la hoja para los procesos 111, 135, 136 y 141 en acero (grupos 1.1, 1.2, 2.1, 3.1, 8.1) y deja en blanco las líneas que solo puedes rellenar tú: número de pWPS, fabricante, soldador, aporte térmico, firma. Descárgala en CSV para Excel o para el formulario de tu empresa, o imprímela / guárdala como PDF desde el navegador: los campos de entrada no salen en la hoja impresa y las notas de la página van detrás. El soldador necesita su propio certificado: examen según EN ISO 9606-1, calculadora del rango ISO 9606-1.

Qué es un WPS
Una especificación del procedimiento de soldeo es una instrucción para una configuración de unión: este material, este espesor, este proceso, estos consumibles, estos parámetros, esta posición, esta secuencia de pasadas. No son recomendaciones generales. Dos uniones que parecen iguales pueden necesitar dos WPS si cambia el grupo de material o el rango de espesores.
Existe porque la soldadura no se puede verificar mirándola. Una unión soldada demasiado fría, o sin precalentar, o con el aporte equivocado, puede tener un aspecto perfecto y fallar en servicio. Cualificar el procedimiento por adelantado, con una probeta que se destruye y se examina, es la única respuesta práctica.
La cadena de documentos
pWPS — preliminar. El tecnólogo escribe lo que debería funcionar.
Probeta — soldada según el pWPS y con testigo. Después va a ensayos destructivos y no destructivos según EN ISO 15614-1: visual, radiografía o ultrasonidos, tracción transversal, doblado, resiliencia, macrografía y perfil de durezas (en HV10; para pasarlas a HRC o HB está el conversor de dureza).
WPQR — el informe de todo eso, con los rangos que el ensayo cualifica. Un ensayo en chapa de 12 mm no cualifica 40 mm.
WPS — el documento que llega al taller, respaldado por el número de WPQR.
| Documento | Quién lo redacta y firma | Cuándo | Qué demuestra | Norma |
|---|---|---|---|---|
| pWPS | Lo redacta y firma el coordinador de soldeo del fabricante (EN ISO 14731) | Antes del ensayo del procedimiento | Nada todavía: es la propuesta con la que se suelda la probeta. No se puede producir con él | EN ISO 15609-1 (contenido); EN ISO 15607 (término, vías de cualificación) |
| Ensayo del procedimiento | Suelda la probeta un soldador del fabricante ante el examinador o el organismo examinador; los ensayos los hace un laboratorio | Una vez acordados el pWPS y el alcance de los ensayos | Que una unión soldada así supera la inspección visual, los END y los ensayos destructivos | EN ISO 15614-1 (aceros, níquel); EN ISO 15613 si es ensayo de preproducción |
| WPQR | Lo firma el examinador o el organismo examinador | Cuando todos los ensayos han salido bien | Que el procedimiento da las propiedades exigidas, y qué rango de espesores, diámetros, posiciones, grupos de material y aporte térmico cubre | EN ISO 15614-1 (rango: calculadora) |
| WPS | Lo redacta y firma el coordinador de soldeo | Después del WPQR, antes de producir | Por sí solo nada: le dice al soldador cómo soldar la unión, y su peso le viene del número de WPQR en la cabecera | EN ISO 15609-1 |
| Certificado del soldador | Lo emite el examinador o el organismo examinador | Tras el examen del propio soldador | Que esa persona sabe soldar dentro del rango del certificado; 3 años, si la empresa lo confirma cada 6 meses | EN ISO 9606-1 |

WPS, pWPS y WPQR: quién firma y cuánto dura cada uno
La tabla de arriba dice qué es cada documento. En una auditoría las preguntas son más concretas: quién lo firmó y si sigue vigente.
| Documento | Quién lo emite | Qué demuestra | Norma | Vigencia |
|---|---|---|---|---|
| pWPS | El coordinador de soldeo del fabricante | Nada todavía: con él solo se suelda la probeta | EN ISO 15609-1 | Nunca vale para producción |
| WPQR | Examinador u organismo examinador | Que el procedimiento funciona, y en qué rango | EN ISO 15614-1 | Sin caducidad; deja de cubrir una unión cuando una variable esencial sale de su rango |
| WPS | El coordinador de soldeo (EN ISO 14731) | Por sí solo nada: es la instrucción con el número de WPQR en la cabecera | EN ISO 15609-1 | Sin caducidad propia; mientras el WPQR cubra la unión y sea la revisión vigente |
| Certificado del soldador | Examinador u organismo examinador | Que esa persona sabe soldar dentro del rango del certificado | EN ISO 9606-1 | 3 años, si la empresa lo confirma cada 6 meses |
En estructura metálica, la mayoría de los WPS se apoyan en un ensayo de procedimiento según EN ISO 15614-1, pero las normas admiten otras vías: consumibles ensayados (EN ISO 15610), experiencia previa (15611), procedimiento estándar (15612) o ensayo de preproducción (15613). Qué vía es aceptable lo decide el cliente o la norma de producto, no el soldador.
Cómo se lee
Los campos que el soldador usa de verdad están abajo: la tabla de secuencia de pasadas. Para cada pasada da el proceso, el consumible y su diámetro, el rango de intensidad, el de tensión, la velocidad de avance o el límite de aporte térmico, y la polaridad. Encima están el croquis de la unión, el grupo del material según ISO 15608, las temperaturas de precalentamiento y entre pasadas, el gas y su caudal, y el tratamiento térmico posterior si lo hay.
Dos números merecen una mirada antes de cebar. Precalentamiento: si pone 100 °C, son 100 °C medidos en el metal base junto a la unión, antes de cada pasada y no solo de la primera — el razonamiento está en la calculadora de precalentamiento. Aporte térmico: si viene con rango, es una variable esencial, y respetarlo significa conocer tu velocidad de avance en lugar de estimarla. La aritmética está en la calculadora de aporte térmico.
Ejemplo de WPS de soldadura: cómo leer una hoja rellenada campo a campo
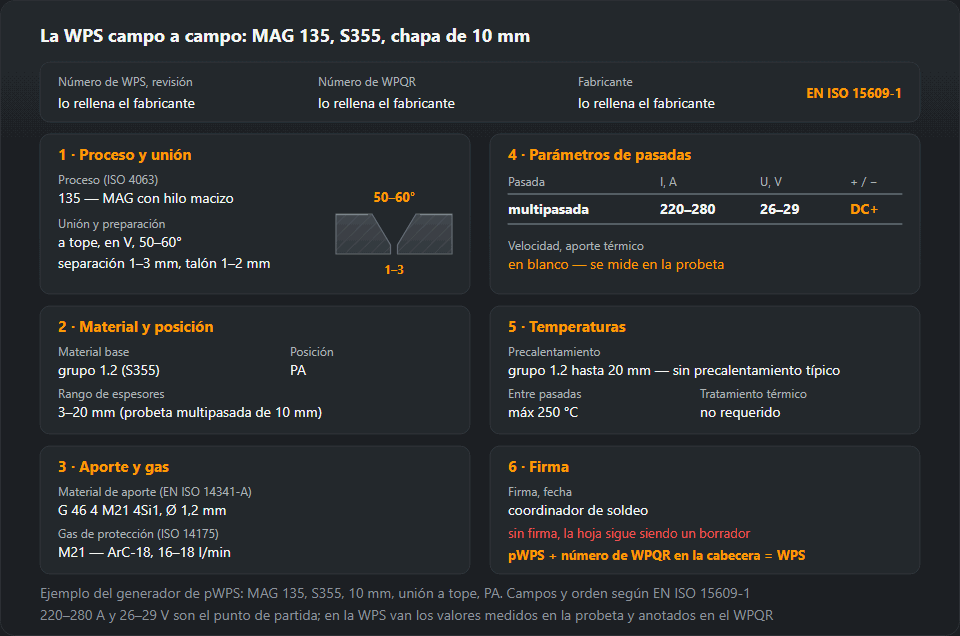
La hoja de abajo es la que da nuestro generador de pWPS para un trabajo corriente de taller: soldeo MAG (proceso 135) de chapa S355, grupo de material 1.2, 10 mm de espesor, unión a tope, posición PA. Cuando la probeta soldada con ella supera los ensayos, se emite el WPQR y la misma hoja, con el número de WPQR en la cabecera, pasa a ser el WPS. Léela como la lee un inspector: cada campo es algo que se comprueba frente a la unión concreta. Para el S355, como para cualquier acero de otra norma, comprueba primero el equivalente; la tabla de equivalencias de aceros los recoge.

| Campo | En el ejemplo | Qué comprueba el soldador o el inspector |
|---|---|---|
| Número de WPS, revisión | Lo rellena el fabricante | La copia del puesto es la revisión vigente |
| Número de WPQR | Lo rellena el fabricante | El informe existe, lo firma el examinador y su rango cubre esta unión |
| Fabricante | Lo rellena el fabricante | La misma empresa a la que pertenece el WPQR |
| Proceso (ISO 4063) | 135 — MAG con hilo macizo | La máquina está preparada para 135; el hilo tubular (136) es otro proceso |
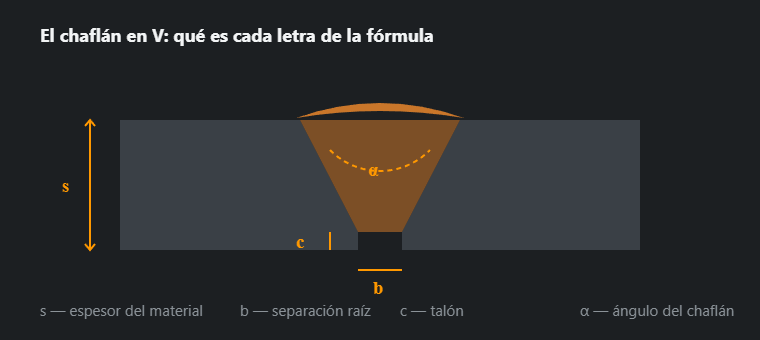
| Unión y preparación | A tope, en V, ángulo 50–60°, separación 1–3 mm, talón 1–2 mm, acceso por ambas caras | Ángulo, separación y talón medidos en la unión punteada, no a ojo |
| Material base | Grupo 1.2 (S355) | El certificado del material: en los grupos 1–3 la cualificación cubre aceros del mismo grupo con límite elástico igual o menor |
| Rango de espesores | 3–20 mm (probeta multipasada de 10 mm) | La chapa está dentro de 3–20 mm; una probeta de una sola pasada en la misma chapa daría solo 5–13 mm |
| Posición | PA | La unión se suelda en una posición que figura en el WPS, y el certificado del soldador también la cubre — un certificado en PA cubre solo PA |
| Material de aporte | EN ISO 14341-A G 46 4 M21 4Si1, hilo Ø 1,2 mm | La etiqueta de la bobina coincide con la designación completa, no con «el hilo de siempre» |
| Gas de protección | M21 — ArC-18 (ISO 14175), 16–18 l/min | Etiqueta de la botella y lectura del caudalímetro |
| Corriente, polaridad | DC+, electrodo al positivo | El cable de la antorcha va al borne positivo |
| Tabla de pasadas | Multipasada; 220–280 A, 26–29 V | Valores en la pantalla del equipo o medidos con pinza amperimétrica durante el soldeo |
| Velocidad, aporte térmico | En blanco: se mide en la probeta | Con requisitos de resiliencia, el aporte térmico no puede superar el ensayado en más de un 25 %; con requisitos de dureza, no puede quedar más de un 25 % por debajo |
| Precalentamiento | Para el grupo 1.2 hasta 20 mm no hay precalentamiento típico | La exigencia real sale del CE de la colada concreta (EN 1011-2); si el WPS da un valor, se mide |
| Temperatura entre pasadas | Máx. 250 °C | Medida antes de cada pasada, no estimada por el color del acero |
| Tratamiento térmico posterior | No requerido | — |
| Firma, fecha | Coordinador de soldeo | Firmado y fechado; una hoja sin firma sigue siendo un borrador |
Dos notas sobre las cifras. Los 220–280 A y 26–29 V son la franja de la tabla de parámetros MAG para ese espesor: un punto de partida para la probeta. En un WPS real, la tabla de pasadas se rellena con los valores medidos al soldar la probeta y anotados en el WPQR, normalmente con filas separadas para la raíz y el relleno. Son esos valores medidos los que, a través del aporte térmico, fijan después los límites. El rango de espesores tampoco es opinable: 3–20 mm para una probeta multipasada de 10 mm es lo que da EN ISO 15614-1, y otros casos se comprueban en la calculadora del rango del WPQR. Cómo se rellena el formulario paso a paso está en la página del pWPS; qué ensayos pasa la probeta, en la del WPQR.
El WPS y tu certificado no son lo mismo
El WPS cualifica el procedimiento. Tu certificado EN ISO 9606 te cualifica a ti. Los dos tienen que estar vigentes y cubrir la unión que tienes delante, y la cubren de forma distinta: el WPS por material y espesor, el certificado por proceso, posición, espesor y diámetro. Qué cubre el tuyo lo calcula la calculadora de alcance, y el examen que hay detrás está descrito en el examen EN ISO 9606.
Quién firma el WPS y dónde se guarda
El WPS lo redacta y firma el coordinador de soldeo del fabricante según EN ISO 14731. Su nivel — IWE, IWT o IWS — va con el nivel de requisitos de calidad de EN ISO 3834 con el que trabaja la empresa. El examinador u organismo examinador firma el WPQR, no el WPS: su papel termina al confirmar el ensayo y el rango. El soldador no firma ninguno de los dos; trabaja según el WPS y responde de mantenerse dentro de sus rangos.
El original se guarda en la documentación de calidad junto al WPQR que cita. Una copia va en el puesto o en la carpeta del trabajo: el soldador tiene que poder consultarla sin ir a la oficina. Cuando se revisa un WPS, las copias antiguas se recogen del taller. Una auditoría encuentra menos veces un WPS que falta que una revisión obsoleta en el puesto, y el remedio es sencillo: revisión y fecha en cada copia, y una lista de WPS vigentes en manos del coordinador.
Equipos a presión. En recipientes, calderas y tuberías sujetos a la Directiva 2014/68/UE, la aprobación del procedimiento no queda solo en manos del fabricante: para las categorías superiores, los procedimientos de soldeo los aprueba un organismo notificado o una organización de tercera parte reconocida, y es ese organismo quien firma el WPQR. El WPS sigue siendo documento del fabricante y debe quedar dentro del rango aprobado. Hasta dónde llega lo fijan la norma de diseño (por ejemplo EN 13445-4) y la especificación del cliente.
Errores habituales en el WPS que detecta una auditoría EN 1090 / EN ISO 3834
- Sin número de WPQR, o una revisión antigua en el puesto. Sin el número del informe es un pWPS con otro título. Comprueba el campo de la cabecera, que el informe con ese número esté archivado y que la revisión coincida con la lista vigente.
- Espesor, diámetro o posición fuera del rango del WPQR. Una probeta de 10 mm no cubre una chapa de 25 mm. Compara el WPS con el rango anotado en el WPQR, no con las medidas de la probeta.
- Hilo o gas cambiados. Un hilo de otra clasificación o un gas de otro grupo según ISO 14175, porque era lo que tenía el proveedor. Compara la etiqueta de la bobina y la botella con el WPS.
- 135 en el papel, 136 en el taller. El hilo tubular es otro proceso según ISO 4063 y una cualificación en 135 no lo cubre. Basta con mirar la devanadora.
- Un soldador sin certificado que encaje. Otro proceso, otra posición o sin la confirmación semestral de la empresa. Compara el certificado con el WPS; lo que cubre lo muestra la calculadora de alcance citada arriba.
- Precalentamiento «a ojo». El WPS da una temperatura, pero en el puesto no hay termómetro de contacto ni tizas termoindicadoras. Pide el instrumento y que te enseñen dónde se mide.
- Parámetros fuera de las franjas del WPS. Intensidad subida «para que corra más». La pantalla del equipo o una pinza durante el soldeo lo muestran al momento.
- Aporte térmico sin controlar aunque el WPS tenga requisitos de resiliencia. Nadie mide la velocidad de avance, así que nadie conoce el aporte térmico. Pregunta cuándo se midió por última vez y recalcula el valor.
Cada uno de estos puntos se ve en minutos, y cada uno convierte una soldadura correcta en no conforme, al menos sobre el papel.
En estructura metálica según EN 1090 y en equipos a presión, soldar sin procedimiento cualificado no es un atajo: es una no conformidad que aparece en la recepción, cuando cortar y volver a soldar cuesta lo máximo. Pide el documento antes de empezar, no después.
Normas y referencias
Edición de la norma, apartado o tabla y lo que toma de ellos esta página. Los números se han comprobado en los índices que publican los editores de normas; los textos completos los venden los organismos de normalización.
- EN ISO 15609-1:2019, apartado 4, anexo A — qué debe contener la WPS y el modelo de formulario
- EN ISO 15614-1:2017+A1:2019, apartado 7.1 — el tipo y el alcance de los ensayos de la probeta
- EN ISO 15614-1:2017+A1:2019, apartados 8.3, 8.4 — el rango de cualificación: grupo de material, espesor, diámetro, proceso, posición, aporte, aporte térmico, precalentamiento, temperatura entre pasadas
Preguntas frecuentes
¿Qué diferencia hay entre pWPS, WPS y WPQR?
El pWPS es la propuesta: los ajustes que el tecnólogo cree que funcionarán, todavía sin demostrar. Con él se suelda la probeta y se ensaya; el informe de esos ensayos es el WPQR. Aceptado el WPQR, el pWPS se convierte en WPS. En corto: pWPS es el plan, WPQR la prueba, WPS la instrucción aprobada.
¿Un WPS vale para otra empresa?
La cualificación pertenece al fabricante, no al papel. Otra empresa no puede, por lo general, adoptar tu WPQR sin más: cualifica el suyo o consigue que el organismo certificador acepte la transferencia conforme a EN ISO 15614-1. El certificado del soldador, en cambio, es de la persona y sí viaja.
¿Y si no puedo mantener los parámetros del WPS?
Para y dilo. Los rangos de un WPS son variables esenciales: soldar fuera de ellos significa que la unión no se hizo con un procedimiento cualificado, tenga el aspecto que tenga. Pedir un WPS revisado o adicional es una petición normal y mucho más barata que cortar la unión.
¿Qué es un WPS en soldadura?
Un WPS (Welding Procedure Specification, especificación del procedimiento de soldeo según EN ISO 15609-1) es la instrucción escrita para soldar una unión concreta: proceso, grupo de material y rango de espesores, preparación, aporte y gas, posición, intensidad, tensión y polaridad por pasada, precalentamiento y temperatura entre pasadas. Solo puede usarse en producción si lo respalda un registro de cualificación — normalmente un WPQR según EN ISO 15614-1 — cuyo número figura en la cabecera.
¿Caduca un WPS?
No lleva fecha de caducidad, y el WPQR que lo respalda tampoco. El WPS vale mientras ese WPQR cubra la unión y sea la revisión vigente. Deja de valer en cuanto una variable esencial — proceso, grupo de material, rango de espesores, clasificación del aporte, gas — sale del rango cualificado. Lo que sí caduca es el certificado del soldador: 3 años con confirmación cada 6 meses.
¿Hace falta un WPS para cada unión?
No uno por pieza, sino uno por configuración. Un WPS cubre todas las uniones que caen dentro de sus rangos: en el ejemplo de esta página, chapa de grupo 1.2 de 3 a 20 mm a tope con proceso 135. Hace falta otro WPS cuando cambia algo que lo saca de ese rango: otro proceso, otro grupo de material, un espesor fuera de rango, un tipo de unión que el WPQR no cubre.
Actualizado: