ISO 10042: niveles de calidad en soldaduras de aluminio y en qué se diferencian de la ISO 5817
Las mismas letras B, C y D, los mismos números de imperfección… y otras cifras. La ISO 10042 es la equivalente de la ISO 5817 para uniones de aluminio soldadas por arco, y las diferencias no son de matiz: en unas filas la norma del aluminio es más tolerante que la del acero y en otras más exigente. Abajo va la comparación fila a fila, con cifras solo donde coinciden dos fuentes abiertas.
Respuesta corta
La ISO 5817 evalúa soldaduras de acero, níquel y titanio; la ISO 10042, de aluminio y sus aleaciones (espesor de más de 0,5 mm, MIG, TIG y plasma). Las dos tienen tres niveles: B — estricto, C — intermedio, D — moderado. Diferencias clave: el poro superficial no se admite en acero en el nivel B, pero el aluminio lo admite hasta 1 mm (con más de 3 mm de espesor); la mordedura continua en B va al revés: el acero la admite y el aluminio no; el tope del sobreespesor es mayor en aluminio (6/8/10 mm frente a 5/7/10 mm). No son intercambiables: una soldadura de aluminio se evalúa con la ISO 10042.

Qué cubre la ISO 10042
El título completo es «Soldeo. Uniones soldadas por arco de aluminio y sus aleaciones. Niveles de calidad para las imperfecciones». La edición vigente es la tercera, de 2018 (UNE-EN ISO 10042 en España). Campo de aplicación según el prólogo y el capítulo 1:
- material: aluminio y aleaciones de aluminio de más de 0,5 mm;
- procesos: soldeo MIG, TIG y por plasma;
- soldaduras: a tope, en ángulo e injertos, manuales, mecanizadas y automáticas, en todas las posiciones;
- fuera de alcance: la metalurgia (tamaño de grano, dureza) y la aptitud para el uso: el nivel describe la calidad de fabricación, no si la estructura aguanta.
Igual que en la ISO 5817, el nivel B es el más exigente y la norma no elige el nivel del producto: lo hacen la norma de aplicación, el proyectista o el contrato. La introducción recomienda fijarlo antes de empezar la fabricación, mejor aún en la fase de consulta o pedido. Dentro de un mismo producto, distintas uniones pueden llevar distintos niveles.
Por qué el aluminio tiene su propia norma
Una soldadura de aluminio falla de otra manera que una de acero, así que las imperfecciones «normales» también son otras. Tres diferencias físicas explican casi toda la tabla:
- Hidrógeno y poros. El aluminio líquido disuelve hidrógeno de la humedad y la suciedad y lo suelta en forma de poros al solidificar. La porosidad es típica del aluminio incluso con un procedimiento correcto; por eso la norma no prohíbe los poros tan tajantemente como la ISO 5817, sino que limita su tamaño y su fracción de área.
- Óxido y conductividad. La película de Al₂O₃ funde a una temperatura muy superior a la del metal que cubre y el calor se escapa deprisa del baño. De ahí la tendencia a la falta de fusión al inicio del cordón y al sobreespesor alto. Los topes de sobreespesor de la ISO 10042 son mayores que en acero.
- Sensibilidad a la entalla. El aluminio tiene menor resistencia a fatiga y una entalla aguda le perjudica más; por eso la mordedura continua no se admite en B.
Preparación, gas e hilo de aporte: en el artículo soldar aluminio.
ISO 10042 frente a ISO 5817 en una tabla
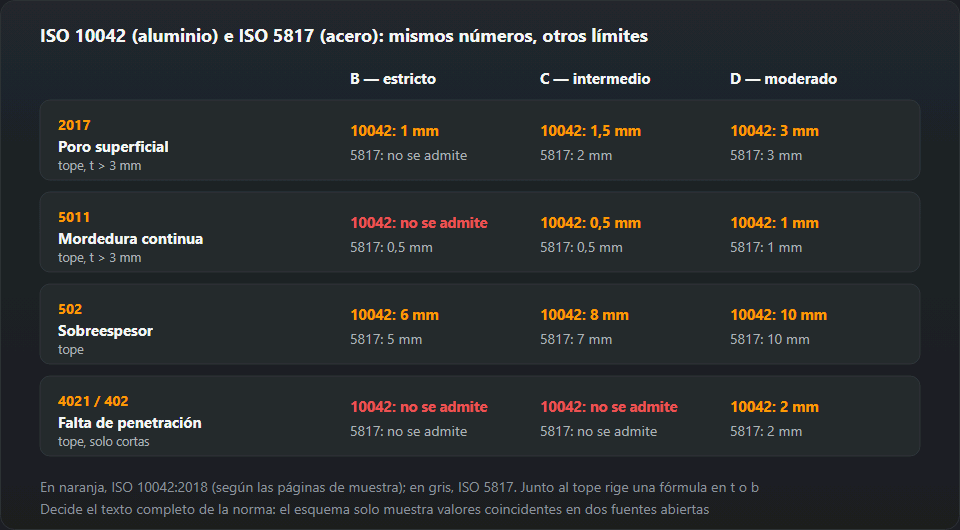
Cada celda lleva dos valores: arriba la ISO 10042, abajo la ISO 5817. Para el aluminio damos los topes que coinciden en dos fuentes abiertas (las páginas de muestra de la ISO 10042:2018 y un artículo del Instituto de Soldadura de Gliwice que analiza la norma); los coeficientes de espesor de las fórmulas solo están en el texto completo y aquí no aparecen. El lado del acero es exactamente nuestra tabla de la ISO 5817.
| N.º | Imperfección | B | C | D |
|---|---|---|---|---|
| 2017 | Poro superficial (tope con t > 3 mm) | ISO 10042: máx 1 mm ISO 5817: no se admite | ISO 10042: máx 1,5 mm ISO 5817: 0,2·t máx 2 mm (t > 3 mm) | ISO 10042: máx 3 mm ISO 5817: 0,3·t máx 3 mm |
| 5011 | Mordedura continua (tope con t > 3 mm) | ISO 10042: no se admite ISO 5817: 0,05·t máx 0,5 mm | ISO 10042: máx 0,5 mm ISO 5817: 0,1·t máx 0,5 mm | ISO 10042: máx 1 mm ISO 5817: 0,2·t máx 1 mm |
| 502 | Sobreespesor excesivo (soldadura a tope) (tope) | ISO 10042: máx 6 mm ISO 5817: 1 + 0,1·b máx 5 mm | ISO 10042: máx 8 mm ISO 5817: 1 + 0,15·b máx 7 mm | ISO 10042: máx 10 mm ISO 5817: 1 + 0,25·b máx 10 mm |
| 402 | Falta de penetración en la raíz (solo cortas, tope) | ISO 10042: no se admite ISO 5817: no se admite | ISO 10042: no se admite ISO 5817: no se admite | ISO 10042: máx 2 mm ISO 5817: 0,2·t máx 2 mm |
Cómo leerla: el tope es un límite superior sea cual sea el espesor. El límite real es el menor de dos valores: la fórmula en función del espesor (o del ancho del cordón) y el tope. En chapa fina manda la fórmula; en chapa gruesa, el tope. Los símbolos t, s, a y b significan lo mismo que en la ISO 5817: espesor del material, espesor nominal de la soldadura a tope, garganta del ángulo y ancho del cordón.
Las diferencias una a una
2017 — poro superficial
La mayor diferencia y la pregunta más habitual de los inspectores que vienen del acero. En la ISO 5817 el poro superficial no se admite en B y en C solo con más de 3 mm. La ISO 10042 lo admite en todos los niveles, con topes de 1 mm (B), 1,5 mm (C) y 3 mm (D) para espesores de más de 3 mm.
Ejemplo con chapa de 3 mm (tramo 0,5–3 mm de la ISO 10042): el mayor poro admisible es 0,3 mm en B, 0,6 mm en C y 0,9 mm en D. El mismo espesor en acero según la ISO 5817: no se admite en B ni en C (C pide más de 3 mm), y en D 0,3·t, es decir, 0,9 mm. A 3 mm las dos normas coinciden en D y se separan en B y C.
La porosidad como conjunto de poros se evalúa en la ISO 10042 en porcentaje de área, por separado para el área proyectada (radiografía) y la sección, con imágenes de referencia en el anexo A. Los porcentajes están en el texto completo; en abierto solo los encontramos en una fuente, así que no los citamos.
5011 — mordedura continua
Aquí el sentido se invierte. La ISO 5817 admite en B una mordedura de hasta 0,05·t, máximo 0,5 mm. La ISO 10042 no admite la mordedura continua en B en absoluto; en C y D los topes son los del acero: 0,5 mm y 1 mm con más de 3 mm de espesor. La mordedura intermitente (5012) se trata aparte: exige transición suave y no se considera imperfección sistemática.
502 — sobreespesor excesivo
Topes de la ISO 10042: 6 mm (B), 8 mm (C) y 10 mm (D). En la ISO 5817 son 5, 7 y 10 mm, con la fórmula 1 mm + 0,10·b, 0,15·b y 0,25·b. El aluminio gana, pues, un milímetro de margen en B y C. Ambas normas piden transición suave al metal base: un cordón alto y «montado» con ángulo de pie agudo es peor que uno más bajo y tendido.
402 — falta de penetración en la raíz
No se admite en B ni en C en ninguna de las dos. En D solo se permiten imperfecciones cortas con tope de 2 mm; la ISO 10042 añade que no pueden ser sistemáticas. En esta fila las normas coinciden.
2025 — rechupe de cráter final y fisuras
El rechupe de cráter final (2025, hueco al final del cordón) se admite en la ISO 10042 hasta 3 mm en D y 1,5 mm en C, y en B no. Las fisuras (100) no se admiten en ningún nivel de ninguna de las dos, igual que la falta de fusión en la ISO 5817. La fisura de cráter la ISO 10042 solo la acepta en D y con tamaño limitado.
Cómo inspeccionar aluminio según la ISO 10042
La norma se aplica directamente a la inspección visual, y toda evaluación empieza por ahí. El orden es el mismo que en acero en nuestro informe de inspección visual:
- Fija el nivel y la edición. «ISO 10042 nivel C» sin año no basta: la edición de 2018 cambió varias filas respecto a la de 2005.
- Mide el espesor t y el ancho b. Deciden si manda la fórmula o el tope y, en poros y mordeduras, qué tramo de espesor aplica.
- Evalúa cada tipo de imperfección por separado. Lo dice el capítulo 5; imperfecciones distintas en una misma sección requieren consideración especial (imperfecciones múltiples).
- Agrupa las vecinas. Dos imperfecciones más próximas que la dimensión mayor de la más pequeña cuentan como una sola.
- Comprueba si es sistemática. Las imperfecciones sistemáticas —repetidas a lo largo de todo el cordón— solo se permiten en el nivel D.
- Elige los END (ensayos no destructivos) con la ISO 17635. Es la que relaciona el nivel de calidad con el nivel de aceptación de RT, UT o PT.
«Imperfección corta» significa lo mismo que en la ISO 5817: en cordones de 100 mm o más, un total de no más de 25 mm en cualquier tramo de 100 mm; en cordones más cortos, no más del 25 % de su longitud.
Ediciones 2005 y 2018: qué cambió
Según su prólogo, la edición de 2018 es una revisión menor de la de 2005. Lo principal: la porosidad superficial pasa a llevar el número 2018 (antes 2012, porosidad uniforme); se cambiaron los límites de falta de fusión en B y C, de falta de penetración en C y de desbordamiento en D; se añadieron dibujos. Entraron tres imperfecciones con valores tomados de la ISO 5817: mal reinicio, cebado accidental del arco y proyecciones. Antes la ISO 10042 no evaluaba las proyecciones, como señalaron los autores del Instituto de Soldadura al analizar la edición de 2005.
ISO 5817: preguntas habituales de paso
Quien llega a la ISO 10042 suele conocer ya la ISO 5817. Preguntas que se repiten:
- ¿B es más estricto que D? Sí; en las dos normas B es el nivel más exigente y D el más tolerante. La tabla completa del acero está en niveles de calidad ISO 5817, y una imperfección concreta se calcula en la calculadora de límites de aceptación, pensada para acero, no para aluminio.
- ¿Qué es la UNE-EN ISO 5817? La misma norma en edición española. Las cifras son las de la edición de origen; cambian la portada y el prólogo, así que compara el año.
- ¿De dónde salen los números? De la ISO 6520-1. Las dos normas usan la misma numeración, así que «502» en un informe de aluminio y en uno de acero es la misma imperfección. Lista completa: números de imperfecciones ISO 6520.
- ¿Un nivel se aplica por sí solo? No. Lo exige la norma de producto, el plano o el contrato; en estructuras de acero lo hace la EN 1090-2 mediante las clases de ejecución. La equivalente para aluminio es la EN 1090-3; la correspondencia entre clases y niveles hay que leerla en ella.
Errores típicos
- ISO 5817 en un informe de aluminio. Pasa cuando el taller tiene una sola plantilla. Resultado: se rechazan soldaduras buenas (poro en B) y se aceptan malas (mordedura en B).
- Calculadora de acero para aluminio. Fórmulas y topes son distintos; sale un número, pero no el de la norma.
- Pedido sin nivel. Pactar el nivel después de soldar acaba en discusión. La norma recomienda fijarlo antes de fabricar.
- Confundir nivel de calidad y nivel de aceptación. «Nivel 2 según ISO 10675» es un criterio de radiografía, no un nivel de calidad del cordón.
- Juzgar la porosidad por un poro. Poro aislado y porosidad superficial son dos filas distintas con criterios distintos.
Fuentes de los valores del aluminio: páginas de muestra de la ISO 10042:2018 (standards.iteh.ai, tabla 1) y S. Sikora, K. Staniszewski, «Zagadnienia wizualnej oceny jakości złączy spawanych z aluminium i jego stopów według obowiązujących norm», Biuletyn Instytutu Spawalnictwa n.º 3/2010. En caso de discrepancia manda el texto completo de la edición citada en la documentación.
Preguntas frecuentes
¿Qué diferencia hay entre la ISO 10042 y la ISO 5817?
El material y los límites. La ISO 5817 es para acero, níquel, titanio y sus aleaciones; la ISO 10042, para uniones soldadas por arco de aluminio y sus aleaciones. Comparten los niveles B, C y D y la numeración de imperfecciones de la ISO 6520-1, pero las cifras cambian: el poro superficial no se admite en el nivel B de la ISO 5817, y la ISO 10042 lo admite hasta 1 mm en espesores de más de 3 mm; con la mordedura continua pasa al revés: la ISO 10042 no la admite en B.
¿Se puede evaluar una soldadura de aluminio con la ISO 5817?
No conviene. El campo de aplicación de la ISO 5817 nombra acero, níquel y titanio, y el aluminio tiene su propia norma, la ISO 10042. Evaluar aluminio con la ISO 5817 falla en los dos sentidos: rechaza un poro superficial que la ISO 10042 acepta en B y deja pasar una mordedura continua que la ISO 10042 rechaza en B.
¿Desde qué espesor se aplica la ISO 10042?
A materiales de más de 0,5 mm. Algunos límites se dan por separado para 0,5–3 mm y para más de 3 mm; así ocurre con el poro superficial y con la mordedura.
¿Qué procesos cubre la ISO 10042?
La edición de 2018 cita la soldadura MIG, TIG y por plasma. Abarca todos los tipos de soldadura (a tope, en ángulo, injertos), manual, mecanizada y automática, y todas las posiciones. Los aspectos metalúrgicos, como el tamaño de grano o la dureza, quedan fuera.
¿Qué es la UNE-EN ISO 10042 o la DIN EN ISO 5817?
La misma norma ISO adoptada como europea (EN) y nacional: UNE en España, DIN en Alemania, BS en el Reino Unido. El contenido técnico es idéntico a la ISO; cambian la portada, el prólogo nacional y a veces la traducción. Lo importante es el año de la edición, que debe coincidir con la documentación.
¿El nivel de calidad es lo mismo que el nivel de aceptación de un END?
No. El nivel de calidad B, C o D describe la soldadura; el nivel de aceptación es el criterio de un método de ensayo concreto (RT, UT, PT). La relación entre ambos la da la ISO 17635. La ISO 10042 no describe métodos de detección y se aplica directamente a la inspección visual.
Actualizado: