Niveaux de qualité ISO 10042 pour les soudures d’aluminium — et en quoi ils diffèrent de l’ISO 5817
Mêmes lettres B, C et D, mêmes numéros d’imperfections — valeurs différentes. L’ISO 10042 est l’équivalent pour l’aluminium de l’ISO 5817, et les différences ne sont pas cosmétiques : sur certaines lignes la norme de l’aluminium est plus tolérante que celle de l’acier, sur d’autres elle est plus sévère. Voici une comparaison ligne par ligne, avec des valeurs chiffrées seulement quand deux sources ouvertes concordent.
Réponse courte
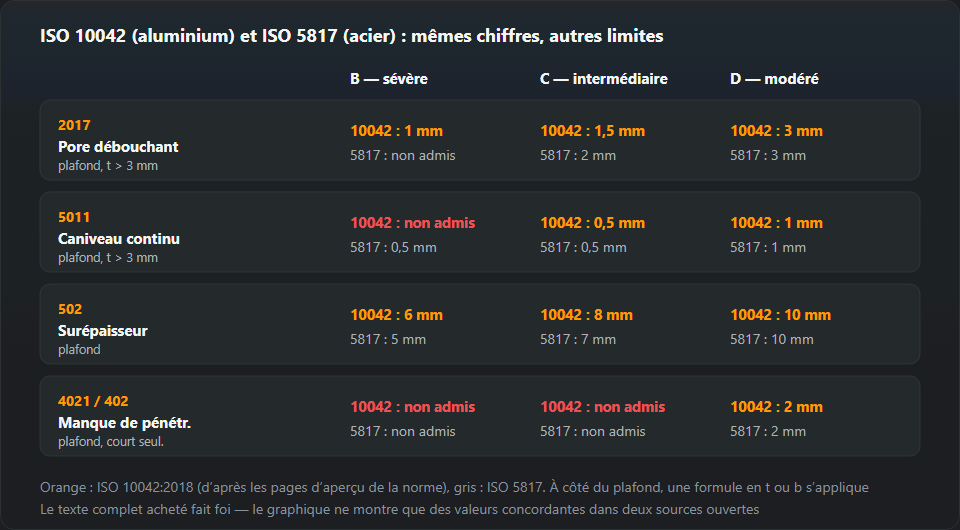
La NF EN ISO 5817 évalue les soudures en acier, nickel et titane ; l’ISO 10042 évalue l’aluminium et ses alliages (épaisseur supérieure à 0,5 mm, soudage MIG, TIG et plasma). Toutes deux ont trois niveaux : B — sévère, C — intermédiaire, D — modéré. Les principales différences : une soufflure débouchante n’est pas admise en B dans l’acier, mais l’aluminium l’admet jusqu’à 1 mm (au-dessus de 3 mm d’épaisseur) ; pour le caniveau continu en B, c’est l’inverse — l’acier l’admet, l’aluminium non ; la limite de surépaisseur est plus haute pour l’aluminium (6/8/10 mm contre 5/7/10 mm). Les normes ne sont pas interchangeables : une soudure d’aluminium s’évalue selon l’ISO 10042.

Ce que couvre l’ISO 10042
Le titre complet est « Soudage — Assemblages en aluminium et alliages d’aluminium soudés à l’arc — Niveaux de qualité par rapport aux défauts ». L’édition actuelle, la troisième, date de 2018 (EN ISO 10042 en Europe, NF EN ISO 10042 en France, DIN EN ISO 10042 en Allemagne, BS EN ISO 10042 au Royaume-Uni). Domaine d’application d’après l’avant-propos et l’article 1 :
- matériau — aluminium et alliages d’aluminium d’épaisseur supérieure à 0,5 mm ;
- procédés — soudage MIG, TIG et plasma ;
- soudures — bout à bout, d’angle et piquages, manuelles, mécanisées et automatisées, dans toutes les positions ;
- hors domaine d’application — la métallurgie (taille de grain, dureté) et l’aptitude à l’emploi : le niveau décrit la qualité de fabrication, pas la tenue de la structure.
Comme dans l’ISO 5817, le niveau B porte les exigences les plus élevées, et la norme ne choisit pas de niveau pour le produit — c’est la norme d’application, le concepteur ou le contrat qui le fait. L’introduction demande de fixer le niveau avant le début de la production, de préférence au stade de la demande de prix ou de la commande. Des assemblages différents d’un même produit peuvent avoir des niveaux différents.
Pourquoi l’aluminium a sa propre norme
Une soudure d’aluminium se dégrade autrement qu’une soudure d’acier, et des imperfections différentes y sont donc « normales ». Trois différences physiques expliquent l’essentiel du tableau :
- Hydrogène et porosités. L’aluminium fondu dissout l’hydrogène de l’humidité et des contaminations et le rejette sous forme de soufflures en se solidifiant. Les porosités sont typiques de l’aluminium même avec un mode opératoire correct, ce qui explique que la norme n’interdise pas les soufflures aussi catégoriquement que l’ISO 5817, mais limite leur taille et la part de surface qu’elles occupent.
- Oxyde et conductivité thermique. Le film d’Al₂O₃ fond à une température bien plus haute que le métal en dessous, et la chaleur s’évacue vite du bain. D’où la tendance au manque de fusion au début de la soudure et à un cordon haut. Les limites de surépaisseur de l’ISO 10042 sont plus hautes que pour l’acier.
- Sensibilité à l’entaille. L’aluminium a une résistance à la fatigue plus faible et une entaille vive lui nuit davantage, d’où l’interdiction du caniveau continu au niveau B.
La préparation, le gaz et le fil d’apport sont traités dans souder l’aluminium.
ISO 10042 et ISO 5817 en un tableau
Chaque cellule contient deux valeurs : l’ISO 10042 en haut, l’ISO 5817 en dessous. Pour l’aluminium, nous donnons les limites qui concordent dans deux sources ouvertes (les pages d’aperçu de l’ISO 10042:2018 et un article de l’Institut polonais du soudage qui passe la norme en revue) ; les coefficients d’épaisseur des formules ne figurent que dans le texte intégral, ils ne sont donc pas indiqués ici. Le côté acier est exactement ce que montre notre tableau de l’ISO 5817.
| N° | Défaut | B | C | D |
|---|---|---|---|---|
| 2017 | Soufflure débouchante (plafond pour t > 3 mm) | ISO 10042: max. 1 mm ISO 5817: non admis | ISO 10042: max. 1,5 mm ISO 5817: 0,2·t max. 2 mm (t > 3 mm) | ISO 10042: max. 3 mm ISO 5817: 0,3·t max. 3 mm |
| 5011 | Caniveau continu (plafond pour t > 3 mm) | ISO 10042: non admis ISO 5817: 0,05·t max. 0,5 mm | ISO 10042: max. 0,5 mm ISO 5817: 0,1·t max. 0,5 mm | ISO 10042: max. 1 mm ISO 5817: 0,2·t max. 1 mm |
| 502 | Surépaisseur (soudure bout à bout) (plafond) | ISO 10042: max. 6 mm ISO 5817: 1 + 0,1·b max. 5 mm | ISO 10042: max. 8 mm ISO 5817: 1 + 0,15·b max. 7 mm | ISO 10042: max. 10 mm ISO 5817: 1 + 0,25·b max. 10 mm |
| 402 | Pénétration incomplète (manque de pénétration à la racine) (courte seulement, plafond) | ISO 10042: non admis ISO 5817: non admis | ISO 10042: non admis ISO 5817: non admis | ISO 10042: max. 2 mm ISO 5817: 0,2·t max. 2 mm |
Comment le lire : la limite est un plafond quelle que soit l’épaisseur. La limite réelle est la plus petite de deux valeurs — la formule en fonction de l’épaisseur (ou de la largeur de soudure) et le plafond. Sur une tôle mince, c’est la formule qui gouverne, sur une tôle épaisse, le plafond. Les symboles t, s, a et b ont le sens qu’ils ont dans l’ISO 5817 : épaisseur du matériau, épaisseur nominale de la soudure bout à bout, gorge de la soudure d’angle et largeur de soudure.
Les différences une par une
2017 — soufflure débouchante
La plus grande différence et celle sur laquelle les contrôleurs venus de l’acier posent le plus de questions. Dans l’ISO 5817, une soufflure débouchante n’est pas admise au niveau B, et en C seulement au-dessus de 3 mm d’épaisseur. L’ISO 10042 l’admet à tous les niveaux, avec des plafonds de 1 mm (B), 1,5 mm (C) et 3 mm (D) pour des épaisseurs supérieures à 3 mm.
Exemple chiffré pour une tôle de 3 mm (la plage 0,5–3 mm de l’ISO 10042) : la plus grande soufflure acceptable est de 0,3 mm en B, 0,6 mm en C et 0,9 mm en D. La même épaisseur en acier selon l’ISO 5817 : non admise en B ni en C (C demande plus de 3 mm), et 0,3·t, soit 0,9 mm, en D. Donc à 3 mm les deux normes concordent au niveau D et divergent en B et C.
La porosité en tant que population de soufflures est évaluée dans l’ISO 10042 en pourcentage de surface — séparément pour la surface projetée (radiogramme) et pour la coupe, avec des images de référence dans l’Annexe A. Les pourcentages sont dans le texte intégral ; nous ne les avons trouvés que dans une seule source ouverte, ils ne sont donc pas cités ici.
5011 — caniveau continu
Ici le sens est inversé. L’ISO 5817 admet un caniveau jusqu’à 0,05·t, max. 0,5 mm, au niveau B. L’ISO 10042 n’admet pas du tout de caniveau continu au niveau B ; en C et D les plafonds sont les mêmes que pour l’acier — 0,5 mm et 1 mm au-dessus de 3 mm d’épaisseur. Le caniveau discontinu (5012) est traité séparément dans l’ISO 10042, exige un raccordement lisse et n’est pas considéré comme une imperfection systématique.
502 — surépaisseur
L’ISO 10042 la plafonne à 6 mm (B), 8 mm (C) et 10 mm (D). L’ISO 5817 la plafonne à 5, 7 et 10 mm, avec la formule 1 mm + 0,10·b, 0,15·b et 0,25·b. L’aluminium obtient donc un millimètre de plus aux niveaux B et C. Les deux normes exigent un raccordement lisse avec le métal de base : un cordon haut qui retombe avec un angle de raccordement aigu est pire qu’un cordon plus bas et fluide.
402 — manque de pénétration
Non admis en B ni en C dans les deux normes. Au niveau D, seules les imperfections courtes sont admises, plafonnées à 2 mm ; l’ISO 10042 ajoute qu’elles ne doivent pas être systématiques. Sur cette ligne les deux normes concordent.
2025 — retassure de cratère final et fissures
Une retassure de cratère final (un creux à l’extrémité de la soudure) est admise dans l’ISO 10042 jusqu’à 3 mm en D et 1,5 mm en C, et pas du tout en B. Les fissures (100) ne sont admises à aucun niveau dans aucune des deux normes — pas plus que le manque de fusion dans l’ISO 5817. Ici l’ISO 10042 est plus clémente : au niveau D elle accepte un manque de fusion court (401) avec h ≤ 0,1·s ou 0,1·a, max. 3 mm ; en C et B il n’est pas admis. La seule exception dans l’ISO 10042 est la fissure de cratère (104), acceptée au niveau D seulement et dans une taille limitée.
Comment contrôler les soudures d’aluminium selon l’ISO 10042
La norme s’applique directement au contrôle visuel, et toute évaluation commence par là. La marche à suivre est la même que pour l’acier dans notre générateur de rapport de contrôle visuel :
- Fixer le niveau et l’édition. « ISO 10042 niveau C » sans année ne suffit pas : l’édition 2018 a modifié plusieurs lignes par rapport à 2005.
- Mesurer l’épaisseur t et la largeur de soudure b. Elles décident si c’est la formule ou le plafond qui gouverne et, pour les soufflures et le caniveau, quelle plage d’épaisseur s’applique.
- Évaluer chaque type d’imperfection séparément. L’article 5 le dit ; des imperfections différentes dans une même coupe demandent un examen particulier (imperfections multiples).
- Regrouper les voisines. Deux imperfections plus proches l’une de l’autre que la plus grande dimension de la plus petite comptent pour une seule imperfection.
- Vérifier si elle est systématique. Les imperfections systématiques — répétées sur toute la soudure — ne sont admises qu’au niveau D.
- Choisir le CND par l’ISO 17635. Elle relie le niveau de qualité au niveau d’acceptation RT, UT ou PT.
« Imperfection courte » a le même sens que dans l’ISO 5817 : pour des soudures de 100 mm et plus, un total d’au plus 25 mm sur toute longueur de 100 mm ; pour des soudures plus courtes, au plus 25 % de la longueur de la soudure.
Les éditions 2005 et 2018 — ce qui a changé
Selon son avant-propos, l’édition 2018 est une révision mineure de celle de 2005. Les points principaux : la porosité superficielle porte désormais le numéro 2018 (auparavant 2012, porosité uniformément répartie) ; les limites du manque de fusion en B et C, du manque de pénétration en C et du débordement en D ont été modifiées ; des dessins ont été ajoutés. Trois imperfections ont été ajoutées avec des valeurs reprises de l’ISO 5817 : mauvaise reprise, coup d’arc et projections. Auparavant l’ISO 10042 n’évaluait pas du tout les projections, comme l’ont relevé les auteurs de l’Institut polonais du soudage en passant en revue l’édition 2005.
ISO 5817 — questions courantes, puisque nous y sommes
Celui qui cherche l’ISO 10042 connaît généralement déjà l’ISO 5817. Les questions qui reviennent sans cesse :
- B est-il plus sévère que D ? Oui — dans les deux normes B est le niveau le plus exigeant et D le plus tolérant. Le tableau complet pour l’acier est sur niveaux de qualité ISO 5817, et une seule imperfection peut se calculer avec le calculateur d’acceptation ISO 5817 — un calculateur pour l’acier, pas pour l’aluminium.
- Qu’est-ce que la NF EN ISO 5817 ou la DIN EN ISO 5817 ? La même norme dans une édition nationale. Les valeurs correspondent à l’édition d’origine ; la couverture et l’avant-propos diffèrent, vérifiez donc l’année.
- D’où viennent les numéros d’imperfections ? De l’ISO 6520-1. Les deux normes utilisent la même numérotation, donc « 502 » sur un rapport d’aluminium et sur un rapport d’acier est la même imperfection. La liste complète est dans numéros d’imperfections ISO 6520.
- Un niveau s’applique-t-il de lui-même ? Non. Il est imposé par la norme de produit, le plan ou le contrat ; pour les structures en acier, l’EN 1090-2 le fait par les classes d’exécution. L’équivalent pour l’aluminium est l’EN 1090-3 — lisez l’affectation classe-niveau dans cette norme elle-même.
Erreurs courantes
- L’ISO 5817 sur un rapport d’aluminium. Cela arrive quand un atelier n’a qu’un modèle de rapport. Résultat : de bonnes soudures rejetées (soufflure en B) et de mauvaises acceptées (caniveau en B).
- Un calculateur pour l’acier appliqué à l’aluminium. Les formules et les plafonds diffèrent ; vous obtiendrez un chiffre, mais pas celui de la norme.
- Pas de niveau dans la commande. Convenir du niveau après le soudage finit en litige. La norme recommande de le fixer avant la production.
- Confondre niveau de qualité et niveau d’acceptation. « Niveau 2 selon l’ISO 10675 » est un critère de radiogramme, pas un niveau de qualité de soudure.
- Juger la porosité d’après une seule soufflure. Une soufflure isolée et la porosité superficielle sont deux lignes différentes avec des critères différents.
Sources des valeurs pour l’aluminium : les pages d’aperçu de l’ISO 10042:2018 (standards.iteh.ai, Table 1) et S. Sikora, K. Staniszewski, « Zagadnienia wizualnej oceny jakości złączy spawanych z aluminium i jego stopów według obowiązujących norm », Biuletyn Instytutu Spawalnictwa n° 3/2010. En cas de litige, c’est le texte intégral de l’édition citée dans les documents qui fait foi.
Questions fréquentes
Quelle est la différence entre l’ISO 10042 et l’ISO 5817 ?
Le matériau et les limites. L’ISO 5817 couvre l’acier, le nickel, le titane et leurs alliages ; l’ISO 10042 couvre les assemblages en aluminium et alliages d’aluminium soudés à l’arc. Toutes deux utilisent les niveaux de qualité B, C et D et les numéros d’imperfections de l’ISO 6520-1, mais les valeurs diffèrent : une soufflure débouchante n’est pas admise au niveau B dans l’ISO 5817, alors que l’ISO 10042 l’admet jusqu’à 1 mm sur une épaisseur supérieure à 3 mm ; pour le caniveau continu, c’est l’inverse — l’ISO 10042 ne l’admet pas en B.
Peut-on appliquer l’ISO 5817 aux soudures d’aluminium ?
On ne devrait pas. Le domaine d’application de l’ISO 5817 nomme l’acier, le nickel et le titane, et l’aluminium a sa propre norme, l’ISO 10042. Évaluer l’aluminium selon l’ISO 5817 se trompe dans les deux sens : on rejette une soufflure débouchante que l’ISO 10042 accepte au niveau B, et on accepte un caniveau continu que l’ISO 10042 rejette en B.
À partir de quelle épaisseur l’ISO 10042 s’applique-t-elle ?
Elle s’applique aux matériaux d’épaisseur supérieure à 0,5 mm. Certaines limites sont données séparément pour 0,5–3 mm et pour les épaisseurs supérieures à 3 mm — c’est le cas des soufflures débouchantes et du caniveau.
Quels procédés de soudage l’ISO 10042 couvre-t-elle ?
L’édition 2018 cite le soudage MIG, TIG et plasma. Elle couvre tous les types de soudures (bout à bout, d’angle, piquages), le soudage manuel, mécanisé et automatisé et toutes les positions. Les aspects métallurgiques, comme la taille de grain ou la dureté, sont hors de son domaine d’application.
Qu’est-ce que la NF EN ISO 10042 ou la DIN EN ISO 10042 ?
La même norme ISO adoptée comme norme européenne (EN) et nationale : NF en France, DIN en Allemagne, BS au Royaume-Uni, PN en Pologne. Le contenu technique est identique à l’ISO ; la couverture, l’avant-propos national et parfois la traduction changent. Ce qui compte, c’est l’année d’édition, qui doit correspondre à celle des documents.
Un niveau de qualité est-il la même chose qu’un niveau d’acceptation en CND ?
Non. Le niveau de qualité B, C ou D décrit la soudure ; un niveau d’acceptation est le critère d’une méthode de contrôle donnée (RT, UT, PT). L’ISO 17635 relie les deux. L’ISO 10042 elle-même ne décrit pas les méthodes de détection et s’applique directement au contrôle visuel.
Mis à jour :