ISO 10042: níveis de qualidade em soldaduras de alumínio e em que diferem da ISO 5817
As mesmas letras B, C e D, os mesmos números de imperfeição — e outros valores. A ISO 10042 é a equivalente da ISO 5817 para juntas de alumínio soldadas por arco, e as diferenças não são de pormenor: nalgumas linhas a norma do alumínio é mais tolerante do que a do aço, noutras é mais exigente. Segue a comparação linha a linha, com números só onde duas fontes abertas coincidem.
Resposta curta
A ISO 5817 avalia soldaduras de aço, níquel e titânio; a ISO 10042, de alumínio e suas ligas (espessura acima de 0,5 mm, MIG, TIG e plasma). Ambas têm três níveis: B — rigoroso, C — intermédio, D — moderado. Diferenças principais: o poro à superfície não se admite no aço em B, mas o alumínio admite-o até 1 mm (acima de 3 mm de espessura); a mordedura contínua em B é o inverso — o aço admite-a, o alumínio não; o tecto da sobre-espessura é maior no alumínio (6/8/10 mm contra 5/7/10 mm). Não são intermutáveis: uma soldadura de alumínio avalia-se pela ISO 10042.

O que abrange a ISO 10042
O título completo é «Soldadura — Juntas soldadas por arco em alumínio e suas ligas — Níveis de qualidade para imperfeições». A edição em vigor é a terceira, de 2018. Campo de aplicação segundo o preâmbulo e a secção 1:
- material — alumínio e ligas de alumínio com mais de 0,5 mm;
- processos — soldadura MIG, TIG e por plasma;
- soldaduras — topo, ângulo e tubuladuras, manuais, mecanizadas e automáticas, em todas as posições;
- fora do âmbito — a metalurgia (tamanho de grão, dureza) e a aptidão para o uso: o nível descreve a qualidade de fabrico, não se a estrutura aguenta.
Tal como na ISO 5817, o nível B é o mais exigente e a norma não escolhe o nível do produto: fazem-no a norma de aplicação, o projectista ou o contrato. A introdução recomenda fixá-lo antes de começar a produção, de preferência na fase de consulta ou encomenda. No mesmo produto, juntas diferentes podem ter níveis diferentes.
Porque é que o alumínio tem norma própria
Uma soldadura de alumínio falha de outra forma que uma de aço, por isso as imperfeições «normais» também são outras. Três diferenças físicas explicam quase toda a tabela:
- Hidrogénio e poros. O alumínio líquido dissolve hidrogénio da humidade e da sujidade e liberta-o em poros ao solidificar. A porosidade é típica do alumínio mesmo com um procedimento correcto; por isso a norma não proíbe os poros tão radicalmente como a ISO 5817, antes limita o tamanho e a fracção de área.
- Óxido e condutividade. A película de Al₂O₃ funde a uma temperatura muito superior à do metal por baixo, e o calor foge depressa do banho. Daí a tendência para falta de fusão no início do cordão e para sobre-espessura alta. Os tectos de sobre-espessura na ISO 10042 são mais altos do que no aço.
- Sensibilidade ao entalhe. O alumínio tem menor resistência à fadiga e um entalhe agudo prejudica-o mais; por isso a mordedura contínua não se admite em B.
Preparação, gás e fio de adição — no artigo soldar alumínio.
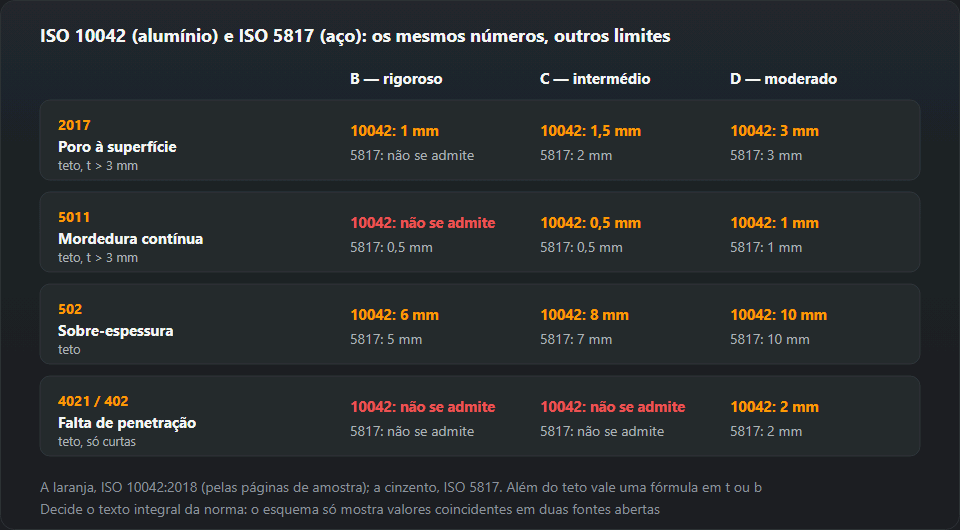
ISO 10042 e ISO 5817 numa só tabela
Cada célula tem dois valores: em cima a ISO 10042, em baixo a ISO 5817. Para o alumínio damos os tectos que coincidem em duas fontes abertas (as páginas de amostra da ISO 10042:2018 e um artigo do Instituto de Soldadura de Gliwice que analisa a norma); os coeficientes de espessura das fórmulas estão só no texto integral e não aparecem aqui. O lado do aço é exactamente a nossa tabela da ISO 5817.
| N.º | Imperfeição | B | C | D |
|---|---|---|---|---|
| 2017 | Poro à superfície (tecto com t > 3 mm) | ISO 10042: máx 1 mm ISO 5817: não se admite | ISO 10042: máx 1,5 mm ISO 5817: 0,2·t máx 2 mm (t > 3 mm) | ISO 10042: máx 3 mm ISO 5817: 0,3·t máx 3 mm |
| 5011 | Mordedura contínua (tecto com t > 3 mm) | ISO 10042: não se admite ISO 5817: 0,05·t máx 0,5 mm | ISO 10042: máx 0,5 mm ISO 5817: 0,1·t máx 0,5 mm | ISO 10042: máx 1 mm ISO 5817: 0,2·t máx 1 mm |
| 502 | Sobre-espessura excessiva (soldadura topo a topo) (tecto) | ISO 10042: máx 6 mm ISO 5817: 1 + 0,1·b máx 5 mm | ISO 10042: máx 8 mm ISO 5817: 1 + 0,15·b máx 7 mm | ISO 10042: máx 10 mm ISO 5817: 1 + 0,25·b máx 10 mm |
| 402 | Falta de penetração na raiz (só curtas, tecto) | ISO 10042: não se admite ISO 5817: não se admite | ISO 10042: não se admite ISO 5817: não se admite | ISO 10042: máx 2 mm ISO 5817: 0,2·t máx 2 mm |
Como ler: o tecto é um limite superior seja qual for a espessura. O limite real é o menor de dois valores — a fórmula em função da espessura (ou da largura do cordão) e o tecto. Em chapa fina manda a fórmula; em chapa grossa, o tecto. Os símbolos t, s, a e b significam o mesmo que na ISO 5817: espessura do material, espessura nominal da soldadura de topo, garganta da soldadura de ângulo e largura do cordão.
As diferenças uma a uma
2017 — poro à superfície
A maior diferença e a pergunta mais frequente de quem vem do aço. Na ISO 5817 o poro à superfície não se admite em B e em C só acima de 3 mm. A ISO 10042 admite-o em todos os níveis, com tectos de 1 mm (B), 1,5 mm (C) e 3 mm (D) para espessuras acima de 3 mm.
Exemplo com chapa de 3 mm (gama 0,5–3 mm da ISO 10042): o maior poro admissível é 0,3 mm em B, 0,6 mm em C e 0,9 mm em D. A mesma espessura em aço segundo a ISO 5817: não se admite em B nem em C (C exige mais de 3 mm), e em D 0,3·t, ou seja, 0,9 mm. A 3 mm as duas normas coincidem em D e afastam-se em B e C.
A porosidade como conjunto de poros é avaliada na ISO 10042 em percentagem de área, em separado para a área projectada (radiografia) e para a secção, com imagens de referência no anexo A. As percentagens estão no texto integral; em fonte aberta só as encontrámos numa, por isso não as citamos.
5011 — mordedura contínua
Aqui o sentido inverte-se. A ISO 5817 admite em B uma mordedura até 0,05·t, máximo 0,5 mm. A ISO 10042 não admite a mordedura contínua em B; em C e D os tectos são os do aço — 0,5 mm e 1 mm acima de 3 mm. A mordedura intermitente (5012) é tratada à parte: exige transição suave e não é considerada imperfeição sistemática.
502 — sobre-espessura excessiva
Tectos da ISO 10042: 6 mm (B), 8 mm (C) e 10 mm (D). Na ISO 5817: 5, 7 e 10 mm, com a fórmula 1 mm + 0,10·b, 0,15·b e 0,25·b. O alumínio ganha, portanto, um milímetro de folga em B e C. As duas normas exigem transição suave para o metal de base: um cordão alto e «enrolado» com ângulo de pé agudo é pior do que um mais baixo e espraiado.
402 — falta de penetração na raiz
Não se admite em B nem em C em nenhuma das duas. Em D só se permitem imperfeições curtas com tecto de 2 mm; a ISO 10042 acrescenta que não podem ser sistemáticas. Nesta linha as normas coincidem.
2025 — rechupe de cratera final e fissuras
O rechupe de cratera final (2025, cavidade no fim do cordão) admite-se na ISO 10042 até 3 mm em D e 1,5 mm em C, e em B não. As fissuras (100) não se admitem em nenhum nível de nenhuma das duas, tal como a falta de fusão na ISO 5817. A fissura de cratera a ISO 10042 só a aceita em D e com dimensão limitada.
Como inspeccionar alumínio pela ISO 10042
A norma aplica-se directamente à inspecção visual, e toda a avaliação começa aí. A ordem é a mesma que no aço no nosso relatório de inspecção visual:
- Fixe o nível e a edição. «ISO 10042 nível C» sem ano não chega: a edição de 2018 alterou várias linhas face à de 2005.
- Meça a espessura t e a largura b. Decidem se manda a fórmula ou o tecto e, nos poros e mordeduras, que gama de espessura se aplica.
- Avalie cada tipo de imperfeição em separado. Assim manda a secção 5; imperfeições diferentes na mesma secção exigem consideração especial (imperfeições múltiplas).
- Junte as vizinhas. Duas imperfeições mais próximas do que a maior dimensão da mais pequena contam como uma só.
- Veja se é sistemática. As imperfeições sistemáticas — repetidas ao longo de todo o cordão — só se admitem no nível D.
- Escolha os END (ensaios não destrutivos) pela ISO 17635. É ela que liga o nível de qualidade ao nível de aceitação de RT, UT ou PT.
«Imperfeição curta» significa o mesmo que na ISO 5817: em cordões de 100 mm ou mais, no total não mais de 25 mm em cada 100 mm; em cordões mais curtos, não mais de 25 % do comprimento.
Edições de 2005 e 2018 — o que mudou
Segundo o preâmbulo, a edição de 2018 é uma revisão menor da de 2005. O essencial: a porosidade superficial passa a ter o número 2018 (antes 2012, porosidade uniforme); mudaram os limites de falta de fusão em B e C, de falta de penetração em C e de transbordamento em D; juntaram-se desenhos. Entraram três imperfeições com valores retirados da ISO 5817: mau reinício, escorvamento acidental do arco e salpicos. Antes a ISO 10042 não avaliava salpicos, como notaram os autores do Instituto de Soldadura ao analisar a edição de 2005.
ISO 5817 — perguntas frequentes de passagem
Quem chega à ISO 10042 costuma já conhecer a ISO 5817. Perguntas que voltam sempre:
- B é mais rigoroso do que D? Sim; nas duas normas B é o nível mais exigente e D o mais tolerante. A tabela completa do aço está em níveis de qualidade ISO 5817, e uma imperfeição isolada calcula-se na calculadora de limites de aceitação — feita para aço, não para alumínio.
- O que é a NP EN ISO 5817? A mesma norma em edição nacional. Os valores são os da edição de origem; mudam a capa e o preâmbulo, por isso compare o ano.
- De onde vêm os números? Da ISO 6520-1. As duas normas usam a mesma numeração, logo «502» num relatório de alumínio e num de aço é a mesma imperfeição. Lista completa: números de imperfeições ISO 6520.
- Um nível aplica-se sozinho? Não. É exigido pela norma de produto, pelo desenho ou pelo contrato; em estruturas de aço fá-lo a EN 1090-2 através das classes de execução. A equivalente para alumínio é a EN 1090-3 — a correspondência entre classes e níveis lê-se nela própria.
Erros típicos
- ISO 5817 num relatório de alumínio. Acontece quando a oficina tem um só modelo de relatório. Resultado: soldaduras boas rejeitadas (poro em B) e más aceites (mordedura em B).
- Calculadora de aço para alumínio. Fórmulas e tectos diferem; sai um número, mas não o da norma.
- Encomenda sem nível. Combinar o nível depois de soldar acaba em disputa. A norma recomenda fixá-lo antes da produção.
- Confundir nível de qualidade com nível de aceitação. «Nível 2 segundo a ISO 10675» é um critério de radiografia, não um nível de qualidade do cordão.
- Julgar a porosidade por um poro. Poro isolado e porosidade superficial são duas linhas diferentes com critérios diferentes.
Fontes dos valores do alumínio: páginas de amostra da ISO 10042:2018 (standards.iteh.ai, tabela 1) e S. Sikora, K. Staniszewski, «Zagadnienia wizualnej oceny jakości złączy spawanych z aluminium i jego stopów według obowiązujących norm», Biuletyn Instytutu Spawalnictwa n.º 3/2010. Em caso de dúvida decide o texto integral da edição indicada na documentação.
Perguntas frequentes
Qual é a diferença entre a ISO 10042 e a ISO 5817?
O material e os limites. A ISO 5817 aplica-se ao aço, níquel, titânio e respectivas ligas; a ISO 10042, às juntas soldadas por arco em alumínio e suas ligas. Partilham os níveis B, C e D e a numeração de imperfeições da ISO 6520-1, mas os números mudam: o poro à superfície não se admite no nível B da ISO 5817, e a ISO 10042 admite-o até 1 mm em espessuras acima de 3 mm; com a mordedura contínua é ao contrário — a ISO 10042 não a admite em B.
Pode avaliar-se uma soldadura de alumínio pela ISO 5817?
Não deve. O campo de aplicação da ISO 5817 refere aço, níquel e titânio, e o alumínio tem norma própria, a ISO 10042. Avaliar alumínio pela ISO 5817 erra nos dois sentidos: rejeita um poro à superfície que a ISO 10042 aceita em B e deixa passar uma mordedura contínua que a ISO 10042 rejeita em B.
A partir de que espessura se aplica a ISO 10042?
A materiais com mais de 0,5 mm. Alguns limites são dados em separado para 0,5–3 mm e para mais de 3 mm — é o caso do poro à superfície e da mordedura.
Que processos abrange a ISO 10042?
A edição de 2018 refere a soldadura MIG, TIG e por plasma. Abrange todos os tipos de soldadura (topo, ângulo, ligações de tubuladuras), manual, mecanizada e automática, e todas as posições. Os aspectos metalúrgicos, como tamanho de grão ou dureza, ficam de fora.
O que é a NP EN ISO 10042 ou a DIN EN ISO 5817?
A mesma norma ISO adoptada como europeia (EN) e nacional: NP em Portugal, DIN na Alemanha, BS no Reino Unido; no Brasil a referência habitual é a própria ISO. O conteúdo técnico é igual ao da ISO; mudam a capa, o preâmbulo nacional e por vezes a tradução. O que conta é o ano da edição, que tem de coincidir com a documentação.
O nível de qualidade é o mesmo que o nível de aceitação do END?
Não. O nível de qualidade B, C ou D descreve a soldadura; o nível de aceitação é o critério de um método de ensaio (RT, UT, PT). A ligação entre os dois é dada pela ISO 17635. A ISO 10042 não descreve métodos de detecção e aplica-se directamente à inspecção visual.
Actualizado: