A especificação do procedimento (WPS)
A WPS é a instrução de trabalho para uma junta. Não diz «solda isso bem»: dá valores que se cumprem — e que depois se podem verificar.
Resposta curta
A WPS é a instrução de trabalho para o soldador, com o número do WPQR no cabeçalho. Nasce da pWPS (o rascunho) depois de a junta de ensaio passar nos ensaios, o que termina num relatório WPQR. Assina-a o coordenador de soldadura (EN ISO 14731) e não tem prazo de validade próprio: vale enquanto o WPQR cobrir a junta e for a revisão em vigor. O certificado do soldador pela EN ISO 9606-1 é outro documento: vale 3 anos, com confirmação do empregador de 6 em 6 meses.
- pWPS — o coordenador de soldadura do fabricante redige o procedimento: processo, preparação dos bordos, material de adição, gás, gamas de corrente e tensão, pré-aquecimento (EN ISO 15609-1). Nada disso está ainda provado.
- Ensaio do procedimento — segundo a pWPS solda-se um provete diante do examinador, que depois passa por exame visual, END e ensaios destrutivos (EN ISO 15614-1). A espessura escolhe-se antes com a calculadora do domínio WPQR.
- WPQR — o examinador ou o organismo examinador assina o registo dos resultados e do domínio de produção que o provete cobre.
- WPS — o coordenador emite, dentro desse domínio, a instrução para a oficina, com o número do WPQR no cabeçalho.
Formulário pWPS gratuito: o gerador de pWPS preenche a folha para os processos 111, 135, 136 e 141 em aço (grupos 1.1, 1.2, 2.1, 3.1, 8.1) e deixa em branco as linhas que só o fabricante pode preencher — número da pWPS, fabricante, soldador, energia de soldadura, assinatura. A folha descarrega-se em CSV para o Excel ou para o impresso da empresa, ou imprime-se e guarda-se em PDF a partir do navegador: os campos de entrada não saem na impressão e as notas da página vêm depois da folha. O soldador precisa de certificado próprio — exame segundo a EN ISO 9606-1, calculadora do domínio ISO 9606-1.


O que contém
- Metal de base com o grupo segundo a ISO 15608 e a gama de espessuras.
- Processo segundo a EN ISO 4063 — 111, 135, 141 — e o tipo de junta com a preparação.
- Consumível com designação, diâmetro e tratamento antes do uso.
- Parâmetros: corrente, tensão, velocidade, energia de soldadura, polaridade.
- Posição segundo a ISO 6947 e a sequência de passes.
- Gestão do calor: pré-aquecimento, temperatura entre passes e, se for caso disso, tratamento térmico posterior.
Os quatro documentos
A pWPS é o rascunho. O WPQR é o relatório do provete ensaiado segundo a EN ISO 15614-1: tracção, dobragem, resiliência, dureza (em HV10 — para HRC ou HB use o conversor de dureza), macrografia. A WPS é a instrução aprovada, que se apoia nesse WPQR.
Coisa distinta é a qualificação de soldador: essa qualifica a pessoa, a WPS qualifica o procedimento. São precisas as duas, sempre.
| Documento | Quem redige e assina | Quando | O que prova | Norma |
|---|---|---|---|---|
| pWPS | Redige-a e assina-a o coordenador de soldadura do fabricante (EN ISO 14731) | Antes do ensaio do procedimento | Ainda nada: é a proposta segundo a qual se solda o provete. Não se pode produzir com ela | EN ISO 15609-1 (conteúdo); EN ISO 15607 (termo, vias de qualificação) |
| Ensaio do procedimento | O provete é soldado por um soldador do fabricante diante do examinador ou do organismo examinador; os ensaios fá-los um laboratório | Depois de acordados a pWPS e o âmbito dos ensaios | Que uma junta soldada assim passa o exame visual, os END e os ensaios destrutivos | EN ISO 15614-1 (aços, níquel); EN ISO 15613 num ensaio de pré-produção |
| WPQR | Assinado pelo examinador ou pelo organismo examinador | Depois de passados todos os ensaios | Que o procedimento dá as propriedades exigidas — e que domínio de espessuras, diâmetros, posições, grupos de material e energia de soldadura cobre | EN ISO 15614-1 (domínio: calculadora) |
| WPS | Redige-a e assina-a o coordenador de soldadura | Depois do WPQR, antes da produção | Sozinha, nada: diz ao soldador como soldar a junta, e o peso vem-lhe do número do WPQR no cabeçalho | EN ISO 15609-1 |
| Certificado do soldador | Emitido pelo examinador ou pelo organismo examinador | Depois do exame do próprio soldador | Que essa pessoa sabe soldar dentro do domínio do certificado; 3 anos, desde que o empregador o confirme a cada 6 meses | EN ISO 9606-1 |

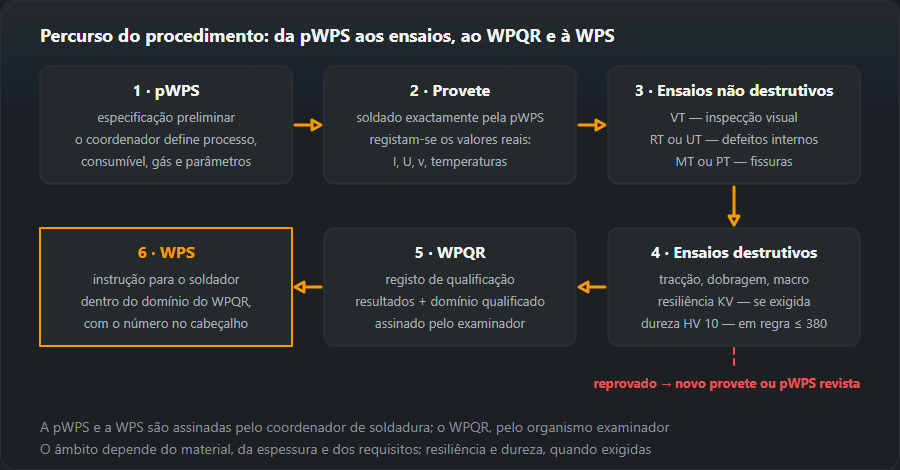
WPS, pWPS e WPQR: quem assina e quanto tempo vale cada um
A tabela acima diz o que é cada documento. Numa auditoria as perguntas são mais estreitas: quem assinou e se ainda está em vigor.
| Documento | Quem o emite | O que prova | Norma | Validade |
|---|---|---|---|---|
| pWPS | O coordenador de soldadura do fabricante | Ainda nada: com ela solda-se apenas o provete | EN ISO 15609-1 | Nunca serve para produção |
| WPQR | Examinador ou organismo examinador | Que o procedimento funciona, e em que domínio | EN ISO 15614-1 | Sem prazo; deixa de cobrir uma junta quando uma variável essencial sai do domínio |
| WPS | O coordenador de soldadura (EN ISO 14731) | Sozinha, nada: é a instrução com o número do WPQR no cabeçalho | EN ISO 15609-1 | Sem prazo próprio; enquanto o WPQR cobrir a junta e for a revisão em vigor |
| Certificado do soldador | Examinador ou organismo examinador | Que essa pessoa sabe soldar dentro do domínio do certificado | EN ISO 9606-1 | 3 anos, desde que o empregador o confirme a cada 6 meses |
Em estruturas metálicas, a maioria das WPS assenta num ensaio de procedimento segundo a EN ISO 15614-1, mas as normas admitem outras vias: consumíveis ensaiados (EN ISO 15610), experiência anterior (15611), procedimento normalizado (15612) ou ensaio de pré-produção (15613). Qual das vias é aceitável decide-o o cliente ou a norma do produto, não o soldador.
Variáveis essenciais
Nem todo o desvio invalida a WPS, mas as variáveis essenciais invalidam: grupo do material, processo, tipo de consumível, gama de espessuras e, quando há exigências de resiliência ou dureza, a posição e a gama qualificada de energia de soldadura; em PG e J-L045 a posição conta sempre. Quem trabalha fora disso precisa de outra WPS — e «demos um bocadinho mais de corrente» pode ser exactamente esse caso. O número dá-o a energia de soldadura.
Se os valores não se conseguem manter — a fonte não dá mais, a peça está fria demais, o acesso não permite a posição indicada —, não se improvisa: pára-se e avisa-se. Soldar fora da gama significa que a ligação não foi feita segundo um procedimento qualificado, por melhor que pareça. Pedir uma WPS revista é um pedido normal e custa uma fracção do que custa cortar a ligação e refazê-la.
Como se lê
De cima para baixo, como uma lista de verificação, antes de escorvar o arco: o material está certo, o consumível está certo, é preciso pré-aquecer, qual é a sequência de passes. No fim fica a pergunta se o seu próprio certificado cobre este domínio — e isso calcula-o o domínio de validade.
Exemplo de WPS: como ler uma folha preenchida campo a campo
A folha abaixo é a que o nosso gerador de pWPS produz para um trabalho corrente de oficina: soldadura MAG (processo 135) de chapa S355, grupo de material 1.2, 10 mm de espessura, junta topo a topo, posição PA. Depois de o provete soldado segundo ela passar nos ensaios, emite-se o WPQR, e a mesma folha, com o número do WPQR no cabeçalho, passa a WPS. Leia-a como a lê um inspector: cada campo é algo que se confronta com a junta concreta. Para o S355, como para qualquer aço de outra norma, verifique primeiro o equivalente — a tabela de equivalências de aços reúne-os.

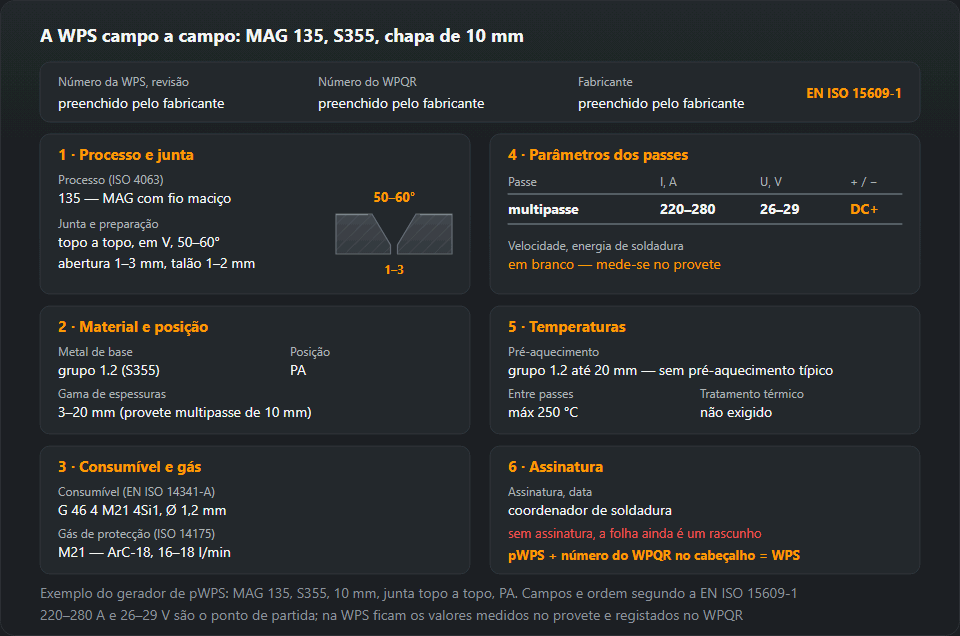
| Campo | No exemplo | O que o soldador ou o inspector verifica |
|---|---|---|
| Número da WPS, revisão | Preenchido pelo fabricante | A cópia no posto é a revisão em vigor |
| Número do WPQR | Preenchido pelo fabricante | O relatório existe, está assinado pelo examinador e o seu domínio cobre esta junta |
| Fabricante | Preenchido pelo fabricante | A mesma empresa a quem pertence o WPQR |
| Processo (ISO 4063) | 135 — MAG com fio maciço | A máquina está preparada para 135; o fio fluxado (136) é outro processo |
| Junta e preparação | Topo a topo, chanfro em V, ângulo 50–60°, abertura 1–3 mm, talão 1–2 mm, acesso pelos dois lados | Ângulo, abertura e talão medidos na junta pingada, não a olho |
| Metal de base | Grupo 1.2 (S355) | O certificado do material: nos grupos 1–3 a qualificação cobre aços do mesmo grupo com tensão de cedência igual ou inferior |
| Gama de espessuras | 3–20 mm (provete multipasse de 10 mm) | A chapa está dentro de 3–20 mm; um provete de passe único na mesma chapa daria só 5–13 mm |
| Posição | PA | A junta é soldada numa posição que consta da WPS, e o certificado do soldador também a cobre — um certificado em PA cobre só PA |
| Consumível | EN ISO 14341-A G 46 4 M21 4Si1, fio Ø 1,2 mm | A etiqueta da bobina coincide com a designação completa, e não com «o fio de sempre» |
| Gás de protecção | M21 — ArC-18 (ISO 14175), 16–18 l/min | Etiqueta da garrafa e leitura do caudalímetro |
| Corrente, polaridade | DC+, eléctrodo no positivo | O cabo da tocha está no borne positivo |
| Tabela de passes | Multipasse; 220–280 A, 26–29 V | Valores no visor da fonte ou medidos com pinça amperimétrica durante a soldadura |
| Velocidade, energia de soldadura | Em branco: mede-se no provete | Com requisitos de resiliência, a energia não pode exceder a ensaiada em mais de 25 %; com requisitos de dureza, não pode ficar mais de 25 % abaixo dela |
| Pré-aquecimento | Para o grupo 1.2 até 20 mm não há pré-aquecimento típico | A exigência real resulta do CE da corrida concreta (EN 1011-2); se a WPS indicar um valor, mede-se |
| Temperatura entre passes | Máx. 250 °C | Medida antes de cada passe, não avaliada pela cor do aço |
| Tratamento térmico após soldadura | Não exigido | — |
| Assinatura, data | Coordenador de soldadura | Assinada e datada; uma folha sem assinatura continua a ser um rascunho |
Duas notas sobre os números. Os 220–280 A e 26–29 V são a faixa da tabela de parâmetros MAG para esta espessura — um ponto de partida para o provete. Numa WPS real, a tabela de passes preenche-se com os valores medidos ao soldar o provete e registados no WPQR, normalmente com linhas separadas para a raiz e para o enchimento. São esses valores medidos que, através da energia de soldadura, fixam depois os limites. A gama de espessuras também não é questão de opinião: 3–20 mm para um provete multipasse de 10 mm é o que dá a EN ISO 15614-1, e outros casos calculam-se na calculadora do domínio do WPQR. Como se preenche o formulário passo a passo está na página da pWPS; que ensaios passa o provete, na do WPQR.
Quem assina a WPS e onde se guarda
A WPS é redigida e assinada pelo coordenador de soldadura do fabricante, segundo a EN ISO 14731. O nível dessa pessoa — IWE, IWT ou IWS — acompanha o nível de requisitos de qualidade da EN ISO 3834 com que a empresa trabalha. O examinador ou organismo examinador assina o WPQR, não a WPS: o seu papel acaba ao confirmar o ensaio e o domínio. O soldador não assina nenhum dos dois; trabalha segundo a WPS e responde por se manter dentro das suas gamas.
O original fica na documentação da qualidade, ao lado do WPQR que cita. Uma cópia vai para o posto ou para a pasta da obra — o soldador tem de a poder consultar sem ir ao escritório. Quando a WPS é revista, as cópias antigas são recolhidas da oficina. Uma auditoria encontra menos vezes uma WPS em falta do que uma revisão obsoleta no posto, e o remédio é simples: revisão e data em cada cópia, e uma lista das WPS em vigor nas mãos do coordenador.
Equipamentos sob pressão. Em recipientes, caldeiras e tubagens abrangidos pela Directiva 2014/68/UE, a aprovação do procedimento não fica só nas mãos do fabricante: para as categorias superiores, os procedimentos de soldadura são aprovados por um organismo notificado ou por uma organização terceira reconhecida, e é esse organismo que assina o WPQR. A WPS continua a ser documento do fabricante e tem de ficar dentro do domínio aprovado. Até onde isto vai fixam-no a norma de projecto (por exemplo EN 13445-4) e a especificação do cliente.
Erros comuns na WPS que uma auditoria EN 1090 / EN ISO 3834 encontra
- Sem número de WPQR, ou uma revisão antiga no posto. Sem o número do relatório é uma pWPS com outro título. Verifique o campo do cabeçalho, se o relatório com esse número está arquivado e se a revisão coincide com a lista em vigor.
- Espessura, diâmetro ou posição fora do domínio do WPQR. Um provete de 10 mm não cobre chapa de 25 mm. Compare a WPS com o domínio registado no WPQR, não com as medidas do provete.
- Fio ou gás trocados. Um fio de outra classificação ou um gás de outro grupo segundo a ISO 14175, porque era o que o fornecedor tinha. Compare a etiqueta da bobina e a garrafa com a WPS.
- 135 no papel, 136 na oficina. O fio fluxado é outro processo segundo a ISO 4063 e uma qualificação em 135 não o cobre. Basta olhar para o alimentador de fio.
- Soldador sem certificado adequado. Outro processo, outra posição ou falta da confirmação semestral do empregador. Compare o certificado com a WPS; o exame por trás dele está descrito na página da qualificação de soldador referida acima.
- Pré-aquecimento «a olho». A WPS indica uma temperatura, mas no posto não há termómetro de contacto nem lápis termoindicadores. Peça o instrumento e que lhe mostrem onde se mede.
- Parâmetros fora das faixas da WPS. Corrente aumentada «para andar mais depressa». O visor da fonte ou uma pinça durante a soldadura mostram-no de imediato.
- Energia de soldadura sem controlo, embora a WPS tenha requisitos de resiliência. Ninguém mede a velocidade de avanço, portanto ninguém conhece a energia. Pergunte quando foi medida pela última vez e recalcule o valor.
Cada um destes pontos vê-se em minutos, e cada um transforma uma soldadura correcta numa não conforme — pelo menos no papel.
Normas e referências
Edição da norma, secção ou quadro e o que esta página retira de cada um. Os números foram conferidos nos índices publicados pelos editores das normas; os textos completos são vendidos pelos organismos de normalização.
- EN ISO 15609-1:2019, secção 4, anexo A — o que a WPS tem de conter e o modelo de impresso
- EN ISO 15614-1:2017+A1:2019, secção 7.1 — o tipo e a extensão dos ensaios do provete
- EN ISO 15614-1:2017+A1:2019, secções 8.3, 8.4 — o domínio de qualificação: grupo do material, espessura, diâmetro, processo, posição, material de adição, entrega térmica, pré-aquecimento, temperatura entre passes
Perguntas frequentes
Quem escreve a WPS?
A coordenação de soldadura da empresa — em regra um engenheiro ou um técnico de soldadura. O soldador trabalha segundo ela, mas não a escreve. Alterações às variáveis essenciais invalidam-na.
Qual é a diferença entre pWPS e WPS?
A pWPS é o rascunho: é assim que se pretende soldar. Depois solda-se um provete segundo a EN ISO 15614 e ensaia-se, o resultado fica no WPQR, e só então o rascunho passa a WPS válida.
O soldador tem de saber ler a WPS?
Tem de trabalhar segundo ela, portanto sim. Quem não perceber que intensidade e que pré-aquecimento a WPS pede não a pode cumprir — e a responsabilidade de cumprir os valores é de quem executa o cordão.
O que é uma WPS em soldadura?
A WPS (Welding Procedure Specification, especificação do procedimento de soldadura segundo a EN ISO 15609-1) é a instrução escrita para soldar uma junta concreta: processo, grupo de material e gama de espessuras, preparação, consumível e gás, posição, corrente, tensão e polaridade por passe, pré-aquecimento e temperatura entre passes. Só pode ser usada em produção se estiver suportada por um registo de qualificação — normalmente um WPQR segundo a EN ISO 15614-1 — cujo número consta do cabeçalho.
A WPS tem prazo de validade?
Não tem data de caducidade, e o WPQR que a suporta também não. A WPS vale enquanto esse WPQR cobrir a junta e enquanto for a revisão em vigor. Deixa de valer assim que uma variável essencial — processo, grupo de material, gama de espessuras, classificação do consumível, gás — sai do domínio qualificado. Prazo tem, isso sim, o certificado do soldador: 3 anos com confirmação a cada 6 meses.
Pode usar-se a WPS de outra empresa?
Em regra, não. A qualificação do procedimento pertence ao fabricante que fez os ensaios e não passa para outra empresa com uma cópia do papel. Quem quer soldar uma junta semelhante escreve a sua própria pWPS, solda um provete e obtém o seu próprio WPQR. Uma WPS alheia serve, no máximo, de modelo para o rascunho.
Actualizado: