WPS: fișa tehnologică de sudare
WPS este instrucțiunea pentru o îmbinare concretă. Ea nu descrie sudorul, ci procedeul: ce material, ce material de adaos, ce parametri, ce poziție și în ce ordine se depun trecerile.
Răspuns scurt
WPS este instrucțiunea de lucru pentru sudor, cu numărul WPQR în antet. Ea provine din pWPS (proiect) după încercările pozitive pe îmbinarea de probă, care se încheie cu procesul-verbal WPQR. O semnează coordonatorul de sudare (EN ISO 14731) și nu are un termen propriu de valabilitate: este valabilă cât timp WPQR acoperă îmbinarea și ediția este cea curentă. Atestatul sudorului conform EN ISO 9606-1 este un document separat — valabil 3 ani, cu confirmarea angajatorului la fiecare 6 luni.
- pWPS — coordonatorul de sudare al producătorului scrie procedura: procedeul, pregătirea rostului, materialul de adaos, gazul, intervalele de curent și tensiune, preîncălzirea (EN ISO 15609-1). Nimic din ea nu e încă dovedit.
- Încercarea procedurii — după pWPS se sudează o probă în prezența examinatorului, apoi proba trece prin examinare vizuală, control nedistructiv și încercări distructive (EN ISO 15614-1). Grosimea ei o alegi dinainte cu calculatorul de domeniu WPQR.
- WPQR — examinatorul sau organismul de examinare semnează raportul cu rezultatele și cu domeniul de producție pe care îl acoperă proba.
- WPS — coordonatorul emite, în interiorul acestui domeniu, fișa pentru atelier, cu numărul WPQR în antet.
Formular pWPS gratuit: generatorul pWPS completează fișa pentru procedeele 111, 135, 136 și 141 pe oțel (grupele 1.1, 1.2, 2.1, 3.1, 8.1) și lasă goale rândurile pe care doar tu le poți completa — numărul pWPS, producătorul, sudorul, energia liniară, semnătura. O descarci ca CSV pentru Excel sau formularul firmei ori o tipărești / o salvezi ca PDF din browser: câmpurile de introducere nu apar pe hârtie, explicațiile paginii vin după fișă. Sudorul are nevoie de un certificat separat — examen după EN ISO 9606-1, calculatorul de domeniu ISO 9606-1.

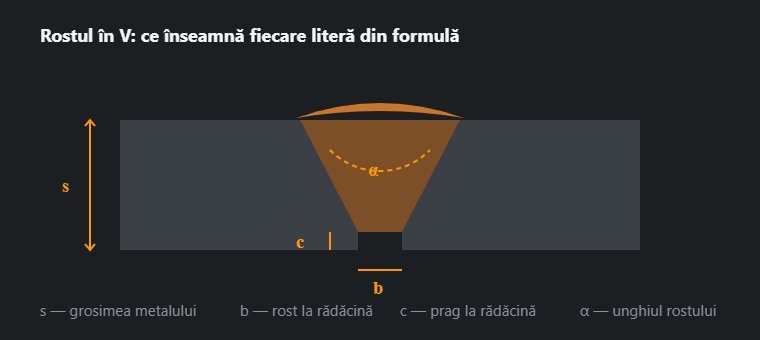
Ce conține fișa
- procedeul conform ISO 4063 și tipul îmbinării;
- materialul de bază, grupa lui conform ISO 15608, grosimea;
- materialul de adaos și gazul de protecție cu denumirea din normă;
- pregătirea muchiilor: unghi, rost, prag la rădăcină;
- parametrii fiecărei treceri: curent, tensiune, viteză, polaritate;
- temperatura de preîncălzire și cea între treceri;
- poziția de sudare și ordinea trecerilor.
Lanțul documentelor
Ordinea este întotdeauna aceeași: pWPS — fișa preliminară, apoi încercările conform EN ISO 15614, apoi WPQR — raportul care confirmă tehnologia, și abia la final WPS — fișa după care se lucrează în producție.
WPS descrie tehnologia calificată, certificatul EN ISO 9606 califică omul. Pentru o lucrare sunt necesare amândouă: o tehnologie calificată executată de un sudor neautorizat nu este acceptată, la fel ca invers.
| Document | Cine îl întocmește și semnează | Când | Ce dovedește | Normă |
|---|---|---|---|---|
| pWPS | Întocmită și semnată de coordonatorul de sudare al producătorului (EN ISO 14731) | Înainte de încercarea procedurii | Încă nimic: e propunerea după care se sudează proba. După ea nu se sudează producție | EN ISO 15609-1 (conținut); EN ISO 15607 (termen, căi de calificare) |
| Încercarea procedurii | Proba o sudează sudorul producătorului, în prezența examinatorului sau a organismului de examinare; încercările le face laboratorul | După ce pWPS și volumul încercărilor sunt convenite | Că o îmbinare sudată așa trece examinarea vizuală, controlul nedistructiv și încercările distructive | EN ISO 15614-1 (oțeluri, nichel); EN ISO 15613 la încercarea dinaintea producției |
| WPQR | Semnat de examinator sau de organismul de examinare | După ce toate încercările au trecut | Că procedura dă proprietățile cerute — și ce domeniu de grosimi, diametre, poziții, grupe de material și energie liniară acoperă | EN ISO 15614-1 (domeniu: calculator) |
| WPS | Întocmită și semnată de coordonatorul de sudare | După WPQR, înainte de producție | Singură, nimic: îi spune sudorului cum se sudează îmbinarea, iar greutatea i-o dă numărul WPQR din antet | EN ISO 15609-1 |
| Certificatul sudorului | Emis de examinator sau de organismul de examinare | După examenul sudorului însuși | Că omul acesta știe să sudeze în domeniul certificatului; 3 ani, cu confirmarea angajatorului la fiecare 6 luni | EN ISO 9606-1 |

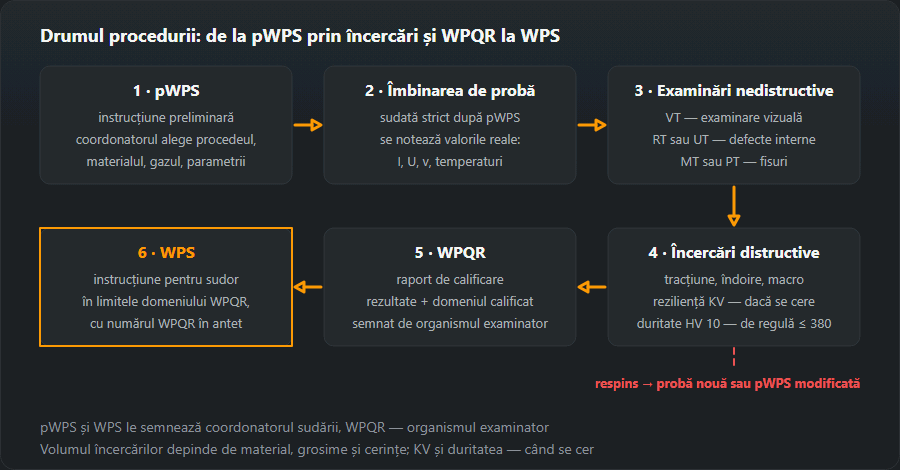
WPS, pWPS și WPQR: cine semnează și cât timp e valabil fiecare
Tabelul de mai sus spune ce este fiecare document. La audit întrebările sunt mai înguste: cine l-a semnat și dacă mai e valabil.
| Document | Cine îl emite | Ce dovedește | Normă | Valabilitate |
|---|---|---|---|---|
| pWPS | Coordonatorul de sudare al producătorului | Încă nimic: după ea se sudează doar proba | EN ISO 15609-1 | Niciodată valabilă pentru producție |
| WPQR | Examinatorul sau organismul de examinare | Că procedura funcționează, și în ce domeniu | EN ISO 15614-1 | Fără termen; nu mai acoperă îmbinarea când o variabilă esențială iese din domeniu |
| WPS | Coordonatorul de sudare (EN ISO 14731) | Singură, nimic: e instrucțiunea cu numărul WPQR în antet | EN ISO 15609-1 | Fără termen propriu; cât timp WPQR acoperă îmbinarea și e revizia în vigoare |
| Certificatul sudorului | Examinatorul sau organismul de examinare | Că omul acesta știe să sudeze în domeniul certificatului | EN ISO 9606-1 | 3 ani, cu confirmarea angajatorului la fiecare 6 luni |
În construcțiile metalice, cele mai multe WPS se sprijină pe o încercare a procedurii conform EN ISO 15614-1, dar normele admit și alte căi: materiale de adaos încercate (EN ISO 15610), experiență anterioară (15611), procedură standard (15612) sau probă de preproducție (15613). Ce cale este acceptată decide clientul sau standardul de produs, nu sudorul.
Variabilele esențiale
Nu toți parametrii din fișă cântăresc la fel. EN ISO 15614-1 numește esențiale acele mărimi a căror schimbare scoate îmbinarea în afara calificării: procedeul, grupa materialului, intervalul de grosimi, tipul materialului de adaos, tipul curentului și polaritatea, iar la oțelurile care o cer — preîncălzirea și temperatura între treceri. Poziția devine esențială doar la PG și J-L045 sau când se cer reziliență ori duritate.
Dacă parametrii nu se pot ține — sursa nu mai dă, piesa e prea rece, accesul nu permite poziția din fișă — lucrarea se oprește și se anunță, nu se improvizează. Sudat în afara intervalului înseamnă că îmbinarea nu a fost executată după o tehnologie calificată, oricât de bine ar arăta. O fișă revizuită este o cerere normală și costă mult mai puțin decât tăierea îmbinării.
De ce trebuie să o citești singur
Un sudor care descifrează fișa fără ajutor nu are nevoie de maistru la fiecare detaliu — și asta se vede în tarif. În plus, fișa conține informația care altfel se caută pe ghicite: temperatura de preîncălzire, limita energiei liniare, ordinea trecerilor. Preîncălzirea din fișă poate fi verificată în calculatorul de preîncălzire, iar energia liniară în calculatorul de energie liniară.
Exemplu de WPS: cum se citește o fișă completată, câmp cu câmp
Mai jos este fișa pe care o dă generatorul nostru de pWPS pentru o lucrare obișnuită de atelier: sudare MAG (procedeul 135) a tablei S355, grupa de material 1.2, grosime 10 mm, îmbinare cap la cap, poziția PA. După ce proba sudată după ea trece încercările, se emite WPQR-ul, iar aceeași fișă, cu numărul WPQR în antet, devine WPS. Citește-o cum o citește un controlor: fiecare câmp este ceva de verificat pe îmbinarea concretă. Pentru S355, ca pentru orice marcă dintr-un alt standard, verifică mai întâi echivalentul — le reunește tabelul echivalențelor de mărci de oțel.

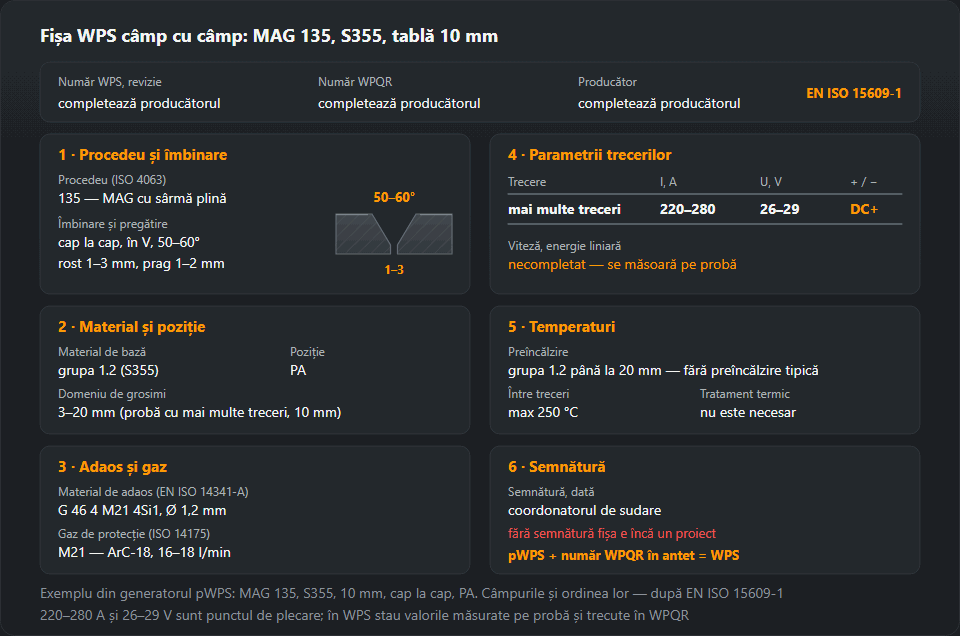
| Câmp | În exemplu | Ce verifică sudorul sau controlorul |
|---|---|---|
| Număr WPS, revizie | Completează producătorul | Exemplarul de la post este revizia în vigoare |
| Număr WPQR | Completează producătorul | Raportul există, este semnat de examinator, iar domeniul lui acoperă această îmbinare |
| Producător | Completează producătorul | Aceeași firmă căreia îi aparține WPQR-ul |
| Procedeu (ISO 4063) | 135 — MAG cu sârmă plină | Aparatul este pregătit pentru 135; sârma tubulară (136) este alt procedeu |
| Îmbinare și pregătire | Cap la cap, în V, unghi 50–60°, rost 1–3 mm, prag 1–2 mm, acces din ambele părți | Unghiul, rostul și pragul măsurate pe îmbinarea prinsă în puncte, nu din ochi |
| Material de bază | Grupa 1.2 (S355) | Certificatul materialului: în grupele 1–3 calificarea acoperă oțelurile din aceeași grupă cu limită de curgere egală sau mai mică |
| Domeniu de grosimi | 3–20 mm (probă cu mai multe treceri, 10 mm) | Tabla sudată se încadrează în 3–20 mm; o probă dintr-o singură trecere pe aceeași tablă ar da doar 5–13 mm |
| Poziție | PA | Îmbinarea se sudează într-o poziție trecută în WPS, iar certificatul sudorului o acoperă și el — un certificat pe PA acoperă doar PA |
| Material de adaos | EN ISO 14341-A G 46 4 M21 4Si1, sârmă Ø 1,2 mm | Eticheta bobinei corespunde denumirii complete, nu doar „sârma dintotdeauna” |
| Gaz de protecție | M21 — ArC-18 (ISO 14175), 16–18 l/min | Eticheta buteliei și citirea debitmetrului |
| Curent, polaritate | DC+, electrodul la plus | Cablul pistoletului este la borna pozitivă |
| Tabelul trecerilor | Mai multe treceri; 220–280 A, 26–29 V | Valorile de pe afișajul sursei sau măsurate cu clește ampermetric în timpul sudării |
| Viteză, energie liniară | Necompletat: se măsoară pe probă | La cerințe de reziliență, energia liniară nu poate depăși valoarea încercată cu mai mult de 25 %; la cerințe de duritate, nu poate scădea cu mai mult de 25 % sub ea |
| Preîncălzire | Pentru grupa 1.2 până la 20 mm nu există preîncălzire tipică | Cerința reală rezultă din CE-ul șarjei concrete (EN 1011-2); dacă WPS dă o valoare, ea se măsoară |
| Temperatura între treceri | Max. 250 °C | Măsurată înainte de fiecare trecere, nu estimată după culoarea oțelului |
| Tratament termic după sudare | Nu este necesar | — |
| Semnătură, dată | Coordonatorul de sudare | Semnată și datată; o fișă nesemnată este încă un proiect |
Două observații despre cifre. 220–280 A și 26–29 V sunt banda din tabelul de parametri MAG pentru această grosime — un punct de plecare pentru probă. Într-o WPS reală, tabelul trecerilor se completează cu valorile măsurate la sudarea probei și trecute în WPQR, de obicei cu rânduri separate pentru rădăcină și pentru umplere. Tocmai aceste valori măsurate fixează apoi limitele, prin energia liniară. Nici domeniul de grosimi nu este o chestiune de păreri: 3–20 mm pentru o probă de 10 mm cu mai multe treceri rezultă din EN ISO 15614-1, iar alte cazuri se verifică în calculatorul domeniului WPQR. Cum se completează formularul pas cu pas găsești pe pagina despre pWPS, iar ce încercări trece proba — pe pagina despre WPQR.
Cine semnează WPS și unde se păstrează
WPS o întocmește și o semnează coordonatorul de sudare al producătorului, în sensul EN ISO 14731. Nivelul acestuia — IWE, IWT sau IWS — urmează nivelul cerințelor de calitate din EN ISO 3834 în care lucrează firma. Examinatorul sau organismul de examinare semnează WPQR-ul, nu WPS: rolul lui se încheie cu confirmarea încercărilor și a domeniului. Sudorul nu semnează niciunul dintre ele; lucrează după WPS și răspunde de încadrarea în intervalele ei.
Originalul stă în documentația de calitate, lângă WPQR-ul pe care îl citează. O copie trebuie să fie la post sau în dosarul lucrării — sudorul trebuie să o poată consulta fără să meargă la birou. La revizuirea unei WPS, copiile vechi se strâng din hală. Un audit găsește mai rar o WPS lipsă decât o revizie depășită la post, iar remediul e simplu: revizia și data pe fiecare copie și o listă a WPS în vigoare la coordonator.
Echipamente sub presiune. Pentru recipiente, cazane și conducte sub incidența Directivei 2014/68/UE, aprobarea procedurii nu rămâne doar la fabricant: pentru categoriile superioare, procedurile de sudare sunt aprobate de un organism notificat sau de o organizație terță recunoscută, iar acesta semnează WPQR. WPS rămâne documentul fabricantului și trebuie să se încadreze în domeniul aprobat. Cât de departe merge cerința spun norma de proiectare (de exemplu EN 13445-4) și specificația beneficiarului.
Greșeli frecvente în WPS pe care le găsește un audit EN 1090 / EN ISO 3834
- Fără număr WPQR sau cu o revizie veche la post. Fără numărul raportului este o pWPS cu alt titlu. Verifică câmpul din antet, dacă raportul cu acel număr este la dosar și dacă revizia se potrivește cu lista celor în vigoare.
- Grosime, diametru sau poziție în afara domeniului WPQR. O probă de 10 mm nu acoperă o tablă de 25 mm. Compară WPS cu domeniul trecut în WPQR, nu cu dimensiunile probei.
- Sârmă sau gaz schimbate. O sârmă de altă clasificare sau un gaz din altă grupă conform ISO 14175, pentru că atât avea furnizorul. Compară eticheta bobinei și butelia cu WPS.
- 135 pe hârtie, 136 în hală. Sârma tubulară este alt procedeu după ISO 4063, iar o calificare pe 135 nu îl acoperă. E suficient să te uiți în derulator.
- Sudor fără certificat potrivit. Alt procedeu, altă poziție sau lipsa confirmării angajatorului la 6 luni. Compară certificatul cu WPS; ce acoperă arată calculatorul domeniului certificatului, iar examenul este descris pe pagina despre calificarea sudorului.
- Preîncălzire „din ochi”. WPS dă o temperatură, dar la post nu există termometru de contact sau creioane termosensibile. Cere instrumentul și arată unde se măsoară.
- Parametri în afara benzilor din WPS. Curentul dat mai tare „ca să meargă mai repede”. Afișajul sursei sau un clește în timpul sudării o arată imediat.
- Energia liniară necontrolată, deși WPS are cerințe de reziliență. Nimeni nu măsoară viteza de sudare, deci nimeni nu cunoaște energia liniară. Întreabă când s-a măsurat ultima dată și recalculează valoarea.
Fiecare dintre aceste lucruri se vede în câteva minute și fiecare transformă o sudură bună într-una neconformă — cel puțin pe hârtie.
Norme și referințe
Ediția standardului, punctul sau tabelul și ce preia din ele această pagină. Numerele au fost verificate în cuprinsurile publicate de editorii standardelor; textele complete sunt vândute de organismele de standardizare.
- EN ISO 15609-1:2019, pct. 4, anexa A — ce trebuie să conțină WPS și modelul de formular
- EN ISO 15614-1:2017+A1:2019, pct. 7.1 — tipul și volumul încercărilor pe proba sudată
- EN ISO 15614-1:2017+A1:2019, pct. 8.3, 8.4 — domeniul de calificare: grupa materialului, grosime, diametru, proces, poziție, material de adaos, energie liniară, preîncălzire, temperatură între straturi
Întrebări frecvente
Cine întocmește WPS-ul?
Tehnologul sau inginerul sudor al întreprinderii, pe baza unui WPQR — raportul de calificare a tehnologiei confirmat prin încercări conform EN ISO 15614. Sudorul nu întocmește fișa, dar trebuie să o poată citi și să lucreze după ea.
Ce se întâmplă dacă ies din parametrii fișei?
Formal cusătura este executată în afara tehnologiei calificate. La recepție asta înseamnă respingere, chiar dacă vizual cusătura arată impecabil. Dacă parametrii din fișă nu funcționează în practică, se semnalează tehnologului, nu se ajustează pe loc.
Prin ce diferă pWPS de WPS?
pWPS este fișa preliminară, propusă înainte de încercări. După ce încercările confirmă tehnologia și apare WPQR, fișa devine WPS. Ordinea este: pWPS, încercări, WPQR, WPS.
Ce este WPS în sudură?
WPS (Welding Procedure Specification, specificația procedurii de sudare conform EN ISO 15609-1) este instrucțiunea scrisă pentru sudarea unei îmbinări concrete: procedeul, grupa materialului și domeniul de grosimi, pregătirea, materialul de adaos și gazul, poziția, curentul, tensiunea și polaritatea pe fiecare trecere, preîncălzirea și temperatura între treceri. În producție poate fi folosită doar dacă în spatele ei stă un raport de calificare — de obicei un WPQR conform EN ISO 15614-1 — al cărui număr apare în antet.
Expiră o WPS?
Nu are dată de expirare, și nici WPQR-ul pe care se sprijină. WPS rămâne valabilă cât timp acel WPQR acoperă îmbinarea și cât timp este revizia în vigoare. Încetează să se aplice când o variabilă esențială — procedeul, grupa materialului, domeniul de grosimi, clasificarea materialului de adaos, gazul — iese din domeniul calificat. Termen are, în schimb, certificatul sudorului: 3 ani cu confirmare la fiecare 6 luni.
Pot folosi WPS-ul altei firme?
De regulă, nu. Calificarea procedurii aparține producătorului care a făcut încercările și nu trece la altă firmă odată cu o copie a hârtiei. Cine vrea să sudeze o îmbinare asemănătoare își scrie propria pWPS, sudează o probă și obține propriul WPQR. O WPS străină poate servi cel mult drept model pentru proiect.
Actualizat: