Calculator de energie liniară
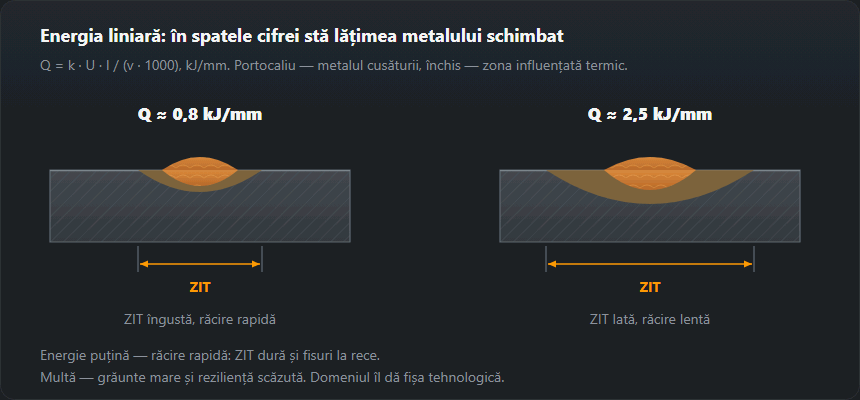
Energia liniară leagă parametrii de metalurgie: de ea depind viteza de răcire, structura cusăturii și necesarul de preîncălzire. În fișele tehnologice este limitată și de sus, și de jos.

Formula
Q = k · (U · I · 60) / (v · 1000), unde U este tensiunea arcului
în volți, I curentul în amperi, v viteza de sudare în mm/min, iar k randamentul
termic al procedeului.
Valorile randamentului sunt cele din ISO/TR 18491 și EN 1011-1. Fără coeficient rezultatul se numește energia arcului, nu energie liniară — în documentație cele două nu se confundă.
Cum se calculează energia liniară: exemple pas cu pas
Fiecare exemplu folosește numerele pe care le-ai introduce în calculatorul de mai sus, iar rezultatele sunt exact cele afișate de el: energia arcului și energia liniară în kJ/mm, rotunjite la două zecimale. Calculatorul nu afișează kJ/cm — valoarea în kJ/mm se înmulțește cu 10.
| Exemplu | k | I, A | U, V | v, mm/min | E, kJ/mm | Q, kJ/mm | Q, kJ/cm |
|---|---|---|---|---|---|---|---|
| Valorile implicite ale calculatorului, MMA 111 | 0,8 | 150 | 24 | 150 | 1,44 | 1,15 | 11,5 |
| MAG 135 | 0,8 | 220 | 24 | 300 | 1,06 | 0,84 | 8,4 |
| MMA 111, electrod 3,2 mm | 0,8 | 125 | 25 | 150 | 1,25 | 1,00 | 10,0 |
| TIG 141, tablă 2 mm | 0,6 | 90 | 11 | 60 | 0,99 | 0,59 | 5,9 |
| Sudare sub flux 121 | 1,0 | 500 | 30 | 500 | 1,80 | 1,80 | 18,0 |

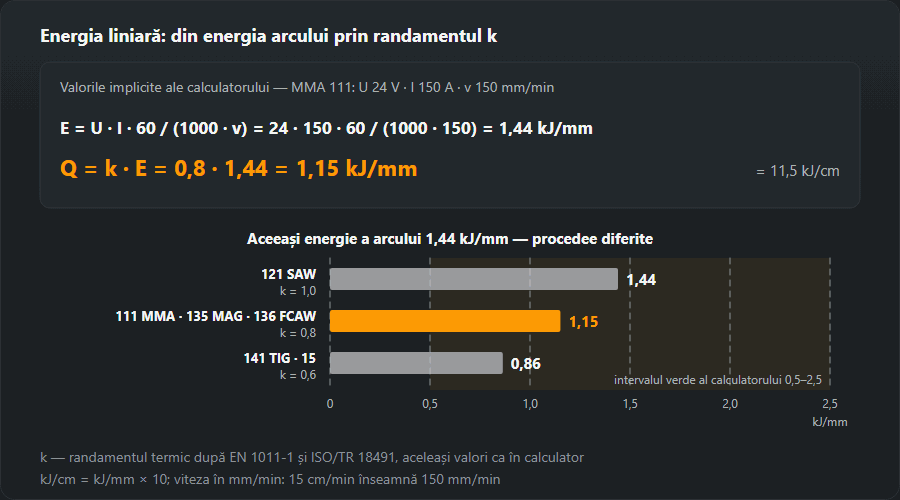
Exemplul 1: valorile implicite ale calculatorului (MMA 111)
150 A, 24 V, 150 mm/min, procedeu MMA cu k = 0,8.
Primul pas, energia arcului:
E = 24 · 150 · 60 / (150 · 1000) = 1,44 kJ/mm. Al doilea pas,
energia liniară: Q = 0,8 · 1,44 = 1,15 kJ/mm, adică 11,5 kJ/cm.
Rezultatul cade în banda verde de 0,5–2,5 kJ/mm. Dacă introduci o lungime
a cusăturii de 1 m, calculatorul adaugă timpul de ardere a arcului:
1000 mm la 150 mm/min înseamnă 6,7 min.
Exemplul 2: MAG 135 la 220 A, 24 V și 30 cm/min
Viteza e dată în cm/min, iar calculatorul cere mm/min: 30 cm/min =
300 mm/min. Energia arcului
E = 24 · 220 · 60 / (300 · 1000) = 1,06 kJ/mm (nerotunjit 1,056).
MAG are în tabelul acestei pagini k = 0,8, deci
Q = 0,8 · 1,056 = 0,84 kJ/mm = 8,4 kJ/cm. O mică capcană:
calculatorul înmulțește energia arcului nerotunjită. Dacă înmulțești de mână
valoarea afișată 1,06 cu 0,8, obții 0,848 și rotunjești la 0,85 — diferență
nevinovată, dar cine îți compară foaia cu calculatorul te va întreba de ea.
Exemplul 3: MMA 111 cu electrod de 3,2 mm, 15 cm/min
Tabelul de
curent pentru electrozi dă 90–140 A pentru 3,2 mm; luăm 125 A.
Multe aparate MMA nu afișează tensiunea, așa că pentru o estimare rapidă merge
regula din întrebările de jos: U ≈ 20 + 0,04 · 125 = 25 V. Viteza
15 cm/min = 150 mm/min. Energia arcului
E = 25 · 125 · 60 / (150 · 1000) = 1,25 kJ/mm, energia liniară
Q = 0,8 · 1,25 = 1,00 kJ/mm = 10,0 kJ/cm. Pentru un document,
cei 25 V se înlocuiesc cu o valoare măsurată — cum se măsoară, mai jos.
Exemplul 4: TIG 141 pe tablă de 2 mm
Tabelul de
parametri dă 50–90 A pentru 1,5–2,0 mm; luăm 90 A. Tensiunea
arcului TIG nu se reglează pe aparat, rezultă din lungimea arcului, deci trebuie
măsurată — să presupunem că voltmetrul arată 11 V. La 60 mm/min
(1 mm/s) energia arcului este
E = 11 · 90 · 60 / (60 · 1000) = 0,99 kJ/mm. Cu k = 0,6:
Q = 0,6 · 0,99 = 0,59 kJ/mm = 5,9 kJ/cm, banda „material
subțire”. Dacă din greșeală lași selectorul pe MIG/MAG, aceiași parametri dau
0,79 kJ/mm — pe hârtie cu o treime mai mult pentru exact aceeași
cusătură.
Exemplul 5: sudare sub flux 121
Să presupunem o trecere cu o singură sârmă la 500 A, 30 V și
500 mm/min. Energia arcului
E = 30 · 500 · 60 / (500 · 1000) = 1,80 kJ/mm. Sudarea sub flux are
k = 1,0, deci energia liniară e egală cu energia arcului:
1,80 kJ/mm = 18,0 kJ/cm. E singurul procedeu la care confuzia dintre
cele două cifre nu strică nimic.
Unități: mm/s, cm/min, mm/min, kJ/mm și kJ/cm
- Viteza: mm/min = cm/min × 10 = mm/s × 60. Deci 30 cm/min = 300 mm/min = 5 mm/s.
- Energia pe lungime: kJ/cm = kJ/mm × 10, J/mm = kJ/mm × 1000. Exemplul implicit dă 1,15 kJ/mm = 11,5 kJ/cm = 1150 J/mm (nerotunjit 1152 J/mm).
- Formula în alte unități:
Q = k · U · I · 60 / vcu v în mm/min dă J/mm (exemplul MAG: 844,8 J/mm). Cu v în mm/s,Q = k · U · I / (v · 1000)dă kJ/mm. Iar formula calculatorului cu v în cm/min dă direct kJ/cm: 0,8 · 24 · 220 · 60 / (30 · 1000) = 8,4.
Măsurarea vitezei de sudare: lungimea cusăturii împărțită la timpul de ardere
v = L / t, unde L e lungimea sudată efectiv, iar t timpul în care
arcul a ars pe ea. Cel mai simplu: marchezi 200 mm și cronometrezi.
200 mm în 40 s înseamnă 5 mm/s, adică 300 mm/min — exemplul
MAG. Pentru un rând întreg, măsori lungimea finală și împarți doar la timpul de
ardere a arcului: pauzele pentru schimbarea electrodului sau curățarea zgurii nu
se socotesc. Dacă aparatul sau un înregistrator de parametri memorează timpul de
arc, folosește-l: e mai sigur decât un cronometru în mâna unui ajutor.
Randamentul termic k
| Procedeu | ISO 4063 | k |
|---|---|---|
| Sudare sub flux cu sârmă plină SAW | 121 | 1,0 |
| Sudare manuală cu arc cu electrod învelit MMA · SMAW | 111 | 0,8 |
| Sudare MAG cu sârmă plină în gaz activ MAG · GMAW | 135 | 0,8 |
| Sudare MAG cu sârmă tubulară cu flux FCAW | 136 | 0,8 |
| Sudare TIG cu material de adaos plin TIG · GTAW | 141 | 0,6 |
| Sudare cu plasmă | 15 | 0,6 |
Ce înseamnă cifra obținută
| Q, kJ/mm | Ce înseamnă |
|---|---|
| < 0,5 | Răcire rapidă, risc de structuri călite și fisuri la rece în ZIT |
| 0,5–1,0 | Material subțire, treceri de rădăcină, inox |
| 1,0–2,5 | Domeniul de lucru pentru majoritatea procedeelor manuale pe oțel |
| > 2,5 | Grăunte grosolan în ZIT, scăderea rezilienței, deformații |
Cum se măsoară curentul și tensiunea reale
Curentul se măsoară cu un clește ampermetric de curent continuu (cu senzor Hall) pe cablul de sudare; un clește obișnuit de curent alternativ nu citește curent continuu. Citirea se face la arderea stabilă, nu la amorsare. Cifra de pe panou poate fi valoarea reglată, nu cea care trece de fapt.
Tensiunea se măsoară cât mai aproape de arc: între port-electrod sau conexiunea pistoletului și piesă, lângă îmbinare. Afișajul aparatului măsoară la bornele proprii, deci include căderea pe ambele cabluri. Calculatorul de cădere de tensiune dă 4,40 V pentru 220 A prin 20 m de cupru de 35 mm². Cu 24 V la arc, la borne sunt atunci circa 28,4 V, iar introducerea acestei valori transformă exemplul MAG în 1,00 kJ/mm în loc de 0,84 — aproape o cincime în plus.
Arc pulsat și procedee cu formă de undă controlată
La MIG/MAG pulsat și regimuri asemănătoare, curentul și tensiunea se schimbă
de multe ori pe secundă. Un aparat de măsură arată valori medii — sau efective,
după instrument —, iar produsul a două medii nu este puterea medie: vârfurile
de curent și de tensiune coincid, așa că U medie × I medie subestimează de obicei
puterea reală, iar valorile efective o pot supraestima. De aceea ISO/TR 18491
calculează energia arcului din puterea instantanee sau energia instantanee,
măsurate cu un instrument cu eșantionare rapidă sau cu contorul de energie pe
care îl au unele surse. Atunci E = energie / lungimea cusăturii:
211,2 kJ pe un rând de 200 mm dau 1,056 kJ/mm, iar apoi
Q = k · E ca de obicei.
Rânduri cu pendulare și rânduri trase drept
Pendularea nu schimbă curentul sau tensiunea, ci încetinește înaintarea de-a lungul îmbinării — iar viteza stă la numitor. Ia exemplul MAG și pendulează astfel încât îmbinarea să avanseze cu 150 în loc de 300 mm/min: energia arcului 2,11 kJ/mm, energia liniară 1,69 kJ/mm (16,9 kJ/cm), de două ori cât la rândul tras drept. În formulă intră mereu înaintarea de-a lungul axei cusăturii, niciodată zigzagul pistoletului. Acolo unde energia liniară e limitată, rostul se umple cu mai multe rânduri înguste trase drept în loc de câteva rânduri late pendulate; fiecare trecere are atunci propria energie liniară și fiecare trebuie să rămână în domeniu.
Energia liniară în WPS, t8/5, reziliența și duritatea
WPS. WPS-ul indică un domeniu de energie liniară stabilit la calificarea procedurii și consemnat în WPQR. Limitele aparțin acelei proceduri: nu se copiază dintr-un tabel, iar pe șantier se respectă trecere cu trecere.
Timpul de răcire t8/5. EN 1011-2 transformă energia liniară, grosimea și preîncălzirea în timpul de răcire de la 800 la 500 °C, iar acesta hotărăște structura ZIT. Introdu cele două valori MAG în calculatorul t8/5 (îmbinare cap la cap, 20 °C): pe tablă de 10 mm, 0,84 kJ/mm dau 7,2 s, iar rândul pendulat cu 1,69 kJ/mm — 29,2 s, în afara ferestrei de 5–25 s pe care calculatorul o marchează pentru oțelurile nealiate și slab aliate. La 20 mm aceleași valori dau 4,0 și 8,0 s: aici rândul tras drept se răcește prea repede, iar răspunsul este preîncălzirea, nu mai mult curent.
Reziliența și duritatea. Un t8/5 prea scurt înseamnă ZIT dură și risc de fisuri la rece; prea lung — grăunte grosolan și energie de rupere mai mică în ZIT. La calificarea procedurii duritatea ZIT se măsoară în HV; pentru a o compara cu o cerință în HB sau HRC folosește convertorul de duritate.
Dacă WPS-ul sau catalogul dă energia în kJ/in și viteza în țoli pe minut, transform-o întâi în convertorul de unități și abia apoi compar-o cu rezultatul în kJ/mm.
Greșeli tipice
- k uitat — sau aplicat de două ori. Energia arcului dată drept energie liniară face din exemplul MAG 1,06 în loc de 0,84 kJ/mm, cu un sfert mai mult. O valoare care conține deja k, înmulțită încă o dată cu 0,8, dă 0,68 în loc de 0,84. Scrie mereu care dintre cele două cifre o dai.
- kJ/cm și kJ/mm. Factorul este 10: 8,4 kJ/cm înseamnă 0,84 kJ/mm. O limită copiată fără unitate e o limită pe care cineva o va citi greșit.
- Drumul pistoletului în loc de înaintarea cusăturii. Dacă la pendulare cronometrezi zigzagul, viteza iese prea mare, iar energia liniară prea mică.
- Tensiunea de pe aparat cu cablu lung. Afișajul include căderea pe cablu — în exemplul de mai sus aproape o cincime din energie, care n-a ajuns niciodată la îmbinare.
- Viteza din ochi. O viteză ghicită mută rezultatul mai mult decât orice altă mărime; măsoară lungimea și timpul de arc.
Întrebări frecvente
De ce contează energia liniară?
Ea determină cât de repede se răcește cusătura. Prea puțină energie înseamnă răcire rapidă, structură dură și risc de fisuri; prea multă înseamnă grăunte mare și rezistență scăzută la impact. De aceea fișele tehnologice o limitează în ambele sensuri.
Cum măsor viteza de sudare?
Cel mai simplu cu cronometrul: măsoară timpul pentru o porțiune cunoscută de cusătură, de exemplu 200 mm, și împarte. Viteza estimată din ochi se abate de obicei cu zeci de procente.
Ce tensiune introduc dacă aparatul nu o afișează?
Pentru sudarea manuală se poate estima cu U ≈ 20 + 0,04 · I. Este o aproximare: dacă rezultatul intră într-un document, tensiunea se măsoară, nu se estimează.
Care este diferența dintre energia arcului și energia liniară?
Energia arcului este cifra electrică: E = U · I · 60 / (v · 1000) în kJ/mm. Energia liniară (heat input) este partea care intră în piesă: Q = k · E, cu k = 0,8 pentru MMA, MIG/MAG și sârmă tubulară, 0,6 pentru TIG și plasmă și 1,0 pentru sudarea sub flux. În exemplul MAG de pe această pagină (220 A, 24 V, 300 mm/min) înseamnă 1,06 față de 0,84 kJ/mm. Doar la sudarea sub flux cele două coincid.
Cum transform kJ/cm în kJ/mm?
Împarți la 10: 11,5 kJ/cm = 1,15 kJ/mm. Invers, înmulțești cu 10. J/mm înseamnă kJ/mm × 1000, deci 1,15 kJ/mm = 1150 J/mm. Calculatorul afișează doar kJ/mm.
Ce energie liniară e admisă pentru S355 sau oțeluri cu granulație fină?
Nu există o cifră unică. Domeniul îl fixează WPS-ul, stabilit la calificarea procedurii, iar EN 1011-2 îl deduce din timpul de răcire t8/5 pentru grosimea, îmbinarea și preîncălzirea date. Verifică valoarea ta cu calculatorul t8/5: pentru oțelurile nealiate și slab aliate el marchează 5–25 s; pentru oțelurile de înaltă rezistență călite și revenite producătorul dă o fereastră mai îngustă.
Cum calculez energia liniară la rândurile pendulate?
Cu aceeași formulă, dar viteza este înaintarea de-a lungul îmbinării, nu drumul pistoletului. Pendularea o înjumătățește ușor: MAG la 220 A și 24 V dă 0,84 kJ/mm ca rând tras drept la 300 mm/min și 1,69 kJ/mm pendulat, cu înaintare de 150 mm/min.
Actualizat: