Calcular a energia de soldadura
A energia de soldadura liga as tuas regulações à metalurgia: dela dependem a velocidade de arrefecimento, a estrutura do cordão e a necessidade de pré-aquecer. Os procedimentos limitam-na dos dois lados.


A fórmula
Q = k · (U · I · 60) / (v · 1000), com U a tensão do arco em
volts, I a corrente em amperes, v a velocidade em mm/min e k o rendimento térmico
do processo.
Os rendimentos são os da ISO/TR 18491 e da EN 1011-1. Sem o coeficiente, o resultado chama-se energia do arco e não energia de soldadura: em documentação não são intercambiáveis, e confundi-los é uma maneira comum de ver uma WPS devolvida.
Como calcular a energia de soldadura: exemplos passo a passo
Cada exemplo usa os números que escreverias na calculadora acima, e os resultados são exactamente os que ela mostra: energia do arco e energia de soldadura em kJ/mm, arredondadas a duas casas decimais. A calculadora não dá kJ/cm — multiplica o valor em kJ/mm por 10.
| Exemplo | k | I, A | U, V | v, mm/min | E, kJ/mm | Q, kJ/mm | Q, kJ/cm |
|---|---|---|---|---|---|---|---|
| Valores por omissão da calculadora, eléctrodo 111 | 0,8 | 150 | 24 | 150 | 1,44 | 1,15 | 11,5 |
| MAG 135 | 0,8 | 220 | 24 | 300 | 1,06 | 0,84 | 8,4 |
| Eléctrodo 111 de 3,2 mm | 0,8 | 125 | 25 | 150 | 1,25 | 1,00 | 10,0 |
| TIG 141, chapa de 2 mm | 0,6 | 90 | 11 | 60 | 0,99 | 0,59 | 5,9 |
| Arco submerso 121 | 1,0 | 500 | 30 | 500 | 1,80 | 1,80 | 18,0 |

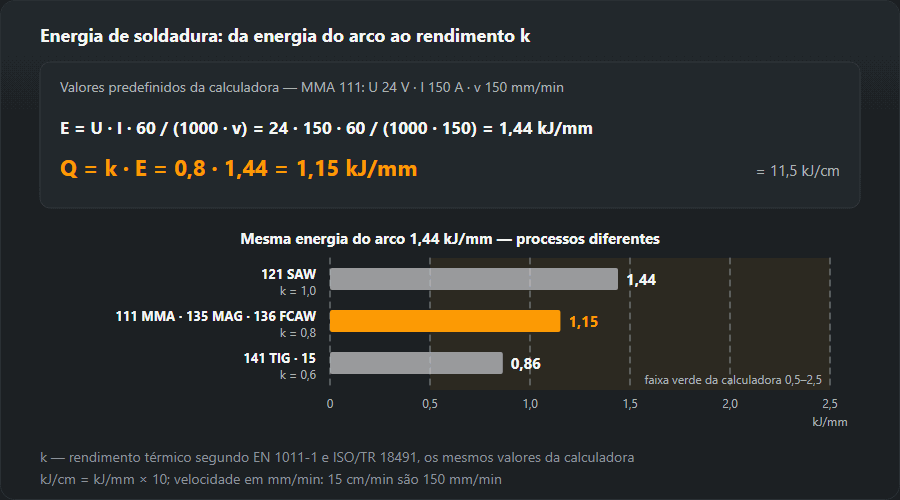
Exemplo 1: os valores por omissão (eléctrodo revestido 111)
150 A, 24 V, 150 mm/min, processo MMA com k = 0,8.
Primeiro passo, energia do arco:
E = 24 · 150 · 60 / (150 · 1000) = 1,44 kJ/mm. Segundo passo,
energia de soldadura: Q = 0,8 · 1,44 = 1,15 kJ/mm, ou seja,
11,5 kJ/cm. O resultado fica na faixa verde de 0,5–2,5 kJ/mm. Se
introduzires um comprimento de cordão de 1 m, a calculadora junta o tempo de
arco: 1000 mm a 150 mm/min são 6,7 min.
Exemplo 2: MAG 135 a 220 A, 24 V e 30 cm/min
A velocidade vem em cm/min e a calculadora quer mm/min: 30 cm/min =
300 mm/min. Energia do arco
E = 24 · 220 · 60 / (300 · 1000) = 1,06 kJ/mm (sem arredondar,
1,056). Na tabela desta página o MAG tem k = 0,8, logo
Q = 0,8 · 1,056 = 0,84 kJ/mm = 8,4 kJ/cm. Uma pequena
armadilha: a calculadora multiplica a energia do arco não arredondada. Se à mão
multiplicares o 1,06 mostrado por 0,8, obténs 0,848 e arredondas para 0,85 —
diferença inofensiva, mas quem comparar a tua folha com a calculadora vai
perguntar.
Exemplo 3: eléctrodo 111 de 3,2 mm a 15 cm/min
A tabela de
correntes para eléctrodos dá 90–140 A para 3,2 mm; tomamos
125 A. Muitas máquinas de eléctrodo não mostram a tensão, por isso para uma
estimativa rápida serve a regra das perguntas em baixo:
U ≈ 20 + 0,04 · 125 = 25 V. Velocidade 15 cm/min =
150 mm/min. Energia do arco
E = 25 · 125 · 60 / (150 · 1000) = 1,25 kJ/mm, energia de soldadura
Q = 0,8 · 1,25 = 1,00 kJ/mm = 10,0 kJ/cm. Para um documento,
esses 25 V têm de ser substituídos por um valor medido — como medir, mais
abaixo.
Exemplo 4: TIG 141 em chapa de 2 mm
A tabela de
parâmetros dá 50–90 A para 1,5–2,0 mm; tomamos 90 A. A tensão
do arco TIG não se regula na máquina, resulta do comprimento do arco, por isso
tem de ser medida — suponhamos que o voltímetro mostra 11 V. A
60 mm/min (1 mm/s) a energia do arco é
E = 11 · 90 · 60 / (60 · 1000) = 0,99 kJ/mm. Com k = 0,6:
Q = 0,6 · 0,99 = 0,59 kJ/mm = 5,9 kJ/cm, a faixa de «material
fino». Se por engano deixares o selector em MIG/MAG, os mesmos parâmetros dão
0,79 kJ/mm — no papel, um terço a mais para exactamente o mesmo cordão.
Exemplo 5: arco submerso 121
Suponhamos um passe com um só fio a 500 A, 30 V e 500 mm/min.
Energia do arco E = 30 · 500 · 60 / (500 · 1000) = 1,80 kJ/mm. O
arco submerso tem k = 1,0, portanto a energia de soldadura é igual à
energia do arco: 1,80 kJ/mm = 18,0 kJ/cm. É o único processo em que
trocar os dois números não faz mal.
Unidades: mm/s, cm/min, mm/min, kJ/mm e kJ/cm
- Velocidade: mm/min = cm/min × 10 = mm/s × 60. Assim, 30 cm/min = 300 mm/min = 5 mm/s.
- Energia por comprimento: kJ/cm = kJ/mm × 10, J/mm = kJ/mm × 1000. O exemplo por omissão dá 1,15 kJ/mm = 11,5 kJ/cm = 1150 J/mm (sem arredondar, 1152 J/mm).
- A fórmula noutras unidades:
Q = k · U · I · 60 / vcom v em mm/min dá J/mm (exemplo MAG: 844,8 J/mm). Com v em mm/s,Q = k · U · I / (v · 1000)dá kJ/mm. E a fórmula da calculadora com v em cm/min devolve directamente kJ/cm: 0,8 · 24 · 220 · 60 / (30 · 1000) = 8,4.
Medir a velocidade de avanço: comprimento do cordão a dividir pelo tempo de arco
v = L / t, em que L é o comprimento realmente soldado e t o
tempo em que o arco esteve aceso sobre ele. O mais simples: marcar 200 mm e
cronometrar. 200 mm em 40 s são 5 mm/s, isto é, 300 mm/min —
o exemplo MAG. Para um cordão inteiro, mede o comprimento acabado e divide só
pelo tempo de arco: pausas para trocar de eléctrodo ou picar escória não contam.
Se a máquina ou um registador de parâmetros guardar o tempo de arco, usa-o: é
mais fiável do que um cronómetro na mão de um ajudante.
Onde o número é usado
Sobretudo em três sítios. No cálculo do pré-aquecimento segundo a EN 1011-2, onde mais energia significa menos pré-aquecimento. Na WPS, onde a gama qualificada de energia é uma variável essencial. E em qualquer discussão sobre tenacidade: nos aços de grão fino o limite superior existe porque a zona afectada perde tenacidade muito antes do metal depositado.
O rendimento térmico k
| Processo | ISO 4063 | k |
|---|---|---|
| Soldadura por arco submerso com fio maciço SAW | 121 | 1,0 |
| Soldadura manual por arco com eléctrodo revestido MMA · SMAW | 111 | 0,8 |
| Soldadura MAG com fio maciço em gás activo MAG · GMAW | 135 | 0,8 |
| Soldadura MAG com fio fluxado FCAW | 136 | 0,8 |
| Soldadura TIG com vareta maciça TIG · GTAW | 141 | 0,6 |
| Soldadura por plasma | 15 | 0,6 |
O que significa o número
| Q, kJ/mm | O que significa |
|---|---|
| < 0,5 | Arrefecimento rápido; risco de estruturas duras e fissuras a frio na ZTA |
| 0,5–1,0 | Material fino, passes de raiz, inox |
| 1,0–2,5 | A gama de trabalho para a maioria dos processos manuais no aço |
| > 2,5 | Grão grosseiro na ZTA, perda de tenacidade, deformações |
Como medir a corrente e a tensão reais
A corrente mede-se com uma pinça amperimétrica de corrente contínua (de efeito Hall) à volta do cabo de soldadura; uma pinça comum de alternada não lê corrente contínua. Lê-se com o arco estável, não no escorvamento. O número no painel pode ser o valor regulado e não o que realmente passa.
A tensão mede-se o mais perto possível do arco: entre o porta-eléctrodos ou a ligação da tocha e a peça junto à junta. O visor da máquina mede nos seus próprios bornes, por isso inclui a queda nos dois cabos. A calculadora de queda de tensão dá 4,40 V para 220 A em 20 m de cobre de 35 mm². Com 24 V no arco, nos bornes há então cerca de 28,4 V, e introduzir esse valor transforma o exemplo MAG em 1,00 kJ/mm em vez de 0,84 — quase um quinto a mais.
Arco pulsado e processos com forma de onda controlada
No MIG/MAG pulsado e em modos semelhantes, corrente e tensão mudam muitas
vezes por segundo. Um aparelho mostra valores médios — ou eficazes, conforme o
instrumento —, e o produto de duas médias não é a potência média: os picos de
corrente e de tensão coincidem, por isso U média × I média costuma ficar abaixo
da potência real, enquanto os valores eficazes podem exagerá-la. Por isso a
ISO/TR 18491 calcula a energia do arco a partir da potência instantânea ou
da energia instantânea, medidas por um instrumento de amostragem rápida ou pelo
contador de energia que algumas máquinas têm. Então
E = energia / comprimento do cordão: 211,2 kJ num cordão de
200 mm dão 1,056 kJ/mm, e depois Q = k · E como
sempre.
Cordões com oscilação e cordões rectilíneos
A oscilação não muda a corrente nem a tensão: abranda o avanço ao longo da junta, e a velocidade está no denominador. Pega no exemplo MAG e oscila de modo que a junta avance a 150 mm/min em vez de 300: energia do arco 2,11 kJ/mm, energia de soldadura 1,69 kJ/mm (16,9 kJ/cm), o dobro do cordão rectilíneo. Na fórmula entra sempre o avanço ao longo do eixo do cordão, nunca o ziguezague da tocha. Onde a energia está limitada, o chanfro enche-se com mais cordões rectilíneos estreitos em vez de poucos cordões largos oscilados; cada passe tem então a sua própria energia, e cada um tem de ficar dentro da gama.
Energia de soldadura na WPS, t8/5, tenacidade e dureza
WPS. A WPS indica uma gama de energia fixada na qualificação do procedimento e registada no WPQR. Os limites pertencem a esse procedimento: não se copiam de uma tabela, e em obra cumprem-se passe a passe.
Tempo de arrefecimento t8/5. A EN 1011-2 converte a energia, a espessura e o pré-aquecimento no tempo de arrefecimento de 800 para 500 °C, e é esse tempo que decide a estrutura da zona afectada. Põe os dois valores MAG na calculadora t8/5 (junta topo a topo, 20 °C): em chapa de 10 mm, 0,84 kJ/mm dão 7,2 s e o cordão oscilado com 1,69 kJ/mm, 29,2 s — fora da janela de 5–25 s que a calculadora marca para aços não ligados e de baixa liga. Em 20 mm os mesmos valores dão 4,0 e 8,0 s: aqui é o cordão rectilíneo que arrefece depressa demais, e a resposta é pré-aquecer, não mais corrente.
Tenacidade e dureza. Um t8/5 curto demais significa ZTA dura e risco de fissuração a frio; longo demais, grão grosseiro e menos energia absorvida na ZTA. Na qualificação do procedimento a dureza da ZTA mede-se em HV; para a comparar com uma exigência em HB ou HRC usa o conversor de dureza.
Se a WPS ou o catálogo derem a energia em kJ/in e a velocidade em polegadas por minuto, passa-as primeiro pelo conversor de unidades e só depois compara com um resultado em kJ/mm.
Erros típicos
- Esquecer o k — ou aplicá-lo duas vezes. Dar a energia do arco como energia de soldadura transforma o exemplo MAG em 1,06 em vez de 0,84 kJ/mm, um quarto a mais. Multiplicar outra vez por 0,8 um valor que já inclui k dá 0,68 em vez de 0,84. Escreve sempre qual dos dois números estás a dar.
- kJ/cm e kJ/mm. O factor é 10: 8,4 kJ/cm são 0,84 kJ/mm. Um limite copiado sem a unidade é um limite que alguém vai ler mal.
- Percurso da tocha em vez do avanço. Cronometrar o ziguezague da oscilação exagera a velocidade e reduz a energia.
- Tensão da máquina com cabo comprido. O visor inclui a queda no cabo — no exemplo acima, quase um quinto de energia que nunca chegou à junta.
- Velocidade a olho. Uma velocidade adivinhada desloca o resultado mais do que qualquer outro dado; mede comprimento e tempo de arco.
Perguntas frequentes
Porque é que a energia de soldadura importa?
Porque decide a velocidade de arrefecimento do cordão. Pouca energia significa arrefecimento rápido, estrutura dura e risco de fissuras; energia a mais significa grão grosseiro e pouca tenacidade. Por isso os procedimentos limitam-na por cima e por baixo.
Como meço a velocidade de avanço?
Com um cronómetro. Cronometra um troço conhecido — 200 mm chegam — e divide. A velocidade estimada a olho falha regularmente dezenas por cento, e isso desloca o resultado mais do que qualquer outro dado.
Que tensão uso se a máquina não a mostrar?
No eléctrodo revestido, aproximadamente U ≈ 20 + 0,04 · I. É uma estimativa: se o número for para um documento, a tensão mede-se, não se estima.
Qual é a diferença entre energia do arco e energia de soldadura?
A energia do arco é o número eléctrico: E = U · I · 60 / (v · 1000) em kJ/mm. A energia de soldadura (heat input) é a parte que entra na peça: Q = k · E, com k = 0,8 para eléctrodo revestido, MIG/MAG e fio fluxado, 0,6 para TIG e plasma e 1,0 para arco submerso. No exemplo MAG desta página (220 A, 24 V, 300 mm/min) são 1,06 contra 0,84 kJ/mm. Só no arco submerso os dois coincidem.
Como converto kJ/cm em kJ/mm?
Dividindo por 10: 11,5 kJ/cm = 1,15 kJ/mm. Ao contrário, multiplicando por 10. J/mm é kJ/mm × 1000, portanto 1,15 kJ/mm = 1150 J/mm. A calculadora mostra só kJ/mm.
Que energia de soldadura é admissível no S355 ou em aços de grão fino?
Não há um número único. A gama é fixada pela WPS, estabelecida na qualificação do procedimento, e a EN 1011-2 deriva-a do tempo de arrefecimento t8/5 para a espessura, a junta e o pré-aquecimento dados. Verifica o teu valor com a calculadora t8/5: para aços não ligados e de baixa liga marca 5–25 s; para aços temperados e revenidos de alta resistência o fabricante dá uma janela mais estreita.
Como calculo a energia de soldadura com oscilação?
Com a mesma fórmula, mas a velocidade é o avanço ao longo da junta, não o percurso da tocha. A oscilação reduz facilmente esse avanço para metade: MAG a 220 A e 24 V dá 0,84 kJ/mm como cordão rectilíneo a 300 mm/min e 1,69 kJ/mm oscilado a avançar a 150 mm/min.
Actualizado: