Streckenenergie berechnen
Die Streckenenergie verbindet deine Einstellungen mit der Metallurgie: von ihr hängen Abkühlgeschwindigkeit, Gefüge und die Frage nach der Vorwärmung ab. Verfahren begrenzen sie an beiden Enden.


Die Formel
Q = k · (U · I · 60) / (v · 1000), mit U der Lichtbogenspannung
in Volt, I dem Strom in Ampere, v der Schweißgeschwindigkeit in mm/min und k dem
thermischen Wirkungsgrad des Verfahrens.
Die Wirkungsgrade stammen aus ISO/TR 18491 und EN 1011-1. Ohne den Beiwert ist das Ergebnis die Lichtbogenenergie E, mit Beiwert die Wärmeeinbringung Q: in Dokumenten sind die beiden nicht austauschbar, und sie zu verwechseln ist ein verbreiteter Grund, eine WPS zurückzubekommen.
Streckenenergie berechnen: Formel und Beispiele
Die Wärmeeinbringung lautet Q = k · U · I / v: mit v in mm/s
kommt J/mm heraus, geteilt durch 1000 kJ/mm. Der Rechner nimmt v in mm/min,
deshalb steht in seiner Formel der Faktor 60. Alle Beispiele unten verwenden die
Zahlen, die du oben eintippen würdest, und die Ergebnisse sind genau die, die der
Rechner anzeigt: Lichtbogenenergie und Streckenenergie in kJ/mm, auf zwei
Nachkommastellen gerundet. kJ/cm zeigt der Rechner nicht an — den kJ/mm-Wert mit
10 multiplizieren.
| Beispiel | k | I, A | U, V | v, mm/min | E, kJ/mm | Q, kJ/mm | Q, kJ/cm |
|---|---|---|---|---|---|---|---|
| Voreinstellung des Rechners, E-Hand 111 | 0,8 | 150 | 24 | 150 | 1,44 | 1,15 | 11,5 |
| MAG 135 | 0,8 | 220 | 24 | 300 | 1,06 | 0,84 | 8,4 |
| E-Hand 111, Stabelektrode 3,2 mm | 0,8 | 125 | 25 | 150 | 1,25 | 1,00 | 10,0 |
| WIG 141, Blech 2 mm | 0,6 | 90 | 11 | 60 | 0,99 | 0,59 | 5,9 |
| UP 121 | 1,0 | 500 | 30 | 500 | 1,80 | 1,80 | 18,0 |
Zu den Begriffen: In der Normensprache (DIN EN 1011-1) ist
Q = k · E die Wärmeeinbringung. Das Produkt ohne k heißt je nach
Quelle Lichtbogenenergie oder Streckenenergie, und in Werkstatt und WPS wird
„Streckenenergie“ oft für beide gebraucht. Der Rechner zeigt in der Zeile
„Streckenenergie“ den Wert mit k, in der Zeile „Lichtbogenenergie“ den
Wert ohne k. Wer eine Zahl weitergibt, schreibt dazu, ob k drin ist.

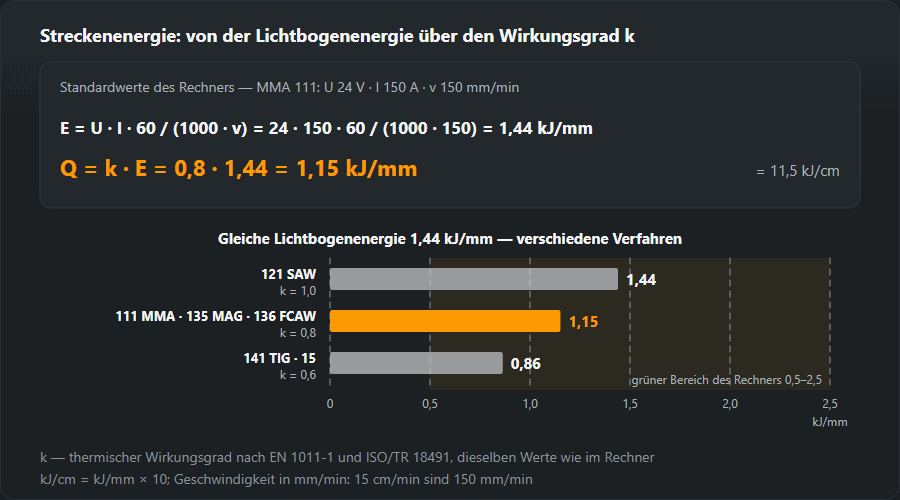
Beispiel 1: die Voreinstellung des Rechners (E-Hand 111)
150 A, 24 V, 150 mm/min, Verfahren E-Hand mit k = 0,8.
Schritt eins, Lichtbogenenergie:
E = 24 · 150 · 60 / (150 · 1000) = 1,44 kJ/mm. Schritt zwei,
Wärmeeinbringung: Q = 0,8 · 1,44 = 1,15 kJ/mm, also
11,5 kJ/cm. Das liegt im grünen Bereich 0,5–2,5 kJ/mm. Gibst du
1 m Nahtlänge ein, rechnet der Rechner die Lichtbogenzeit dazu:
1000 mm bei 150 mm/min sind 6,7 min.
Beispiel 2: MAG 135 mit 220 A, 24 V, 30 cm/min
Die Geschwindigkeit ist in cm/min gegeben, der Rechner will mm/min:
30 cm/min = 300 mm/min. Lichtbogenenergie
E = 24 · 220 · 60 / (300 · 1000) = 1,06 kJ/mm (ungerundet 1,056).
MAG hat in der Tabelle dieser Seite k = 0,8, also
Q = 0,8 · 1,056 = 0,84 kJ/mm = 8,4 kJ/cm. Kleine Falle: der
Rechner multipliziert die ungerundete Lichtbogenenergie. Wer die angezeigten 1,06
von Hand mit 0,8 malnimmt, bekommt 0,848 und rundet auf 0,85 — harmlos, aber
wer dein Blatt mit dem Rechner vergleicht, wird nachfragen.
Beispiel 3: E-Hand 111 mit 3,2-mm-Elektrode, 15 cm/min
Die Stromtabelle
für Stabelektroden nennt für 3,2 mm 90–140 A; wir nehmen 125 A.
Viele E-Hand-Geräte zeigen keine Spannung an, für eine schnelle Schätzung gilt die
Faustformel aus den Fragen unten: U ≈ 20 + 0,04 · 125 = 25 V.
Schweißgeschwindigkeit 15 cm/min = 150 mm/min. Lichtbogenenergie
E = 25 · 125 · 60 / (150 · 1000) = 1,25 kJ/mm, Streckenenergie
Q = 0,8 · 1,25 = 1,00 kJ/mm = 10,0 kJ/cm. Für ein Dokument
müssen die 25 V durch einen Messwert ersetzt werden — siehe den Abschnitt
zum Messen weiter unten.
Beispiel 4: WIG 141 an 2-mm-Blech
Die Einstelltabelle
nennt für 1,5–2,0 mm 50–90 A; wir nehmen 90 A. Die Spannung wird
beim WIG nicht eingestellt, sie folgt aus der Lichtbogenlänge und muss gemessen
werden — angenommen, das Voltmeter zeigt 11 V. Bei 60 mm/min
(1 mm/s) ist die Lichtbogenenergie
E = 11 · 90 · 60 / (60 · 1000) = 0,99 kJ/mm. Mit k = 0,6:
Q = 0,6 · 0,99 = 0,59 kJ/mm = 5,9 kJ/cm, der Bereich „dünnes
Material“. Bleibt die Auswahl versehentlich auf MIG/MAG, ergeben dieselben Werte
0,79 kJ/mm — auf dem Papier ein Drittel mehr für genau dieselbe Naht.
Beispiel 5: UP-Schweißen 121
Angenommen sei eine Eindraht-Lage mit 500 A, 30 V und
500 mm/min. Lichtbogenenergie
E = 30 · 500 · 60 / (500 · 1000) = 1,80 kJ/mm. Unterpulver hat
k = 1,0, die Wärmeeinbringung ist also gleich der Lichtbogenenergie:
1,80 kJ/mm = 18,0 kJ/cm. Das ist das einzige Verfahren, bei dem eine
Verwechslung der beiden Zahlen keinen Schaden anrichtet.
Einheiten: mm/s, cm/min, mm/min, kJ/mm und kJ/cm
- Geschwindigkeit: mm/min = cm/min × 10 = mm/s × 60. Also 30 cm/min = 300 mm/min = 5 mm/s.
- Energie je Länge: kJ/cm = kJ/mm × 10, J/mm = kJ/mm × 1000. Die Voreinstellung ergibt 1,15 kJ/mm = 11,5 kJ/cm = 1150 J/mm (ungerundet 1152 J/mm).
- Die Formel in anderen Einheiten:
Q = k · U · I · 60 / vmit v in mm/min ergibt J/mm (MAG-Beispiel: 844,8 J/mm). Mit v in mm/s liefertQ = k · U · I / (v · 1000)kJ/mm. Und die Formel des Rechners mit v in cm/min gibt direkt kJ/cm: 0,8 · 24 · 220 · 60 / (30 · 1000) = 8,4.
Schweißgeschwindigkeit messen: Nahtlänge durch Brennzeit
v = L / t, wobei L die tatsächlich geschweißte Länge und t die
Zeit ist, in der der Lichtbogen darauf gebrannt hat. Am einfachsten: 200 mm
anzeichnen und mit der Stoppuhr messen. 200 mm in 40 s sind
5 mm/s, also 300 mm/min — das MAG-Beispiel. Für eine ganze Raupe die
fertige Länge messen und nur durch die Brennzeit teilen: Pausen für
Elektrodenwechsel oder Schlackeklopfen zählen nicht. Zeichnet das Gerät oder ein
Schweißdatenschreiber die Brennzeit auf, nimm diese: sie ist zuverlässiger als
eine Stoppuhr in der Hand eines Helfers.
Wo die Zahl gebraucht wird
An drei Stellen. In der Vorwärmrechnung nach EN 1011-2, wo mehr Energie weniger Vorwärmung bedeutet. In der WPS, wo der qualifizierte Bereich der Streckenenergie eine wesentliche Variable ist. Und in jeder Diskussion über Zähigkeit: bei Feinkornbaustählen gibt es die obere Grenze, weil die Wärmeeinflusszone lange vor dem Schweißgut an Zähigkeit verliert.
Der thermische Wirkungsgrad k
| Verfahren | ISO 4063 | k |
|---|---|---|
| Unterpulverschweißen mit Massivdrahtelektrode SAW | 121 | 1,0 |
| Lichtbogenhandschweißen mit umhüllter Stabelektrode MMA · SMAW | 111 | 0,8 |
| MAG-Schweißen mit Massivdraht unter Aktivgas MAG · GMAW | 135 | 0,8 |
| MAG-Schweißen mit Fülldraht (Flussmittelkern) FCAW | 136 | 0,8 |
| WIG-Schweißen mit Massivzusatz TIG · GTAW | 141 | 0,6 |
| Plasmaschweißen | 15 | 0,6 |
Was die Zahl bedeutet
| Q, kJ/mm | Was das heißt |
|---|---|
| < 0,5 | Schnelle Abkühlung, Gefahr von Aufhärtung und Kaltrissen in der WEZ |
| 0,5–1,0 | Dünnes Material, Wurzellagen, Edelstahl |
| 1,0–2,5 | Der Arbeitsbereich für die meisten Handverfahren am Stahl |
| > 2,5 | Grobkorn in der WEZ, sinkende Zähigkeit, Verzug |
Strom und Spannung richtig messen
Den Strom misst man mit einem Gleichstrom-Zangenamperemeter (Hall-Sensor) um die Schweißleitung; eine gewöhnliche AC-Zange misst keinen Gleichstrom. Abgelesen wird beim ruhigen Schweißen, nicht beim Zünden. Die Zahl auf dem Bedienfeld kann der Sollwert sein und nicht das, was tatsächlich fließt.
Die Spannung misst man so nah am Lichtbogen wie möglich: zwischen Elektrodenhalter bzw. Brenneranschluss und Werkstück neben der Naht. Die Geräteanzeige misst an den eigenen Buchsen und enthält daher den Abfall in beiden Leitungen. Der Spannungsfall-Rechner ergibt für 220 A durch 20 m Kupfer mit 35 mm² 4,40 V. Bei 24 V am Lichtbogen liegen an den Buchsen dann etwa 28,4 V, und wer diesen Wert eingibt, macht aus dem MAG-Beispiel 1,00 kJ/mm statt 0,84 — fast ein Fünftel zu viel.
Impuls- und kennliniengeregelte Prozesse
Beim Impuls-MIG/MAG und ähnlichen Prozessen ändern sich Strom und Spannung
viele Male pro Sekunde. Ein Messgerät zeigt Mittelwerte — oder je nach Gerät
Effektivwerte —, und das Produkt zweier Mittelwerte ist nicht die mittlere
Leistung: die Spitzen von Strom und Spannung fallen zusammen, daher unterschätzt
mittleres U × mittleres I die echte Leistung meist, Effektivwerte können sie
überschätzen. ISO/TR 18491 berechnet die Lichtbogenenergie deshalb aus der
Momentanleistung oder Momentanenergie, gemessen mit einem schnell abtastenden
Gerät oder dem Energiezähler, den manche Stromquellen haben. Dann gilt
E = Energie / Nahtlänge: 211,2 kJ auf 200 mm Raupe ergeben
1,056 kJ/mm, und Q = k · E wie gehabt.
Pendellagen und Strichraupen
Pendeln ändert weder Strom noch Spannung, es verlangsamt den Fortschritt entlang der Naht — und die Geschwindigkeit steht im Nenner. Nimm das MAG-Beispiel und pendle so, dass die Naht mit 150 statt 300 mm/min vorankommt: Lichtbogenenergie 2,11 kJ/mm, Streckenenergie 1,69 kJ/mm (16,9 kJ/cm), doppelt so viel wie die Strichraupe. In die Formel gehört immer der Fortschritt entlang der Nahtachse, nie der Zickzackweg des Brenners. Wo die Streckenenergie begrenzt ist, füllt man die Fuge mit mehr schmalen Strichraupen statt mit wenigen breiten Pendellagen; jede Lage hat dann ihre eigene Streckenenergie, und jede muss im Bereich liegen.
Streckenenergie in WPS, t8/5, Zähigkeit und Härte
WPS. In der WPS steht ein Bereich der Streckenenergie, der bei der Verfahrensprüfung festgelegt und im WPQR dokumentiert wurde. Die Grenzen gehören zu diesem Verfahren: sie werden nicht aus einer Tabelle abgeschrieben, und auf der Baustelle hält man sie Lage für Lage ein.
Abkühlzeit t8/5. EN 1011-2 rechnet Streckenenergie, Blechdicke und Vorwärmung in die Abkühlzeit von 800 auf 500 °C um, und die entscheidet über das Gefüge der Wärmeeinflusszone. Gib die beiden MAG-Werte in den t8/5-Rechner ein (Stumpfnaht, 20 °C): bei 10 mm Blech ergeben 0,84 kJ/mm 7,2 s und die Pendellage mit 1,69 kJ/mm 29,2 s — außerhalb des Fensters 5–25 s, das der Rechner für unlegierte und niedriglegierte Stähle markiert. Bei 20 mm ergeben dieselben Werte 4,0 und 8,0 s: hier kühlt die Strichraupe zu schnell ab, und die Antwort heißt Vorwärmen, nicht mehr Strom.
Zähigkeit und Härte. Zu kurze t8/5 bedeutet eine aufgehärtete WEZ und Kaltrissgefahr; zu lange bedeutet Grobkorn und weniger Kerbschlagarbeit in der WEZ. Bei der Verfahrensprüfung wird die Härte der WEZ in HV gemessen; um sie mit einer Vorgabe in HB oder HRC zu vergleichen, hilft der Härte-Umrechner.
Steht in einer WPS oder einem Katalog die Streckenenergie in kJ/in und die Geschwindigkeit in Zoll pro Minute, erst im Einheitenrechner umrechnen und dann mit einem Ergebnis in kJ/mm vergleichen.
Typische Fehler
- k vergessen — oder doppelt angewendet. Lichtbogenenergie als Wärmeeinbringung gemeldet macht aus dem MAG-Beispiel 1,06 statt 0,84 kJ/mm, ein Viertel zu viel. Wer einen Wert, der k schon enthält, nochmals mit 0,8 multipliziert, landet bei 0,68 statt 0,84. Immer dazuschreiben, welche der beiden Zahlen gemeint ist.
- kJ/cm und kJ/mm. Der Faktor ist 10: 8,4 kJ/cm sind 0,84 kJ/mm. Eine Grenze ohne Einheit abgeschrieben ist eine Grenze, die falsch gelesen wird.
- Brennerweg statt Nahtfortschritt. Wer beim Pendeln den Zickzack misst, überschätzt die Geschwindigkeit und unterschätzt die Streckenenergie.
- Spannung vom Gerät bei langer Leitung. Die Anzeige enthält den Leitungsverlust — im Beispiel oben fast ein Fünftel Wärmeeinbringung, das nie an der Naht ankam.
- Geschwindigkeit geschätzt. Eine geschätzte Geschwindigkeit verschiebt das Ergebnis stärker als jede andere Eingabe; Länge und Brennzeit messen.
Häufige Fragen
Warum ist die Streckenenergie wichtig?
Weil sie die Abkühlgeschwindigkeit der Naht bestimmt. Wenig Energie heißt schnelle Abkühlung, hartes Gefüge und Rissgefahr; zu viel heißt grobes Korn und wenig Zähigkeit. Deshalb begrenzen Verfahren sie nach oben und nach unten.
Wie messe ich die Schweißgeschwindigkeit?
Mit der Stoppuhr. Eine bekannte Strecke schweißen — 200 mm reichen — und teilen. Geschätzte Geschwindigkeiten liegen regelmäßig um Zehnerprozente daneben, und das verschiebt das Ergebnis stärker als jede andere Eingabe.
Welche Spannung nehme ich, wenn das Gerät keine anzeigt?
Beim E-Hand-Schweißen näherungsweise U ≈ 20 + 0,04 · I. Das ist eine Schätzung: soll die Zahl in ein Dokument, wird die Spannung gemessen und nicht geschätzt.
Streckenenergie oder Wärmeeinbringung — was ist der Unterschied?
Die Wärmeeinbringung ist Q = k · U · I / v, also das elektrische Produkt mal thermischer Wirkungsgrad: 0,8 für E-Hand, MIG/MAG und Fülldraht, 0,6 für WIG und Plasma, 1,0 für UP. Das Produkt ohne k heißt je nach Quelle Lichtbogenenergie oder Streckenenergie; im Betrieb wird „Streckenenergie“ oft auch für Q gesagt. Im MAG-Beispiel dieser Seite (220 A, 24 V, 300 mm/min) sind es 1,06 ohne und 0,84 kJ/mm mit k. Deshalb bei jeder Zahl angeben, ob k enthalten ist.
Wie rechne ich kJ/cm in kJ/mm um?
Durch 10 teilen: 11,5 kJ/cm = 1,15 kJ/mm. Umgekehrt mal 10. J/mm sind kJ/mm × 1000, also 1,15 kJ/mm = 1150 J/mm. Der Rechner zeigt nur kJ/mm.
Welche Streckenenergie ist für S355 oder Feinkornbaustähle zulässig?
Eine einzige Zahl gibt es nicht. Den Bereich legt die WPS fest, bestimmt bei der Verfahrensprüfung, und EN 1011-2 leitet ihn aus der Abkühlzeit t8/5 für Dicke, Nahtform und Vorwärmung ab. Prüfe deinen Wert mit dem t8/5-Rechner: für unlegierte und niedriglegierte Stähle markiert er 5–25 s; für vergütete hochfeste Feinkornstähle gibt der Stahlhersteller ein engeres Fenster vor.
Wie berechne ich die Streckenenergie bei Pendellagen?
Mit derselben Formel, aber als Geschwindigkeit zählt der Fortschritt entlang der Naht, nicht der Brennerweg. Pendeln halbiert ihn leicht: MAG mit 220 A und 24 V ergibt als Strichraupe bei 300 mm/min 0,84 kJ/mm und als Pendellage mit 150 mm/min Fortschritt 1,69 kJ/mm.
Aktualisiert: