Schweißpositionen nach EN ISO 6947 und die AWS-Entsprechungen
Die Position ist kein Detail der Bequemlichkeit. Sie verschiebt Strom, Elektrodendurchmesser und Technik — und sie entscheidet darüber, was eine bestandene Prüfung abdeckt.
Kurze Antwort
Die Kurzzeichen nach ISO 6947: PA — Wannenlage, PC — Querposition, PE — Überkopfposition, PF — Steigposition. Die schwierigere Position deckt die leichteren ab, ein Zeugnis schließt also mehrere Arten von Arbeit ein — die Tabelle steht darunter.


Die Bezeichnungen
| ISO 6947 | Deutsch | AWS |
|---|---|---|
| PA | Wannenlage | 1G / 1F |
| PB | Horizontal-Vertikalposition (Kehlnaht) | 2F |
| PC | Querposition | 2G |
| PD | Horizontal-Überkopfposition (Kehlnaht) | 4F |
| PE | Überkopfposition | 4G |
| PF | Steigposition | 3G steigend |
| PG | Fallposition | 3G fallend |
| H-L045 | Rohr 45° fest, steigend | 6G |
Beide Schreibweisen sind im Umlauf und beide landen in Dokumenten. PF und PG sind streng genommen Blechpositionen: steigend und fallend. Für das Rohr mit waagerechter Achse hat die ISO 6947 eigene Bezeichnungen — PH für steigendes und PJ für fallendes Schweißen —, in der Werkstattpraxis und in vielen WPS steht beim Rohr aber schlicht PF und PG. Das amerikanische 5G unterscheidet die Richtung von sich aus nicht, deshalb wird sie dort dazugeschrieben (uphill oder downhill). Das Rohr unter 45° heißt H-L045 steigend und J-L045 fallend; AWS sagt in beiden Fällen 6G.
Was sich mit der Position ändert
Der Strom geht herunter, der Elektrodendurchmesser ebenfalls, und die Technik wechselt vom geraden Zug zur Pendelbewegung, die dem Bad Zeit zum Erstarren lässt. In der Wannenlage hält die Schwerkraft das Bad in der Fuge; überall sonst arbeitet sie dagegen, und die einzige Antwort darauf ist ein kleineres Bad.
Steigend oder fallend
PF ist langsam und bringt guten Einbrand, weil die erstarrte Raupe darunter das Bad stützt. PG ist schnell und flach und gehört an dünnes Blech und an Rohrleitungswurzeln mit zelluloseumhüllten Elektroden. Die Verwechslung ist teuer: PG an einer tragenden Naht liefert Bindefehler, siehe Bindefehler und Wurzelfehler.
Position für Position: Lage des Bauteils, Elektrode, Strom, typischer Fehler
Die Stromfaktoren beziehen sich auf PA und sind dieselben, mit denen der Stromrechner arbeitet: Querposition ×0,9 (−10 %), steigend ×0,85 (−15 %), Überkopf ×0,8 (−20 %); die Kehlnaht in PB liegt mit ×0,95 zwischen Wanne und Querposition. Stabelektroden über 4 mm kommen in Steig- und Überkopfposition nicht in Frage: Das Bad wird zu groß, um es zu halten. Zu jeder Position: wie das Bauteil liegt, wie Elektrode oder Brenner geführt werden, welcher Strom und welcher Fehler am häufigsten auftritt.
PA — Wannenlage
Die Fuge liegt waagerecht, geschweißt wird von oben. Eine Kehlnaht in PA liegt in der Wanne: Das T-Stück wird gekippt, bis beide Schenkel unter 45° stehen und die Kehle nach oben offen ist. Elektrode 70–80° zur Oberfläche, 10–15° in Schweißrichtung geneigt; in der Wanne steht sie auf der Winkelhalbierenden, 45° zu beiden Schenkeln. Strom ×1,0, ab etwa 4 mm Blechdicke darf es der obere Teil des Bereichs sein. Der typische Fehler ist nicht Weglaufen, sondern Überhitzen: Durchbrand am dünnen Blech und Schlacke, die einem zu langsamen Bad vorausläuft. Mehr dazu unter Schweißen in Wannenlage.
PB — Horizontal-Vertikalposition (Kehlnaht)
Ein Blech liegt, das andere steht darauf, die Kehlnaht läuft waagerecht in der Ecke. Elektrode 45° zu beiden Schenkeln, leicht zum senkrechten Schenkel angestellt, um die Schwerkraft auszugleichen, 10–15° in Schweißrichtung. Strom ×0,95. Typischer Fehler sind ungleiche Schenkel: Schweißgutüberlauf am unteren Blech, Einbrandkerbe am senkrechten — die Kehlnahtlehre zeigt es sofort. PB gibt es nur für Kehlnähte, siehe Kehlnaht in Horizontalposition.
PC — Querposition
Die Bleche stehen senkrecht, die Fuge läuft waagerecht über sie hinweg (2G); ein senkrecht stehendes Rohr mit Rundnaht ist ebenfalls PC. Elektrode 5–15° über die Waagerechte nach oben gerichtet, kurzer Lichtbogen, schmale Strichraupen vom Fugengrund nach oben, jede überlappt die darunter. Strom ×0,9. Typischer Fehler: Einbrandkerbe an der oberen Kante und ein Bad, das auf das untere Blech absackt — der Preis für breites Pendeln. Mehr unter Schweißen in Querposition.
PD — Horizontal-Überkopfposition (Kehlnaht)
Die Ecke zwischen einem senkrechten Blech und einem waagerechten über dem Kopf. Elektrode auf der Winkelhalbierenden, zum senkrechten Schenkel angestellt, 10–15° in Schweißrichtung, meist 2,5 oder 3,2 mm. Strom ×0,8 und ein sehr kurzer Lichtbogen. Typischer Fehler ist Schweißgutüberlauf überall dort, wo man verweilt; über 6 mm Schenkel geht nichts in einer Lage. Siehe Kehlnaht über Kopf.
PE — Überkopfposition
Eine Stumpfnaht im waagerechten Blech, von unten geschweißt (4G). Elektrode fast senkrecht zum Blech, leicht schleppend angestellt, 2,5 oder 3,2 mm, der kürzeste Lichtbogen, den man halten kann, schmale Strichraupen oder kleines Pendeln ohne Verweilen in der Mitte. Strom ×0,8. Typischer Fehler: eine hängende, stark gewölbte Decklage und Schlacke zwischen den Lagen — über Kopf haftet sie leichter als irgendwo sonst. Technik im Detail: Überkopfschweißen.
PF — Steigposition
Die Fuge steht senkrecht, die Naht wächst von unten nach oben. Die erstarrte Raupe darunter trägt das Bad, deshalb kann der Lichtbogen in der Fuge bleiben und einbrennen. Pendeln in Stufen oder im Zickzack, an der Kehlnaht als Dreieck mit der Spitze in die Ecke, mit etwa einer halben Sekunde Verweilen an jeder Flanke — das füllt die Nahtübergänge und verhindert Einbrandkerben. Die Wurzel wird als gerade Strichraupe ohne Pendeln gelegt. Strom ×0,85, Elektrode höchstens 4 mm. Typische Fehler: Kerben an beiden Flanken, wenn man in der Mitte statt an den Rändern verweilt, und ein ablaufender Tropfen bei zu langem Lichtbogen. Mehr unter Schweißen in Steigposition.
PG — Fallposition
Dieselbe Fuge, von oben nach unten. Elektrode 70–80° zum Blech mit der Spitze nach oben, kurzer Lichtbogen ins Bad gerichtet und nie davor, schneller Vorschub ohne Pendeln. Der Strom liegt nicht unter dem für PF: Die Geschwindigkeit hält das Bad klein. Typischer Fehler ist der Bindefehler unter einer sauberen Oberfläche — der Lichtbogen läuft über Schmelze, die ihm vorausgeflossen ist. PG gehört an dünnes Blech bis etwa 4 mm, zellulosegeschweißte Wurzeln an Fernleitungen und verzinktes Blech, siehe Schweißen in Fallposition.

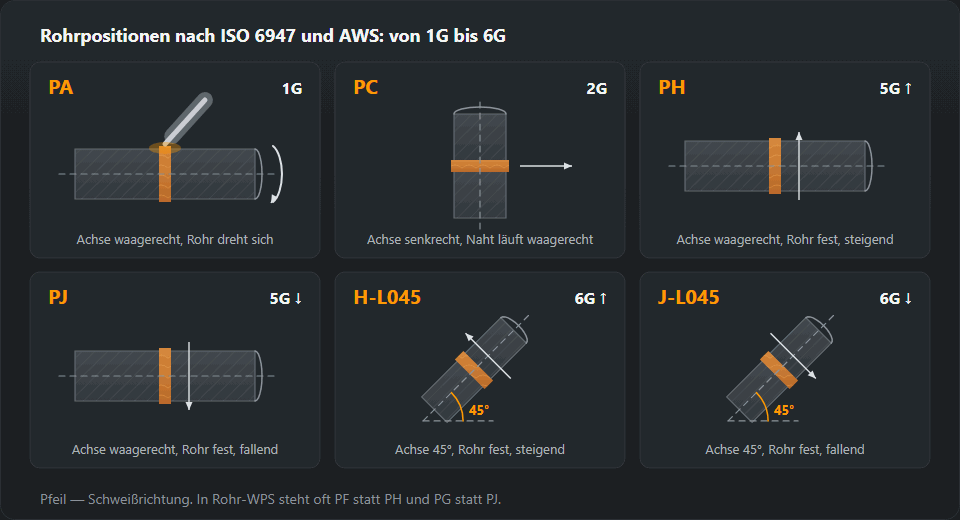
PH und PJ — festliegendes Rohr, Achse waagerecht
Die Rohrachse liegt waagerecht, das Rohr wird nicht gedreht (5G). Auf einem Umlauf durchläuft die Naht unten Überkopf, an den Seiten Steigposition und oben Wannenlage, der Strom liegt daher in der Gruppe Überkopf–steigend, ×0,8–0,85 von PA. In PH wird jede Hälfte steigend geschweißt, von knapp hinter dem tiefsten Punkt bis oben; in PJ fallend von oben, die übliche Zellulosewurzel an Rohrleitungen. Typischer Fehler: Bindefehler an den Anschlussstellen bei sechs und zwölf Uhr, wo die Hälften zusammentreffen — den Anfang jeder Hälfte vor dem Schließen keilförmig ausschleifen. Die Anordnungen 1G bis 6G vergleicht die Seite Schweißpositionen am Rohr.
H-L045 und J-L045 — festes Rohr unter 45°
Die Rohrachse ist um 45° geneigt, das Rohr fest (6G): Kein Punkt des Umfangs wiederholt einen anderen, und die Fuge selbst liegt schräg. H-L045 wird steigend geschweißt, J-L045 fallend. Der Strom folgt derselben Gruppe ×0,8–0,85 wie bei PH, die Feinabstimmung rund ums Rohr übernimmt die Lichtbogenlänge. Typischer Fehler: Das Bad rutscht zur unteren Fugenflanke — Kerbe an der oberen Kante, Überlauf an der unteren —, deshalb wird die Elektrode leicht auf die obere Kante gerichtet. Es ist die breiteste Einzelprüfung in der Tabelle zum Geltungsbereich weiter unten.
Rechenbeispiel: 3,2-mm-Elektrode in allen Positionen
Die Basis kommt aus der Stromtabelle: Eine rutilumhüllte Elektrode 3,2 mm an unlegiertem Stahl von 3–6 mm braucht in PA 90–140 A, Mitte 115 A. Mit dem Positionsfaktor multiplizieren und auf 5 A runden, genau wie der Rechner:
- PB, ×0,95: 85–135 A, Mitte 110 A;
- PC, ×0,9: 80–125 A, Mitte 105 A;
- PF, ×0,85: 75–120 A, Mitte 100 A;
- PE und PD, ×0,8: 70–110 A, Mitte 90 A.
In der Mitte des Bandes anfangen und in Schritten von 5–10 A nach dem Bad korrigieren: Wölbt es sich und läuft, ist es zu viel Strom; wird die Raupe schmal und buckelig, zu wenig. Für 5- und 6-mm-Elektroden gibt es gar keine Zeile für steigend und Überkopf — sie werden nur in Wanne und Querposition verschweißt. Alle Durchmesser, bereits umgerechnet, stehen in der Tabelle Strom und Durchmesser.
PF oder PG: Was die WPS zulässt
Die WPS hat ein Feld Schweißposition mit Kurzzeichen nach ISO 6947, und bei einer senkrechten Naht trägt das Kurzzeichen die Richtung schon in sich: PF steigend, PG fallend. Steht in der WPS PF, liegt dieselbe Naht fallend geschweißt außerhalb der Anweisung, auch wenn die Oberfläche gut aussieht: Einbrand und Wärmeeinbringung sind in PG geringer, und die Anweisung deckt nur die Richtung, die sie nennt. Führt die WPS mehrere Positionen auf, etwa PA, PB, PF, darf jede Lage in jeder davon geschweißt werden, aber nie in einer, die nicht aufgeführt ist. Was die Anweisung sonst festlegt, steht auf der Seite zur WPS.
Auch das Prüfungszeugnis muss die Position abdecken. Laut Tabelle deckt PF die Positionen PA, PB und PF ab; PG deckt nur PG. Wer nur PF hat, darf nicht fallend schweißen, wer nur PG hat, nichts anderes. Am Rohr steht in den Unterlagen oft PF/PG statt PH/PJ — maßgeblich ist die Richtung, nicht der Buchstabe.
Kehlnaht oder Stumpfnaht: welche Kurzzeichen zu welcher Verbindung
Manche Kurzzeichen gibt es nur für eine Nahtart. PB und PD sind Kehlnahtpositionen: die waagerechte Ecke und die Ecke über Kopf. PC und PE sind Stumpfnahtpositionen: eine waagerechte Naht an der Wand und eine Naht über dem Kopf. PA, PF und PG gelten für beide: Stumpfnaht in PA ist 1G, Kehlnaht in PA (in der Wanne) 1F, senkrecht 3G und 3F. PH, PJ, H-L045 und J-L045 beschreiben Stumpfnähte am Rohr. Die amerikanische Endung sagt dasselbe: G für groove, Stumpfnaht; F für fillet, Kehlnaht.
Deshalb ist „PB“ an einer Stumpfnaht oder „PC“ an einer Kehlnaht ein Grund nachzufragen, keine exotische Variante. In der Zeugnisbezeichnung steht die Nahtart neben der Position — BW Stumpfnaht, FW Kehlnaht — und beides wird zusammen gelesen.
Die Position aus Zeichnung und WPS ablesen
Das Nahtsymbol auf der Zeichnung nennt die Position meist nicht: In der Gabel stehen die Prozessnummer und oft ein Verweis auf die WPS. Die Position ergibt sich aus der WPS und daraus, wie das Bauteil beim Schweißen liegt. In dieser Reihenfolge vorgehen:
- Stumpf- oder Kehlnaht — aus dem Symbol: Dreieck ist Kehlnaht; V, HV und I sind Stumpfnähte.
- Wie die Nahtachse verläuft, wenn das Bauteil so liegt, wie es geschweißt wird. Ein Teil in der Werkstatt lässt sich oft in PA drehen; dieselbe Naht am montierten Tragwerk nicht.
- Achse waagerecht: von oben PA (PB bei Kehlnaht am senkrechten Blech); an einer senkrechten Wand PC; von unten PE bei Stumpfnaht, PD bei Kehlnaht.
- Achse senkrecht: die Richtung aus der WPS — PF steigend, PG fallend. Steht nur PF da, wird steigend geschweißt.
- Rohr: Dreht es sich? Gedreht und oben geschweißt ist PA; fest mit waagerechter Achse PH/PJ; fest senkrecht PC; fest unter 45° H-L045 oder J-L045.
Dann das Ergebnis mit zwei Dokumenten abgleichen: dem Positionsfeld der WPS und der Position im eigenen Zeugnis. Deckt eines davon sie nicht, braucht die Naht einen Positionierer oder eine andere Anweisung — keine andere Technik.
Die Position in der Prüfung
Positionen bilden eine Leiter: eine Prüfung in der schwierigeren Lage deckt die leichteren mit ab. Deshalb ist die Wahl der Prüfposition eine wirtschaftliche Entscheidung — die Gebühr ist dieselbe, der Geltungsbereich nicht. Die Tabelle ist die vorsichtige Lesart, dieselbe wie im Rechner: Wo die Norm Varianten lässt, steht nur das, was eindeutig abgedeckt ist.
| Bestanden in Position | Deckt ab |
|---|---|
| PA — Wannenlage | PA |
| PB — Horizontalposition | PA, PB |
| PC — Querposition | PA, PB, PC |
| PD — Horizontal-Überkopfposition | PA, PB, PD, PE |
| PE — Überkopfposition | PA, PB, PC, PD, PE |
| PF — Steigposition | PA, PB, PF |
| PG — Fallposition | PG |
| H-L045 — Rohr unter 45°, steigend | PA, PB, PC, PD, PE, PF, PH, H-L045 |
| J-L045 — Rohr unter 45°, fallend | PA, PC, PE, PG, J-L045 |
Daraus folgen zwei Dinge. PG steht allein: Es deckt nichts außer sich selbst, und keine Blechposition deckt es. Und eine einzige Rohrprüfung in H-L045 deckt genau das, was drei Blechprüfungen in PC, PE und PF zusammen abdecken — PA, PB, PC, PD, PE und PF. Das fallende Gegenstück J-L045 deckt PA, PC, PE, PG und J-L045 ab, aber nicht PF. Die Position ist aber nur eine Zeile der Bezeichnung: Prozess, Dicke, Durchmesser und Nahtart engen den Bereich weiter ein, deshalb kommt die endgültige Antwort vom Geltungsbereich nach EN ISO 9606.
Häufige Fragen
Was bedeutet H-L045?
Die Position am festliegenden, um 45° geneigten Rohr, steigend geschweißt. Sie ist die schwierigste der genormten Positionen und deckt in der Prüfung deshalb praktisch alle anderen ab. In der amerikanischen Zählung heißt sie 6G.
Warum weniger Strom in Zwangslagen?
Weil die Schwerkraft das Bad nicht mehr in der Fuge hält. Ein kleineres Bad erstarrt schneller und bleibt stehen; ein großes läuft weg. 10 bis 20 % weniger als in der Wanne ist der übliche Abschlag.
Darf ich PG statt PF schweißen?
Nur wenn die WPS es zulässt. PG ist schnell und flach im Einbrand und gehört an dünnes Blech und an zellulosegeschweißte Wurzeln. An einer tragenden Verbindung, für die PF vorgesehen ist, erzeugt PG zuverlässig Bindefehler.
Was bedeuten PA, PB, PC und PF?
Die vier häufigsten Kurzzeichen nach EN ISO 6947: PA ist die Wannenlage, geschweißt von oben; PB die Kehlnaht in der Ecke zwischen waagerechtem und senkrechtem Blech; PC die Querposition, eine waagerechte Stumpfnaht an einer senkrechten Wand; PF die Steigposition, senkrecht von unten nach oben. PB gibt es nur für Kehlnähte, PC nur für Stumpfnähte.
Welcher Strom in PF mit einer 3,2-mm-Elektrode?
Etwa 15 % weniger als in der Wanne: Aus 90–140 A in PA werden 75–120 A in PF, als Startwert die Mitte, 100 A. Querposition PC liegt bei 80–125 A, Überkopf PE bei 70–110 A. Elektroden über 4 mm werden steigend nicht verschweißt.
Deckt eine Prüfung in PG auch PF ab?
Nein, und umgekehrt auch nicht. Laut Tabelle deckt PG nur PG ab, PF dagegen PA, PB und PF. Eine Rohrprüfung in J-L045 deckt PA, PC, PE, PG und J-L045, steigend aber weiterhin nichts. Wer in beiden Richtungen schweißt, braucht beide Positionen im Zeugnis.
Aktualisiert: