Fallnaht schweißen: wann sie erlaubt ist und wie man führt
Die Fallnaht geht schnell und sieht sauber aus, verzeiht aber deutlich weniger als die Steignaht. Hier steht, wann die Technik erlaubt ist, wann nicht und welche Werte man einstellt.
Wann fallend geschweißt wird
Fallend schweißt man dünnes Blech bis etwa 4 mm, wo die Steignaht durchbrennen würde. Der zweite Fall ist die Wurzellage an Fernleitungen mit Zelluloseelektrode: dort steht die fallende Richtung in der Anweisung. Der dritte ist verzinktes Blech und Karosseriearbeit, wo Tempo und wenig Wärme zählen.
Wann es verboten ist
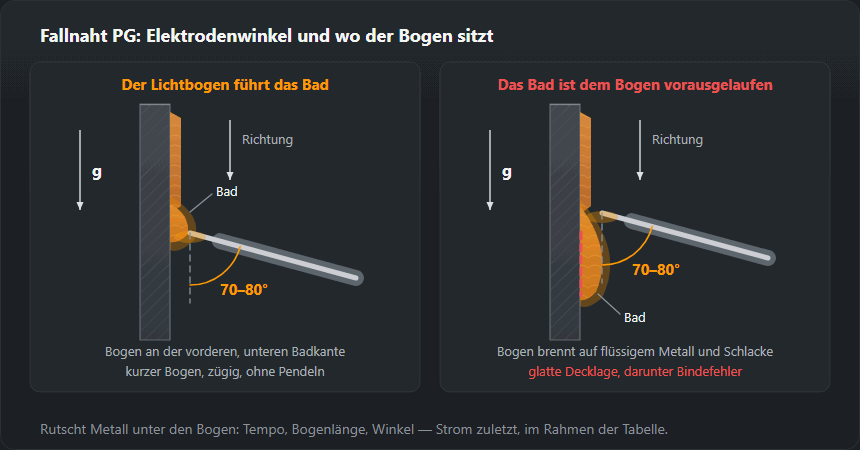
Bei dickem Werkstoff und an tragenden Konstruktionen nicht. Das Bad läuft dem Lichtbogen voraus, der Einbrand bleibt flach, und unter einer schön aussehenden Raupe sitzt ein Bindefehler, den kein Auge findet. Basische Elektroden sind für Fallnaht nicht gedacht: die Schlacke überholt das Bad. Lässt die WPS die fallende Richtung nicht zu, entscheidet die WPS.
Wie man führt
Den Lichtbogen kurz halten und ins Bad richten, nie davor. Die Elektrode steht in 70–80° zum Blech, die Spitze nach oben — so drückt der Lichtbogen das flüssige Metall nach hinten. Zügig und ohne Pendeln führen: jede Pause wird zur Überlappung. Den Strom höher wählen als bei der Steignaht auf gleicher Dicke — aus dem oberen Teil des Bereichs für diesen Durchmesser, wie in der Tabelle unten.

Richtwerte für die Zelluloseelektrode
| Dicke, mm | Elektrodendurchmesser, mm | Strom, A |
|---|---|---|
| 1,5 | 2,0 | 55–75 |
| 2,0 | 2,5 | 70–95 |
| 3,0 | 2,5–3,2 | 90–120 |
| 4,0 | 3,2 | 110–140 |
| 5,0 | 3,2–4,0 | 130–170 |
Fallnaht mit Stabelektrode Schritt für Schritt
Die Reihenfolge gilt für eine Stumpf- oder Kehlnaht in PG auf Blech bis etwa 4 mm und für die Rohrwurzel. Dickere Verbindungen in der Senkrechten werden steigend geschweißt — siehe Steignaht schweißen.
- Elektrode. Für Wurzellagen an Rohrleitungen die Zelluloseelektrode E 6010 oder E 6011: harter, grabender Lichtbogen, wenig Schlacke. Für dünnes Blech eine dünne Rutilelektrode oder eine ausgewiesene Fallnahtelektrode. Steht PG nicht bei den Positionen auf der Packung, ist die Elektrode dafür nicht gedacht.
- Strom aus der Tabelle oben. Bei 3 mm Elektrode 2,5–3,2 mm und 90–120 A, bei 4 mm 3,2 mm und 110–140 A. In der Mitte des Bereichs anfangen und an einem senkrecht eingespannten Reststück prüfen, nicht auf dem Tisch.
- Oben zünden. Kanten metallisch blank. Am oberen Ende zünden und kurz stehen bleiben, bis das Bad beide Kanten erfasst — sonst hat das erste Stück Bindefehler.
- Winkel. In Nahtrichtung 70–80° zum Blech, die Elektrodenspitze zeigt nach oben ins Bad; der Halter liegt tiefer als der Lichtbogen. Quer zur Naht senkrecht zum Blech bei der Stumpfnaht, in der Winkelhalbierenden beim T-Stoß. Wer zu einem Schenkel kippt, bekommt am anderen Bindefehler.
- Kurzer Lichtbogen. Nicht länger als der Elektrodendurchmesser; die Zelluloseelektrode wird in der Wurzel fast aufgesetzt geführt.
- Zügig, gleichmäßig, ohne Pendeln. Der Lichtbogen arbeitet an der vorderen, unteren Kante des Bades. Rutscht Metall unter den Bogen, schneller werden oder die Elektrode steiler nach oben richten. Langsamer werden macht das Bad nur größer.
- Abbrechen und Ansetzen. Am Ende den Krater füllen und abreißen. Nach dem Elektrodenwechsel Krater säubern, etwas oberhalb auf der fertigen Raupe zünden, in den Krater fahren und weiter, sobald das Bad ihn aufgenommen hat.
Warum das Bad dem Lichtbogen nie vorauslaufen darf
In PG zieht die Schwerkraft Metall und Schlacke genau in Schweißrichtung. Läuft das Bad vor, brennt der Lichtbogen auf flüssigem Metall und Schlacke statt auf dem Grundwerkstoff: das Schweißgut legt sich auf kalte Kanten, ohne mit ihnen zu verschmelzen. Außen eine glatte Raupe, innen Bindefehler und Schlacke unter der Decklage. Ursachen: zu langsam, zu langer Bogen, zu großes Bad, Lichtbogen bläst nach unten. Korrigieren in dieser Reihenfolge: Geschwindigkeit, Bogenlänge, Winkel, zuletzt der Strom — innerhalb der Tabelle.
MAG-Fallnaht auf dünnem Blech
Mit dem Schutzgasgerät wird PG im Kurzlichtbogen geschweißt: bei 16–22 V schließt der Tropfen 50–200-mal je Sekunde mit dem Bad kurz, das Bad bleibt klein und erstarrt, bevor es abläuft. Der Sprühlichtbogen (ab 26–28 V) ist für Werkstoff ab 5 mm in Wannenlage da, nicht für fallend.
Ausgangswerte aus der MIG/MAG-Tabelle der Seite: Blech 0,8–1,0 mm — Draht 0,6–0,8 mm, 40–70 A, 15–17 V, Gas 8–10 l/min; 1,5–2 mm — Draht 0,8 mm, 70–110 A, 17–19 V, 10–12 l/min; 3 mm — Draht 0,8–1,0 mm, 110–150 A, 19–21 V, 12–14 l/min. Brenner leicht schleppend führen: die Düse ist nach oben zur fertigen Naht geneigt, der Draht zielt auf die vordere (untere) Kante des Bades, so stützt der Lichtbogen das Metall von unten; freies Drahtende konstant, gerade führen. Schmale, überwölbte Raupe und knatternder Bogen — Spannung zu niedrig oder zu schnell; läuft das Bad, zu langsam. Dünnste Bleche und Durchbrand: Dünnblech schweißen.
Elektroden und Draht
Für die Fallnaht mit Stabelektrode eignen sich Zelluloseelektroden E 6010 und E 6011 sowie dünne Rutilelektroden. Basische scheiden aus. Beim MIG/MAG fährt man fallend im Kurzlichtbogen auf dünnem Blech; ein Fülldraht muss die Fallposition in der Bezeichnung führen, sonst kommt die Schlacke nicht hinterher.
Häufige Fehler
Zu langsames Führen — das Bad überholt den Lichtbogen, es entsteht eine Überlappung mit Bindefehler darunter. Zu langer Lichtbogen — Schlacke läuft in die Raupe. Pendeln wie bei der Steignaht ergibt fallend keinen Sinn und kühlt nur die Kante.
Was die Norm sagt
Die fallende Senkrechtposition heißt PG nach EN ISO 6947, die amerikanische Entsprechung ist 3G downhill. Was eine Prüfung in PG abdeckt und wann die WPS die fallende Richtung zulässt, steht weiter unten.
Fallnaht PG oder Steignaht PF: Vergleich
| Merkmal | PG — fallend | PF — steigend |
|---|---|---|
| Geschwindigkeit | hoch, kleines Bad | geringer, Bad wird durch Pendeln aufgebaut |
| Einbrand | flach | tief |
| Dicke | Blech bis etwa 4 mm, Rohrwurzel | dünn bis dick, tragende Bauteile |
| Strom | aus der Tabelle dieser Seite | Strom der Wannenlage minus 15 % |
| Elektroden | Zellulose, dünne Rutil, Fallnahtelektroden | Rutil und basisch |
| EN ISO 9606-1 | deckt nur PG ab | deckt PA, PB, PF ab |
| Hauptrisiko | Bindefehler unter schöner Decklage | Durchhängen und Einbrandkerben |
Die Fallnaht ist die Technik für dünnes Material und Wurzellagen; alles Dickere und Tragende wird steigend geschweißt. Die Positionskürzel stehen auf der Seite Schweißpositionen.
Fehler am Nahtbild erkennen und fehlende Durchschweißung finden
- Schmale, hohe Raupe mit scharfem Absatz an den Nahtübergängen — nicht in die Kanten eingelaufen, liegt wie aufgeklebt. Das Bad ist vorgelaufen: schneller, kürzerer Bogen.
- Schlacke vor dem Bad, dunkle Streifen in der Raupe — zu langsam, zu langer Bogen oder Elektrode nicht fallnahttauglich.
- Durchhänger und Tropfen an Ansatzstellen und unten — Halt mitten in der Naht oder zu viel Strom.
- Ungleiche Breite — die Hand ändert das Tempo; in PG hängt die Raupenbreite fast nur von der Geschwindigkeit ab.
Fehlende Durchschweißung ist bei der Fallnaht tückisch, weil die Decklage gut aussieht. Bei der Stumpfnaht die Rückseite ansehen: über die ganze Länge muss eine gleichmäßige Wurzel stehen; eine nicht aufgeschmolzene Kante oder ein offener Spalt heißt nicht durchgeschweißt. Einen Übungs-T-Stoß im Schraubstock brechen, indem man einen Schenkel über die Naht biegt — die Bruchfläche zeigt, ob das Metall in die Ecke gekommen ist. Dritter Weg: die Naht quer trennen und einen Makroschliff ätzen.
Wo die Fallnaht zulässig ist: WPS und Schweißerprüfung
Die Richtung legt die Schweißanweisung fest, nicht der Schweißer. Die Positionen stehen in der WPS als Kürzel nach EN ISO 6947; steht dort PF und nicht PG, ist eine Fallnaht an dieser Verbindung nicht anweisungsgemäß, egal wie gut sie aussieht. PG findet man in WPS für dünnes Blech und für Rohrleitungswurzeln mit Zelluloseelektrode. Nicht verwendet wird sie an tragenden Konstruktionen, dicken Querschnitten und mit basischen Elektroden.
Für den Schweißer gilt EN ISO 9606-1: laut Tabelle auf der Seite Schweißerprüfung deckt PF die Positionen PA, PB und PF ab, PG nur PG. Wer nur PF in der Prüfungsbescheinigung hat, schweißt in der Fertigung nicht fallend; eine Prüfung in PG berechtigt nicht zur Steignaht. Die Position steht im Prüfkürzel neben Prozess und Nahtart.
Übungen für die Fallnaht
- Raupen auf einem senkrechten Blech 2–3 mm mit Elektrode 2,0–2,5 mm oder mit MAG. Ziel: gleichmäßige Breite, keine Durchhänger, Nahtübergänge laufen weich ins Blech.
- Stumpfstoß aus Blech 2–3 mm. Prüfung: gleichmäßige Wurzel auf der Rückseite, kein Durchbrand.
- T-Stoß in PG. Prüfung: Bruchprobe — Metall über die ganze Länge in die Ecke eingebrannt.
- Rohrwurzel mit Zelluloseelektrode — nach den Blechen und mit Ausbilder: zwei Hälften, jede von oben nach unten; die Wurzel wird von innen begutachtet.
Wiederholen, bis mehrere Proben hintereinander gleich ausfallen: erst eine Serie zeigt, dass die Hand das Tempo hält.
Häufige Fragen
Ist die Fallnaht schwächer?
An sich nicht, aber sie bringt weniger Einbrand. Auf dünnem Blech ist das ein Vorteil, auf dickem ein Nachteil: bei gleicher Lagenzahl trägt die Verbindung weniger. Darum werden tragende Konstruktionen steigend geschweißt.
Mit welchen Elektroden schweißt man fallend?
Mit Zelluloseelektroden E 6010 und E 6011 sowie dünnen Rutilelektroden. Basische Elektroden taugen nicht für Fallnaht: die Schlacke überholt das Bad und landet in der Naht.
Deckt eine PF-Prüfung das fallende Schweißen ab?
Nein. PF ist steigend, PG ist fallend; nach EN ISO 9606-1 sind das getrennte Positionen mit getrennten Prüfstücken. Keine ersetzt die andere.
Was bedeutet die Schweißposition PG?
PG ist die senkrechte Position mit Schweißrichtung von oben nach unten nach EN ISO 6947 — die Fallnaht. Sie wird für dünnes Blech und für Rohrleitungswurzeln mit Zelluloseelektrode verwendet. Nach EN ISO 9606-1 deckt eine Prüfung in PG nur PG ab, weder PF noch die Wannenlage.
Wie hält man die Elektrode bei der Fallnaht?
In Nahtrichtung 70–80° zum Blech, Spitze nach oben ins Bad — der Lichtbogen stützt das flüssige Metall von unten. Quer zur Naht senkrecht bei der Stumpfnaht und in der Winkelhalbierenden beim T-Stoß. Lichtbogen nicht länger als der Elektrodendurchmesser, zügig und ohne Pendeln führen.
Kann man mit MAG fallend schweißen?
Ja, aber nur im Kurzlichtbogen (16–22 V) und auf dünnem Blech. Für 1,5–2 mm sind Ausgangswerte Draht 0,8 mm, 70–110 A, 17–19 V und 10–12 l/min Gas. Der Sprühlichtbogen eignet sich nicht für die Fallnaht.
Aktualisiert: