Зварювання зверху вниз: коли можна і як вести
Вертикальний шов зверху вниз іде швидко і виглядає охайно, але прощає значно менше, ніж шов знизу вгору. Нижче: коли так варити можна, коли ні і які ставити режими.
Коли варять зверху вниз
Зверху вниз варять тонкий метал приблизно до 4 мм, де шов знизу вгору пропалює лист. Другий випадок — корінь магістральних трубопроводів целюлозним електродом: там напрямок униз прописано в технології. Третій — оцинковка й кузовний метал, де важливі швидкість і мале тепловкладення.
Коли так варити не можна
На товстому металі та в несучих конструкціях — не можна. Ванна стікає попереду дуги, проплавлення виходить мілким, а під гарним валиком сидить несплавлення, якого оком не видно. Звичайні основні електроди для ведення вниз не призначені: шлак обганяє ванну. Якщо WPS не допускає напрямку вниз, вирішує WPS.
Як вести
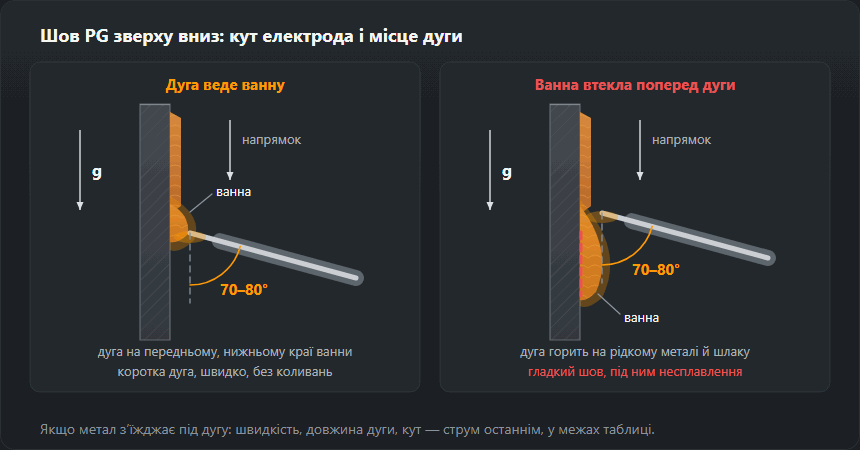
Дуга тримається короткою і спрямовується у ванну, а не перед нею. Електрод стоїть під кутом 70–80° до листа, кінцем угору — дуга відтискає рідкий метал назад. Ведуть швидко і без коливань: будь-яка затримка дає наплив. Струм беруть вищий, ніж під час зварювання знизу вгору на тій самій товщині, — з верхньої частини діапазону свого діаметра, як у таблиці нижче.

Орієнтовні режими для целюлозного електрода
| Товщина, мм | Діаметр електрода, мм | Струм, А |
|---|---|---|
| 1,5 | 2,0 | 55–75 |
| 2,0 | 2,5 | 70–95 |
| 3,0 | 2,5–3,2 | 90–120 |
| 4,0 | 3,2 | 110–140 |
| 5,0 | 3,2–4,0 | 130–170 |
Зварювання електродом зверху вниз покроково
Порядок для стикового або кутового шва в положенні PG на листі приблизно до 4 мм і для кореня труби. Товсті зʼєднання на вертикалі ведуть знизу вгору — див. вертикальний шов знизу вгору.
- Електрод. Для кореня трубопроводів — целюлозний E6010 або E6011: жорстка, «копальна» дуга і мало шлаку. Для тонкого листа — тонкий рутиловий або електрод, зроблений спеціально під спуск (у німців — Fallnahtelektrode). Немає PG серед положень на пачці — електрод не для цього.
- Струм за таблицею вище. На 3 мм — електрод 2,5–3,2 мм і 90–120 А, на 4 мм — 3,2 мм і 110–140 А. Почніть із середини діапазону й перевірте його на обрізку, поставленому вертикально, а не на столі.
- Старт згори. Кромки зачищені до металу. Запаліть дугу біля верхнього кінця й затримайтеся на мить, поки ванна не захопить обидві кромки, — без цього перша ділянка виходить несплавленою.
- Кути. Уздовж шва 70–80° до листа, кінець електрода дивиться вгору, у ванну; тримач нижче дуги. Упоперек — перпендикулярно до листа на стику, по бісектрисі кута на таврі. Завал на одну стінку дає несплавлення по іншій.
- Коротка дуга. Не довша за діаметр електрода; целюлозний у корені ведуть майже з опиранням на кромки.
- Швидко, рівно, без коливань. Дуга працює на передньому, нижньому краю ванни. Метал почав підтікати під дугу — пришвидшіться або сильніше спрямуйте електрод угору. Сповільнення лише роздуває ванну.
- Обрив і відновлення. Наприкінці заваріть кратер і обірвіть дугу. Після зміни електрода зачистіть кратер, запаліть трохи вище на готовому валику, спустіться в кратер і ведіть далі, коли ванна його захопить.
Чому ванні не можна обганяти дугу
У положенні PG вага тягне метал і шлак туди ж, куди йдете ви. Щойно ванна втече вперед, дуга горить по рідкому металу й шлаку, а не по основному металу: метал лягає на холодні кромки, але не сплавляється з ними. Зовні гладкий валик, усередині несплавлення і шлак під лицьовою поверхнею. Причини: повільно, довга дуга, роздута ванна, дуга дме вниз. Виправляти в такому порядку: швидкість, довжина дуги, кут, наостанок струм — у межах таблиці.
Напівавтоматом зверху вниз по тонкому листу
Напівавтоматом у PG варять короткою дугою: за 16–22 В крапля замикається з ванною 50–200 разів на секунду, ванна маленька й застигає раніше, ніж стече. Струминне перенесення (від 26–28 В) — для металу від 5 мм у нижньому положенні, не для спуску.
Відправна точка за таблицею MIG/MAG: лист 0,8–1,0 мм — дріт 0,6–0,8 мм, 40–70 А, 15–17 В, газ 8–10 л/хв; 1,5–2 мм — дріт 0,8 мм, 70–110 А, 17–19 В, 10–12 л/хв; 3 мм — дріт 0,8–1,0 мм, 110–150 А, 19–21 В, 12–14 л/хв. Пальник ведуть трохи кутом назад: сопло нахилене вгору, до вже наплавленого шва, а дріт цілить у передній (нижній) край ванни — так дуга підпирає метал знизу; виліт сталий, ведення пряме. Валик вузький і опуклий, дуга тріщить — замало напруги або надто швидко; ванна тече — надто повільно. Найтонші листи й пропали — на сторінці зварювання тонкого металу.
Електроди і дріт
Для ручного зварювання вниз годяться целюлозні електроди E6010 і E6011 (за AWS A5.1) та тонкі рутилові. Звичайні основні відпадають; виняток — спеціальні основні електроди для спуску, якими заповнюють стики трубопроводів. У MIG/MAG вниз ведуть короткою дугою по тонкому листу; порошковий дріт для цього має мати в позначенні положення для зварювання вниз, інакше шлак не встигає.
Часті помилки
Надто повільне ведення — ванна обганяє дугу, виходить наплив із несплавленням під ним. Довга дуга — шлак заходить у шов. Коливання, як під час зварювання знизу вгору, — на спуску вони безглузді й лише холодять кромку.
Що каже норма
Вертикальне положення зверху вниз позначають PG за EN ISO 6947, американський аналог — 3G downhill. Атестація, складена в положенні PG, не покриває PF: це два різні положення і дві різні проби.
PG чи PF: порівняння
| Ознака | PG — зверху вниз | PF — знизу вгору |
|---|---|---|
| Швидкість | висока, ванна маленька | нижча, ванну набирають коливаннями |
| Провар | мілкий | глибокий |
| Товщина | лист приблизно до 4 мм, корінь труб | від тонкого до товстого, несучі конструкції |
| Струм | за таблицею цієї сторінки | струм нижнього положення мінус 15 % |
| Електроди | целюлозні, тонкі рутилові, спеціальні для спуску | рутилові й основні |
| EN ISO 9606-1 | закриває лише PG | закриває PA, PB, PF |
| Головний ризик | несплавлення під гарним валиком | напливи й підрізи |
PG — техніка для тонкого металу й кореня; усе товсте й несуче йде в PF. Позначення положень — на сторінці просторові положення зварювання.
Помилки за виглядом шва і як побачити непровар
- Вузький високий валик із різким кутом біля кромок — не сплавився з кромками, лежить як приклеєний. Ванна обігнала дугу: швидше, коротша дуга.
- Шлак попереду ванни, темні смуги на шві — повільно, довга дуга або електрод не для спуску.
- Напливи й краплі біля відновлень і внизу — зупинка по ходу або зайвий струм.
- Нерівна ширина — рука змінює темп; у PG ширина валика залежить майже лише від швидкості.
Непровар у PG небезпечний тим, що лице шва виглядає добре. На стику огляньте зворотний бік: по всій довжині має бути рівний проплав, а неоплавлена кромка чи щілина — це непровар. Пробний тавр зламайте в лещатах, загинаючи стінку на шов, — злам покаже, чи ввійшов метал у кут. Третій спосіб — розрізати шов упоперек і протравити шліф.
Де PG допустимий: WPS і атестація
Напрямок визначає технологічна карта, а не зварник. Положення записують у WPS кодами EN ISO 6947; стоїть PF, а PG немає — шов зверху вниз не відповідає технології, навіть якщо вийшов гарним. PG трапляється у WPS на тонкому листі й у корені трубопроводів целюлозним електродом. Його не застосовують на несучих конструкціях, товстих перерізах і зі звичайними основними електродами.
Для зварника діє EN ISO 9606-1: за таблицею на сторінці атестація зварника PF закриває PA, PB і PF, а PG — лише PG. Якщо в посвідченні тільки PF, униз на виробництві не варять; іспит у PG не дає вертикалі знизу вгору. Положення стоїть у коді іспиту поруч зі способом і типом зʼєднання.
Вправи для зварювання зверху вниз
- Валики на вертикальній пластині 2–3 мм електродом 2,0–2,5 мм або напівавтоматом. Мета: рівна ширина, без напливів, краї валика плавно переходять у лист.
- Стик листів 2–3 мм. Перевірка: рівний проплав зі зворотного боку, без пропалів.
- Тавр у PG. Перевірка: злам — метал увійшов у кут по всій довжині.
- Корінь труби целюлозним електродом — після пластин, під наглядом майстра: дві половини, кожна згори вниз; корінь оглядають зсередини.
Повторюйте, доки зразки не підуть однаковими поспіль: лише серія означає, що рука тримає швидкість.
Часті питання
Шов зверху вниз слабший?
Сам собою ні, але проплавлення він дає менше. На тонкому листі це плюс, на товстому — мінус: за тієї самої кількості проходів зʼєднання несе менше. Тому в несучих конструкціях варять знизу вгору.
Якими електродами варять зверху вниз?
Целюлозними E6010 і E6011 та тонкими рутиловими. Звичайні основні електроди для ведення вниз не годяться: шлак обганяє ванну і заходить у шов.
Чи покриває атестація PF зварювання вниз?
Ні. PF — це вертикаль знизу вгору, PG — зверху вниз; за EN ISO 9606-1 це різні положення й різні проби. Одна одну не заміняє.
Що означає положення зварювання PG?
PG — вертикальне положення з напрямком зварювання зверху вниз за EN ISO 6947. Так варять тонкий лист і корінь трубопроводів целюлозним електродом. В атестації за EN ISO 9606-1 іспит у PG закриває лише PG — ні PF, ні нижнього положення він не дає.
Як тримати електрод під час зварювання зверху вниз?
Уздовж шва 70–80° до листа, кінцем угору, у ванну — дуга підпирає рідкий метал знизу. Упоперек — перпендикулярно до листа на стику і по бісектрисі кута на таврі. Дуга не довша за діаметр електрода, ведення швидке й без коливань.
Чи можна варити зверху вниз напівавтоматом?
Так, але лише короткою дугою (16–22 В) і по тонкому листу. Для листа 1,5–2 мм відправна точка — дріт 0,8 мм, 70–110 А, 17–19 В і 10–12 л/хв газу. Струминне перенесення для спуску не годиться.
Оновлено: