Як варити профільну трубу: рама, ворота, каркас
Профіль від 20×20 до 60×40 — найходовіший матеріал у майстерні: ворота, хвіртки, навіси, столи, теплиці. Головна складність не у шві, а в тому, щоб після зварювання рама лишилася прямокутною.
Коротка відповідь
Струм добирають за стінкою, а не за габаритом профілю. Напівавтоматом за стінки 2,0 мм — 90–110, 3,0 мм — 120–140 А, електродом за стінки 2,0 мм — 70–90, 3,0 мм — 90–120 А. Кути прихоплюють навхрест, інакше рамку поведе.
Режими за стінкою
| Стінка, мм | Профіль | MIG/MAG | MMA |
|---|---|---|---|
| 1,2 | 20×20, 20×40 | 0,8 мм · 50–70 А · 16–17 В | 2,0 мм · 50–65 А, переривчастим швом |
| 1,5 | 40×20, 40×40 | 0,8 мм · 70–90 А · 17–18 В | 2,0 мм · 55–70 А, переривчастим швом |
| 2,0 | 40×40, 60×40 | 0,8 мм · 90–110 А · 17–19 В | 2,5 мм · 70–90 А |
| 3,0 | 60×40, 80×40 | 0,8–1,0 мм · 120–140 А · 19–21 В | 3,2 мм · 90–120 А |
| 4,0 | 80×40, 100×50 | 1,0 мм · 140–170 А · 19–21 В | 3,2 мм · 110–140 А |
Стінка 1,2–1,5 мм — це тонкий метал з усіма його особливостями: прийоми проти пропалу розібрані у статті про тонкий лист.
Складання — половина результату
- Різ у розмір. Під 90° для стику встик, під 45° для рамки «в вус». Косий різ дає клиноподібний зазор, який потім пропалюється.
- Задирки зняти. Після болгарки лишається кромка, яка заважає деталям зійтися щільно.
- Зібрати на плиті. Рівна основа й кутник — не розкіш. Діагоналі рами вимірюють рулеткою до прихваток: різниця понад 2 мм на метр означає, що раму вже зібрано криво.
- Притиснути струбцинами. Профіль легко відводить за першого ж нагріву.
Перший раз — до прихваток, другий — одразу після них, поки ще можна підбити. Після суцільних швів геометрію не виправити: лишиться тільки різати й переварювати.
Порядок швів

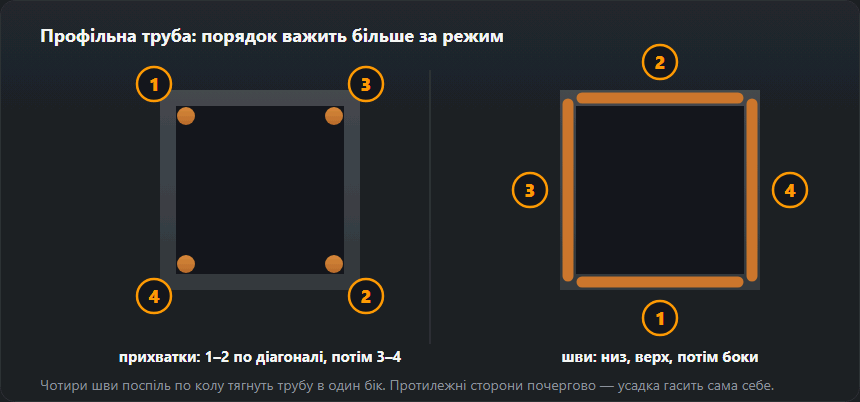
Саме він вирішує, чи поведе раму. Метал стягується в бік шва, що остигає, тому тепло розподіляють.
- Прихватки по кутах навхрест: перший кут, протилежний, потім два решта.
- Перевірити діагоналі, за потреби підбити киянкою.
- Варити короткими ділянками, переходячи між різними кутами, а не поспіль по периметру.
- На протилежних боках вести шви у протилежних напрямках.
- Дати рамі охолонути на плиті під притиском, а не знімати гарячою.
Кути й стики
У куті профілю концентруються напруження, тому це найгірше місце для початку шва чи кінцевого кратера — там починаються дефекти й тріщини. Лекції ESDEP щодо вузлів із прямокутних труб (на основі робіт CIDECT) вимагають починати зварювання з середини грані: старт у куті знижує втомну міцність. Тому шов починають на плоскій грані, кут проходять одним рівним рухом, не пришвидшуючись, і закінчують на наступній грані. Якщо треба переставити руки, зупиняються на плоскій грані, а не в куті, і починають знову по кратеру.
| З’єднання | Як варити | Зауваження |
|---|---|---|
| Рамка на вус (45°) | Шов по зовнішньому куту, за навантаження з двох боків | Гарно, але потребує точного різання |
| Встик під 90° | Кутовий шов по трьох сторонах | Простіше збирати, міцніше за перекосу |
| Таврове (стійка до балки) | Шов по контуру прилягання | Основний вузол каркасів |
| Відкритий торець | Заглушка або заварити наглухо | Інакше всередину потрапить вода і взимку розірве профіль |
Незакрита профільна труба надворі набирає воду. Замерзаючи, вода рве стінку зсередини, і жоден шов цьому не завадить. Торці заварюють або ставлять пластикові заглушки.
Типові помилки
| Що вийшло | Причина | Як уникнути |
|---|---|---|
| Раму повело | Шви поспіль з одного боку | Чергувати кути, варити відрізками |
| Розійшлися діагоналі | Не перевірили перед прихопленням | Міряти рулеткою двічі |
| Пропалена стінка | Струм завеликий для 1,2–1,5 мм | Зменшити, варити точками з паузами |
| Шов лише з одного боку кута | Економія часу | Обварювати з двох боків там, де вузол навантажений з двох боків |
| Іржа зсередини за рік | Відкриті торці | Заглушки або заварити |
Прикинути масу готової конструкції й зрозуміти, чи піднімуть її вдвох, зручно в калькуляторі маси металопрокату: там є профільна труба з розрахунком за стінкою.
Приклад: стулка воріт 3000×1500 мм
Рама з профілю 60×40×3 на вус, посередині одна перемичка 40×40×2, приварена встик до стояків. Рахуємо за тими самими таблицями, на яких стоять калькулятор маси й таблиця режимів вище:
- Метал. Рама — 9,0 м профілю по 4,25 кг/м, тобто 38,3 кг; перемичка 2,92 м по 2,31 кг/м — 6,7 кг. Разом близько 45 кг без заповнення, петель і замка: удвох піднімуть, але петлі й стовп мають тримати цю вагу з плечем на всю ширину.
- Довжина швів. Кожен кут на вус — це периметр перерізу 60×40, разом 800 мм на чотири кути, плюс 320 мм на два торці перемички. У сумі 1,12 м шва — це небагато, час іде на різання, складання й контроль діагоналей, а не на саме зварювання.
- Режими. Кути рами (стінка 3 мм): дріт 0,8–1,0 мм, 120–140 А, 19–21 В або електрод 3,2 мм, 90–120 А. Перемичка (стінка 2 мм) вимагає знизити до 90–110 А і 17–19 В або взяти електрод 2,5 мм, 70–90 А. Хто залишить режим від рами, пропалить стінку перемички на першому сантиметрі.
Порядок для цієї стулки: чотири кути прихопити навхрест, перевірити діагоналі, прихопити перемичку з двох боків, знову діагоналі. Потім шви кутів парами по діагоналі, а перемичку наприкінці — її шви найкоротші й тягнуть найменше.
Та сама профільна труба працює в готових проєктах із розкроєм і переліком деталей — паркан, козирок над входом і металеві сходи; усі такі калькулятори зібрано на сторінці «Калькулятори проєктів».
Тонкий профіль до товстої деталі
Найчастіше з'єднання на практиці — не профіль до такого самого профілю, а профіль 2 мм до стовпа 3 мм, до смуги петлі чи до пластини опори. Правило одне: режим вибирають за тоншою стінкою, а дугу спрямовують на товщу деталь. Товста прийме тепло без пропалу й відведе його, а ванна сама натече на тонку стінку.
- Виставити струм із таблиці для тоншої стінки.
- Нахилити пальник так, щоб дріт дивився в товсту деталь біля самої кромки профілю.
- На опорі стовпа починати з середини грані, а не з кута профілю — кут гріється найшвидше.
- Варити грані почергово, як рамку: перед, зад, ліва, права.
Опора стовпа під ворота — несучий вузол: тут шов іде по колу, а катет кутового шва перевіряють, а не вгадують — калькулятор кутового шва.
Стовпи на об'єкті: вертикаль і вітер
Стовп, забетонований чи прикручений до фундаменту, варять на місці — тобто у вертикалі й часто на вітрі. Тонкі ненесучі елементи — штахети, заповнення — у вертикалі можна варити зверху вниз короткою дугою, швидко й з малим теплом; техніка — зварювання зверху вниз. Несучий стовп і його опору ведуть знизу вгору: шов зверху вниз дає мілке проплавлення й непровар, якого оком не видно.
Вітер здуває газовий захист напівавтомата й дає пори. На відкритому майданчику краще працює електрод або самозахисний дріт 114 — порошковий дріт. Мінімум для напівавтомата — щит із листа чи брезенту з навітряного боку.
Оцинкований і фарбований профіль
Цинк випаровується в дузі й дає білий дим, після якого загрожує ливарна гарячка. Зону шва зачищають з обох боків до чистої сталі й варять із витяжкою або в масці з фільтром — зварювальний дим. На цинку шов ще й отримує пори: пари цинку проходять крізь ванну.
Якщо готову раму віддають на гаряче цинкування, заварювати профілі наглухо — помилка: замкнений об'єм у ванні розплавленого цинку може розірвати. Норма EN ISO 14713-2 вимагає вентиляційних і зливних отворів у кожній замкненій ділянці — їхнє розташування погоджують із цинкувальним цехом до зварювання. Рамі під порошкове фарбування, навпаки, потрібні суцільні шви без щілин, у яких збереться хімія підготовки поверхні.
Контроль після зварювання
- Діагоналі — останній замір після охолодження на плиті; різниця понад 2 мм на метр — рама крива.
- Площинність — рама на рівній плиті не повинна гойдатися по діагоналі; скручена стулка не притиснеться до стовпа.
- Кути — кратер у кінці шва просто в куті — типове місце тріщини; кратер заповнюють, затримавши пальник на мить перед обривом дуги.
- Підрізи на тонкій стінці — при 1,5 мм канавка вздовж шва з'їдає помітну частину товщини; як її розпізнати — підріз.
Часті питання
Який струм на профіль 40×20 зі стінкою 1,5 мм?
Напівавтоматом дротом 0,8 мм — 70–90 А за 17–18 В. Електродом 2,0 мм — 55–70 А з відривом дуги. Стінка 1,5 мм — це вже тонкий метал, і прийоми ті самі, що для листа.
Чому раму веде гвинтом?
Зварювання велося поспіль по одному боці. Метал стягується в бік шва, що остигає. Лікується порядком: прихватки навхрест, потім короткі ділянки в різних кутах по черзі, і все це на рівній плиті з притиском.
Чи треба заварювати профіль по всьому периметру?
Для несучих вузлів — так, шов по периметру. Для легких каркасів і декоративних ґрат достатньо швів по двох-трьох боках: суцільний шов по колу на тонкій стінці вносить багато тепла й веде конструкцію сильніше, ніж потрібно.
Яким електродом варити профіль зі стінкою 2 мм?
Рутиловим 2,5 мм на 70–90 А. За стінки 1,5 мм переходять на електрод 2,0 мм і 55–70 А, ведучи шов ділянками. Напівавтоматом на 2 мм: дріт 0,8 мм, 90–110 А, 17–19 В.
Напівавтомат чи електрод для профільної труби?
На стінках 1,2–2 мм зручніше напівавтоматом: менше тепла, немає шлаку й простіше влучити в тонку кромку. Електрод виграє на вітрі, на об’єкті й на стінках від 3 мм, де пропал уже не головна проблема.
Як приварити профіль до пластини опори стовпа?
Режим вибирають за стінкою профілю, а дугу спрямовують на пластину. Починають із середини грані, не з кута, і варять грані почергово: перед, зад, ліва, права. Шов по колу — це несучий вузол.
Чи можна заварити наглухо раму під гаряче цинкування?
Ні. Замкнений профіль у цинковій ванні може розірвати, тому EN ISO 14713-2 вимагає вентиляційних і зливних отворів у кожній замкненій ділянці. Їхнє розташування погоджують із цинкувальниками до зварювання.
Оновлено: