Soldar perfil hueco cuadrado: orden de puntos y ajustes
El perfil hueco es metal fino en una forma que atrapa el calor y concentra la tensión en las esquinas. Dos problemas, y los dos se resuelven antes de cebar el arco, no mientras se suelda.
Respuesta corta
La intensidad se elige por la pared, no por las medidas exteriores del perfil. Con hilo, pared de 2,0 mm — 90–110, 3,0 mm — 120–140 A; con electrodo, pared de 2,0 mm — 70–90, 3,0 mm — 90–120 A. Las esquinas se puntean en cruz o el marco se descuadra.
Corte y ajuste
El tubo cuadrado no perdona los cortes. Un inglete con un grado de error deja holgura por un lado y contacto duro por el otro, y al enfriar el cordón tira del marco hacia el lado apretado. Corta contra un tope, comprueba con la escuadra y lima la rebaba por fuera y por dentro del corte.
Para una esquina tienes dos opciones: inglete a 45° por estética, o meter un tubo a tope contra el costado del otro por resistencia y sencillez. La unión a tope es más resistente en la mayoría de los marcos ligeros y mucho más fácil de cortar con precisión.
El punteo es el trabajo entero
Puntea dos esquinas opuestas, comprueba la escuadra midiendo las dos diagonales, y puntea las otras dos. Mide las diagonales en lugar de fiarte de la escuadra: en un marco de cierto tamaño, las diagonales dicen la verdad y la escuadra no.
Cualquier corrección se hace ahora, cuando solo hay puntos que romper. Con el marco ya soldado, corregir significa cortar.
La secuencia de soldeo

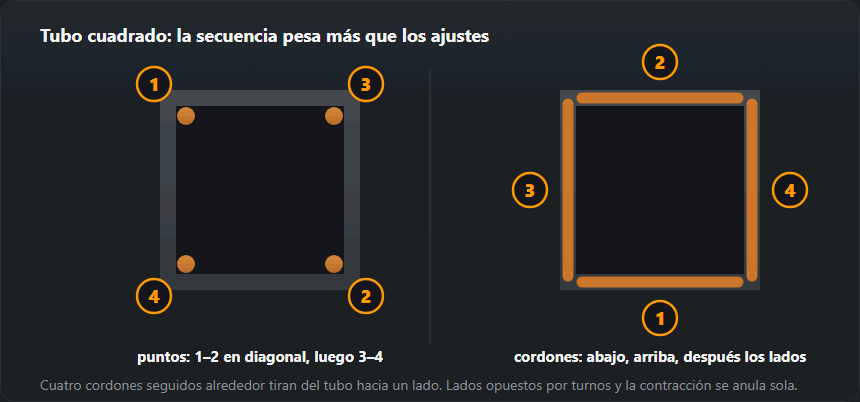
Suelda una cara, luego la opuesta, luego las dos que quedan, también enfrentadas. Cada cordón se contrae al enfriar y tira en su dirección; soldar pares opuestos hace que esos tiros se anulen. Ir dando la vuelta al perímetro cara por cara deja que se sumen, y el marco acaba en paralelogramo.
En pared fina, por tramos en vez de de corrido — la misma lógica que en chapa fina. Deja que cada tramo pierda el color antes de empezar el siguiente.
La esquina
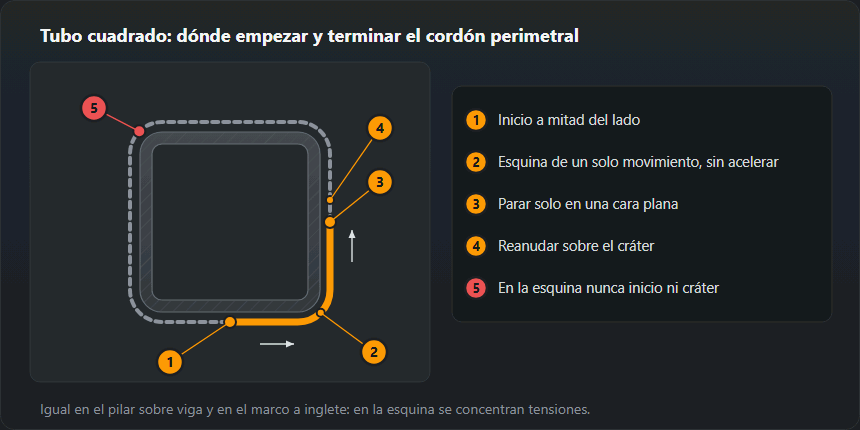
En la esquina se concentran las tensiones, así que es el peor sitio para un inicio de cordón o un cráter final: ahí empiezan los defectos y las fisuras. Las lecciones ESDEP sobre uniones de perfiles huecos (basadas en trabajos del CIDECT) piden empezar a soldar en el centro de un lado, porque arrancar en las esquinas baja la resistencia a fatiga.
Por eso se arranca en la cara plana y se dobla la esquina con un movimiento uniforme —sin acelerar, que es la razón habitual de que quede fina— para terminar en la cara siguiente. Si hay que recolocar las manos, se para en la cara plana, no en la esquina, y se vuelve a arrancar sobre el cráter para que el cordón nuevo funda en el viejo.
| Unión | Cómo soldarla | Observación |
|---|---|---|
| Marco a inglete (45°) | Cordón por la esquina exterior, cuando la carga viene de dos lados | Queda bien, pero exige un corte preciso |
| A tope a 90° | Cordón en ángulo por tres lados | Más fácil de montar, más resistente si algo queda desalineado |
| En T (montante a viga) | Cordón por todo el contorno de contacto | El nudo básico de las estructuras |
| Extremo abierto | Tapa o cerrarlo con cordón | Si no, entra agua y el perfil revienta con la helada |

Ajustes
Un perfil cerrado retiene el calor: la segunda y la tercera cara necesitarán algo menos de intensidad que la primera, porque el marco ya está caliente. Si la última cara se perfora con los ajustes que funcionaron en la primera, esa es la razón.
| Pared, mm | Perfil | MIG/MAG | MMA |
|---|---|---|---|
| 1,2 | 20×20, 20×40 | 0,8 mm · 50–70 A · 16–17 V | 2,0 mm · 50–65 A, cordón discontinuo |
| 1,5 | 40×20, 40×40 | 0,8 mm · 70–90 A · 17–18 V | 2,0 mm · 55–70 A, cordón discontinuo |
| 2,0 | 40×40, 60×40 | 0,8 mm · 90–110 A · 17–19 V | 2,5 mm · 70–90 A |
| 3,0 | 60×40, 80×40 | 0,8–1,0 mm · 120–140 A · 19–21 V | 3,2 mm · 90–120 A |
| 4,0 | 80×40, 100×50 | 1,0 mm · 140–170 A · 19–21 V | 3,2 mm · 110–140 A |
Errores típicos
| Qué ha salido | Causa | Cómo evitarlo |
|---|---|---|
| El marco se torció | Cordones seguidos por el mismo lado | Alternar esquinas y soldar por tramos |
| Las diagonales no coinciden | No se comprobaron antes de puntear | Medir las dos diagonales dos veces |
| Pared perforada | Intensidad excesiva para 1,2–1,5 mm | Bajarla y soldar por puntos con pausas |
| Esquina soldada por un solo lado | Ahorro de tiempo | Soldar por ambos lados donde el nudo recibe carga de dos direcciones |
| Óxido desde dentro al cabo de un año | Extremos abiertos | Tapas o cerrarlos con cordón |
Ejemplo resuelto: hoja de puerta de 3000×1500 mm
Marco de tubo 60×40×3 con esquinas a inglete y un travesaño central 40×40×2 soldado a tope contra los montantes. Las cifras salen de las mismas tablas que usan la calculadora de perfiles huecos y la tabla de ajustes de arriba:
- Acero. El marco son 9,0 m de tubo a 4,25 kg/m, o sea 38,3 kg; el travesaño, 2,92 m a 2,31 kg/m — 6,7 kg. En total unos 45 kg sin relleno, bisagras ni cerradura: dos personas la levantan, pero las bisagras y el poste tienen que aguantarla con todo el ancho como brazo de palanca.
- Longitud de soldadura. Cada esquina a inglete es el perímetro de una sección 60×40: 800 mm en las cuatro esquinas, más 320 mm en los dos extremos del travesaño. En total 1,12 m de cordón — muy poco, así que el tiempo se va en cortar, presentar y comprobar diagonales, no en soldar.
- Ajustes. Esquinas del marco (pared de 3 mm): hilo 0,8–1,0 mm, 120–140 A, 19–21 V, o electrodo de 3,2 mm a 90–120 A. El travesaño (pared de 2 mm) obliga a bajar a 90–110 A y 17–19 V, o a electrodo de 2,5 mm a 70–90 A. Quien mantiene el ajuste del marco perfora la pared del travesaño en el primer centímetro.
El orden para esta hoja: puntear las cuatro esquinas en cruz, comprobar diagonales, puntear el travesaño por ambos lados y otra vez diagonales. Después, las esquinas por parejas en diagonal y el travesaño al final: sus cordones son los más cortos y los que menos tiran.
El mismo tubo cuadrado sirve para proyectos completos con despiece y lista de piezas — una valla, una marquesina de entrada y una escalera metálica; todas esas calculadoras están reunidas en calculadoras de proyectos.
Tubo fino a una pieza gruesa
La unión más habitual en la práctica no es tubo con el mismo tubo, sino tubo de 2 mm contra un poste de 3 mm, una pletina de bisagra o una placa base. La regla es una: el ajuste se elige por la pared más fina y el arco se dirige a la pieza más gruesa. La gruesa recibe el calor sin perforarse y lo disipa, y el baño moja por sí solo la pared fina.
- Poner la intensidad de la tabla para la pared más fina.
- Inclinar la pistola para que el hilo apunte a la pieza gruesa, justo al borde del tubo.
- En la placa base del poste, empezar en el centro de una cara y no en la esquina del tubo: la esquina se calienta antes que nada.
- Soldar caras opuestas alternando, igual que en el marco: delante, detrás, izquierda, derecha.
La placa base de un poste de puerta es una unión resistente: el cordón va alrededor y la garganta del cordón en ángulo se calcula, no se adivina — calculadora de soldadura en ángulo.
Postes en obra: vertical y viento
Un poste hormigonado o atornillado a la zapata se suelda donde está, es decir, en vertical y a menudo con viento. Las piezas finas no resistentes —barrotes, relleno— pueden soldarse en vertical descendente con arco corto, rápido y con poco calor; técnica — soldadura vertical descendente. El poste resistente y su placa se sueldan en ascendente: el descendente da poca penetración y falta de fusión que no se ve desde fuera.
El viento se lleva la protección gaseosa de la MIG y deja poros. A la intemperie funciona mejor el electrodo o el hilo autoprotegido 114 — hilo tubular. El mínimo con MIG es una pantalla de chapa o lona por el lado del viento.
Tubo galvanizado y pintado
El zinc se evapora en el arco como humo blanco, y después llega la fiebre de los humos metálicos. La zona de soldadura se amola por ambos lados hasta acero limpio y se suelda con aspiración o con máscara con filtro — humos de soldadura. Sobre zinc el cordón además se llena de poros, porque el vapor de zinc atraviesa el baño.
Si el marco terminado va a galvanizado en caliente, cerrar los tubos herméticamente es un error: un volumen cerrado sumergido en zinc fundido puede reventar. La norma EN ISO 14713-2 exige agujeros de venteo y de drenaje en cada tramo cerrado — su posición se acuerda con la galvanizadora antes de soldar. Un marco para pintura en polvo necesita lo contrario: cordones continuos sin rendijas donde se acumulen los productos químicos del pretratamiento.
Control después de soldar
- Diagonales: la última medición, con el marco ya frío sobre la mesa; más de 2 mm de diferencia por metro es un marco descuadrado.
- Planitud: apoyado en una mesa plana, el marco no debe cojear en diagonal; una hoja alabeada nunca cerrará a paño contra el poste.
- Esquinas: un cráter al final del cordón justo en la esquina es el inicio típico de una grieta; se rellena manteniendo la pistola quieta un instante antes de cortar el arco.
- Mordeduras en pared fina: en 1,5 mm una ranura junto al cordón se come una parte real del espesor; cómo reconocerla — mordedura.
Preguntas frecuentes
¿Qué ajustes para pared de 2 mm?
MIG en arco corto, hilo de 0,8 mm, unos 90–110 A a 17–19 V. Prueba en un recorte del mismo perfil: 2 mm de pared se comportan distinto que 2 mm de chapa plana, porque el perfil cerrado no tiene por dónde perder el calor.
¿Hay que soldar todo el perímetro?
Solo si lo pide el plano. Un perfil sellado no deja entrar humedad, lo que importa a la intemperie; pero un cordón continuo alrededor mete mucho más calor y tira más del marco. En marcos ligeros, un cordón discontinuo con los extremos sellados suele ser mejor solución técnica.
El marco me sale siempre fuera de escuadra.
Es la secuencia, no la habilidad. Puntea en diagonal, suelda caras opuestas por turnos y usa un útil o un tope. Un marco soldado cara por cara alrededor del perímetro siempre tira hacia el último cordón.
¿Qué electrodo para tubo cuadrado de 2 mm de pared?
Rutilo de 2,5 mm a 70–90 A. Con pared de 1,5 mm se baja a electrodo de 2,0 mm y 55–70 A, soldando a tramos. Con MIG en 2 mm: hilo de 0,8 mm, 90–110 A, 17–19 V.
¿MIG o electrodo para tubo cuadrado?
En paredes de 1,2–2 mm es más cómodo con MIG: menos calor, sin escoria y más fácil acertar en el borde fino. El electrodo gana con viento, en obra y en paredes de 3 mm en adelante, donde perforar deja de ser el problema principal.
¿Cómo soldar un tubo cuadrado a una placa base?
El ajuste se elige por la pared del tubo y el arco se dirige a la placa. Se empieza en el centro de una cara, no en la esquina, y se sueldan las caras alternando: delante, detrás, izquierda, derecha. Cordón alrededor, porque es una unión resistente.
¿Se puede cerrar herméticamente un marco que va a galvanizar en caliente?
No. Un tubo cerrado en el baño de zinc puede reventar, por eso EN ISO 14713-2 exige agujeros de venteo y drenaje en cada tramo cerrado. Su posición se acuerda con la galvanizadora antes de soldar.
Actualizado: