Catálogo de electrodos revestidos
Las designaciones de electrodos más habituales en una tabla: revestimiento, tipo de corriente, clasificación EN ISO y AWS, diámetros y condiciones de secado. El buscador filtra mientras escribes — por designación, clasificación o uso.
Las clasificaciones y las condiciones de secado varían entre fabricantes y entre ediciones de las normas. Esta tabla sirve para orientarse y para buscar un sustituto; los datos definitivos están en el paquete y en el certificado del lote. Si las cifras no coinciden, la razón la tienen ellos.
No se ha encontrado nada. Prueba otra palabra o recorre las secciones.
Acero al carbono — rutilo
| Designación | Revestimiento | Corriente | Clasificación | Ø, mm | Secado | Nota |
|---|---|---|---|---|---|---|
| ANO-21 | R | AC / DC± | E 43 0 R(C) 11 | 2,0–4,0 | 70–100 °C | elección habitual para aprender |
| ANO-4 | R | AC / DC± | E 46 0 RR 12 | 3,0–5,0 | 70–100 °C | funciona bien en corriente alterna |
| MR-3 | R | AC / DC± | E 46 0 RR 12 | 2,5–5,0 | 70–100 °C | elección habitual para aprender |
| OZS-12 | R | AC / DC± | E 46 0 RR 12 | 2,5–5,0 | 70–100 °C | |
| ESAB OK 46.00 | RC | AC / DC± | E 42 0 RC 11 | 1,6–5,0 | 70–100 °C | funciona bien en corriente alterna |
| ESAB OK 43.32 | RR | AC / DC± | E 42 0 RR 12 | 2,0–5,0 | 70–100 °C | |
| Lincoln Omnia 46 | RC | AC / DC± | E 42 0 RC 11 | 2,0–4,0 | 70–100 °C |
Acero al carbono — básicos
| Designación | Revestimiento | Corriente | Clasificación | Ø, mm | Secado | Nota |
|---|---|---|---|---|---|---|
| UONI 13/45 | B | DC+ | E 42 4 B 20 | 2,5–5,0 | 350–400 °C | bajo hidrógeno, para uniones críticas |
| UONI 13/55 | B | DC+ | E 50 4 B 20 | 2,5–5,0 | 350–400 °C | mantiene la resiliencia en frío |
| OZS-18 | B | DC+ | E 50 4 B 20 | 3,0–4,0 | 250–350 °C | bajo hidrógeno, para uniones críticas |
| ESAB OK 48.00 | B | DC+ | E 42 4 B 42 H5 | 2,0–5,0 | 350 °C | bajo hidrógeno, para uniones críticas |
| ESAB OK 53.70 | B | AC / DC+ | E 42 5 B 12 H5 | 2,5–4,0 | 330–370 °C | pasada de raíz en tuberías |
| Böhler FOX EV 50 | B | AC / DC+ | E 42 5 B 42 H5 | 2,5–5,0 | 300–350 °C | mantiene la resiliencia en frío |
| Lincoln Basic 7018 | B | AC / DC+ | E 42 4 B 42 H5 | 2,5–5,0 | 250–350 °C | bajo hidrógeno, para uniones críticas |
Celulósicos — tubería y descendente
| Designación | Revestimiento | Corriente | Clasificación | Ø, mm | Secado | Nota |
|---|---|---|---|---|---|---|
| VSC-4 | C | DC+ | E 42 2 C 21 | 3,0–4,0 | — | pasada de raíz en tuberías |
| ESAB OK 22.45 | C | DC+ | E 38 3 C 21 | 2,5–4,0 | — | no secar: la humedad del revestimiento es funcional |
| Lincoln Pipeliner 6P+ | C | DC+ | E 6010 | 3,2–4,0 | — | pasada de raíz en tuberías |
Acero inoxidable
| Designación | Revestimiento | Corriente | Clasificación | Ø, mm | Secado | Nota |
|---|---|---|---|---|---|---|
| OZL-8 | R | DC+ | E 19 9 R 12 / E308-16 | 2,0–4,0 | 150–200 °C | |
| CL-11 | B | DC+ | E 19 9 Nb B 20 / E347-15 | 2,0–4,0 | 150–200 °C | estabilizado, contra la corrosión intergranular |
| ESAB OK 61.30 | R | AC / DC+ | E 19 9 L R 12 / E308L-17 | 1,6–4,0 | 350 °C | |
| ESAB OK 63.30 | R | AC / DC+ | E 19 12 3 L R / E316L-17 | 1,6–4,0 | 350 °C | |
| ESAB OK 67.60 | R | AC / DC+ | E 23 12 L R / E309L-17 | 2,0–4,0 | 350 °C | uniones disímiles, acero con inoxidable |
| Böhler FOX CN 23/12-A | R | DC+ | E 23 12 L R / E309L | 2,5–4,0 | 150–200 °C | uniones disímiles, acero con inoxidable |
Fundición
| Designación | Revestimiento | Corriente | Clasificación | Ø, mm | Secado | Nota |
|---|---|---|---|---|---|---|
| OZCh-2 | R | DC+ | Cu-Ni | 3,0–4,0 | 100–150 °C | soldeo en frío de fundición, en tramos cortos |
| CCh-4 | B | DC+ | Fe-V | 3,0–4,0 | 150–200 °C | con precalentamiento de 400–600 °C |
| ESAB OK 92.18 | B | DC+ | E Ni-CI | 2,5–4,0 | 150–250 °C | soldeo en frío de fundición, en tramos cortos |
| UTP 86 FN | B | DC+ | E NiFe-CI | 2,5–4,0 | 150–250 °C | soldeo en frío de fundición, en tramos cortos |
Recargue y resistencia al desgaste
| Designación | Revestimiento | Corriente | Clasificación | Ø, mm | Secado | Nota |
|---|---|---|---|---|---|---|
| T-590 | R | AC / DC± | — | 3,0–5,0 | 150–200 °C | dureza del depósito 55–60 HRC |
| T-620 | R | AC / DC± | — | 4,0–5,0 | 150–200 °C | dureza del depósito 55–60 HRC |
| ESAB OK 84.58 | B | DC+ | E Fe8 | 3,2–5,0 | 200 °C | dureza del depósito 55–60 HRC |
Aceros resistentes al calor
| Designación | Revestimiento | Corriente | Clasificación | Ø, mm | Secado | Nota |
|---|---|---|---|---|---|---|
| CL-39 | B | DC+ | E CrMo1 B | 3,0–4,0 | 350–400 °C | requiere precalentamiento y revenido |
| CU-5 | B | DC+ | E CrMo1 B | 3,0–4,0 | 350–400 °C | requiere precalentamiento y revenido |
| ESAB OK 76.18 | B | DC+ | E CrMo1 B 42 H5 | 2,5–4,0 | 300–350 °C | requiere precalentamiento y revenido |
Metales no férreos
| Designación | Revestimiento | Corriente | Clasificación | Ø, mm | Secado | Nota |
|---|---|---|---|---|---|---|
| OZA-1 | A | DC+ | Al 99,5 | 3,0–5,0 | 150–200 °C | |
| OZA-2 | A | DC+ | Al-Si | 3,0–5,0 | 150–200 °C | |
| ESAB OK 96.20 | A | DC+ | E Al Si 12 | 2,5–4,0 | 150–200 °C | |
| ESAB OK 94.25 | B | DC+ | E Cu Sn A | 3,0–4,0 | 150–200 °C |
Los códigos de la tabla
| Código | Revestimiento | Comportamiento |
|---|---|---|
| R | Rutilo | Cebado fácil, cordón regular, la escoria salta sola, va en alterna |
| B | Básico | Bajo hidrógeno, depósito tenaz, pide DC+ y almacenamiento seco |
| C | Celulósico | Gran penetración, muchas proyecciones, soldeo descendente, nunca secar |
| A | Ácido | Cordones sencillos en posición plana |
| RC, RA, RB | Mixtos | Compromiso entre las propiedades de dos tipos |

Cómo elegir un sustituto
Los electrodos son intercambiables por tres parámetros, no por el nombre. Compruébalos en este orden.
- Clase de resistencia. Las primeras cifras de la clasificación —42, 46, 50— son el límite elástico mínimo del depósito en decenas de MPa. Se sustituye por igual o superior, nunca por inferior.
- Clase de resiliencia. El dígito siguiente marca la temperatura de ensayo: 0 es +20 °C, 3 es −30 °C, 4 es −40 °C. En montaje de invierno es el parámetro crítico.
- Tipo de revestimiento. Un básico no se sustituye por un rutilo en una unión crítica: distinto contenido de hidrógeno y distinta ductilidad del depósito.
Solo después de esos tres importan las diferencias prácticas: el tacto del arco, cómo salta la escoria, si va en alterna y cuánto cuesta. Mete el consumo en la calculadora de consumo antes de pedir, y el precio en el coste por metro si el trabajo se presupuesta.
Almacenamiento
Los rutilos aguantan un almacén seco y perdonan bastante. Los básicos piden paquete cerrado o armario calefactado, un secado tras la exposición a la temperatura de su fila —de 250 a 400 °C según la marca; en la mayoría, 300–350 °C— durante una o dos horas, y termo a 100–150 °C en el tajo. Los celulósicos quieren almacén seco normal y ningún secado. Los de inoxidable absorben humedad tan fácilmente como los básicos y se secan a la temperatura de su fila: 150–200 °C los OZL-8 y CL-11, 350 °C según las fichas de ESAB.
Cómo leer una fila del catálogo
Cada fila responde a las seis preguntas que uno se hace delante del mostrador. Tomemos dos filas vecinas del grupo de básicos, porque son las que más se confunden:
- ESAB OK 48.00 — revestimiento B, corriente DC+, clasificación E 42 4 B 42 H5, diámetros 2,0–5,0 mm, secado 350 °C.
- UONI 13/55 — revestimiento B, corriente DC+, clasificación E 50 4 B 20, diámetros 2,5–5,0 mm, secado 350–400 °C.
Los dos son básicos, pero no son el mismo electrodo. El UONI tiene más clase de resistencia (50 frente a 42); la clase de resiliencia es la misma (4, ensayo a −40 °C), pero el OK 48.00 garantiza hidrógeno H5. En la columna «Corriente» los dos marcan DC+: ninguno sirve para un transformador de alterna y ambos necesitan rectificador o inversor con la pinza en el positivo. También difiere el secado: 350 °C el OK 48.00, 350–400 °C en las fichas del UONI. La columna «Nota» sugiere el uso típico, pero la decisión se toma por la clasificación.
Equivalencias de electrodos: ESAB, Lincoln, Böhler y marcas del este
La tabla siguiente reúne las mismas filas del catálogo, ordenadas por trabajo. Los electrodos de una misma fila comparten tipo de revestimiento y uso; si son equivalentes en una unión concreta lo decide la comparación de clasificaciones con los tres pasos de arriba. La segunda columna recoge marcas de Europa del Este (ANO, MR, UONI, OZL) que aparecen en obras de Polonia y Ucrania.
| Grupo | ANO, MR, UONI, OZL… | ESAB | Lincoln | Böhler / UTP |
|---|---|---|---|---|
| Rutilo de uso general | ANO-21, ANO-4, MR-3, OZS-12 | OK 46.00, OK 43.32 | Omnia 46 | — |
| Básicos de bajo hidrógeno | UONI 13/45, UONI 13/55, OZS-18 | OK 48.00, OK 53.70 | Basic 7018 | FOX EV 50 |
| Celulósicos para tubería | VSC-4 | OK 22.45 | Pipeliner 6P+ | — |
| Inoxidable 308L / 347 | OZL-8, CL-11 | OK 61.30 | — | — |
| Inoxidable 316L | — | OK 63.30 | — | — |
| Disímiles 309L | — | OK 67.60 | — | FOX CN 23/12-A |
| Fundición | OZCh-2, CCh-4 | OK 92.18 | — | UTP 86 FN |
| Recargue | T-590, T-620 | OK 84.58 | — | — |
| Aceros CrMo | CL-39, CU-5 | OK 76.18 | — | — |
La pareja más exacta del catálogo es OK 48.00 y Lincoln Basic 7018: misma clasificación E 42 4 B 42 H5; se separan en la corriente — el Basic 7018 marca AC / DC+ en la tabla, el OK 48.00 solo DC+. El Böhler FOX EV 50 tiene la misma clase de resistencia pero resiliencia 5 —en montaje de invierno son diez grados más de margen en la temperatura de ensayo— y va en alterna. En el grupo de inoxidable el sustituto sigue la química del depósito: un 308L no sustituye a un 316L, porque le falta el molibdeno que lleva el metal base 1.4404.
Si tu equipo solo da corriente alterna
Un transformador antiguo sin rectificador reduce la elección a las filas cuya columna «Corriente» empieza por AC. En este catálogo son todo el grupo de rutilo (ANO-21, ANO-4, MR-3, OZS-12, OK 46.00, OK 43.32, Omnia 46), tres básicos (OK 53.70, FOX EV 50, Basic 7018), los inoxidables de ESAB OK 61.30, OK 63.30 y OK 67.60 y los de recargue T-590 y T-620. OK 48.00, UONI, OZS-18, los celulósicos, OZL-8, CL-11, FOX CN 23/12-A y los de fundición figuran solo con DC+: en alterna el arco se corta y el electrodo se pega a la pieza. Si se pega también el electrodo correcto, las causas están en por qué se pega el electrodo.
Ejemplos de elección paso a paso
Una puerta de tubo cuadrado 40×40×2 con inverter
Acero estructural, unión no crítica, soldador con poca práctica. Basta un rutilo: ANO-21 u OK 46.00. En pared de 2 mm se elige el diámetro más pequeño de la fila: 2,0 mm en el ANO-21, 1,6–2,0 mm en el OK 46.00. Secado solo si el paquete ha absorbido humedad: 70–100 °C.
Una viga S355, chapa de 12 mm, montaje en invierno
El límite elástico del S355 es 355 MPa, así que la clase 42 (420 MPa) va sobrada. El trabajo a la intemperie con helada pide resiliencia 4 o 5, y los 12 mm piden bajo hidrógeno. Elección: OK 48.00 o FOX EV 50, de 3,2 o 4,0 mm. Secado según la tabla antes del turno y luego termo a 100–150 °C junto al puesto. Si hace falta precalentar lo dice la calculadora de precalentamiento.
Una escuadra de acero negro a chapa 1.4301 (AISI 304)
Unión disímil: el depósito 308L se diluye contra el acero al carbono y pierde resistencia a la corrosión. El grupo correcto es el 309L: OK 67.60 o FOX CN 23/12-A. El porqué está en soldar aceros disímiles.
Una carcasa de fundición agrietada
Sin horno para precalentar queda el método en frío: OK 92.18 (E Ni-CI) o UTP 86 FN (E NiFe-CI), de 2,5–3,2 mm, tramos de pocos centímetros y martillado de cada cordón. El CCh-4 de la tabla exige precalentar la pieza entera a 400–600 °C: trabajo de taller, no de obra. Los detalles, en soldar fundición.
Secado por grupos: cómo leer la columna
| Grupo | Secado en el catálogo | Qué hacer en la práctica |
|---|---|---|
| Rutilo | 70–100 °C | Solo si han absorbido humedad |
| Básicos | 250–400 °C (OK 48.00: 350 °C; UONI: 350–400 °C) | Tras abrir cada paquete, 1–2 horas según la ficha, luego termo |
| Inoxidables | 150–350 °C (ESAB: 350 °C) | Protegerlos de la humedad como a los básicos |
| Fundición | 100–250 °C | Según la fila de cada marca |
| CrMo | 300–400 °C | Como los básicos, con termo |
| Celulósicos | — | No secar nunca |
Las dos horas a 350 °C del OK 48.00 y a 300–350 °C del FOX EV 50 salen de las fichas del fabricante. Para los UONI 13/45 y 13/55 las fichas de SpetsElektrod dan 350–400 °C durante 1 hora (1–2 horas el 13/55) y ESAB-SVEL 350–400 °C durante 2 horas. No todas las fábricas coinciden: MEZ (Magnitogorsk) da para su UONI-13/55 250–300 °C durante 1 hora; por eso la etiqueta del paquete manda sobre esta tabla. Los electrodos se colocan sueltos en el horno, sin cartón ni film. El número de secados lo limita el fabricante, así que conviene apuntar en el paquete la fecha de cada uno.
Errores típicos y cómo verlos
- Rutilo en vez de básico en una viga. El cordón queda bonito y el fallo solo aparece como grieta. La única defensa es mirar la letra del revestimiento en la clasificación antes de soldar.
- Básicos de un paquete abierto hace una semana. Poros en la superficie y en la rotura, arco que chisporrotea. El cuadro y las causas están en porosidad en la soldadura.
- Secar celulósicos. El arco pierde fuerza y la raíz deja de penetrar de lado a lado.
- Sustituir por el nombre. «7018» en la caja no dice nada de la clase de resiliencia: hay que leer también la clasificación EN ISO.
Preguntas frecuentes
¿Con qué sustituyo un OK 48.00 si no hay en almacén?
El equivalente exacto del catálogo es el Lincoln Basic 7018: la misma clasificación E 42 4 B 42 H5. El Böhler FOX EV 50 (E 42 5 B 42 H5) es un sustituto con margen: la misma clase de resistencia, resiliencia 5 (−50 °C en vez de −40 °C) y además va en alterna, mientras que la ficha actual de ESAB da el OK 48.00 solo para DC+. El UONI 13/55 es más resistente, de resiliencia 4, y solo va en DC+. Lo que hay que hacer coincidir es la clase de resistencia y la de resiliencia, no la marca.
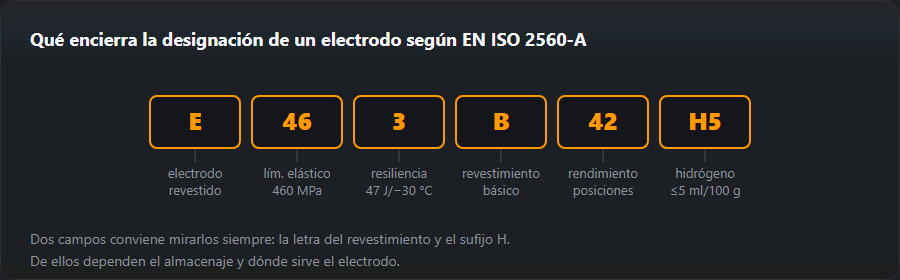
¿Qué significa E 42 5 B 42 H5?
E — electrodo revestido, 42 — límite elástico 420 MPa, 5 — resiliencia de 47 J a −50 °C, B — revestimiento básico, 4 — rendimiento de depósito del 105–125 % y la corriente con la que se clasificó el electrodo (continua), 2 — posiciones: todas salvo descendente, H5 — hidrógeno máximo 5 ml/100 g. Las dos cifras detrás de la B son en EN ISO 2560-A dos campos separados, no un solo número. El desglose completo está en tipos de revestimiento.
¿Por qué los celulósicos llevan un guion en la columna de secado?
Porque no se secan como los básicos. La humedad del revestimiento celulósico forma parte de cómo genera su gas de protección: si se evapora en un secado a alta temperatura, el electrodo deja de funcionar. Lo máximo admisible es un calentamiento suave a 70–80 °C.
¿Cómo se leen las designaciones de electrodos para inoxidable?
La clasificación EN ISO 3581 da la química del depósito: E 19 9 L R es 19 % de cromo, 9 % de níquel, bajo carbono (L) y revestimiento de rutilo, en AWS E308L-17 (OK 61.30). E 19 12 3 L es el 316L con molibdeno (OK 63.30), E 23 12 L el 309L para uniones de acero con inoxidable (OK 67.60) y E 19 9 Nb el estabilizado con niobio, E347.
¿Qué electrodos básicos tipo 7018 funcionan en corriente alterna?
En este catálogo tres: OK 53.70, Böhler FOX EV 50 y Lincoln Basic 7018; su columna de corriente dice «AC / DC+». La ficha actual de ESAB da el OK 48.00 para continua con el electrodo en positivo, igual que UONI 13/45, UONI 13/55 y OZS-18.
¿Cuánto tiempo se secan los electrodos básicos?
Las fichas del fabricante dan 2 horas a 350 °C para el OK 48.00 y a 300–350 °C para el FOX EV 50; las fichas de los UONI 13/45 y 13/55 (SpetsElektrod, ESAB-SVEL) dan 350–400 °C durante 1–2 horas. Después pasan al termo a 100–150 °C y se sacan según se van gastando. Los de rutilo se secan solo si han absorbido humedad, a 70–100 °C.
Actualizado: