Quelle électrode enrobée choisir ? Catalogue et équivalences
Les désignations courantes d’électrodes dans un seul tableau : enrobage, type de courant, classification NF EN ISO et AWS, diamètres et conditions d’étuvage. La recherche filtre au fil de la frappe — par désignation, classification ou usage.
Les classifications et les conditions d’étuvage varient d’un fabricant à l’autre et d’une édition de norme à l’autre. Ce tableau sert à s’orienter et à trouver un remplaçant ; les valeurs qui font foi sont sur l’emballage et dans le certificat du lot. Quand les chiffres divergent, ce sont eux qui ont raison, pas nous.
Rien trouvé. Essayez un autre mot ou parcourez les rubriques.
Acier au carbone — rutile
| Désignation | Enrobage | Courant | Classification | Ø, mm | Étuvage | Remarque |
|---|---|---|---|---|---|---|
| ANO-21 | R | AC / DC± | E 43 0 R(C) 11 | 2,0–4,0 | 70–100 °C | un choix courant pour apprendre |
| ANO-4 | R | AC / DC± | E 46 0 RR 12 | 3,0–5,0 | 70–100 °C | fonctionne sans problème en courant alternatif |
| MR-3 | R | AC / DC± | E 46 0 RR 12 | 2,5–5,0 | 70–100 °C | un choix courant pour apprendre |
| OZS-12 | R | AC / DC± | E 46 0 RR 12 | 2,5–5,0 | 70–100 °C | |
| ESAB OK 46.00 | RC | AC / DC± | E 42 0 RC 11 | 1,6–5,0 | 70–100 °C | fonctionne sans problème en courant alternatif |
| ESAB OK 43.32 | RR | AC / DC± | E 42 0 RR 12 | 2,0–5,0 | 70–100 °C | |
| Lincoln Omnia 46 | RC | AC / DC± | E 42 0 RC 11 | 2,0–4,0 | 70–100 °C |
Acier au carbone — basique
| Désignation | Enrobage | Courant | Classification | Ø, mm | Étuvage | Remarque |
|---|---|---|---|---|---|---|
| UONI 13/45 | B | DC+ | E 42 4 B 20 | 2,5–5,0 | 350–400 °C | faible teneur en hydrogène, pour les joints critiques |
| UONI 13/55 | B | DC+ | E 50 4 B 20 | 2,5–5,0 | 350–400 °C | conserve sa résilience au froid |
| OZS-18 | B | DC+ | E 50 4 B 20 | 3,0–4,0 | 250–350 °C | faible teneur en hydrogène, pour les joints critiques |
| ESAB OK 48.00 | B | DC+ | E 42 4 B 42 H5 | 2,0–5,0 | 350 °C | faible teneur en hydrogène, pour les joints critiques |
| ESAB OK 53.70 | B | AC / DC+ | E 42 5 B 12 H5 | 2,5–4,0 | 330–370 °C | passe de racine sur pipelines |
| Böhler FOX EV 50 | B | AC / DC+ | E 42 5 B 42 H5 | 2,5–5,0 | 300–350 °C | conserve sa résilience au froid |
| Lincoln Basic 7018 | B | AC / DC+ | E 42 4 B 42 H5 | 2,5–5,0 | 250–350 °C | faible teneur en hydrogène, pour les joints critiques |
Cellulosique — tube et descendant
| Désignation | Enrobage | Courant | Classification | Ø, mm | Étuvage | Remarque |
|---|---|---|---|---|---|---|
| VSC-4 | C | DC+ | E 42 2 C 21 | 3,0–4,0 | — | passe de racine sur pipelines |
| ESAB OK 22.45 | C | DC+ | E 38 3 C 21 | 2,5–4,0 | — | ne pas étuver : l’humidité de l’enrobage est voulue |
| Lincoln Pipeliner 6P+ | C | DC+ | E 6010 | 3,2–4,0 | — | passe de racine sur pipelines |
Acier inoxydable
| Désignation | Enrobage | Courant | Classification | Ø, mm | Étuvage | Remarque |
|---|---|---|---|---|---|---|
| OZL-8 | R | DC+ | E 19 9 R 12 / E308-16 | 2,0–4,0 | 150–200 °C | |
| CL-11 | B | DC+ | E 19 9 Nb B 20 / E347-15 | 2,0–4,0 | 150–200 °C | stabilisée, contre la corrosion intergranulaire |
| ESAB OK 61.30 | R | AC / DC+ | E 19 9 L R 12 / E308L-17 | 1,6–4,0 | 350 °C | |
| ESAB OK 63.30 | R | AC / DC+ | E 19 12 3 L R / E316L-17 | 1,6–4,0 | 350 °C | |
| ESAB OK 67.60 | R | AC / DC+ | E 23 12 L R / E309L-17 | 2,0–4,0 | 350 °C | assemblages hétérogènes, acier sur inox |
| Böhler FOX CN 23/12-A | R | DC+ | E 23 12 L R / E309L | 2,5–4,0 | 150–200 °C | assemblages hétérogènes, acier sur inox |
Fonte
| Désignation | Enrobage | Courant | Classification | Ø, mm | Étuvage | Remarque |
|---|---|---|---|---|---|---|
| OZCh-2 | R | DC+ | Cu-Ni | 3,0–4,0 | 100–150 °C | soudage à froid de la fonte, par courts cordons |
| CCh-4 | B | DC+ | Fe-V | 3,0–4,0 | 150–200 °C | avec préchauffage à 400–600 °C |
| ESAB OK 92.18 | B | DC+ | E Ni-CI | 2,5–4,0 | 150–250 °C | soudage à froid de la fonte, par courts cordons |
| UTP 86 FN | B | DC+ | E NiFe-CI | 2,5–4,0 | 150–250 °C | soudage à froid de la fonte, par courts cordons |
Rechargement dur et résistance à l’usure
| Désignation | Enrobage | Courant | Classification | Ø, mm | Étuvage | Remarque |
|---|---|---|---|---|---|---|
| T-590 | R | AC / DC± | — | 3,0–5,0 | 150–200 °C | dureté du dépôt 55–60 HRC |
| T-620 | R | AC / DC± | — | 4,0–5,0 | 150–200 °C | dureté du dépôt 55–60 HRC |
| ESAB OK 84.58 | B | DC+ | E Fe8 | 3,2–5,0 | 200 °C | dureté du dépôt 55–60 HRC |
Aciers résistant au fluage
| Désignation | Enrobage | Courant | Classification | Ø, mm | Étuvage | Remarque |
|---|---|---|---|---|---|---|
| CL-39 | B | DC+ | E CrMo1 B | 3,0–4,0 | 350–400 °C | demande préchauffage et revenu |
| CU-5 | B | DC+ | E CrMo1 B | 3,0–4,0 | 350–400 °C | demande préchauffage et revenu |
| ESAB OK 76.18 | B | DC+ | E CrMo1 B 42 H5 | 2,5–4,0 | 300–350 °C | demande préchauffage et revenu |
Métaux non ferreux
| Désignation | Enrobage | Courant | Classification | Ø, mm | Étuvage | Remarque |
|---|---|---|---|---|---|---|
| OZA-1 | A | DC+ | Al 99,5 | 3,0–5,0 | 150–200 °C | |
| OZA-2 | A | DC+ | Al-Si | 3,0–5,0 | 150–200 °C | |
| ESAB OK 96.20 | A | DC+ | E Al Si 12 | 2,5–4,0 | 150–200 °C | |
| ESAB OK 94.25 | B | DC+ | E Cu Sn A | 3,0–4,0 | 150–200 °C |
Les codes du tableau
| Code | Enrobage | Comportement |
|---|---|---|
| R | Rutile | Amorçage facile, cordon régulier, laitier autodécollant, fonctionne en CA |
| B | Basique | Faible teneur en hydrogène, dépôt tenace, demande du CC+ et un stockage au sec |
| C | Cellulosique | Forte pénétration, beaucoup de projections, soudage en descendant, ne jamais étuver |
| A | Acide | Soudures simples à plat |
| RC, RA, RB | Mixte | Un compromis entre les propriétés de deux types |

Choisir un remplaçant
Les électrodes sont interchangeables selon trois paramètres, pas selon le nom. Vérifiez-les dans cet ordre.
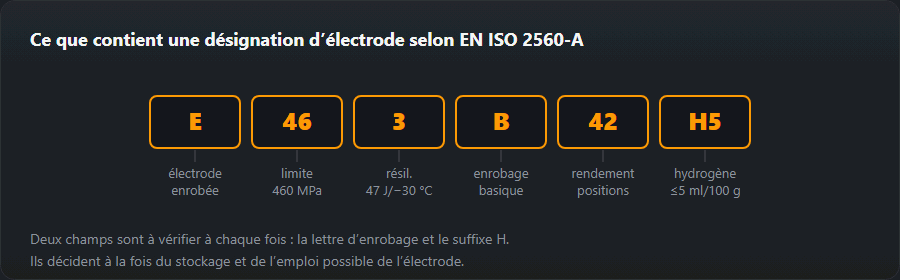
- Classe de résistance. Les premiers chiffres de la classification — 42, 46, 50 — sont la limite d’élasticité minimale du dépôt en dizaines de MPa. Remplacez par une classe égale ou supérieure, jamais inférieure.
- Classe de résilience. Le chiffre après la classe de résistance donne la température d’essai : 0 vaut 0 °C, 2 vaut −20 °C, 3 vaut −30 °C, 4 vaut −40 °C. Sur chantier en hiver, c’est le paramètre qui compte le plus.
- Type d’enrobage. Une électrode basique ne se remplace pas par une rutile sur un assemblage critique : teneur en hydrogène différente, ductilité du dépôt différente.
Ce n’est qu’après ces trois points que les différences pratiques comptent : le comportement de l’arc, le décollement du laitier, le fonctionnement en CA, le prix. Passez la consommation dans le calculateur de consommation d’électrodes avant de commander, et le prix dans le coût au mètre si le travail est chiffré.
Stockage
Les électrodes rutiles supportent un stockage au sec et pardonnent beaucoup. Les électrodes basiques demandent un paquet non ouvert ou une armoire chauffante, un étuvage après exposition à la température de leur ligne — 300–400 °C pour la plupart des nuances basiques ici — pendant une à deux heures, et une étuve portative à 100–150 °C sur le chantier. Les électrodes cellulosiques demandent un stockage sec ordinaire et aucun étuvage. Les électrodes inox absorbent l’humidité aussi facilement que les basiques et s’étuvent à la température de leur ligne : 150–200 °C pour l’OZL-8 et le CL-11, 350 °C d’après les fiches ESAB.
Comment lire une ligne du catalogue
Chaque ligne répond aux six questions que l’on pose au comptoir du fournisseur. Prenons deux lignes voisines du groupe basique, car ce sont celles que l’on confond le plus souvent :
- ESAB OK 48.00 — enrobage B, courant CC+, classification E 42 4 B 42 H5, diamètres 2,0–5,0 mm, étuvage 350 °C.
- UONI 13/55 — enrobage B, courant CC+, classification E 50 4 B 20, diamètres 2,5–5,0 mm, étuvage 350–400 °C.
Les deux sont basiques, mais ce n’est pas la même électrode. L’UONI a la classe de résistance supérieure (50 contre 42) ; la classe de résilience est la même (4, essai à −40 °C), mais l’OK 48.00 garantit l’hydrogène H5. Les deux affichent CC+ dans la colonne « Courant » : ni l’une ni l’autre ne convient à un transformateur en CA, et toutes deux demandent un redresseur ou un poste inverter avec le porte-électrode au pôle positif. L’étuvage diffère aussi : 350 °C pour l’OK 48.00, 350–400 °C d’après les certificats UONI. La colonne « Remarque » donne une idée de l’usage typique, mais la décision se prend sur la classification.
Équivalences : ESAB, Lincoln, Böhler et nuances ex-URSS côte à côte
Le tableau ci-dessous reprend les mêmes lignes du catalogue, classées par usage. Les électrodes d’une même ligne ont le même type d’enrobage et le même usage ; qu’elles soient équivalentes sur un assemblage donné se décide en comparant les classifications avec les trois étapes ci-dessus. La deuxième colonne regroupe des nuances vendues dans toute l’Europe de l’Est (ANO, MR, UONI, OZL) que vous rencontrerez sur les chantiers polonais et ukrainiens.
| Groupe | ANO, MR, UONI, OZL… | ESAB | Lincoln | Böhler / UTP |
|---|---|---|---|---|
| Rutile universelle | ANO-21, ANO-4, MR-3, OZS-12 | OK 46.00, OK 43.32 | Omnia 46 | — |
| Basique à faible teneur en hydrogène | UONI 13/45, UONI 13/55, OZS-18 | OK 48.00, OK 53.70 | Basic 7018 | FOX EV 50 |
| Cellulosique pour tube | VSC-4 | OK 22.45 | Pipeliner 6P+ | — |
| Inox 308L / 347 | OZL-8, CL-11 | OK 61.30 | — | — |
| Inox 316L | — | OK 63.30 | — | — |
| Assemblages hétérogènes 309L | — | OK 67.60 | — | FOX CN 23/12-A |
| Fonte | OZCh-2, CCh-4 | OK 92.18 | — | UTP 86 FN |
| Rechargement dur | T-590, T-620 | OK 84.58 | — | — |
| CrMo résistant au fluage | CL-39, CU-5 | OK 76.18 | — | — |
La paire la plus proche du catalogue est l’OK 48.00 et le Lincoln Basic 7018 : classification identique E 42 4 B 42 H5 ; ils se séparent sur le courant — le Basic 7018 indique CA / CC+ dans le tableau, l’OK 48.00 CC+ uniquement. Le Böhler FOX EV 50 a la même classe de résistance mais la classe de résilience 5 — en travail d’hiver, c’est dix degrés de marge en plus sur la température d’essai — et il fonctionne en CA. Dans le groupe inox, le remplaçant suit la composition du dépôt : le 308L ne remplacera pas le 316L, parce qu’il n’a pas le molybdène que contient le métal de base 1.4404.
Si votre poste ne fait que du CA
Un vieux transformateur sans redresseur restreint le choix aux lignes dont la colonne « Courant » commence par CA. Dans ce catalogue, ce sont tout le groupe rutile (ANO-21, ANO-4, MR-3, OZS-12, OK 46.00, OK 43.32, Omnia 46), trois électrodes basiques (OK 53.70, FOX EV 50, Basic 7018), les inox ESAB OK 61.30, OK 63.30 et OK 67.60, et les rechargements T-590 et T-620. Les OK 48.00, UONI, OZS-18, les électrodes cellulosiques, OZL-8, CL-11, FOX CN 23/12-A et les électrodes pour fonte indiquent CC+ uniquement : en CA l’arc s’éteint sans cesse et l’électrode colle à la pièce. Si une électrode adaptée colle quand même, les causes sont dans pourquoi l’électrode colle.
Exemples de choix
Un portail en tube carré de 40×40×2 sur un poste inverter
Acier de construction, assemblage non critique, un soudeur sans grande pratique. Un enrobage rutile suffit : ANO-21 ou OK 46.00. Sur une paroi de 2 mm, prenez le plus petit diamètre de la ligne — 2,0 mm pour l’ANO-21, 1,6–2,0 mm pour l’OK 46.00. N’étuvez que si le paquet a pris l’humidité : 70–100 °C.
Une poutre en S355, tôle de 12 mm, montage en hiver
La limite d’élasticité du S355 est de 355 MPa : la classe 42 (420 MPa) a donc de la marge. Le travail en extérieur par temps de gel demande la classe de résilience 4 ou 5, et 12 mm demandent une faible teneur en hydrogène. Choix : OK 48.00 ou FOX EV 50, 3,2 ou 4,0 mm. Étuvez selon le tableau avant la journée, puis gardez-les dans une étuve portative à 100–150 °C à côté du joint. Si un préchauffage est nécessaire, le calculateur de préchauffage vous le dira.
Une patte en acier doux sur de la tôle 1.4301
Un assemblage hétérogène : un dépôt 308L se dilue contre l’acier au carbone et perd sa résistance. Le bon groupe est le 309L — OK 67.60 ou FOX CN 23/12-A. Pourquoi celui-là, c’est expliqué dans souder des aciers dissemblables.
Un carter en fonte fissuré
Sans four pour préchauffer, reste la méthode à froid : OK 92.18 (E Ni-CI) ou UTP 86 FN (E NiFe-CI), 2,5–3,2 mm, passes de quelques centimètres, martelage de chaque cordon. Le CCh-4 du tableau exige de préchauffer toute la pièce à 400–600 °C — un travail d’atelier, pas de chantier. Le détail est dans souder la fonte.
Étuvage par groupe — lire la colonne
| Groupe | Étuvage dans le catalogue | Que faire en pratique |
|---|---|---|
| Rutile | 70–100 °C | Seulement si elles ont pris l’humidité |
| Basique | 250–400 °C (OK 48.00 — 350 °C, UONI — 350–400 °C) | Après chaque paquet ouvert, 1 à 2 heures selon le paquet, puis l’étuve portative |
| Inox | 150–350 °C (ESAB — 350 °C) | Gardez au sec comme les basiques |
| Fonte | 100–250 °C | Selon la ligne de la nuance concernée |
| CrMo | 300–400 °C | Comme les basiques, avec une étuve portative |
| Cellulosique | — | Ne jamais étuver |
Deux heures à 350 °C pour l’OK 48.00 et à 300–350 °C pour le FOX EV 50 viennent des fiches des fabricants. Pour les UONI 13/45 et 13/55, les certificats SpetsElektrod donnent 350–400 °C pendant 1 heure (1 à 2 heures pour la 13/55) et ESAB-SVEL 350–400 °C pendant 2 heures. Toutes les usines ne sont pas d’accord : MEZ (Magnitogorsk) donne 250–300 °C pendant 1 heure pour son UONI-13/55 — c’est pourquoi l’étiquette du paquet prime sur ce tableau. Posez les électrodes en vrac dans le four, hors du carton et du film. Le nombre de cycles de réétuvage est limité par le fabricant : notez donc la date de chaque étuvage sur le paquet.
Erreurs fréquentes et comment les repérer
- Du rutile au lieu du basique sur une poutre. La soudure paraît propre et le défaut ne se montre que par une fissure. La seule parade est de vérifier la lettre d’enrobage dans la classification avant de souder.
- Des électrodes basiques d’un paquet ouvert depuis une semaine. Des porosités en surface et dans la cassure, un arc qui crachote. L’aspect et les causes sont dans porosités des soudures.
- Étuver des électrodes cellulosiques. L’arc perd son mordant et la racine ne pénètre plus.
- Remplacer d’après le nom. « 7018 » sur la boîte ne dit rien de la classe de résilience — lisez aussi la classification NF EN ISO.
Questions fréquentes
Que prendre à la place de l’OK 48.00 si le magasin n’en a plus ?
L’équivalent exact du catalogue est le Lincoln Basic 7018 — la même classification E 42 4 B 42 H5. Le Böhler FOX EV 50 (E 42 5 B 42 H5) est un remplaçant avec marge : même classe de résistance, classe de résilience 5 (−50 °C au lieu de −40 °C), et il fonctionne aussi en CA, alors que la fiche technique ESAB actuelle indique l’OK 48.00 en CC+ uniquement. L’UONI 13/55 est plus résistante, classe de résilience 4, et fonctionne en CC+ uniquement. Comparez la classe de résistance et la classe de résilience de la désignation, pas le nom de la marque.
Que signifie E 42 5 B 42 H5 ?
E — électrode enrobée, 42 — limite d’élasticité 420 MPa, 5 — énergie de résilience 47 J à −50 °C, B — enrobage basique, 4 — rendement du métal déposé de 105 à 125 % et courant sur lequel l’électrode a été classée (CC), 2 — positions : toutes sauf verticale descendante, H5 — hydrogène au plus 5 ml/100 g. Les deux chiffres après B sont deux champs distincts de la norme NF EN ISO 2560-A, pas un seul nombre. Le détail complet se trouve dans désignations des électrodes et des fils.
Pourquoi un tiret dans la colonne d’étuvage pour les électrodes cellulosiques ?
Parce qu’elles ne doivent pas être étuvées comme les basiques. L’humidité d’un enrobage cellulosique fait partie de la façon dont il produit son gaz de protection : étuvez-la à haute température et l’électrode ne fonctionne plus correctement. Le maximum qu’elle supporte est un léger réchauffage à 70–80 °C.
Comment lire les désignations des électrodes inox ?
La classification de la norme NF EN ISO 3581 donne la composition du dépôt : E 19 9 L R signifie 19 % de chrome, 9 % de nickel, carbone bas (L) et enrobage rutile — AWS E308L-17 (OK 61.30). E 19 12 3 L est du 316L avec molybdène (OK 63.30), E 23 12 L est du 309L pour les assemblages acier–inox (OK 67.60), et E 19 9 Nb est stabilisée au niobium, E347.
Quelles électrodes basiques (type 7018) fonctionnent en CA ?
Dans ce catalogue, trois : OK 53.70, Böhler FOX EV 50 et Lincoln Basic 7018 — leur colonne de courant indique « CA / CC+ ». La fiche technique ESAB actuelle indique l’OK 48.00 en courant continu, électrode au plus, comme les UONI 13/45, UONI 13/55 et OZS-18.
Combien de temps faut-il étuver les électrodes basiques ?
Les fiches des fabricants donnent 2 heures à 350 °C pour l’OK 48.00 et à 300–350 °C pour le FOX EV 50 ; les certificats des UONI 13/45 et 13/55 (SpetsElektrod, ESAB-SVEL) donnent 350–400 °C pendant 1 à 2 heures. Après l’étuvage, les électrodes passent dans une étuve portative à 100–150 °C et se prennent au fur et à mesure. Les électrodes rutiles ne s’étuvent que si elles sont humides, à 70–100 °C.
Mis à jour :