L’électrode colle à l’amorçage : sept causes et le remède
Une électrode se fige dans le joint quand l’arc ne peut pas fournir assez d’énergie pour garder l’extrémité en fusion. Il y a sept causes à cela, et elles valent d’être vérifiées dans l’ordre de leur fréquence.
Réponse courte
Une électrode colle le plus souvent pour trois raisons : courant trop faible, arc trop court et enrobage humide. Ajoutez 10–15 A, amorcez comme une allumette et tenez un arc d’environ un diamètre d’électrode de long. Si une électrode neuve sortie d’un paquet ouvert colle, c’est l’humidité et non les réglages.

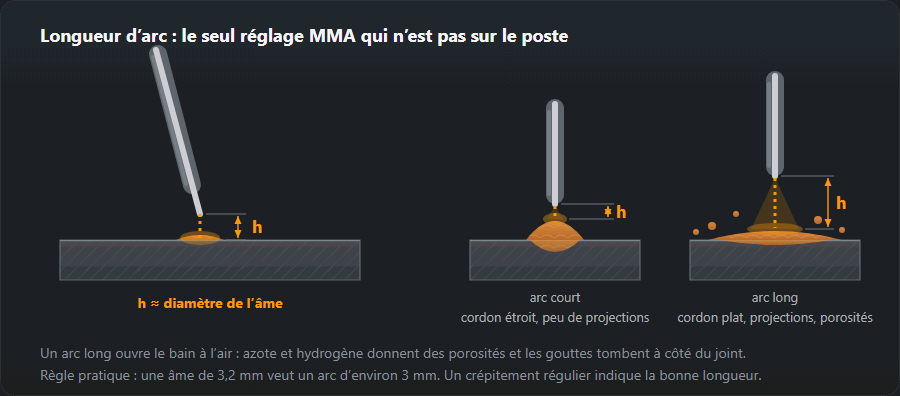
Si plus de courant et un arc plus long ne règlent rien, vérifiez la pince de masse — après quelques soudures, elle ne doit pas être chaude. L’ordre complet des vérifications est dans le tableau ci-dessous.
L’ordre des vérifications
| # | Cause | Comment vérifier en une minute | Que faire |
|---|---|---|---|
| 1 | Courant trop faible | Comparez avec la plage de votre diamètre | Ajoutez 10–15 A, vérifiez dans le calculateur de courant |
| 2 | Arc trop court | L’écart doit valoir environ un diamètre d’électrode | Tenez un arc plus long, cessez d’enfoncer l’électrode dans la tôle |
| 3 | Mauvais contact de masse | Touchez la pince après quelques soudures — est-elle chaude ? | Meulez la zone de contact jusqu’au métal nu, rapprochez-la de la soudure |
| 4 | Enrobage humide | Le paquet est-il resté ouvert ? La baguette crépite-t-elle et projette-t-elle ? | Séchez-la comme le dit le paquet, voir types d’enrobage |
| 5 | Chute de tension dans le câble | Longueur et section du câble, connecteurs qui chauffent | Vérifiez la section dans le calculateur de câble, déroulez la boucle |
| 6 | Électrodes basiques en CA | Marquage sur le paquet : B, « CC+ seulement » | Passez en CC+ (électrode au +) ou changez d’électrode |
| 7 | Baisse de tension du secteur | Les lampes vacillent, le poste fléchit en charge | Vérifiez le câble d’alimentation et le disjoncteur, retirez la fine rallonge |
Courant trop faible
La raison la plus courante, de loin. En dessous d’environ 30 A par millimètre de diamètre d’âme, l’arc ne s’entretient pas : l’extrémité touche, refroidit et se soude à la tôle.
Ajoutez 10 A et réessayez. Si l’arc se stabilise et que le cordon s’étale, c’était bien cela. La valeur de départ pour votre diamètre, votre position et votre enrobage vient du calculateur de courant.
Un mauvais retour de masse
La pince sur de l’acier peint, rouillé, galvanisé ou gras fait un contact résistif, et la tension disparaît là au lieu de l’arc. Symptôme : le poste affiche le bon courant mais l’arc paraît faible, et la pince est chaude au bout de dix minutes.
Meulez une zone de métal nu pour la pince, et pincez sur la pièce elle-même plutôt que sur un établi qui ne fait que la toucher. Une pince sur un établi qui se trouve simplement sous la pièce, c’est une connexion à travers deux résistances de contact de plus.
Câble trop fin ou trop long
Un câble long et sous-dimensionné fait chuter la tension avant qu’elle n’atteigne l’arc. Trente mètres de 25 mm² à 200 A perdent plusieurs volts, et un arc à l’électrode enrobée n’a que 25 V environ de marge. Le symptôme est sans équivoque : le poste soude bien sur l’établi et colle au bout de la rallonge.
Diagnostic pas à pas, du plus simple au plus long
L’ordre est choisi pour que les premières étapes prennent quelques secondes et ne demandent aucun outil. Ne changez qu’une chose à la fois, sinon vous ne saurez jamais ce qui a réglé le problème.
- Où elle colle. Seulement à l’amorçage — voir amorcer l’arc plus bas. Tout le long de la soudure — courant, longueur d’arc ou retour de masse.
- Courant par rapport à la plage. Une électrode rutile de 3,2 mm à plat se soude à 90–140 A, milieu de plage environ 115 A ; une 2,5 mm à 70–100 A. Sous le bas de la plage — passez au milieu ; déjà au milieu — ajoutez 10–15 A.
- Un cordon d’essai. Faites un cordon sur une chute à plat avec le même câble et le même retour. Si elle colle là aussi, regardez le poste, les câbles ou les électrodes. Sinon, le problème vient de la position de soudage ou de l’endroit où la pince de masse est placée sur l’ouvrage.
- La pince de masse. Sur du métal meulé et brillant de la pièce elle-même, pas sur l’établi qui la porte. Touchez-la après deux ou trois électrodes : une pince chaude signifie que de la tension se perd dans le contact.
- Câbles et rallonges. Si elle soude sur l’établi mais colle au bout d’un long câble, la tension se perd en route. Vérifiez la section pour votre courant et votre longueur dans le calculateur de câble.
- Une électrode d’un paquet scellé. La neuve brûle régulièrement alors que l’ancienne crépite et colle — l’ancien paquet a besoin d’être séché.
- Polarité. Les électrodes basiques en CA ou en CC− collent sans cesse ; elles veulent du CC+ (électrode au +).
Amorcer l’arc sans coller

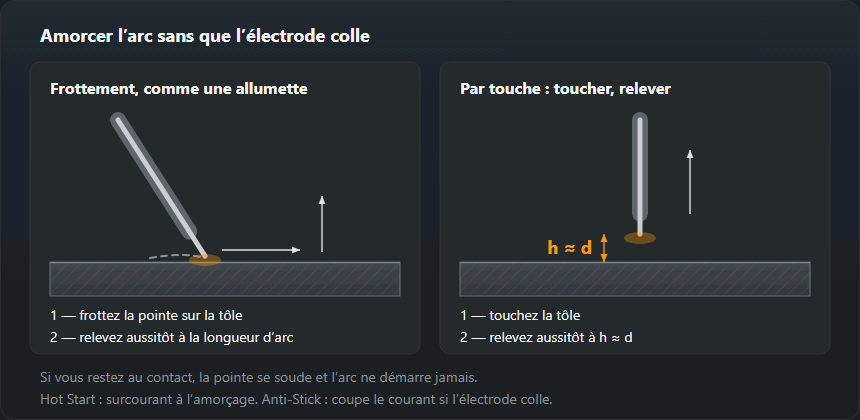
L’amorçage par frottement est plus facile pour un débutant : l’extrémité est frottée sur le métal comme une allumette sur la boîte et relevée à la longueur d’arc à la fin du geste. L’électrode ne s’arrête jamais de bouger, elle n’a donc aucune chance de se figer. L’amorçage par touche est pour les endroits où l’on n’a pas la place de gratter : dans un angle, près d’un bord, sur une face finie. Touchez et relevez aussitôt — une fraction de seconde d’arrêt est exactement ce qui soude l’extrémité, et c’est ce que fait un débutant en attendant de voir si l’arc est parti.
- Réamorcer une électrode entamée. Quand l’arc s’interrompt, une coupelle d’enrobage et de laitier reste sur l’extrémité et isole l’âme. Faites-la sauter d’un petit coup sur le métal ou nettoyez le bout, sinon l’arc ne s’allumera pas au premier contact.
- Où amorcer. Sur le chanfrein ou là où sera la soudure, pas sur la tôle à côté : les coups d’arc sur le métal de base comptent comme un défaut. Les électrodes basiques s’amorcent mieux un peu en avant du début, puis on les ramène dans le cratère pour refondre les premières gouttes.
- La première seconde. Juste après l’amorçage, l’arc est tenu un peu long pour que l’extrémité chauffe, puis raccourci à la longueur de travail — environ le diamètre de l’électrode.
Électrodes humides : comment les reconnaître et les sécher
Un enrobage humide se trahit tout de suite : l’électrode crépite et projette, l’arc est irrégulier, la soudure est poreuse, et l’on voit parfois fumer un enrobage chauffé. Le vrai test est de comparer avec une électrode d’un paquet non ouvert aux mêmes réglages.
Séchage selon le type d’enrobage :
- Basique (OK 48.00, E7018) — 300–350 °C, 2 heures ; puis étuve portative à 100–150 °C.
- Rutile (OK 46.00, E6013) — 70–120 °C, 1 à 2 heures ; un paquet scellé conservé au sec suffit en général.
- Acide — 100–150 °C, environ une heure.
- Cellulosique (E6010) — ne pas cuire : pas plus de 70–80 °C, l’humidité de l’enrobage fait partie du fonctionnement de l’électrode.
Les valeurs imprimées sur le paquet l’emportent sur celles-ci. Plus de détails sur le stockage et les marquages dans les types d’enrobage des électrodes.
Hot Start, Arc Force et Anti-Stick : que régler sur un inverter
- Hot Start augmente brièvement le courant au moment de l’amorçage. Il aide quand seul le premier contact d’une électrode froide colle, surtout avec les électrodes basiques.
- Arc Force ajoute du courant quand l’arc raccourcit et que la tension chute, pour que cette chute ne fige pas l’électrode sur la tôle. Utile en verticale et au plafond ; trop élevé, il donne plus de projections.
- Anti-Stick coupe le courant si l’électrode colle, pour que l’âme ne rougisse pas et ne perde pas son enrobage. Il ne supprime pas la cause — il ne fait que sauver l’électrode.
S’il n’y a pas de boutons pour cela, ces fonctions sont généralement automatiques. Il reste alors le courant du tableau courant et diamètre et la longueur d’arc.
Questions fréquentes
Elle a collé. Comment la décoller sans abîmer l’électrode ?
Tordez-la d’un coup sec sur le côté — ne tirez pas. Si elle ne vient pas, lâchez-la de la pince porte-électrode, laissez refroidir et cassez-la ; l’enrobage à l’extrémité est fichu dans les deux cas et le bout demande un nouvel amorçage. Tirer sur la pince est la façon d’abîmer les câbles.
Seul le premier amorçage de chaque électrode colle.
C’est normal avec les électrodes basiques, dont l’enrobage isole l’extrême pointe. Grattez le bout sur la tôle pour dégager l’âme, ou cassez le bord de l’enrobage sur une surface dure. Certains soudeurs gardent une lime à l’établi justement pour cela.
Tout est bien réglé et elle colle quand même.
Alors regardez le circuit plutôt que les réglages : pince de masse sur de la peinture ou de la rouille, connecteur corrodé, rallonge enroulée, ou câble trop fin pour le courant. La tension perdue dans le circuit n’arrive jamais à l’arc — le calculateur de câble montre combien.
Pourquoi l’électrode colle-t-elle avec un poste inverter ?
Un inverter tient son courant avec précision, donc la cause est généralement à l’extérieur : le courant est réglé en dessous de la plage du diamètre, l’arc est tenu trop court, ou la tension s’effondre dans une rallonge trop fine. Pour une électrode de 3,2 mm à plat, la plage est de 90–140 A ; si le cadran est sous 90, commencez par là.
Comment sécher des électrodes qui ont pris l’humidité ?
Électrodes basiques : 300–350 °C pendant 2 heures, puis conservation en étuve portative à 100–150 °C. Rutiles : 70–120 °C pendant 1 à 2 heures. Les électrodes cellulosiques ne se cuisent pas — pas plus de 70–80 °C. Si le paquet donne ses propres valeurs, elles l’emportent sur le tableau.
Ça va à plat mais ça colle en position verticale. Pourquoi ?
En verticale, on réduit le courant d’environ 15 %, et la main a tendance à pousser l’électrode dans le bain, ce qui raccourcit l’arc. Pour une électrode rutile de 3,2 mm, restez à 75–120 A avec un arc long d’environ un diamètre, et si le poste a l’Arc Force, augmentez-le : il ajoute du courant quand l’arc raccourcit.
Mis à jour :