Le poste ne soude pas : pas d’arc, arc faible ou arc qui s’interrompt — vérifications pas à pas
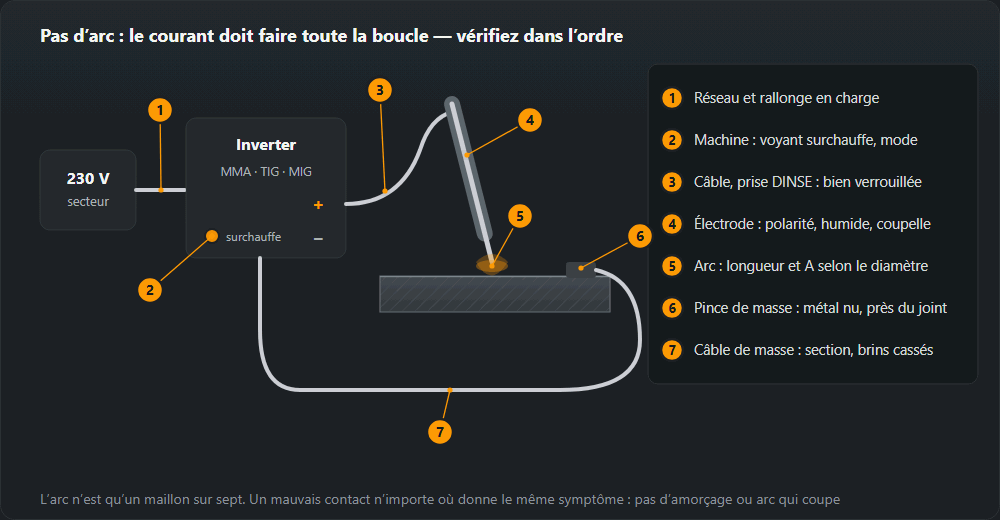
L’inverter s’allume, le ventilateur tourne, et il n’y a pas d’arc — ou il y en a un, mais il est faible et s’éteint. Neuf fois sur dix, le poste n’y est pour rien : l’un des sept maillons que le courant doit traverser fait défaut. Voici l’ordre des vérifications, du moins coûteux au plus coûteux, avec des chiffres tirés de nos calculateurs.
Réponse courte
Vérifiez dans l’ordre : l’alimentation (rallonge entièrement déroulée et de section suffisante), la pince de masse (sur métal nu, près de la soudure), les câbles et les fiches Dinse (verrouillés, qui ne chauffent pas), le mode et la polarité (MMA/TIG/MIG, électrodes basiques en CC+), les ampères pour le diamètre de l’électrode (2,5 mm — 70–100 A), l’électrode (sèche, sans cratère d’enrobage au bout) et le voyant de surchauffe (facteur de marche). En MIG, ajoutez le dévidage, le tube contact et le gaz ; en TIG, le tungstène et le mode d’amorçage. Ce n’est que lorsque tout est en ordre et qu’il n’y a pas de tension aux bornes que l’électronique est en cause.

Par symptôme : par où commencer
Nous utilisons le même jeu de symptômes dans notre article sur l’entretien d’un poste à souder ; le tableau dit où regarder en premier.
| Symptôme | À vérifier |
|---|---|
| Ne s’amorce pas | Pince de masse, polarité, coupure dans le porte-électrode, électrode humide |
| Se coupe au bout de quelques minutes | Facteur de marche dépassé, aérations obstruées, intérieur encrassé de poussière, température ambiante |
| Arc faible au courant nominal | Pince de masse, section des câbles, connecteurs, tension d’alimentation en charge |
| Arc instable, courant qui varie | Tube contact (MIG), connecteur desserré, tungstène sale (TIG) |
| Fait disjoncter l’alimentation | Courbe du disjoncteur, calibre du circuit, rallonge enroulée sur son enrouleur |
| Fait déclencher le différentiel | Humidité, câble abîmé, humidité à l’intérieur du poste — un vrai défaut, pas un déclenchement intempestif |
| Un connecteur chauffe | Serrage, face de contact oxydée |
| Dévidage du fil irrégulier | Gaine, galets d’entraînement, tube contact |
Les quatre premières lignes sont l’objet de cette page. Le déclenchement de l’alimentation est traité à part dans le poste fait sauter le disjoncteur, et le dévidage irrégulier dans problèmes de dévidage du fil.
Ordre des vérifications
- Alimentation : prise, rallonge, tension en charge.
- Pince de masse : métal propre, serrage ferme.
- Câbles de soudage et connecteurs : serrage, section, brins cassés.
- Mode de procédé et polarité.
- Ampères pour le diamètre de l’électrode et la longueur d’arc.
- Électrode : humide, cratère d’enrobage au bout.
- Protection thermique et facteur de marche.
- MIG/MAG : dévidage, tube contact, gaz.
- TIG : tungstène, gaz, amorçage.
L’ordre est voulu : les cinq premiers points prennent quelques minutes sans outils, et à eux cinq ils expliquent la plupart des plaintes du genre « mon poste ne marche pas ».
1. Alimentation et rallonge
Un inverter a besoin de tension non pas à une prise à vide, mais au moment où l’arc tire du courant. Avec une électrode de 4,0 mm (160 A), un inverter tire environ 23 A du secteur — c’est ce que donne notre calculateur de facteur de marche à 230 V. À ce courant, une rallonge de 25 m en câble de 1,5 mm² perd environ 13 V, et en 2,5 mm² environ 8 V. Le poste reçoit alors nettement moins de 230 V et donne soit un arc faible, soit déclenche sa protection de sous-tension.
- Déroulez entièrement le touret. Une rallonge enroulée n’évacue pas la chaleur : aux courants de soudage, elle chauffe, sa résistance monte et l’isolant peut ramollir.
- Gardez-la courte. Les pertes augmentent proportionnellement à la longueur. S’il faut choisir entre une rallonge plus longue et des câbles de soudage plus longs, calculez les deux dans le calculateur de chute de tension.
- Vérifiez la prise et la fiche. Une fiche brûlée est une résistance où la tension disparaît.
- Groupe électrogène. Un groupe sous-dimensionné donne le même symptôme qu’une rallonge trop fine : l’arc s’affaisse à l’amorçage. Dimensionnez le groupe d’après la plaque signalétique du poste.
2. Pince de masse
La cause la plus fréquente d’absence d’arc et la plus négligée. Une pince sur de la peinture, de la rouille, un revêtement de zinc ou sur l’établi au lieu de la pièce conduit mal ou pas du tout. Symptômes : l’arc ne s’amorce pas, ne s’amorce qu’en grattant, s’interrompt sans cesse, et la pince elle-même chauffe.
- Posez la pince sur du métal nu — meulez un endroit si nécessaire.
- Posez-la près de la soudure, idéalement sur la pièce elle-même. Un courant qui passe par des charnières, des roulements ou des boulons d’établi trouve son chemin par des contacts jamais prévus pour cela.
- Vérifiez le ressort et les mâchoires. Une pince molle aux mâchoires brûlées se remplace — cela coûte moins qu’une heure de recherche de panne.
- Vérifiez la jonction câble–pince : cosse sertie, boulon serré, pas d’oxyde de cuivre vert.
3. Câbles de soudage et connecteurs
Le câble porte-électrode et le câble de masse forment une seule boucle, donc leurs pertes s’additionnent. Notre calculateur de section de câble de soudage utilise ΔU = 2·ρ·L·I/S. Exemples à 160 A, cuivre ρ 0,0175 :
- 10 m de 16 mm² — environ 3,5 V, soit à peu près 14 % d’un arc typique de 25 V. Encore acceptable.
- 10 m de 25 mm² — environ 2,2 V.
- 20 m de 16 mm² — environ 7,0 V. L’arc est nettement plus faible que ce qu’indique le cadran ; la page chute de tension signale que c’est trop (plus de 4 V).
Les fiches Dinse doivent être enfoncées et tournées jusqu’en butée. Une fiche lâche fait des étincelles, chauffe et, à la longue, fait fondre la prise du poste. Un câble aux brins cassés (typiquement près du porte-électrode et de la pince, là où il plie) paraît intact de l’extérieur — on le trouve au toucher après quelques minutes de soudage : il chauffe en un point.
4. Mode de procédé et polarité
Les inverters multiprocédés ont un sélecteur MMA / TIG / MIG. En mode TIG Lift, le poste ne donne du courant qu’après que le tungstène a touché la pièce et s’est relevé, donc une électrode enrobée « ne marche pas » ; en mode MIG, le courant apparaît quand vous appuyez sur la gâchette de la torche. Vérifiez aussi que la commande à distance ou à pédale n’est pas activée alors que rien n’est branché.
La polarité dépend de l’enrobage — ce sont les mêmes données que dans notre tableau des enrobages d’électrodes :
- Basique (B) — CC+, électrode au plus. Au −, l’arc est instable et s’interrompt.
- Rutile (R, RR, RC) — CA ou CC, l’une ou l’autre polarité.
- Cellulosique (C) — CC+ ou CA.
- MIG/MAG au fil plein — torche au plus. Le fil fourré autoprotégé (114) demande souvent le branchement inverse — vérifiez l’étiquette de la bobine.
- TIG en CC — torche au −.
5. Ampères pour le diamètre d’électrode et la longueur d’arc
Trop peu de courant donne un arc qui colle l’électrode ou s’éteint juste après l’amorçage. Plages tirées de notre tableau de courants : électrode de 2,0 mm — 50–80 A, 2,5 mm — 70–100 A, 3,2 mm — 90–140 A, 4,0 mm — 130–190 A. Commencez au milieu de la plage et ajustez.
La longueur d’arc est l’autre moitié du problème : un arc plus long que le diamètre de l’électrode perd de la tension dans l’entrefer d’air, projette et s’éteint. Tenez l’électrode de façon que l’arc soit à peu près égal à son diamètre ; le collage est traité à part dans l’électrode qui colle.
6. Électrodes humides ou abîmées
Un enrobage qui a pris l’humidité s’amorce mal, donne un arc instable et une soudure poreuse. L’autre cause est le « cratère » : de l’enrobage brûlé qui dépasse de l’âme après la dernière interruption d’arc. Il isole l’âme et empêche l’amorçage ; tapotez le bout de l’électrode sur le métal pour le faire tomber. Séchage selon le type d’enrobage :
| Enrobage | Température | Durée | Stockage ensuite |
|---|---|---|---|
| Rutile | 70–120 °C | 1–2 h | Endroit sec ; le paquet scellé suffit généralement |
| Basique | 300–350 °C | 2 h | Étuve de maintien à 100–150 °C ; un paquet ouvert retourne au four |
| Cellulosique | au maximum 70–80 °C | — | Paquet scellé — le séchage est interdit |
| Acide | 100–150 °C | 1 h | Endroit sec |
Les électrodes basiques vont dans une étuve portative chauffée après le four ; les rutiles se conservent en général bien dans un endroit sec. Les électrodes cellulosiques ne se sèchent jamais.
7. Protection thermique et facteur de marche
Un voyant de surchauffe et un arc qui meurt brusquement au bout de quelques minutes signifient que le disjoncteur thermique a déclenché — ce n’est pas une panne. Le facteur de marche selon l’EN 60974-1 se compte sur une période de 10 minutes. Le calculateur de facteur de marche convertit la valeur de la plaque signalétique pour un autre courant avec X₂ = X₁·(I₁/I₂)². Exemple pour un poste donné pour 60 % à 160 A :
- à 200 A — environ 38 %, soit environ 3,8 minutes d’arc sur 10 ;
- à 120 A — 100 %, en continu.
Si le disjoncteur thermique déclenche bien plus tôt que ne le laisse prévoir le facteur de marche, le refroidissement est en cause : grilles obstruées, poussière sur les dissipateurs, poste collé contre un mur ou en plein soleil. Après le déclenchement, ne débranchez pas le poste — le ventilateur doit continuer à tourner pour le refroidir.
8. MIG/MAG : dévidage, tube contact et gaz
- Tube contact. Surdimensionné ou usé — le courant passe mal au fil et l’arc saute. Sous-dimensionné ou encrassé de projections — le fil se bloque.
- Galets d’entraînement et pression. Un galet prévu pour un autre diamètre de fil ou une pression trop faible laisse le fil patiner et donne un arc qui brûle et meurt tour à tour.
- Gaine. Une gaine sale ou coudée freine le fil, qui avance par à-coups. Détails dans problèmes de dévidage du fil.
- Gaz. L’absence de gaz ne tue pas l’arc, mais il crépite et projette, et la soudure est poreuse. Le débit typique en MAG est de 10–16 l/min ; vérifiez la bouteille, le détendeur et l’électrovanne (on l’entend claquer quand on appuie sur la gâchette).
- Tension adaptée à la vitesse de fil. Trop de fil pour la tension et il plante dans la pièce et repousse la torche ; trop peu et l’arc est long et instable.
9. TIG : tungstène, gaz et amorçage
- Tungstène contaminé. Après un contact avec le bain, la pointe est recouverte de métal et l’arc dévie. Réaffûtez le tungstène ; l’essuyer ne suffit pas.
- Mode d’amorçage. En amorçage par contact (lift), le tungstène touche la pièce et se relève ; en HF, une étincelle jaillit sans contact. Une HF qui ne fait que crépiter sans arc signifie en général un écart trop grand, pas de gaz ou une mauvaise masse.
- Gaz. Argon, typiquement 6–10 l/min pour l’acier. Sans gaz, le tungstène s’oxyde vite et l’arc devient instable.
- Polarité et mode. Torche TIG au − ; pour l’aluminium, CA si le poste en dispose.
Quand c’est vraiment le poste
Si le circuit est sain et qu’il n’y a toujours pas d’arc, mesurez la tension entre les bornes avec le poste en marche et à vide. Elle doit être proche de la tension à vide U₀ de la plaque signalétique (nettement plus basse avec le VRD activé — c’est normal). Pas de tension, un code d’erreur à l’ écran, un ventilateur qui ne tourne pas ou une odeur de brûlé, c’est un travail pour un centre de service.
Les condensateurs d’un inverter conservent une tension dangereuse longtemps après le débranchement. Les vérifications de cette page s’arrêtent au circuit extérieur ; l’intérieur du poste est l’affaire d’un technicien de service.
Erreurs courantes dans la recherche de panne
- Monter les ampères au lieu de trouver le mauvais contact. Plus de courant dans une mauvaise pince de masse ne fait que la chauffer davantage.
- Mettre la masse sur l’établi. Le courant passe alors par le contact établi–pièce — un point jamais prévu pour cela.
- Une boîte d’électrodes laissée ouverte sur le chantier. Des électrodes basiques sorties d’une boîte ouverte peuvent se comporter comme un « poste en panne ».
- Couper le poste après le déclenchement du disjoncteur thermique. Le ventilateur cesse de refroidir et l’attente s’allonge.
- Une rallonge laissée sur le touret. Elle chauffe, perd de la tension et peut faire déclencher la protection.
Questions fréquentes
Mon poste inverter s’allume mais ne soude pas — par où commencer ?
Par le circuit du courant, pas par l’électronique. L’arc n’est qu’un maillon : le courant doit traverser la prise et la rallonge, le poste, le câble et la pince porte-électrode, l’électrode, la pièce, la pince de masse et le câble de masse au retour. Les coupables habituels sont une pince de masse posée sur de la peinture ou de la rouille, une fiche Dinse mal verrouillée, une mauvaise polarité ou des électrodes humides. Ce n’est que lorsque tout cela est en ordre et qu’il n’y a pas de tension à vide aux bornes qu’on cherche une panne à l’intérieur du poste.
Pourquoi mon arc s’interrompt-il sans cesse ?
Le plus souvent un arc tenu trop long, trop peu de courant pour le diamètre de l’électrode (70–100 A pour 2,5 mm, 90–140 A pour 3,2 mm) ou un mauvais contact quelque part dans le circuit — pince de masse, connecteur, brins cassés dans un câble. Avec les électrodes basiques (à faible teneur en hydrogène), le courant alternatif ou la polarité inversée est une autre cause fréquente : elles se soudent en CC+.
L’arc est faible même avec les ampères montés — que vérifier ?
La tension perdue en route. Une rallonge secteur longue et fine peut prendre plus de dix volts : à environ 23 A sur 25 m, un câble de 1,5 mm² perd environ 13 V et un de 2,5 mm² environ 8 V. Côté soudage, 10 m de câble de 16 mm² à 160 A perdent environ 3,5 V. Ajoutez des connecteurs qui chauffent et une pince de masse sur du métal sale.
Le poste coupe au bout de quelques minutes et un voyant s’allume — qu’est-ce que cela signifie ?
La protection thermique a déclenché : le facteur de marche a été dépassé ou le poste ne refroidit pas correctement. Le facteur de marche se compte sur 10 minutes. Un poste donné pour 60 % à 160 A n’a qu’environ 38 % à 200 A — moins de 4 minutes d’arc sur 10. Ne le coupez pas au disjoncteur ou à la prise : le ventilateur doit le refroidir, et le voyant s’éteint tout seul.
Des électrodes humides peuvent-elles refuser de s’amorcer ?
Oui. Un enrobage humide s’amorce mal, l’arc est instable et la soudure poreuse. Les électrodes basiques sont étuvées à 300–350 °C pendant 2 heures, les rutiles séchées à 70–120 °C pendant 1–2 heures. Les électrodes cellulosiques ne doivent pas être séchées — gardez-les dans leur emballage scellé.
Mon poste MIG dévide le fil mais il n’y a pas d’arc — pourquoi ?
Le fil sort mais aucun courant ne passe : en général une pince de masse sans contact, une mauvaise polarité (le fil plein se soude avec la torche au plus), un tube contact usé ou surdimensionné, ou une coupure dans le faisceau de la torche. L’absence de gaz n’empêche pas l’arc, mais elle donne un arc crépitant et une soudure poreuse — un défaut à part.
Mis à jour :