La soldadora no suelda: no ceba, arco débil o que se corta — diagnóstico paso a paso
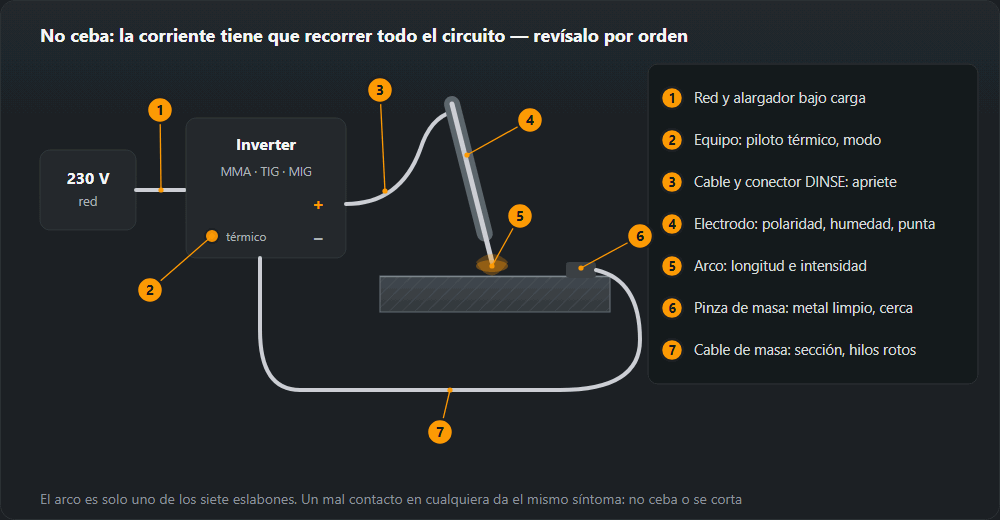
El inverter se enciende, el ventilador gira y no hay arco, o lo hay pero flojo y se apaga a cada rato. Casi siempre el equipo está bien: falla uno de los siete eslabones por los que tiene que pasar la corriente. Aquí va el orden de revisión, de lo más barato a lo más caro, con cifras de nuestras calculadoras.
Respuesta corta
Revisa por orden: la red (alargador desenrollado del todo y con sección suficiente), la pinza de masa (metal limpio, cerca del cordón), cables y conectores DINSE (girados a tope, sin calentarse), modo y polaridad (MMA/TIG/MIG, electrodo básico en DC+), intensidad según diámetro (2,5 mm — 70–100 A), el electrodo (seco, sin capuchón de revestimiento en la punta) y el piloto térmico (factor de marcha). En MIG se añaden la alimentación de hilo, la punta de contacto y el gas; en TIG, el estado del wolframio y el modo de cebado. Solo cuando todo eso está bien y en los bornes no hay tensión, la culpa es de la electrónica.

Por síntoma: por dónde empezar
Estos síntomas son los mismos que tratamos en el artículo de mantenimiento; la tabla dice dónde mirar primero.
| Síntoma | Dónde mirar |
|---|---|
| No ceba | Pinza de masa, polaridad, corte en el portaelectrodos, electrodo húmedo |
| Se para a los pocos minutos | Factor de marcha superado, rejillas tapadas, interior con polvo, temperatura ambiente |
| Arco flojo a la intensidad nominal | Pinza de masa, sección de cable, conectores, tensión de red bajo carga |
| Arco inestable, intensidad que baila | Punta de contacto (MIG), conector flojo, wolframio sucio (TIG) |
| Salta la protección | Curva del magnetotérmico, calibre del circuito, enrollacables sin desenrollar |
| Salta el diferencial | Humedad, cable dañado, agua dentro del equipo — avería real, no una molestia |
| Un conector se calienta | Apriete, contacto oxidado |
| El hilo avanza a tirones | Sirga, rodillos de arrastre, punta de contacto |
Las cuatro primeras filas son el tema de esta página. El salto de la protección se explica aparte en la soldadora salta el magnetotérmico, y el hilo a tirones en problemas de alimentación del hilo.
Orden de revisión
- Red: enchufe, alargador, tensión en carga.
- Pinza de masa: metal limpio, buen apriete.
- Cables de soldadura y conectores: apriete, sección, hilos rotos.
- Modo de trabajo y polaridad.
- Intensidad según diámetro y longitud de arco.
- Electrodo: humedad, capuchón de revestimiento en la punta.
- Protección térmica y factor de marcha.
- MIG/MAG: alimentación de hilo, punta de contacto, gas.
- TIG: wolframio, gas, cebado.
El orden no es casual: los cinco primeros puntos se revisan en pocos minutos y sin herramientas, y entre todos explican la mayoría de los «mi soldadora no va».
1. Red y alargador
El inverter necesita tensión no en el enchufe sin carga, sino en el momento en que el arco tira de corriente. Con un electrodo de 4,0 mm (160 A) el inverter consume de la red unos 23 A; es lo que da nuestra calculadora de factor de marcha a 230 V. Con esa corriente, un alargador de 25 m con cable de 1,5 mm² pierde unos 13 V, y con 2,5 mm² unos 8 V. El equipo recibe bastante menos de 230 V y o da un arco flojo o salta su protección por baja tensión.
- Desenrolla el carrete del todo. Enrollado se calienta y actúa como una bobina.
- Acorta. Las pérdidas crecen con la longitud. Si tienes que elegir entre un alargador más largo y cables de soldadura más largos, calcula las dos opciones en la calculadora de caída de tensión.
- Revisa enchufe y clavija. Una clavija quemada es una resistencia donde se pierde la tensión.
- Generador. Un grupo electrógeno pequeño da el mismo síntoma que un alargador fino: el arco se hunde al cebar. La potencia se elige por la placa de la soldadora.
2. Pinza de masa
La causa más frecuente de que no haya arco y la más olvidada. Una pinza sobre pintura, óxido, galvanizado o sobre la mesa en vez de la pieza conduce mal o nada. Síntomas: no ceba, ceba solo «rascando», se corta, y la propia pinza se calienta.
- Pon la pinza sobre metal limpio; amola un punto si hace falta.
- Ponla cerca del cordón, mejor en la propia pieza. La corriente que pasa por bisagras, rodamientos o tornillos de la mesa busca contactos que no están pensados para ello.
- Revisa el muelle y las mordazas. Una pinza floja con mordazas quemadas se cambia: sale más barato que una hora buscando la avería.
- Revisa la unión cable–pinza: terminal prensado, tornillo apretado, sin cardenillo, la pátina verde del cobre.
3. Cables de soldadura y conectores
El cable del portaelectrodos y el de masa son el mismo bucle y sus pérdidas se suman. Nuestra calculadora de sección de cable usa ΔU = 2·ρ·L·I/S. Ejemplos a 160 A, ρ del cobre 0,0175:
- 10 m de 16 mm² — unos 3,5 V, cerca del 14 % de una tensión de arco típica de 25 V. Todavía aceptable.
- 10 m de 25 mm² — unos 2,2 V.
- 20 m de 16 mm² — unos 7,0 V. El arco queda claramente por debajo de lo que marca el mando; la página de caída de tensión lo marca como excesivo (más de 4 V).
Los conectores DINSE deben entrar y girarse hasta el tope. Uno flojo chispea, se calienta y con el tiempo funde el zócalo del equipo. Un cable con hilos rotos (típico junto a la pinza y la masa, donde se dobla) por fuera parece sano; se localiza con la mano tras unos minutos soldando: se calienta en un punto.
4. Modo de trabajo y polaridad
Los inverter multiproceso tienen un selector MMA / TIG / MIG. En TIG lift el equipo solo da corriente tras tocar y levantar el wolframio, así que el electrodo revestido «no funciona»; en MIG la corriente aparece al apretar el pulsador de la antorcha. Comprueba también que el mando a distancia o el pedal no estén activados sin estar conectados.
La polaridad depende del revestimiento; son los mismos datos que en nuestra tabla de revestimientos:
- Básico (B) — DC+, electrodo al positivo. En negativo el arco es inquieto y se corta.
- Rutilo (R, RR, RC) — alterna o continua en cualquier polaridad.
- Celulósico (C) — DC+ o alterna.
- MIG/MAG con hilo macizo — antorcha al positivo. El hilo tubular autoprotegido (114) suele pedir la conexión contraria: mira la etiqueta de la bobina.
- TIG en continua — antorcha al negativo.
5. Intensidad según diámetro y longitud de arco
Con poca intensidad el arco pega el electrodo o se apaga nada más cebar. Rangos de nuestra tabla de intensidades: electrodo de 2,0 mm — 50–80 A, 2,5 mm — 70–100 A, 3,2 mm — 90–140 A, 4,0 mm — 130–190 A. Empieza por el centro del rango y ajusta.
La longitud de arco es la otra mitad: un arco más largo que el diámetro del electrodo pierde tensión en el aire, salpica y se apaga. Lleva el electrodo de modo que el arco sea más o menos igual a su diámetro; el electrodo que se pega lo tratamos en el electrodo se pega.
6. Electrodo húmedo o dañado
El revestimiento que ha absorbido humedad ceba peor, da un arco inquieto y un cordón poroso. La otra causa es el «capuchón»: revestimiento quemado que sobresale del alma tras el último corte de arco. Aísla el alma e impide cebar; se quita golpeando la punta contra el metal. Resecado según tipo de revestimiento:
| Revestimiento | Temperatura | Tiempo | Almacenamiento después |
|---|---|---|---|
| Rutilo | 70–120 °C | 1–2 h | Lugar seco; el paquete cerrado suele bastar |
| Básico | 300–350 °C | 2 h | Termo a 100–150 °C; el paquete abierto vuelve al horno |
| Celulósico | no más de 70–80 °C | — | Paquete cerrado: no se debe secar |
| Ácido | 100–150 °C | 1 h | Lugar seco |
Los básicos pasan del horno a un termo; a los de rutilo suele bastarles un sitio seco. Los celulósicos no se secan nunca.
7. Protección térmica y factor de marcha
Piloto térmico encendido y arco que muere a los pocos minutos: ha saltado la protección, no es una avería. El factor de marcha según EN 60974-1 se cuenta sobre 10 minutos. La calculadora de factor de marcha pasa el valor de la placa a otra intensidad con X₂ = X₁·(I₁/I₂)². Ejemplo para un equipo de 60 % a 160 A:
- a 200 A — cerca del 38 %, unos 3,8 minutos de arco de cada 10;
- a 120 A — 100 %, trabajo continuo.
Si la protección salta bastante antes de lo que indica el factor de marcha, la culpa es de la refrigeración: rejillas tapadas, polvo en los disipadores, equipo pegado a la pared o al sol. Tras saltar, no lo desenchufes: el ventilador tiene que seguir girando para enfriarlo.
8. MIG/MAG: alimentación de hilo, punta y gas
- Punta de contacto. Grande o gastada: la corriente pasa al hilo de forma irregular y el arco salta. Pequeña o tapada de proyecciones: el hilo se para.
- Rodillos y presión. Un rodillo para otro diámetro o poca presión hacen patinar el hilo y el arco se enciende y se apaga.
- Sirga. Sucia o doblada, frena el hilo y este avanza a tirones. Más en problemas de alimentación del hilo.
- Gas. Sin gas el arco no se apaga, pero chisporrotea y salpica y el cordón sale poroso. El caudal típico en MAG es de 10–16 l/min; revisa botella, manorreductor y electroválvula (se oye un clic al apretar el pulsador).
- Tensión y velocidad de hilo. Mucho hilo para poca tensión: el hilo choca con la pieza y empuja la antorcha; poco hilo: arco largo e inestable.
9. TIG: wolframio, gas y cebado
- Wolframio contaminado. Tras tocar el baño la punta se cubre de metal y el arco vaga. Hay que volver a afilarlo, no basta con limpiarlo.
- Modo de cebado. Con cebado lift el wolframio toca la pieza y se levanta; con AF la chispa salta sin contacto. Una AF que solo chisporrotea sin arco suele indicar demasiada distancia, falta de gas o mala masa.
- Gas. Argón, típicamente 6–10 l/min para acero. Sin gas el wolframio se oxida enseguida y el arco se vuelve inestable.
- Polaridad y modo. Antorcha TIG al negativo; para aluminio, alterna si el equipo la tiene.
Cuándo ya es avería del equipo
Si el circuito está bien y sigue sin haber arco, mide con un polímetro la tensión entre bornes con el equipo encendido y sin carga. Debe acercarse a la tensión de vacío U₀ de la placa (con la función VRD activada, bastante menor; es normal). Sin tensión, con código de error en pantalla, ventilador parado u olor a quemado, es trabajo para el servicio técnico.
Los condensadores del inverter mantienen una tensión peligrosa mucho después de desenchufarlo. Las comprobaciones de esta página acaban en el circuito exterior; el interior del equipo es cosa del servicio técnico.
Errores típicos al diagnosticar
- Subir intensidad en vez de buscar el contacto. Más corriente por una pinza de masa mala solo la calienta más.
- Masa en la mesa. La corriente pasa por el contacto mesa–pieza, un punto que no está pensado para ello.
- Caja abierta de electrodos sin resecar. Los básicos de una caja abierta hace días pueden comportarse como una «soldadora rota».
- Apagar el equipo cuando salta la térmica. El ventilador deja de enfriar y la espera se alarga.
- Alargador en el carrete. Se calienta, pierde tensión y puede hacer saltar las protecciones.
Preguntas frecuentes
La soldadora inverter enciende pero no suelda, ¿por dónde empiezo?
Por el circuito de corriente, no por la electrónica. El arco es solo un eslabón: la corriente tiene que pasar por el enchufe y el alargador, el equipo, el cable y la pinza portaelectrodos, el electrodo, la pieza, la pinza de masa y el cable de masa de vuelta. Lo habitual es una pinza de masa sobre pintura u óxido, un conector DINSE sin girar a tope, la polaridad cambiada o electrodos húmedos. Solo cuando todo eso está bien y en los bornes no hay tensión de vacío se busca la avería dentro del equipo.
¿Por qué se corta el arco?
Casi siempre por un arco demasiado largo, poca intensidad para el diámetro (70–100 A para 2,5 mm, 90–140 A para 3,2 mm) o un contacto flojo en el circuito: pinza de masa, conector, hilos rotos en un cable. Con electrodos básicos, otra causa frecuente es la corriente alterna o la polaridad invertida: trabajan en DC+.
El arco sale flojo aunque subo la intensidad, ¿qué reviso?
La caída de tensión por el camino. Un alargador largo y fino se come más de diez voltios: con unos 23 A y 25 m, un cable de 1,5 mm² pierde unos 13 V y uno de 2,5 mm² unos 8 V. En el lado de soldadura, 10 m de cable de 16 mm² a 160 A pierden unos 3,5 V. Súmale conectores calientes y una pinza de masa sobre metal sucio.
La soldadora se para a los pocos minutos y se enciende un piloto, ¿qué significa?
Ha saltado la protección térmica: se superó el factor de marcha o el equipo no se refrigera bien. El factor de marcha se cuenta sobre 10 minutos. Un equipo con 60 % a 160 A tiene a 200 A solo un 38 % aproximadamente: menos de 4 minutos de arco de cada 10. No lo desenchufes: el ventilador tiene que enfriarlo y el piloto se apaga solo.
¿Un electrodo húmedo puede no cebar?
Sí. El revestimiento húmedo ceba peor, el arco es inestable y el cordón sale poroso. Los básicos se resecan a 300–350 °C durante 2 horas, los de rutilo a 70–120 °C durante 1–2 horas. Los celulósicos no se secan: se guardan en su envase cerrado.
La MIG saca hilo pero no hay arco, ¿por qué?
El hilo avanza pero no pasa corriente: casi siempre pinza de masa sin contacto, polaridad incorrecta (el hilo macizo trabaja con la antorcha en positivo), punta de contacto gastada o de más diámetro, o un corte en el cable de la antorcha. La falta de gas no apaga el arco, pero lo hace chisporrotear y deja el cordón poroso: es otra avería.
Actualizado: