Factor de marcha y magnetotérmico
Cuánto puede soldar el equipo antes de que salte la protección térmica, y qué tiene que ser capaz de dar la instalación que hay detrás.

Leer la placa
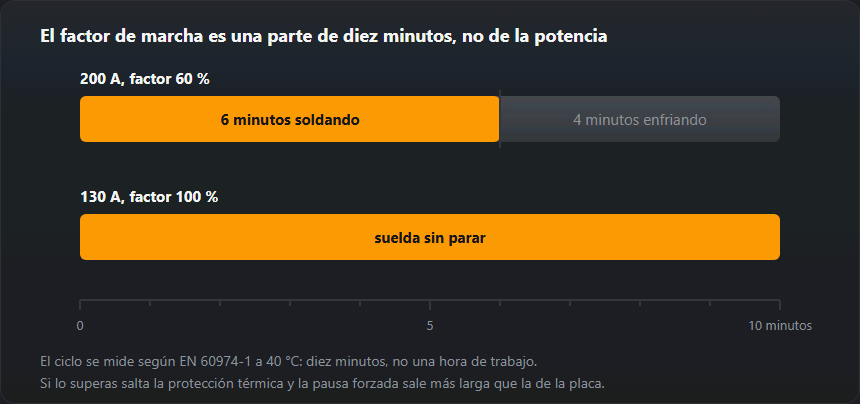
El factor de marcha se da sobre un ciclo de diez minutos, como define EN 60974-1. «160 A al 60 %» significa seis minutos soldando y cuatro enfriando — con el ventilador en marcha, que es justo por lo que apagar el equipo nada más terminar es lo peor que se puede hacer.
El factor sube deprisa cuando baja la intensidad: va con el cuadrado de la relación de intensidades. El mismo equipo que da 60 % a 160 A trabaja de forma continua a unos 125 A.
El lado de la instalación
La intensidad de entrada no es la de soldeo. Sale de la potencia del arco dividida por la tensión de red y el rendimiento, y por eso un inverter de 200 A en monofásica puede pedir 30 A a la pared. Dos consecuencias prácticas: usa magnetotérmico de curva C, porque el pico de arranque de un inverter hace saltar uno de curva B, y dimensiona el generador con un margen de un 30 %.
Si aun así salta la protección, las causas están en por qué la soldadora salta el magnetotérmico.
La curva del magnetotérmico
| Curva | Salta a | Sirve para soldar |
|---|---|---|
| B | 3–5 × la corriente nominal | No: salta con el pico de arranque |
| C | 5–10 × la corriente nominal | Sí: la elección habitual para un taller |
| D | 10–20 × la corriente nominal | Para máquinas potentes: se elige según el proyecto eléctrico |
Ejemplos de la calculadora paso a paso
Inverter de 200 A, factor de marcha 35 % a 200 A, red de 230 V
- A 200 A completos: 35 %, es decir, 3,5 min soldando y 6,5 min de pausa. Intensidad de red I1max unos 30,2 A, eficaz I1eff unos 17,8 A, magnetotérmico C20, generador desde unos 9,0 kVA.
- A 140 A (electrodo de 3,2 mm en la parte alta de su rango): 0,35·(200/140)² ≈ 71 %, unos 7,1 min de trabajo y 2,9 min de pausa. I1max unos 19,3 A, I1eff unos 16,3 A, sigue siendo C20, y generador desde unos 5,8 kVA.
Conclusión: bajar 60 A convierte el mismo equipo de «tirones cortos» en trabajo casi continuo, y el generador necesario se reduce en un tercio.
Semiautomática trifásica de 250 A, 40 % a 250 A
- A 250 A: 4 min de trabajo y 6 de pausa; por fase, I1max unos 13,4 A e I1eff unos 8,5 A: la calculadora propone un C10; generador desde unos 12,1 kVA.
- A 180 A: unos 77 %, I1max unos 8,8 A por fase.
Estas cifras explican por qué las fuentes grandes son trifásicas: con más intensidad de soldeo, cada fase lleva menos de lo que un equipo pequeño toma de una sola. La calculadora usa la tensión de arco del electrodo, así que para MIG/MAG el resultado va con margen; más abajo se explica.
Cómo leer la placa de características
La placa según EN 60974-1 suele tener varias columnas. Lo principal:
- X: factor de marcha en tanto por ciento (por ejemplo 35 %, 60 %, 100 %);
- I2: intensidad de soldeo para cada columna X;
- U2: tensión convencional de carga a esa intensidad;
- U0: tensión de vacío;
- U1, I1max, I1eff: el lado de red;
- IP: grado de protección de la carcasa, por ejemplo IP23S.
La cifra más honesta es la intensidad de la columna del 100 %: lo que la fuente da sin parar. Si el fabricante solo da una columna, las demás salen de la misma fórmula de la calculadora. Ejemplo: 200 A al 30 % son unos 141 A al 60 % y unos 110 A al 100 %. Si la placa trae el valor, manda la placa: cada columna se mide por separado.
Comparar dos soldadoras por el factor de marcha
La publicidad da la intensidad máxima; lo que un equipo rinde en trabajo continuo lo marca el factor de marcha. Dos equipos:
- uno «de 200 A» con 20 % a 200 A: al 100 % son unos 89 A;
- uno «de 160 A» con 60 % a 160 A: al 100 % son unos 124 A.
Soldando de continuo con electrodo de 3,2 mm (90–140 A según nuestra tabla de amperaje) gana el de 160, el más flojo sobre el papel. Al comparar, mira también la temperatura de ensayo: la EN 60974-1 exige 40 °C. Un factor de marcha dado a 20 o 25 °C luce más, pero no se puede poner al lado de una placa honesta.
MIG/MAG y TIG en esta calculadora
La calculadora toma la tensión de arco del electrodo, U2 = 20 + 0,04·I2. La misma norma da tensiones convencionales para los otros procesos: MIG/MAG U2 = 14 + 0,05·I2 y TIG U2 = 10 + 0,04·I2. A 160 A salen 26,4 V, 22 V y 16,4 V. La intensidad de red baja en proporción: donde la calculadora marca unos 22,7 A para electrodo, MAG pedirá unos 19 A y TIG unos 14 A. Para MIG y TIG el resultado es, por tanto, una sobreestimación segura. El factor de marcha no cambia: depende de la intensidad, no del proceso.
Qué pasa si te pasas del factor de marcha
Se enciende el piloto térmico y el equipo deja de dar corriente, pero el ventilador sigue girando. No lo apagues: sin ventilador tarda mucho más en enfriarse. Espera a que se apague el piloto y sigue a la misma intensidad o a menos. Si la protección salta claramente antes de lo que dice la calculadora, busca un disipador lleno de polvo, rejillas tapadas o un taller muy caluroso.
Errores típicos
- Confundir el factor de marcha con la duración de un cordón. Vale para cada periodo de 10 minutos, no «seis minutos y se acabó el día».
- Mirar el factor de marcha a intensidad máxima cuando trabajas muy por debajo: el equipo parece peor de lo que es.
- Elegir el magnetotérmico por la I1max. El magnetotérmico va por la I1eff; el generador y la sección, por la I1max.
- Generador calculado por la intensidad de soldeo. El método correcto está en la calculadora de generador para soldadora.
Al comprar, compara equipos por la columna del 100 % y por el consumo de red; consejos en la guía para elegir soldadora.
Preguntas frecuentes
¿Por qué no aguanta un magnetotérmico de 16 A?
Porque la corriente de red no es la de soldadura. 160 A soldando con electrodo a 230 V son, según esta calculadora, unos 23 A del lado de la red, y 200 A unos 30 A. A eso se suma el pico de arranque, que un magnetotérmico de curva B interpreta como defecto.
¿Qué significa un factor de marcha del 60 %?
Seis minutos soldando y cuatro enfriando en cada ciclo de diez minutos de la EN 60974-1, a la intensidad indicada. A menor intensidad el tiempo crece, y es justo eso lo que calcula esta página.
¿Qué generador hace falta?
La potencia aparente del equipo más un 30 % para el pico de arranque. Un generador que encaja sobre el papel se hunde al cebar, y la subtensión repetida daña un inverter más que la sobrecarga.
¿Cómo se calcula el factor de marcha a otra intensidad?
Con X₂ = X₁·(I₁/I₂)². Un equipo del 35 % a 200 A da a 140 A 0,35·(200/140)² ≈ 71 %, unos 7 minutos soldando de cada 10. Un resultado por encima del 100 % significa que puede trabajar sin parar.
¿Qué soldadora rinde más: 200 A al 20 % o 160 A al 60 %?
En trabajo continuo, la segunda. Pasado al 100 % de factor de marcha, la «de 200» da unos 89 A y la «de 160» unos 124 A. La intensidad máxima solo ayuda en cordones cortos.
¿Por qué la soldadora se para sola a los pocos minutos?
Ha saltado la protección térmica: factor de marcha superado o equipo mal refrigerado. No la apagues, el ventilador la enfría antes. Si pasa antes de lo que marca la calculadora, limpia el disipador y las rejillas.
Actualizado: