Velocidad de hilo y tasa de aporte
En una MIG/MAG la velocidad de hilo es la intensidad: fija una y la otra viene detrás. Esto convierte entre las dos y dice cuántos kilos por hora significa eso.

Por qué van unidas
Una fuente de tensión constante mantiene la longitud de arco ajustando su salida hasta que el hilo se funde exactamente al ritmo al que entra. Si metes más hilo, la máquina responde con más intensidad. Por eso una MIG tiene mando de velocidad de hilo y no de amperios, y por eso dos equipos ajustados a los mismos amperios pueden comportarse distinto si la longitud libre de hilo no es la misma.
La longitud libre lo cambia todo
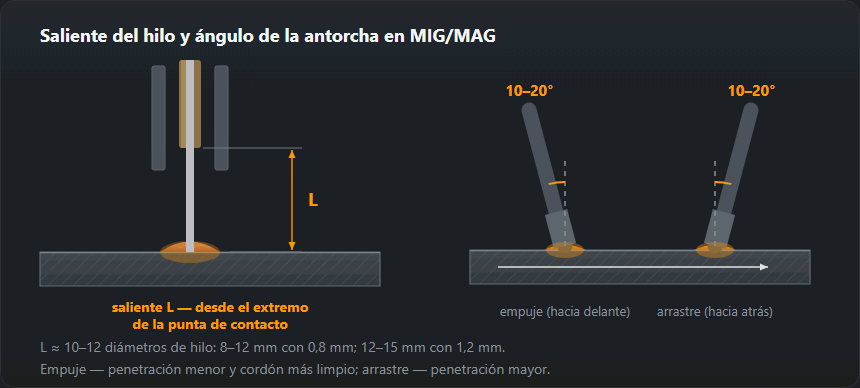
El tramo de hilo entre la punta de contacto y el arco es una resistencia. Más longitud libre precalienta más el hilo, que funde con menos intensidad, y la penetración baja aunque no hayas tocado nada del panel. Mantenla en unos 10–15 mm en arco corto y 15–25 mm en spray, y mantenla constante: una longitud libre que baila es una causa habitual de que un cordón varíe a lo largo de sí mismo.
La tasa de aporte es lo que convierte esto en dinero: multiplícala por el precio del kilo y por las horas y tendrás el dato de entrada del coste por metro.
Diámetro, intensidad y avance
| Ø, mm | Intensidad de trabajo, A | Velocidad de hilo, m/min | Espesor del metal, mm |
|---|---|---|---|
| 0,8 | 60–180 | 3–12 | 0,8–4 |
| 1,0 | 100–250 | 4–11,5 | 1,5–8 |
| 1,2 | 140–330 | 3,5–10,5 | 3–15 |
| 1,6 | 240–450 | 4–8 | desde 8 |
La velocidad de hilo se calcula con la misma fórmula que usa la calculadora de arriba, así que tabla y resultado no pueden separarse.
Tabla de intensidad y velocidad de hilo
La tabla de arriba da rangos; esta los desglosa cada pocas decenas de amperios, con la masa de hilo que funde la soldadora en una hora de arco. Las cifras salen de los mismos coeficientes que la calculadora.
| Ø, mm | Intensidad, A | Velocidad de hilo, m/min | Hilo fundido, kg/h | En el cordón (Ar+CO₂), kg/h |
|---|---|---|---|---|
| 0,8 | 60 | 3,0 | 0,71 | 0,67 |
| 0,8 | 100 | 6,0 | 1,42 | 1,35 |
| 0,8 | 140 | 9,0 | 2,13 | 2,02 |
| 0,8 | 180 | 12,0 | 2,84 | 2,70 |
| 1,0 | 100 | 4,0 | 1,48 | 1,41 |
| 1,0 | 150 | 6,5 | 2,40 | 2,28 |
| 1,0 | 200 | 9,0 | 3,33 | 3,16 |
| 1,0 | 250 | 11,5 | 4,25 | 4,04 |
| 1,2 | 140 | 3,6 | 1,94 | 1,84 |
| 1,2 | 200 | 5,8 | 3,09 | 2,94 |
| 1,2 | 260 | 8,0 | 4,24 | 4,03 |
| 1,2 | 330 | 10,5 | 5,58 | 5,30 |
| 1,6 | 240 | 3,8 | 3,60 | 3,42 |
| 1,6 | 300 | 5,0 | 4,74 | 4,50 |
| 1,6 | 380 | 6,6 | 6,25 | 5,94 |
| 1,6 | 450 | 8,0 | 7,58 | 7,20 |
Las mismas fórmulas que la calculadora de arriba; en CO₂ puro llega al cordón un 90 % del hilo fundido en lugar del 95 %.
Cómo leer la tabla
- Elige el diámetro de hilo según el espesor (columna «espesor del metal» de la primera tabla).
- Busca la intensidad que pide la unión y lee la velocidad: esa cifra es la que pones en el alimentador. Entre filas la relación es lineal, así que se puede interpolar.
- La columna «en el cordón» es el metal que de verdad se queda en la unión. De ella salen el tiempo de soldadura y el consumo de hilo, no de la columna «fundido».
Hay un detalle que conviene ver: a la misma intensidad el hilo más fino funde más rápido. A 200 A el hilo de 1,0 mm da 3,33 kg/h y el de 1,2 mm, 3,09 kg/h, porque en el fino la densidad de corriente es mayor y el saliente se calienta más.
Ejemplo: chapa de 3 mm y de 6 mm
Chapa de 3 mm, soldadura en ángulo. Los parámetros MAG para este espesor son hilo de 0,8–1,0 mm y 110–150 A. Con hilo de 1,0 mm a 130 A la calculadora da 5,5 m/min y unos 2 kg/h de hilo fundido. La misma intensidad con hilo de 0,8 mm pasa de 8 m/min; si el alimentador o la antorcha guían mal el hilo fino, quédate en 1,0 mm.
Chapa de 6 mm, soldadura en ángulo de cateto 6 mm. Rango 160–220 A e hilo de 1,0–1,2 mm. Hilo de 1,2 mm a 200 A: 5,8 m/min, 2,94 kg/h en el cordón. Esa soldadura necesita unos 0,155 kg de metal depositado por metro, así que un metro lleva 0,155 / 2,94 × 60 ≈ 3,2 min de arco: una velocidad de avance de unos 30 cm/min. Si en la práctica vas mucho más rápido, el cordón sale más pequeño de lo previsto; si vas más lento, recalientas la chapa y tiras hilo.
Ajustar la soldadora MIG paso a paso
- Hilo y gas. Diámetro según espesor, gas según material; rodillos de arrastre y punta de contacto del mismo diámetro.
- Velocidad de hilo. De la tabla o la calculadora para la intensidad que necesitas.
- Tensión. La orientativa de la calculadora o del programa sinérgico, y luego corrección de ±1 V.
- Saliente. 10–15 diámetros de hilo: 10–15 mm para 1,0 mm, 12–18 mm para 1,2 mm. Mantenlo constante en todo el cordón.
- Probeta. Unos centímetros sobre un retal del mismo espesor: sonido, forma del cordón, proyecciones. Solo entonces la unión de verdad.
Síntomas de una pareja velocidad–tensión equivocada
- Velocidad alta para la tensión: el hilo se clava en el baño y empuja la antorcha hacia atrás, el arco crepita de forma irregular y quedan trozos de hilo sin fundir y proyecciones gruesas.
- Velocidad baja: arco largo que sisea, gotas que caen de la punta del hilo, cordón plano y ancho; en el peor caso el hilo se quema hacia atrás y se pega a la punta.
- Velocidad que «baila»: el sonido del arco cambia rítmicamente con el pulso firme. Suele ser mecánica, no ajuste: rodillos que patinan, sirga gastada, freno de bobina demasiado apretado. Causas y orden de revisión en problemas de alimentación del hilo.
Sinergia y la intensidad que marca el display
Un equipo sinérgico elige la tensión para la velocidad según un programa para diámetro de hilo, gas y material. Un programa de 1,0 mm con hilo de 0,8 mm montado marca una intensidad inflada y una tensión equivocada: el arco se nota «raro» aunque todas las cifras parezcan correctas. La intensidad que se ve antes de cebar es la del programa; la real depende del saliente, y con un saliente más largo el display marca menos ya con arco.
Cuántos metros hay en la bobina y para cuántos minutos dan a una velocidad dada lo calcula la calculadora de longitud de hilo en la bobina; los modos de transferencia y sus rangos se explican en la página de soldadura MIG/MAG, y el gas para estos parámetros en consumo de gas de protección.
Preguntas frecuentes
¿Por qué el equipo regula la velocidad de hilo y no la intensidad?
Porque en MIG/MAG la intensidad sale de la velocidad. La fuente mantiene la tensión y entrega exactamente la corriente necesaria para fundir el hilo que llega, así que más velocidad es más intensidad de forma automática. En los equipos económicos el mando marcado en amperios es en realidad el de velocidad con una escala en amperios impresa.
El arco crepita y salpica, ¿qué toco?
Primero la pareja velocidad-tensión. Un chasquido seco con proyecciones grandes significa tensión baja para esa velocidad; un arco largo con cordón ancho y plano significa que sobra. El sonido correcto recuerda a una fritura constante. La calculadora da una tensión orientativa para la intensidad introducida: empieza por ahí.
¿Qué es el saliente del hilo y por qué importa?
Es la distancia entre la punta de contacto y la pieza. En ese tramo el hilo se precalienta por su propia resistencia, así que un saliente mayor necesita menos intensidad para fundir lo mismo. La regla práctica son de 10 a 15 diámetros de hilo. Duplicarlo baja la intensidad y la penetración sin haber tocado nada en la máquina.
¿Qué velocidad de hilo para hilo de 0,8 a 100 A?
Unos 6 m/min. El hilo de 1,0 mm a la misma intensidad va a 4 m/min, y el de 1,2 mm solo trabaja a partir de unos 140 A (3,6 m/min). Las parejas exactas intensidad–velocidad están en la tabla de esta página.
¿Cuántos kilos de hilo funde una soldadora MIG por hora?
Hilo de 1,0 mm a 200 A, unos 3,3 kg por hora de arco; de 1,2 mm a 260 A, unos 4,2 kg/h. En el cordón se queda alrededor del 95 % con mezcla y del 90 % con CO₂.
¿Por qué la intensidad del display no coincide con la tabla?
Porque depende del saliente y del programa sinérgico. Un saliente más largo baja la intensidad a la misma velocidad, y un programa para otro diámetro muestra una intensidad calculada para un hilo que no está en la antorcha.
Actualizado: