El hilo se atasca, patina o hace nido: causas en MIG/MAG
Los fallos de alimentación son la mayor parte del tiempo perdido en una semiautomática, y casi todos son consumibles y no la máquina. Recorre el camino que hace el hilo y lo encontrarás.
La punta de contacto
Empieza siempre aquí. La punta lleva la corriente al hilo por un agujero contra el que el hilo roza constantemente. Se ovala, el hilo empieza a hacer arco dentro en lugar de deslizar, y el resultado es un arco que tartamudea, una intensidad que baila y al final pegado del hilo a la punta.
Una punta es la pieza más barata del sistema y la causa más frecuente de problemas. Si el agujero ha pasado de redondo a ovalado, o se ve un surco desgastado a un lado, cámbiala. En trabajo pesado una punta puede durar un turno; nadie se ha arrepentido nunca de cambiarla demasiado pronto.
La sirga

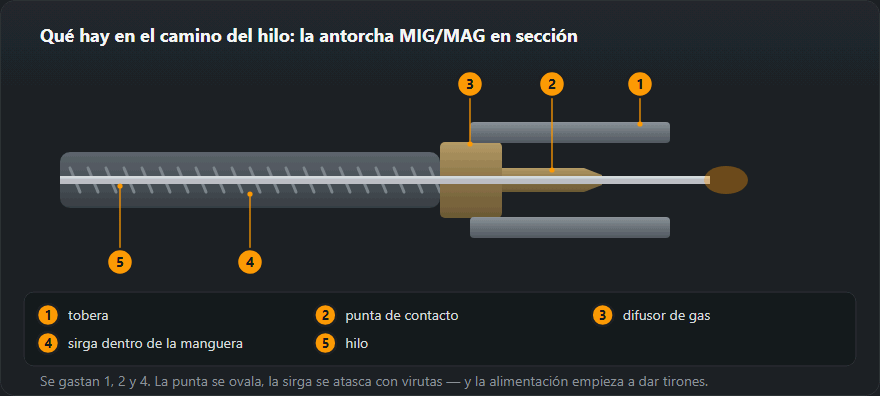
El espiral de acero o el tubo de PTFE por el que corre el hilo dentro del cable de la antorcha. Se llena de viruta y polvo del hilo, se dobla si la antorcha se enrolla apretada, y al final el rozamiento supera lo que los rodillos pueden empujar.
Sóplala con aire comprimido desde el lado de la máquina, para que la suciedad salga por la antorcha. Cámbiala si la antorcha se ha caído, la han pisado o ha estado enrollada muy cerrada. Y ten la antorcha estirada mientras sueldas, no en un bucle en el suelo: una antorcha enrollada es una sirga trabajando con desventaja permanente.
Dos reglas de sirga que pillan a mucha gente: la de acero es para hilo de acero y la de PTFE para aluminio e inoxidable, y la sirga tiene que estar cortada a la longitud correcta para que asiente contra el fondo de la punta de contacto. Una sirga corta deja un hueco donde el hilo se pandea.
Los rodillos
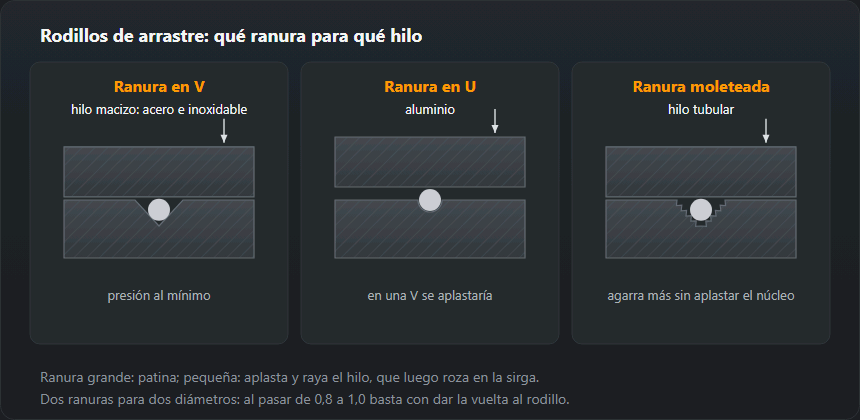
Tres cosas que acertar. El perfil de la garganta: en V para hilo macizo de acero, moleteada para tubular, en U para aluminio. Un rodillo en V sobre hilo blando de aluminio lo aplasta. El tamaño: los rodillos llevan grabado el diámetro, y uno de 1,0 mm sobre hilo de 0,8 mm patina. Y la presión: la justa para que no patine.
La bobina y su freno
Demasiado freno y los rodillos pelean con la bobina; demasiado poco y la bobina se pasa de vueltas al soltar el gatillo, tirando un bucle suelto que se atasca en el arranque siguiente. Ajústalo para que la bobina se pare en menos de un cuarto de vuelta tras soltar.
Comprueba también que el hilo no se ha salido por el lado de la bobina y se ha enganchado bajo una espira. Eso produce un frenazo seco que parece exactamente un atasco de sirga.
| Qué ocurre | Dónde mirar | Qué hacer |
|---|---|---|
| El arco baila, la longitud cambia todo el rato | Punta de contacto gastada | Cámbiala: el agujero se ovala y ya no centra el hilo |
| El hilo avanza a tirones | La sirga de la antorcha | Sóplala o cámbiala; comprueba que es del diámetro correcto |
| El rodillo gira y el hilo no avanza | La presión o la ranura del rodillo | Aprieta la presión, pon el rodillo del diámetro y tipo de hilo |
| El hilo se arruga antes de los rodillos | Demasiada presión o un atasco más adelante | Afloja la presión y quita el atasco, o volverá |
| El hilo se ha soldado a la punta | Poca salida de hilo, demasiada tensión | Salida de 10–15 mm; contrasta los ajustes con el espesor |
| El hilo se sale de la bobina en bucle | El freno de la bobina está flojo | Aprieta el freno: la bobina no debe seguir girando por inercia |
| Viruta y polvo de cobre en la devanadera | El rodillo está limando el hilo | Busca el atasco más adelante; no aprietes más la presión |
Orden de diagnóstico
- Cambia la punta de contacto. La mitad de los casos acaban aquí.
- Alimenta con la antorcha estirada y sin carga: si ahora va suave, era el recorrido del cable.
- Quita la punta y saca hilo con el gatillo: suave significa que la sirga está bien; a tirones, que no.
- Revisa perfil, tamaño y presión de los rodillos.
- Revisa el freno de la bobina y que el hilo no esté enganchado en ella.
Los consumibles y sus síntomas están detallados en consumibles de la antorcha.
La prueba de cinco minutos: dónde está el problema
- Desconecta la antorcha del euroconector y haz avanzar el hilo en vacío, sin arco. Si sale parejo, la causa está en la manguera o la antorcha. Si ya tironea al salir del alimentador, busca en la bobina, el freno y los rodillos.
- Comprueba la presión con la mano. Sujeta el hilo con el guante pasados los rodillos: los rodillos deben patinar y el hilo quedarse quieto. Si no puedes pararlo, la presión es excesiva.
- Tira del hilo por la manguera. Sin la punta, el hilo en la manguera recta se desliza a mano con una resistencia ligera y uniforme. Un enganchón localizado indica sirga doblada u obstruida.
- Mira la punta a contraluz. Orificio ovalado, fundido o con una proyección pegada: se cambia.
El orden no es casual: primero lo más barato y rápido. La mayoría de los casos terminan en la punta o en la sirga.
Comprueba la velocidad de hilo real
Pon en el alimentador, por ejemplo, 6 m/min, corta el gas, aprieta el pulsador 10 segundos y mide el hilo que ha salido. Debe medir 1,0 m (6 m/min × 10/60 min). Bastante menos con avance parejo significa rodillos que patinan o resistencia en el recorrido; menos con tirones, un enganchón en la sirga. La prueba muestra además si la escala del mando corresponde de verdad a metros por minuto, algo que en equipos baratos no está garantizado. Qué velocidad corresponde a cada intensidad lo calcula la calculadora de velocidad de hilo.
Cambiar la sirga: diámetro, corte y limpieza
- Diámetro interior. Según el rango de diámetros de hilo que indica el envase de la sirga; el material, acero o PTFE, como se explica arriba.
- Longitud. La sirga nueva se corta con la manguera estirada recta y se desbarba la punta. Corta deja un hueco en el conector donde el hilo se dobla; larga queda comprimida y frena.
- Limpieza. En cada cambio de bobina, un soplado de la sirga, como el descrito arriba. El polvo de cobre y las virutas de los rodillos son la causa principal de los tirones en una manguera vieja.
- Cuándo cambiarla. Cuando soplar no sirve, cuando la manguera se ha doblado en ángulo cerrado o cuando pasas de hilo de acero a aluminio: una sirga usada con acero no se usa para aluminio.
El nido de hilo: de dónde sale
El ovillo de hilo entre los rodillos y el conector es siempre el mismo mecanismo: el hilo se bloqueó más adelante y los rodillos siguieron empujando. El bloqueo suele venir del hilo pegado a la punta, de una sirga obstruida o de una punta demasiado pequeña. Una presión excesiva hace que los rodillos empujen a tope en lugar de patinar, y el nido crece en un segundo. Tras desenredarlo no basta con cortar el hilo: primero localiza y quita el bloqueo, luego afloja la presión.
Rodillos de dos ranuras: cambiar de diámetro
Los rodillos suelen llevar dos ranuras para dos diámetros, marcadas en el lateral; al pasar de hilo de 0,8 a 1,0 basta con dar la vuelta al rodillo. El moleteado del rodillo para tubular da agarre sin aplastar el hilo. Una ranura grande para el hilo patina; una pequeña lo aplasta y lo marca, y el hilo empieza a rozar en la sirga.

Punta de contacto para aluminio y repuestos
El orificio de la punta va marcado con el diámetro del hilo. Para hilo de aluminio se suele usar una punta de una medida más (por ejemplo, 1,2 para hilo de 1,0), porque el aluminio se dilata con el calor y se agarrota con facilidad. En trabajos largos a mucha intensidad la punta se calienta más y se gasta antes; unas cuantas de repuesto en el puesto cuestan menos que una hora parado.
Si el hilo avanza parejo y el cordón sigue con poros, la culpa es del gas, no del hilo: ver porosidad en soldadura. Los parámetros MIG según espesor están en la página de soldadura MIG/MAG, y lo que queda en la bobina lo calcula la calculadora de longitud de hilo en la bobina.
Preguntas frecuentes
¿Qué es un nido de hilo?
El hilo se atasca en algún punto por delante de los rodillos, los rodillos siguen girando y el hilo se amontona entre ellos y el conector de la antorcha formando una maraña. Es un síntoma, no una avería: algo aguas abajo detuvo el hilo, casi siempre una punta de contacto gastada o una sirga doblada.
¿Cuánta presión pongo en los rodillos?
La justa para que el hilo no patine. Ajústala alimentando contra tu guante: el hilo debe pararse o patinar cuando haces fuerza, no deformarse. Apretar de más aplasta el hilo, que entonces no pasa por la sirga — el remedio se convierte en la causa.
El arco tartamudea pero el hilo avanza bien.
Entonces es contacto eléctrico, no alimentación. La punta de contacto se ha ovalado y el hilo hace arco dentro de ella en vez de tocar bien. Una punta cuesta casi nada: cámbiala antes de investigar cualquier otra cosa.
¿Cómo se cambia la sirga de la antorcha MIG?
Saca el hilo, desenrosca la punta y la tobera, quita la tuerca de la sirga en el euroconector y extrae la vieja. Mete la nueva desde el conector con la manguera estirada recta, córtala a medida con un poco de margen para la tuerca, desbarba la punta y aprieta.
¿Cómo compruebo la velocidad de hilo?
Pon, por ejemplo, 6 m/min, aprieta el pulsador 10 segundos sin arco y mide el hilo: debe dar 1,0 m. Bastante menos indica rodillos que patinan o resistencia en la sirga.
¿Qué punta de contacto para hilo de aluminio?
Normalmente una medida más que el hilo, por ejemplo 1,2 para hilo de 1,0 mm: el aluminio se dilata con el calor y en un orificio justo se agarrota.
Actualizado: