Probleme mit dem Drahtvorschub
Der Draht muss von der Spule bis zur Stromdüse einen langen Weg zurücklegen. Jede Stelle mit zusätzlicher Reibung erzeugt eines der drei typischen Symptome.
Kurze Antwort
Die Ursache sucht man vom Billigsten her: Kontaktrohr (ovales Loch — tauschen), Drahtführung (Stahlspirale für Stahl, PTFE für Aluminium und Edelstahl; ausblasen), Anpressdruck der Rollen (sie sollen rutschen, wenn man den Draht im Handschuh festhält), Rollennut (V für Massivdraht, U für Aluminium, gerändelt für Fülldraht) und Spulenbremse. Test: 6 m/min einstellen und den Brenner 10 s betätigen; der ausgeförderte Draht muss 1,0 m lang sein, deutlich weniger bedeutet durchrutschende Rollen oder Widerstand im Förderweg. Das Schlauchpaket nie zu einem Kreis aufrollen.


Das Symptom zeigt die Stelle
Stotternder Lichtbogen bei gleichmäßigem Draht: die Stromdüse. Ungleichmäßiger Vorschub: Drahtführung oder Rollendruck. Vogelnest am Vorschub: irgendwo vorn ist der Weg zu, und die Rollen schieben weiter.
| Was passiert | Wo zu suchen ist | Was zu tun ist |
|---|---|---|
| Der Lichtbogen tanzt, die Länge ändert sich ständig | Verschlissene Stromdüse | Ersetzen: die Bohrung weitet sich und führt den Draht nicht mehr mittig |
| Der Draht läuft ruckartig | Die Drahtseele im Schlauchpaket | Ausblasen oder tauschen; prüfen, ob sie zum Drahtdurchmesser passt |
| Die Rolle dreht, der Draht steht | Anpressdruck oder Rollennut | Anpressdruck erhöhen, Rolle für Durchmesser und Drahtart einsetzen |
| Der Draht staucht sich vor den Rollen | Zu hoher Anpressdruck oder ein Stau weiter vorn zum Brenner hin | Druck verringern und den Stau beseitigen, sonst kommt es wieder |
| Der Draht ist an der Stromdüse festgeschweißt | Zu kurzes freies Drahtende, zu viel Spannung | Freies Drahtende 10–15 mm, Einstellung gegen die Dicke prüfen |
| Der Draht springt in einer Schlaufe von der Spule | Die Spulenbremse ist zu locker | Bremse anziehen: die Spule darf nicht nachlaufen |
| Späne und Kupferstaub im Vorschub | Die Rolle schleift den Draht ab | Den Stau weiter vorn im Förderweg suchen, nicht den Druck erhöhen |
Die Stromdüse: immer zuerst
Die Stromdüse überträgt den Strom auf den Draht, und zwar durch eine Bohrung, an der der Draht ständig reibt. Sie läuft oval aus, dann springt der Lichtbogen innen zwischen Bohrung und Draht über, statt dass der Draht gleitet. Was du siehst: stotternder Bogen, schwankender Strom und am Ende ein Rückbrand — der Draht schweißt sich an der Düse fest.
Sie ist das billigste Teil im ganzen System und die häufigste Ursache. Ist die Bohrung nicht mehr rund oder hat sie auf einer Seite eine Riefe, kommt eine neue drauf. Bei hohem Strom hält eine Düse manchmal nur eine Schicht; zu früh gewechselt hat noch niemand bereut.
Spule und Bremse
Zu viel Bremse, und die Rollen kämpfen gegen die Spule; zu wenig, und die Spule läuft beim Loslassen des Tasters nach, wirft eine lose Schlaufe ab, die sich beim nächsten Start verhakt. Stell die Bremse so ein, dass die Spule nach dem Loslassen innerhalb etwa einer Vierteldrehung steht.
Sieh auch nach, ob der Draht nicht seitlich von der Lage gerutscht ist und unter einer Windung klemmt. Das gibt einen plötzlichen harten Stopp, der genau wie eine verstopfte Spirale aussieht.
Die Prüfreihenfolge
- Stromdüse. Passt der Durchmesser zum Draht, ist die Bohrung rund? Im Zweifel wechseln.
- Drahtführung. Ausblasen, auf Länge prüfen, bei Aluminium PTFE statt Stahl.
- Rollen. Nutform passend — V für Stahl, U für Aluminium, geriffelt für Fülldraht — und Druck so gering wie möglich.
- Spulenbremse. Zu fest bremst, zu locker lässt die Spule nachlaufen und Schlaufen bilden.
- Schlauchpaket. Möglichst gerade legen; jede enge Schlaufe ist Reibung.
Aluminium im Besonderen
Weicher Draht verzeiht nichts: U-Nut-Rollen, PTFE- oder Graphitführung, wenig Druck, kurzer Brenner. Wer regelmäßig Aluminium fährt, kommt an einer Spoolgun oder einem Push-Pull-Brenner kaum vorbei. Mehr unter Aluminium schweißen.
Vorbeugen
Verschleißteile vorrätig halten und früh wechseln — sie kosten weniger als die Zeit, die man mit der Suche verbringt. Angebrochene Spulen nicht offen im Gerät lassen; Details unter Brenner-Verschleißteile.
Der Fünf-Minuten-Test: wo das Problem sitzt
- Brenner abziehen und den Draht ohne Lichtbogen aus dem Zentralanschluss laufen lassen. Läuft er gleichmäßig, liegt die Ursache im Schlauchpaket oder im Brenner. Ruckelt er schon am Ausgang des Vorschubs, bei Spule, Bremse und Rollen suchen.
- Anpressdruck von Hand prüfen. Den Draht hinter den Rollen mit dem Handschuh festhalten: Die Rollen sollen durchrutschen, der Draht stehen. Lässt er sich nicht halten, ist der Druck zu hoch.
- Draht durch das Schlauchpaket ziehen. Bei abgeschraubtem Kontaktrohr lässt sich der Draht im gerade gelegten Schlauchpaket mit leichtem, gleichmäßigem Widerstand ziehen. Hakt es an einer Stelle, ist die Drahtführungsspirale geknickt oder verstopft.
- Kontaktrohr gegen das Licht halten. Ovale, angeschmolzene Bohrung oder ein festsitzender Spritzer — austauschen.
Die Reihenfolge ist Absicht: erst das Billigste und Schnellste. Die meisten Fälle enden am Kontaktrohr oder an der Spirale.
Den tatsächlichen Drahtvorschub prüfen
Am Vorschub zum Beispiel 6 m/min einstellen, Gas abdrehen, den Taster 10 Sekunden drücken und den herausgekommenen Draht messen. Es sollte 1,0 m sein (6 m/min × 10/60 min). Deutlich weniger bei gleichmäßigem Lauf heißt rutschende Rollen oder Widerstand im Weg; weniger mit Ruckeln heißt Hänger in der Spirale. Der Test zeigt auch, ob die Skala am Drehknopf überhaupt echte Meter pro Minute anzeigt, was bei billigen Geräten nicht selbstverständlich ist. Welcher Vorschub zu welchem Strom gehört, rechnet der Rechner für die Drahtvorschubgeschwindigkeit.
Die Drahtführungsspirale: Auswahl und Wechsel
- Art. Stahlspirale für Stahldraht, PTFE-Seele (Teflon) für Aluminium und Edelstahl. Innendurchmesser passend zum Drahtdurchmesserbereich, der auf der Verpackung steht.
- Länge. Eine neue Spirale bei gerade ausgelegtem Schlauchpaket ablängen und das Ende entgraten. Zu kurz lässt am Anschluss einen Spalt, in dem der Draht knickt; zu lang ist sie gestaucht und bremst.
- Reinigen. Bei jedem Spulenwechsel die Spirale von der Brennerseite mit Druckluft ausblasen. Kupferstaub und Späne von den Rollen sind die Hauptursache für Ruckeln an einem alten Schlauchpaket. Was sonst regelmäßig dazugehört, steht unter Schweißgerät warten.
- Wann wechseln. Wenn Ausblasen nicht hilft, wenn das Paket scharf geknickt wurde oder wenn von Stahldraht auf Aluminium gewechselt wird — eine Spirale aus dem Stahlbetrieb nimmt man nicht für Aluminium. Ist der Brenner heruntergefallen oder überfahren worden, gleich mit.
- Sitz. Die Spirale muss vorn am Kontaktrohr anliegen. Bleibt dort eine Lücke, knickt der Draht genau an dieser Stelle aus.
Beim Schweißen das Schlauchpaket gestreckt legen, nicht in Schlaufen auf den Boden: Ein aufgerolltes Paket arbeitet ständig mit zusätzlicher Reibung, und irgendwann schieben die Rollen nicht mehr dagegen an.
Das Vogelnest — wie es entsteht
Ein Drahtknäuel zwischen Rollen und Anschluss hat immer denselben Mechanismus: Weiter vorn hat sich der Draht festgefressen, und die Rollen haben weitergeschoben. Die Blockade ist meist ein am Kontaktrohr festgebrannter Draht, eine verstopfte Spirale oder ein zu kleines Kontaktrohr. Zu hoher Anpressdruck lässt die Rollen mit voller Kraft schieben, statt durchzurutschen — und das Nest wächst in einer Sekunde. Nach dem Entwirren reicht Abschneiden nicht: erst die Blockade finden und beseitigen, dann den Druck zurücknehmen.
Vorschubrollen: V-, U- und Rändelnut
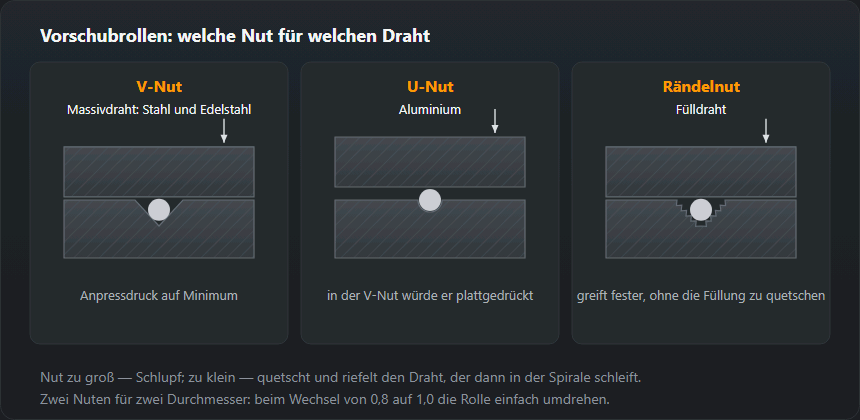
Die V-Nut ist für Massivdraht aus Stahl und Edelstahl, die U-Nut für Aluminium, das in der V-Nut plattgedrückt würde, die Rändelnut für Fülldraht, der fester gegriffen, aber nicht zerquetscht werden muss. Rollen haben meist zwei Nuten für zwei Durchmesser, seitlich markiert; beim Wechsel von 0,8 auf 1,0 wird die Rolle nur umgedreht. Eine zu große Nut lässt rutschen — eine 1,0er Rolle auf 0,8er Draht greift nicht —, eine zu kleine quetscht den Draht und hinterlässt Riefen, sodass er in der Spirale schleift. Den Druck nur so weit anziehen, dass der Draht nicht rutscht: Zu fest gedrückter Draht wird flach, passt nicht mehr durch die Spirale, und die Abhilfe wird selbst zur Ursache.

Das Kontaktrohr: Größe und Verschleiß
Die Bohrung des Kontaktrohrs ist mit dem Drahtdurchmesser gekennzeichnet. Für Aluminiumdraht nimmt man meist eine Größe mehr (etwa 1,2 für Draht 1,0), weil Aluminium sich in der Wärme ausdehnt und leicht klemmt. Gewechselt wird, wenn die Bohrung oval wird — nicht erst, wenn der Draht festbrennt. Bei langen Einsätzen mit hohem Strom wird das Kontaktrohr heißer und verschleißt schneller; ein paar Ersatzteile am Platz sind billiger als eine Stunde Stillstand.
Läuft der Draht gleichmäßig und die Naht hat trotzdem Poren, ist das Gas schuld, nicht der Draht — siehe Porosität in Schweißnähten. Einstellwerte nach Blechdicke stehen auf der Seite MIG/MAG-Schweißen, und was noch auf der Spule ist, rechnet der Rechner für die Drahtlänge auf der Spule.
Häufige Fragen
Der Lichtbogen stottert, der Draht läuft normal.
Dann ist es der elektrische Kontakt und nicht die Förderung: die Stromdüse ist oval ausgeschlagen, und der Stromübergang auf den Draht reißt immer wieder ab. Eine Stromdüse kostet fast nichts — wechsle sie, bevor du irgendetwas anderes untersuchst.
Warum entsteht ein Vogelnest?
Weil der Draht vorn nicht weiterkommt und hinten weitergeschoben wird. Ursache ist fast immer eine zugesetzte Drahtführung oder eine verstopfte Stromdüse — der Rollendruck ist die Folge, nicht die Ursache.
Wie stark darf der Rollendruck sein?
So gering wie möglich. Prüfen, indem man den Draht gegen einen Handschuh laufen lässt: er soll sich stauen und die Rollen sollen durchrutschen. Rutschen sie nicht, ist der Druck zu hoch, und der Draht wird verformt.
Wie wechselt man die Drahtführungsspirale im MIG-Brenner?
Draht herausnehmen, Kontaktrohr und Gasdüse abschrauben, die Überwurfmutter der Spirale am Zentralanschluss lösen und die alte herausziehen. Die neue bei gerade ausgelegtem Schlauchpaket vom Anschluss her einschieben, mit etwas Zugabe für die Mutter ablängen, entgraten und festziehen.
Wie prüft man die Drahtvorschubgeschwindigkeit?
Zum Beispiel 6 m/min einstellen, den Taster 10 Sekunden ohne Lichtbogen drücken und den Draht messen: Es sollten 1,0 m sein. Deutlich weniger heißt rutschende Rollen oder Widerstand in der Spirale.
Welches Kontaktrohr für Aluminiumdraht?
Meist eine Größe über dem Drahtdurchmesser, etwa 1,2 für Draht 1,0 mm: Aluminium dehnt sich in der Wärme aus und klemmt in einer knappen Bohrung.
Aktualisiert: