Fülldrahtschweißen 136 und 138
136 ist MAG-Schweißen mit Fülldraht (FCAW), 138 mit Metallpulver-Fülldraht, und die selbstschützende Variante ohne Gas hat die Nummer 114. Fülldraht ist dasselbe Gerät und derselbe Vorschub mit einem anderen Draht darin — und spürbar mehr Abschmelzleistung bei gleicher Einstellung. Der Preis ist ebenso konkret: mehr Rauch und ein teurerer Meter Draht.
Wie es heißt
| Wie es heißt | Bezeichnung |
|---|---|
| In der Norm (ISO 4063) | 136 — MAG-Schweißen mit Fülldraht (Flussmittelkern); 138 — MAG-Schweißen mit Metallpulver-Fülldraht |
| Ordnungsnummer | 136, 138 |
| Internationale Kurzform | FCAW · MCAW |
| Im Betrieb | Fülldrahtschweißen 136 |
Drei Namen für dieselbe Sache. In der Schweißanweisung und in der Prüfbescheinigung steht die Normbezeichnung mit der Ordnungsnummer, in der Stellenanzeige und im Betrieb die Kurzform, auf einer amerikanischen Zeichnung deren eigenes Kürzel. Alle drei zu kennen lohnt sich: die Arbeit ist dieselbe, auf dem Papier sieht sie jedes Mal anders aus.
Kurze Antwort
Hinter „Fülldraht“ stecken vier verschiedene Verfahren nach ISO 4063, und sie zu verwechseln kostet später in den Unterlagen:
| Nr. | Draht | Gas | Schlacke | Wo |
|---|---|---|---|---|
| 135 | Massivdraht | Aktivgas | keine | Der Bezugspunkt, an dem alles gemessen wird |
| 136 | Fülldraht, Flussmittelkern | Aktivgas | ja | Größere Dicken, Zwangslagen |
| 138 | Fülldraht, Metallpulverkern | Aktivgas | Spuren | Lange Nähte, wo eine saubere Decklage zählt |
| 114 | Selbstschützender Fülldraht | keins | ja | Baustelle und Wind, wo Schutzgas nicht steht |
Die vollständige Tabelle der Ordnungsnummern — ISO 4063.
Woher die Leistung kommt
Fülldraht ist ein Röhrchen mit Pulver darin. Der Strom fließt nur durch dieses Röhrchen und nicht durch den ganzen Querschnitt, die Stromdichte im Metall ist also höher als bei Massivdraht gleichen Durchmessers. Das Ende erwärmt sich schneller, schmilzt schneller, und die Leistung steigt ohne Eingriff am Gerät.
Der zweite Gewinn liegt in der Nahtform. Schlacke aus dem Flussmittelkern stützt das Schmelzbad von unten und von den Seiten, deshalb lässt sich 136 in Zwangslagen mit Strömen schweißen, bei denen Massivdraht schlicht herauslaufen würde. Das ist der häufigste Grund, warum Montagebetriebe auf Fülldraht wechseln.
Gas und Einstellung
136 und 138 arbeiten unter Aktivgas, meist Argon mit Kohlendioxid. Reines CO₂ geht auch, bringt aber mehr Spritzer und einen härteren Nahtübergang. Wahl von Gemisch und Menge — Rechner zur Gasauswahl.
Das freie Drahtende ist länger als bei Massivdraht — üblich sind 15–25 mm statt 10–15. Das folgt aus demselben Röhrchen: ein längerer Auszug wärmt den Draht widerstandsbedingt vor, und das ist hier erwünscht. Ist es zu kurz, wird der Lichtbogen unruhig, und die Stromdüsen brennen ab.
Die Polung hängt vom Draht ab, nicht vom Verfahren — sie steht auf der Spule; mehr dazu im nächsten Abschnitt.
Wofür bezahlt wird
Rauch. Das ist der eigentliche versteckte Preis. Fülldraht erzeugt ein Vielfaches dessen, was Massivdraht erzeugt — und bei Edelstahl stabilisiert das Flussmittel zusätzlich sechswertiges Chrom. Absaugung an der Quelle ist dann keine Empfehlung mehr, sondern Bedingung; Einzelheiten im Atemschutz.
Der Draht selbst. Ein Kilogramm Fülldraht kostet deutlich mehr als Massivdraht. Die Rechnung geht erst auf, wenn die gesparte Zeit den Materialunterschied übersteigt — also bei größeren Dicken und langen Nähten, nicht bei Kleinteilen.
Schlacke abschlagen ist bei 136 ein zusätzlicher Arbeitsgang und eine zusätzliche Fehlerstelle: zwischen den Lagen liegen gebliebene Schlacke wird zum Einschluss (301).
Wann es sich nicht lohnt
An Blech bis 3 mm — die Leistung, für die man zahlt, wird dort nicht gebraucht, und der Durchbrand kommt leichter. Bei kurzen, zahlreichen Nähten — die Zeit geht ins Rüsten, nicht ins Schmelzen. Und überall dort, wo es keine Absaugung gibt: Fülldraht in einer unbelüfteten Halle ist die schlechteste denkbare Wahl.
Fülldraht mit Schutzgas oder selbstschützend
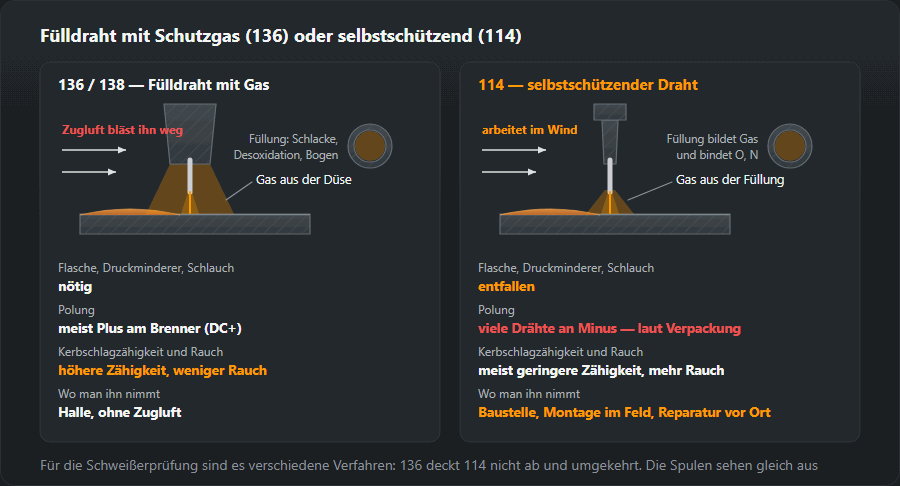
Die Verfahren 136 und 138 sind Draht plus Flasche: Den Schutz liefert das Gas aus der Düse, die Füllung sorgt für Schlacke, Desoxidation und einen ruhigen Lichtbogen. Verfahren 114 kommt ganz ohne Flasche aus — in der Füllung stecken Bestandteile, die im Lichtbogen Gas bilden, und Zusätze, die Sauerstoff und Stickstoff aus der Luft abbinden. Die Spulen sehen gleich aus, der Unterschied betrifft aber den ganzen Arbeitsplatz:
- Wind. Zugluft in der Halle oder auf dem Gerüst bläst den Gasschutz von 136 weg, während 114 im Freien arbeitet. Deshalb nimmt man selbstschützenden Draht auf der Baustelle, bei der Stahlbaumontage im Feld und bei Maschinenreparaturen vor Ort.
- Ausrüstung. Bei 114 fallen Flasche, Druckminderer und Gasschlauch weg — auf der Hebebühne oder im Außeneinsatz sind das weniger Teile zum Tragen und Aufpassen.
- Nahtgüte. Schweißgut aus 114 hat meist eine geringere Kerbschlagzähigkeit als aus 136, und es entsteht mehr Rauch. Für Bauteile mit Zähigkeitsanforderung bei Kälte nimmt man einen Draht mit nachgewiesener Klasse, nicht „irgendeinen selbstschützenden“.
- Polung. Hier passieren die meisten Fehler: 136 und 138 laufen in der Regel mit Plus am Brenner, viele 114-Drähte dagegen mit Minus. Vor dem Einlegen der Spule werden die Leitungen im Gerät nach Angabe auf der Verpackung umgesteckt — ein Irrtum endet in einem Lichtbogen, der sich „nicht einstellen lässt“.
Für die Schweißerprüfung sind das verschiedene Verfahren: Eine Prüfung mit 136 deckt 114 nicht ab und umgekehrt. Was welche Nummer abdeckt — 135, 136 und 138 im Vergleich.

Fülldraht-Bezeichnung richtig lesen
Europäischer Draht wird nach EN ISO 17632 bezeichnet, amerikanischer nach AWS A5.20. Nehmen wir den Draht, den unser pWPS-Generator für S355 vorschlägt, T 46 4 P M21 2 H5:
- T — Fülldrahtelektrode; Massivdraht hat hier ein G;
- 46 — Mindeststreckgrenze des Schweißguts 460 MPa;
- 4 — 47 J Kerbschlagarbeit nachgewiesen bei −40 °C;
- P — Rutilfüllung mit schnell erstarrender Schlacke, also ein Draht für Zwangslagen; R steht für Rutil mit langsam erstarrender Schlacke, B für basische Füllung, M für Metallpulver (das ist 138);
- M21 — Schutzgas, Argon-CO₂-Gemisch; selbstschützender Draht trägt hier den Buchstaben N;
- 2 — Positionen: alle außer Fallnaht (1 heißt alle, Fallnaht eingeschlossen);
- H5 — höchstens 5 ml diffusibler Wasserstoff je 100 g Schweißgut.
In der AWS-Schreibweise, etwa E71T-1, steht die erste Ziffer für die Mindestzugfestigkeit in 10 000 psi (7 → 70 ksi, rund 480 MPa), die zweite für die Positionen (1 alle, 0 Wannen- und Horizontalposition), T für Fülldraht, und die Zahl nach dem Bindestrich nennt Schutz und Einsatz: T-1 läuft mit Gas, die Familien T-8 und T-11 sind selbstschützend. Die komplette Übersicht der Elektroden- und Drahtbezeichnungen — Tabelle der Bezeichnungen.
Positionen und Schlacke: warum 136 steigend geht
Ob sich ein Draht in Steig- und Überkopfposition führen lässt, entscheidet die Schlacke. Schnell erstarrender Rutil (P) wird vor dem Schmelzbad fest und wirkt wie eine Schalung: Er hält flüssiges Metall bei höherem Strom, als Massivdraht in derselben Lage vertragen würde. Deshalb schweißt der Stahlbaumonteur die Steignaht mit 136 bei einem Strom, bei dem Massivdraht 135 auf Kurzlichtbogen zurückgehen müsste.
Langsam erstarrender Rutil (R) und Metallpulverdraht (M, Verfahren 138) ergeben eine schönere Oberfläche, fühlen sich aber in Wannen- und Horizontalposition wohler. Basische Drähte (B) liefern das sauberste Schweißgut und den wenigsten Wasserstoff, ihre Schlacke ist aber dünnflüssiger, und Zwangslagen verlangen Übung. Bevor man eine Steignaht einrichtet, prüft man die Positionsziffer der Bezeichnung — ein Draht mit „4“ oder „3“ hält das Bad senkrecht nicht, egal wie gut der Schweißer ist. Technik der Steignaht — steigend schweißen, Positionskürzel PA–PG — Schweißpositionen.
Technik: stechend oder schleppend, freies Drahtende, Rollen

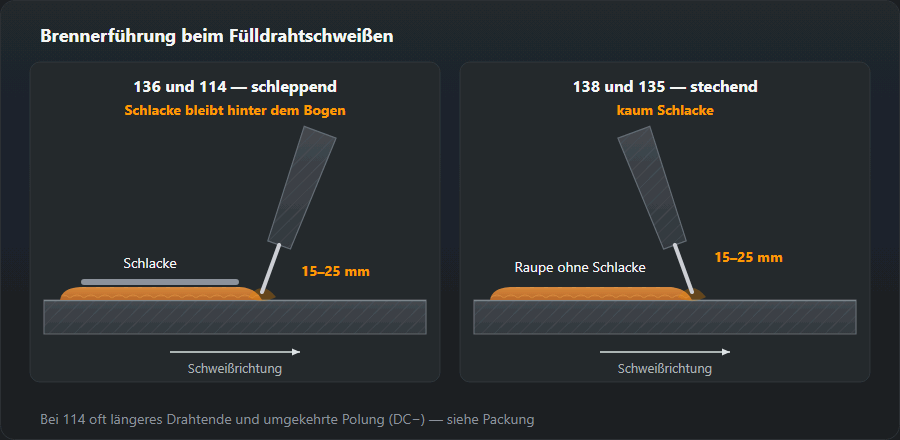
Schlackeführende Drähte (136, 114) werden schleppend geführt, wie eine Stabelektrode: Brenner nach hinten geneigt, Lichtbogen auf die Vorderkante des Bades. Stechend läuft die Schlacke vor den Lichtbogen und wird unter der Raupe eingeschlossen. Metallpulverdraht 138 führt man wie Massivdraht leicht stechend, Schlacke hat er kaum.
Das freie Drahtende von 15–25 mm konstant halten. Wird es mitten in der Naht kürzer, ändert sich die Widerstandserwärmung des Drahtes, und der Lichtbogen wird sofort hart; wird es länger als vorgesehen, entsteht eine kalte, flache Raupe mit Poren. Für 114 geben Hersteller meist ein noch längeres Drahtende an — die Angabe auf der Verpackung hat Vorrang.
Vorschubrollen. Fülldraht ist weich: In einer glatten V-Rolle rutscht er, mit mehr Anpressdruck wird er platt, klemmt in der Drahtführung und brennt am Kontaktrohr fest. Für Fülldraht kommen gerändelte Rollen hinein, und der Anpressdruck wird nur so weit erhöht, bis der Draht nicht mehr rutscht. Alle Ursachen für „Draht bleibt stehen“ — Probleme mit dem Drahtvorschub.
Mehrlagennaht mit 136 — die Reihenfolge
- Die Wurzel so legen, dass ihre Oberfläche gewölbt oder flach ist — Rillen an den Flanken werden zu Schlackennestern.
- Nach jeder Lage die Schlacke mit dem Pickhammer abschlagen und die Rillen an den Fugenflanken ausbürsten; Rutilschlacke löst sich meist von selbst in Platten.
- Die Übergänge prüfen: Einbrandkerben oder einen scharfen Übergangswinkel vor der nächsten Lage ausschleifen — die nächste Raupe füllt sie nicht, sie deckt sie nur zu.
- Jede Raupe etwa zur Hälfte auf die vorige legen — bei einer schmalen Raupe zwischen zwei Nachbarn kann die Schlacke nirgendwohin aufschwimmen.
- Die Zwischenlagentemperatur im Rahmen der WPS halten: Fülldraht bringt mehr Metall je Lage ein, das Bauteil wird schneller warm als mit 135.
Schlacke zwischen den Lagen erscheint im Durchstrahlungsbild als Einschluss (301) — sichtbar erst nach der Prüfung, und die Reparatur heißt Naht ausarbeiten.
Rechenbeispiel: 10 kg Schweißgut — 135 oder 136
Eine Verbindung mit 10 kg Schweißgut sind zum Beispiel einige Meter dicke Stumpfnaht an 20–30 mm Blech. Gerechnet wird mit denselben Daten wie im Rechner für Schweißkosten:
| Verfahren | Leistung, kg/h | Arbeitszeit, h | Draht einkaufen, kg | Gas, l |
|---|---|---|---|---|
| MAG, Massivdraht (135) | 3,2 | 3,1 | 10,8 | 730 |
| Fülldraht (136) | 4,2 | 2,4 | 11,8 | 640 |
Für 10 kg Schweißgut. Leistung und Ausbringung aus der Tabelle der Schweißkosten; Gas strömt nur bei brennendem Lichtbogen, also rund 30 % der Arbeitszeit.
Fülldraht ist nach 2,4 h fertig statt nach 3,1 h — 0,7 h gespart je 10 kg. Dafür muss man 11,8 kg davon kaufen statt 10,8 kg Massivdraht, weil ein Teil der Füllung zu Schlacke und Rauch wird, und jedes Kilo ist teurer. Die Rechnung ist einfach: Kostet die Schweißerstunde mit Gemeinkosten mehr als der Preisunterschied des Drahtes für diese 10 kg, lohnt sich Fülldraht. Bei kurzen Nähten an dünnem Blech kommen zu wenige Kilo zusammen, als dass die gesparten Minuten den teureren Draht bezahlen. Wie viel Schweißgut eine bestimmte Fuge braucht — Rechner für Schweißgut.
Typische Fülldraht-Fehler und wie man sie erkennt
- Poren über die ganze Naht. Meist feuchter Draht, zu langes freies Drahtende oder Zugluft bei 136. Bei 114 — zu kurzes Drahtende und zu niedrige Spannung. Ausführlich — Poren in der Schweißnaht.
- Gasabdrücke auf der Oberfläche — längliche Mulden unter der Schlacke, „Wurmspuren“. Zeichen dafür, dass das Gas vor dem Erstarren der Schlacke nicht entweichen konnte: Feuchte im Draht, verschmutztes Blech, hohe Drahtgeschwindigkeit bei zu niedriger Spannung.
- Schlackeneinschlüsse zwischen den Lagen. Stechend statt schleppend, nicht ausgebürstete Rillen, zu schmale Raupen in einer tiefen Fuge.
- Bindefehler durch kalten Lichtbogen. Die hohe Leistung verleitet zu schnellem Vorschub; die Raupe sieht ordentlich aus, doch im Bruch fehlt die Bindung zur Flanke. Kontrolle — eine Bruchprobe vor der Arbeit am Bauteil.
- Festbrennen am Kontaktrohr, ruckender Draht. In den Rollen gequetschter Draht, zu kurzes Drahtende, falsche Polung.
Fülldraht richtig lagern
Die Füllung zieht Feuchtigkeit aus der Luft, und der Wasserstoff daraus landet im Schweißgut. Gefalzter Draht (aus Band gerolltes Röhrchen) ist empfindlicher als nahtloser, weil der Längsfalz Luft an das Pulver lässt. Die Spule bleibt bis zum Einlegen in der Originalverpackung, und über Nacht ausgebaut kommt sie in einen Beutel oder einen trockenen Schrank. Rücktrocknen nur, wenn der Hersteller es vorsieht, und bei seiner Temperatur — nicht jeder Draht verträgt das. Bei basischen H5-Drähten für tragende Bauteile gilt eine harte Regel: Eine Spule, die eine Woche offen in einer ungeheizten Halle lag, garantiert die Wasserstoffklasse der Verpackung nicht mehr.
Wie es weitergeht
Das Grundverfahren zum Vergleich — MIG/MAG. Wie viel Schweißgut eine Verbindung schluckt — Schweißgut und Lagenzahl. Ordnungsnummern in den Unterlagen — die ISO-4063-Tabelle.
Häufige Fragen
Worin unterscheiden sich 136 und 138?
Im Kern des Drahtes. Bei 136 ist es Flussmittel: es hinterlässt Schlacke, die schützt und die Raupe formt, aber abgeschlagen werden muss. Bei 138 ist der Kern Metallpulver: Schlacke gibt es kaum, die Oberfläche wird sauberer, dafür fehlt die stützende Schlacke, und in Zwangslagen ist der Draht weniger gutmütig. Beide laufen unter Aktivgas.
Ist selbstschützender Fülldraht 114 schlechter?
Nicht schlechter, nur für anderes. 114 braucht keine Flasche und gewinnt daher im Freien und im Wind, wo ein Gasschutz ohnehin wegwehen würde. Bezahlt wird mit mehr Rauch und meist geringerer Kerbschlagarbeit. In der windstillen Halle liefert 136 mit Gas das bessere Ergebnis.
Warum schmilzt Fülldraht schneller als Massivdraht?
Weil der Strom nur durch das dünne Röhrchen fließt und nicht durch den ganzen Querschnitt. Die Stromdichte darin ist höher als in Massivdraht gleichen Durchmessers, das Ende erwärmt sich schneller und die Abschmelzleistung steigt — bei unveränderter Geräteeinstellung.
Kann man mit Fülldraht ohne Gas schweißen?
Nur mit selbstschützendem Draht, also Verfahren 114 — seine Bezeichnung nach EN ISO 17632 trägt an der Stelle des Gases den Buchstaben N. Drähte für 136 und 138 ergeben ohne Gas ein poröses, sprödes Schweißgut, weil ihre Füllung das Bad nicht gegen Luft schützen soll.
Welche Polung braucht Fülldraht?
Die auf der Verpackung. Drähte für 136 und 138 laufen meist mit Plus am Brenner (DC+), viele selbstschützende 114-Drähte mit Minus (DC−). Am MAG-Gerät steckt man dafür die Brennerleitung und das Massekabel an den Klemmen im Gehäuse um.
Muss man bei Fülldraht zwischen den Lagen Schlacke entfernen?
Ja, bei 136 und 114 nach jeder Lage: Schlacke mit dem Pickhammer abschlagen und die Rillen an den Flanken ausbürsten. Zurückgebliebene Schlacke wird zum Einschluss (301), der erst im Durchstrahlungsbild auffällt. Bei 138 bleiben nur Spuren, eine Bürste reicht.
Woran erkenne ich, ob ein Fülldraht für Zwangslagen geeignet ist?
An der Positionsziffer der Bezeichnung: In EN ISO 17632 bedeutet „1“ alle Positionen, „2“ alle außer Fallnaht; bei AWS heißt eine „1“ an zweiter Stelle (z. B. E71T-1) alle Positionen, eine „0“ nur Wannen- und Horizontalposition. Für Steignähte nimmt man meist Rutil mit schnell erstarrender Schlacke, Buchstabe P.
Aktualisiert: