Gasschweißen 311
311 ist die Nummer des Gasschweißens (Acetylen-Sauerstoff, OAW) nach ISO 4063: Flamme statt Lichtbogen, Grundwerkstoff und Zusatz schmelzen gemeinsam, ohne Strom. Unten: Düse nach Blechdicke, Gasverbrauch in l/h und Drücke. Das Verfahren, das verschwinden sollte und nicht verschwunden ist. An dünnem Blech, bei Reparaturen und überall dort, wo kein Strom ist, leistet die Acetylen-Sauerstoff-Flamme, was der Lichtbogen nicht kann: sie wärmt langsam und lässt das Schmelzbad ohne Eile beobachten.
Wie es heißt
| Wie es heißt | Bezeichnung |
|---|---|
| In der Norm (ISO 4063) | 311 — Autogenschweißen mit Acetylen-Sauerstoff |
| Ordnungsnummer | 311 |
| Internationale Kurzform | OAW |
| Im Betrieb | Gasschweißen 311 |
Drei Namen für dieselbe Sache. In der Schweißanweisung und in der Prüfbescheinigung steht die Normbezeichnung mit der Ordnungsnummer, in der Stellenanzeige und im Betrieb die Kurzform, auf einer amerikanischen Zeichnung deren eigenes Kürzel. Alle drei zu kennen lohnt sich: die Arbeit ist dieselbe, auf dem Papier sieht sie jedes Mal anders aus.
Wo es weiterhin gewinnt
- Blech von 0,5 bis 3 mm. Die Flamme wärmt milder als der Lichtbogen, der Durchbrand kommt also schwerer, nicht leichter.
- Kein Netzanschluss. Zwei Flaschen und ein Brenner arbeiten dort, wo kein Aggregat steht und keines stehen wird.
- Reparaturen und dünne Rohrleitungen, in die ein Schweißbrenner schlicht nicht hineinkommt.
- Fugenlöten von Gusseisen und verzinktem Blech — derselbe Brenner, anderes Verfahren, andere Nummer.
Die Nummer 311 steht für Acetylen-Sauerstoff, 312 für Propan-Sauerstoff, 313 für Wasserstoff-Sauerstoff. Die vollständige Liste in der ISO-4063-Tabelle.
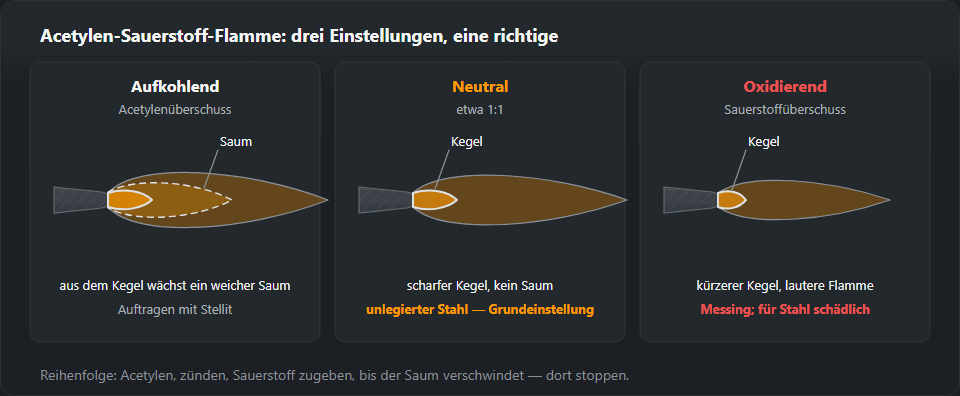
Die Flamme: drei Einstellungen, eine richtige
| Flamme | Wie sie aussieht | Wofür |
|---|---|---|
| Aufkohlend Acetylenüberschuss |
Aus dem Kegel wächst ein zweiter, weicher Saum | Auftragen von Hartlegierungen, Stellit |
| Neutral etwa 1:1 |
Scharf gezeichneter Kegel, kein Saum | Unlegierter Stahl — der Regelfall |
| Oxidierend Sauerstoffüberschuss |
Kürzerer Kegel, lautere und schärfere Flamme | Messing; für Stahl schädlich |
Eingestellt wird immer in derselben Reihenfolge: Acetylen öffnen, zünden, Sauerstoff zugeben, bis der Saum verschwindet. Der Punkt, an dem er verschwindet, ist die neutrale Flamme, und dort hört man auf. Für Stahl ist alles andere ein Fehler und keine Handschrift.

Zusatz und Dicke
Den Durchmesser des Zusatzstabes gibt die Regel d = s/2 + 1 vor —
2 mm Blech nimmt 2 mm Zusatz, 4 mm nimmt 3 mm. Ein zu
dicker Stab zieht Wärme aus dem Bad und liefert Aufkleben statt Bindung —
was wie eine Naht aussieht, bis jemand sie biegt.
Bis 3 mm schweißt man nach links: der Brenner folgt dem Zusatz, die Flamme läuft über kaltes Blech, der Einbrand bleibt flach. Darüber nach rechts: die Flamme läuft über die fertige Naht, wärmt sie durch und gibt tieferen Einbrand. Der Richtungswechsel ist keine Bequemlichkeit, sondern die Steuerung der eingebrachten Wärme.
Was dieses Verfahren nie verzeiht
Acetylen ist brennbar und unter Druck instabil; Sauerstoff brennt selbst nicht, unterhält das Brennen aber heftig. Daraus folgen zwei Regeln ohne Ausnahme: eine Sauerstoffflasche nie mit fettigen Händen anfassen — Öl entzündet sich unter Sauerstoffdruck von selbst — und Flammensperren gehören an beide Druckminderer, nicht nur an den für Acetylen.
Die Acetylenflasche arbeitet stehend. Liegend gibt sie das Aceton ab, in dem das Acetylen gelöst ist, und der Brenner verhält sich dann auf eine Weise, die keine Einstellung erklärt. Der Rest der Regeln — feuergefährliche Arbeiten.
Schweißeinsätze: Größe nach Blechdicke und Gasverbrauch
Beim Gasschweißen 311 bestimmt nicht das Ventil die Flammenleistung, sondern die Größe des Schweißeinsatzes. Jede Größe hat ihren Dickenbereich und ihren Gasverbrauch:
| Schweißeinsatz, Größe | Stahldicke, mm | Sauerstoff, l/h | Acetylen, l/h |
|---|---|---|---|
| 1 | 0,5–1 | 90 | 80 |
| 2 | 1–2 | 170 | 155 |
| 3 | 2–4 | 300 | 280 |
| 4 | 4–6 | 550 | 510 |
| 5 | 6–9 | 800 | 730 |
| 6 | 9–14 | 1200 | 1100 |
| 7 | 14–20 | 1900 | 1750 |
Injektorbrenner, Sauerstoff 2,5 bar, Acetylen 0,2–0,5 bar. Werte aus Tabellen von Brennerlieferanten (dieschweissprofis.de, ewo.de); ein bestimmter Brenner kann abweichen — Typenschild prüfen.
So liest man die Tabelle
Es wird nur wenig mehr Sauerstoff verbraucht als Acetylen — etwa 1,1 zu 1 —, und genau das ist die neutrale Flamme aus der Tabelle oben. Der Verbrauch steigt ungefähr proportional zur Dicke: Der Einsatz für 4–6 mm braucht mehr als sechsmal so viel Acetylen wie der für 0,5–1-mm-Blech. Mit den Brennerventilen wird die Flamme innerhalb eines Einsatzes fein eingestellt; einen großen Einsatz für Dünnblech „zuzudrehen“ endet mit Knallen und Flammenrückschlag, einen kleinen für dicken Stahl „aufzudrehen“ mit Kleben statt Einbrand.
Zwei Beispiele
- Blech 2 mm, Stumpfstoß. Einsatz Größe 2 (1–2 mm): 155 l/h Acetylen und 170 l/h Sauerstoff. Zusatzstab nach der Regel d = s/2 + 1 = 2 mm, Nach-links-Schweißen. Eine halbe Stunde Flamme sind rund 78 l Acetylen und 85 l Sauerstoff.
- Blech 6 mm. Einsatz Größe 4 (4–6 mm): 510 l/h Acetylen, 550 l/h Sauerstoff. Stab 6/2 + 1 = 4 mm, Nach-rechts-Schweißen, weil die Flamme über 3 mm die fertige Naht nachwärmen muss. Bei dieser Entnahme arbeitet eine einzelne Acetylenflasche schon hart — bei großen Einsätzen werden Flaschen zu einer Batterie gekuppelt, damit kein Aceton mitgerissen wird.
Drücke, Abschalten und Flammenrückschlag
- Arbeitsdrücke eines Injektorbrenners: Sauerstoff rund 2,5 bar, Acetylen 0,2–0,5 bar. Acetylen wird nicht über den Wert für den Brenner hinaus erhöht — mehr Druck gibt keine stärkere Flamme, nur mehr Risiko.
- Abschalten: zuerst das Acetylenventil am Brenner, dann Sauerstoff. Nach der Arbeit Flaschenventile schließen und die Schläuche entlüften.
- Knallen im Brenner kommt meist von einem überhitzten oder verschmutzten Einsatz, zu wenig Durchfluss oder Berühren des Bades. Brenner aus, Einsatz abkühlen und reinigen — nicht „durchknallen“.
- Flammenrückschlag — Zischen und Pfeifen im Griff — heißt sofort Brenner- und Flaschenventile schließen. Weitergearbeitet wird erst, wenn die Ursache gefunden und die Sicherheitseinrichtungen an den Druckminderern geprüft sind.
Fehler, die man an der Naht sieht
- Funkenflug und graue, poröse Naht an Stahl — oxidierende Flamme; Acetylen zugeben, bis der Kegel wieder scharf ist, aber ohne Acetylenschleier.
- Löcher im Dünnblech — Einsatz zu groß oder zu lange an einer Stelle; kleineren Einsatz nehmen, schneller führen, öfter heften.
- Die Naht „liegt“ auf den Kanten — Einsatz zu klein oder Stab zu dick: Das Bad erfasst die Kanten nicht, und der Stab schmilzt in der Flamme statt im Bad.
- Starker Verzug — die Flamme erwärmt breiter als ein Lichtbogen; symmetrisch heften und abschnittsweise schweißen.
Gas oder WIG für Dünnblech
Beide Verfahren sind langsam und erlauben getrennte Zusatzzugabe. WIG gibt eine schmalere Wärmeeinflusszone und weniger Verzug, braucht aber Strom und Argon. Die Flamme gewinnt dort, wo es keinen Strom gibt, bei Reparaturen draußen und beim Fugenlöten mit demselben Brenner. Den Vergleich mit dem Lichtbogen zeigt die Seite WIG-Schweißen, die Nummern verwandter Verfahren (312, 313, 971) die Tabelle nach ISO 4063.
Wie es weitergeht
Dünnes Blech mit anderen Verfahren — dünnes Blech schweißen. Nummern und Kurzzeichen der Verfahren — die ISO-4063-Tabelle. Die Lichtbogenvariante für dieselben Reparaturen — E-Hand.
Häufige Fragen
Welchen Zusatzstabdurchmesser nehme ich?
Die Regel ist kurz: d = s/2 + 1, wobei s die Blechdicke in Millimetern ist. Für 2 mm Blech also 2 mm Zusatz, für 4 mm ein 3-mm-Stab. Ein zu dicker Stab kühlt das Schmelzbad und liefert statt Bindung ein Aufkleben.
Woran erkennt man die neutrale Flamme?
Am Kegel. Bei Acetylenüberschuss wächst aus dem Kegel ein zweiter, weicher Saum — das ist die aufkohlende Flamme. Nimmt man Acetylen zurück, bis dieser Saum verschwindet, bleibt ein scharf gezeichneter Kegel: das ist die neutrale Flamme. Weiteres Zurücknehmen ergibt die oxidierende, kürzer und lauter.
Wie unterscheidet sich Gasschweißen vom Fugenlöten?
Daran, ob der Grundwerkstoff schmilzt. Beim Schweißen (311) schmelzen Kanten und Zusatz gemeinsam. Beim Fugenlöten (971) bleiben die Kanten unangetastet, und die Verbindung hält ein Zusatz mit niedrigerem Schmelzpunkt, der sie benetzt. Deshalb verbindet man so Gusseisen und verzinktes Blech, wo ein Aufschmelzen des Grundwerkstoffs schaden würde.
Welcher Sauerstoff- und Acetylendruck beim Gasschweißen?
Für einen Injektorbrenner nennen die Herstellertabellen etwa 2,5 bar Sauerstoff und 0,2–0,5 bar Acetylen. Die Flammenleistung ändert man über die Einsatzgröße, nicht über höheren Acetylendruck.
Welcher Schweißeinsatz für 2-mm-Blech?
Größe 2, ausgelegt für 1–2 mm; sie verbraucht etwa 155 l/h Acetylen und 170 l/h Sauerstoff. Dazu ein 2-mm-Stab und Nach-links-Schweißen.
Wie viel Acetylen verbraucht ein Brenner pro Stunde?
Je nach Einsatz: von etwa 80 l/h beim Einsatz für 0,5–1 mm über 280 l/h bei 2–4 mm bis 510 l/h bei 4–6 mm. Sauerstoff etwa 10 % mehr.
Aktualisiert: