Газове зварювання 311
311 — номер ISO 4063 ацетилено-кисневого зварювання (OAW): полум’я ацетилену в кисні плавить разом кромки й присадку, без електрики. Нижче: наконечник за товщиною, витрата газів у л/год і тиски. Процес, який мав зникнути, але не зник. На тонкому листі, під час ремонту й там, де немає електрики, ацетилено-кисневе полум’я досі робить те, чого не вміє дуга: гріє повільно й дозволяє бачити ванну без поспіху.
Як називається
| Як називається | Назва |
|---|---|
| У нормі (ISO 4063) | 311 — Газове зварювання ацетилено-кисневим полум’ям |
| Номер процесу | 311 |
| Міжнародне скорочення | OAW |
| У цеху | Газове зварювання 311 |
Три імені одного й того самого. У технологічній карті та у свідоцтві зварника стоїть назва з норми з номером, в оголошенні про роботу й у цеху — скорочення, на американському кресленику — своє позначення. Знати варто всі три: робота одна, а в документах виглядає по-різному.
Де досі виграє
- Лист 0,5–3 мм. Полум’я гріє м’якше за дугу, тому пропалити його важче, а не легше.
- Немає живлення. Два балони й пальник працюють там, де генератора немає й не буде.
- Ремонт і трубки малих діаметрів, куди зварювальний пальник просто не входить.
- Паяння-зварювання чавуну й оцинкованого листа — той самий пальник, інший процес і інший номер.
Номер 311 означає ацетилено-кисневе зварювання; 312 — пропан із киснем, 313 — водень із киснем. Повний список у таблиці ISO 4063.
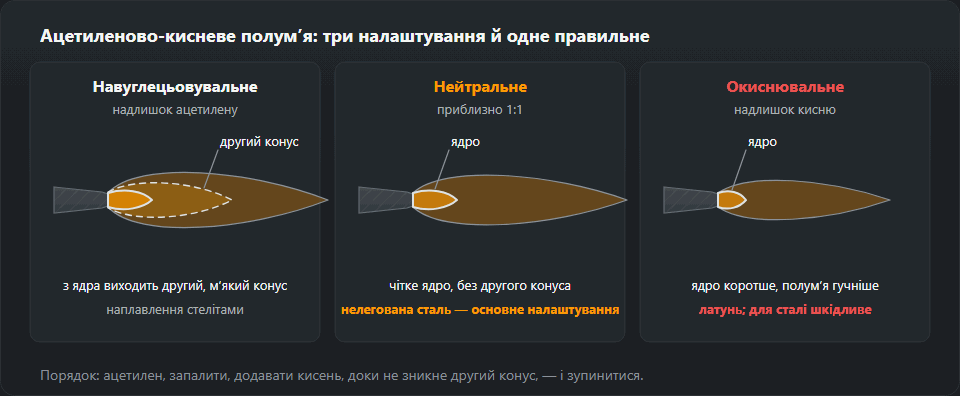
Полум’я: три налаштування й одне правильне
| Полум’я | Який вигляд має | Для чого |
|---|---|---|
| Навуглецьовувальне надлишок ацетилену |
З ядра виходить другий, м’який конус | Наплавлення твердими сплавами, стеліти |
| Нейтральне приблизно 1:1 |
Різко окреслене ядро, без другого конуса | Нелегована сталь — базовий варіант |
| Окиснювальне надлишок кисню |
Ядро коротше, полум’я гучніше й різкіше | Латунь; для сталі шкідливе |
Налаштовують це завжди в одному порядку: відкрити ацетилен, запалити, додавати кисень, доки не зникне другий конус. Точка, у якій він зникає, — нейтральне полум’я, і на ній зупиняються. Для сталі все інше — помилка, а не стиль.

Присадка й товщина
Діаметр присадки добирають правилом d = s/2 + 1: для листа
2 мм присадка 2 мм, для 4 мм — 3 мм. Надто товста присадка
забирає тепло з ванни й замість сплавлення дає наліплення, яке має вигляд
шва, доки його не зігнеш.
До 3 мм варять уліво: пальник іде за присадкою, полум’я біжить по холодному металу, проварювання мілкіше. Вище — управо: полум’я йде по готовому шву, прогріває його й дає глибше проварювання. Зміна напрямку — не питання зручності, а керування кількістю тепла.
Чого за цього процесу не можна
Ацетилен горючий і нестійкий під стисненням, кисень сам не горить, але різко підтримує горіння. Звідси два правила без винятків: кисневого балона не беруть руками в мастилі — олива з киснем під тиском займається сама — і полум’ягасники мають стояти на обох редукторах, а не лише на ацетиленовому.
Ацетиленовий балон працює стоячи. Покладений, він віддає ацетон, у якому ацетилен розчинений, і тоді пальник починає поводитися так, як налаштуваннями не пояснити. Решта правил — пожежонебезпечні роботи.
Наконечники пальника: номер за товщиною й витрата газів
Потужність полум’я під час газового зварювання 311 задають не вентилями, а розміром наконечника. Кожен номер має свій діапазон товщин сталі й свою витрату газів:
| Наконечник, номер | Товщина сталі, мм | Кисень, л/год | Ацетилен, л/год |
|---|---|---|---|
| 1 | 0,5–1 | 90 | 80 |
| 2 | 1–2 | 170 | 155 |
| 3 | 2–4 | 300 | 280 |
| 4 | 4–6 | 550 | 510 |
| 5 | 6–9 | 800 | 730 |
| 6 | 9–14 | 1200 | 1100 |
| 7 | 14–20 | 1900 | 1750 |
Інжекторний пальник, тиск кисню 2,5 бар, ацетилену 0,2–0,5 бар. Значення з таблиць постачальників пальників (dieschweissprofis.de, ewo.de); конкретний пальник може відрізнятися — звіряйтеся з його паспортом.
Як читати таблицю
Кисню йде ненабагато більше, ніж ацетилену, — приблизно 1,1 до 1, і це й є нормальне полум’я з таблиці вище. Витрата росте приблизно пропорційно товщині: наконечник на 4–6 мм бере понад ушестеро більше ацетилену, ніж наконечник для листа 0,5–1 мм. Вентилями на пальнику підлаштовують полум’я в межах одного наконечника; спроба «прикрутити» великий наконечник на тонкий лист закінчується хлопками й зворотним ударом, а «розкрутити» малий на товсту сталь — непроваром замість провару.
Два приклади
- Лист 2 мм, стикове з’єднання. Наконечник № 2 (1–2 мм): 155 л/год ацетилену й 170 л/год кисню. Присадка за правилом d = s/2 + 1 = 2 мм, лівий спосіб. Пів години полум’я — близько 78 л ацетилену й 85 л кисню.
- Лист 6 мм. Наконечник № 4 (4–6 мм): 510 л/год ацетилену, 550 л/год кисню. Присадка 6/2 + 1 = 4 мм, правий спосіб, бо понад 3 мм полум’я має прогрівати готовий шов. За такого відбору один ацетиленовий балон працює вже важко — на великих наконечниках балони об’єднують у рампу, щоб не виносити ацетон.
Тиски, гасіння й зворотний удар
- Робочі тиски інжекторного пальника: кисень близько 2,5 бар, ацетилен 0,2–0,5 бар. Ацетилен не піднімають вище за вказане для пальника: більший тиск дає не потужніше полум’я, а лише ризик.
- Гасіння: спершу вентиль ацетилену на пальнику, потім кисню. Після роботи закривають вентилі балонів і стравлюють газ з рукавів.
- Хлопки в пальнику — зазвичай перегрітий або забруднений наконечник, мала витрата чи дотик до ванни. Пальник гасять, наконечник охолоджують і прочищають, а не варять далі «з хлопками».
- Зворотний удар — шипіння й свист у руків’ї — це негайне закриття вентилів на пальнику й балонах. До роботи повертаються тільки після того, як знайшли причину й перевірили затвори на редукторах.
Помилки, які видно на шві
- Іскри й сірий пористий шов на сталі — окиснювальне полум’я; додайте ацетилену, доки ядро знову не стане чітким, але без другого конуса.
- Дірки в тонкому листі — завеликий наконечник або довге нагрівання в одному місці; зменште наконечник, ведіть швидше, прихоплюйте частіше.
- Шов «лежить» на кромках — малий наконечник або товста присадка: ванна не захоплює кромок, а пруток плавиться в полум’ї, а не у ванні.
- Великі деформації — полум’я гріє ширше за дугу; прихоплюйте симетрично й варіть ділянками.
Газ чи TIG на тонкий лист
Обидва процеси повільні й дозволяють подавати присадку окремо. TIG дає вужчу зону термічного впливу й менші деформації, але потрібні електрика й аргон. Полум’я виграє там, де немає струму, під час ремонтів у полі й під час паяння-зварювання тим самим пальником. Порівняння з дугою — на сторінці аргонодугове зварювання TIG, а номери споріднених процесів (312, 313, 971) — у таблиці ISO 4063.
Що далі
Тонкий лист іншими методами — зварювання тонкого листа. Номери й скорочення процесів — таблиця ISO 4063. Дуговий варіант для того самого ремонту — MMA.
Часті питання
Який діаметр присадки взяти?
Правило просте: d = s/2 + 1, де s — товщина листа в міліметрах. Для листа 2 мм виходить присадка 2 мм, для 4 мм — 3 мм. Товща присадка студить ванну й замість проварювання дає наліплення.
Як упізнати нейтральне полум’я?
За ядром. За надлишку ацетилену з ядра виходить другий, м’який конус — це навуглецьовувальне полум’я. Зменшуючи ацетилен, доводять до зникнення цього конуса: лишається різко окреслене ядро, і це нейтральне полум’я. Подальше зменшення дає окиснювальне — коротше й гучніше.
Чим газове зварювання відрізняється від газового паяння?
Тим, чи плавиться основний метал. За зварювання (311) кромки й присадка плавляться разом. За паяння-зварювання (971) кромки лишаються неушкодженими, а з’єднання тримає присадка з нижчою температурою плавлення, яка їх змочує. Тому паянням-зварюванням з’єднують чавун і оцинкований лист, де розплавлення основного металу було б шкідливим.
Який тиск кисню й ацетилену ставити для газового зварювання?
Для інжекторного пальника таблиці виробників дають кисень близько 2,5 бар і ацетилен 0,2–0,5 бар. Потужність полум’я змінюють номером наконечника, а не підвищенням тиску ацетилену.
Який наконечник узяти для листа 2 мм?
Наконечник № 2, розрахований на товщину 1–2 мм; він витрачає близько 155 л/год ацетилену й 170 л/год кисню. До нього присадка 2 мм і лівий спосіб.
Скільки ацетилену витрачає пальник за годину?
Залежно від наконечника: від приблизно 80 л/год на наконечнику для листа 0,5–1 мм через 280 л/год на 2–4 мм до 510 л/год на 4–6 мм. Кисню йде приблизно на 10 % більше.
Оновлено: