Процеси 135, 136 і 138: у чому різниця і що покриває свідоцтво
Три номери, один напівавтомат. 135, 136 і 138 — це той самий MAG: активний газ, той самий подавач і пальник, а різнить їх лише дріт. Але від дроту залежать шлак, положення, дим, запис у технологічній карті й те, чи покриває ваше свідоцтво цю роботу взагалі.
Коротка відповідь
135 — суцільний дріт, шлаку немає, точка відліку для всієї родини. 136 — порошковий дріт із флюсом: шлак захищає й тримає ванну, тому виграє в примусових положеннях і на товстих перерізах, але його треба відбивати, і диму найбільше. 138 — дріт із металевим осердям: шлаку практично немає, чисте лице, найкраще в положеннях PA і PB. У свідоцтві за ISO 9606-1 135 і 138 покривають одне одного, а на 136 потрібен окремий іспит.
Ходові номери — по одному рядку:
- 111 — MMA (SMAW): покритий електрод, без газу й подавального механізму; монтаж, ремонт, вітер.
- 114 — самозахисний порошковий дріт (FCAW-S): без балона; робота надворі, на вітрі.
- 121 — зварювання під флюсом (SAW), суцільний дріт: дуга горить під шаром флюсу; товстий метал, нижнє положення, автомат.
- 131 — MIG (GMAW): суцільний дріт, інертний газ (аргон, гелій); алюміній, мідь.
- 135 — MAG (GMAW): суцільний дріт, активний газ — Ar + CO₂ (M21) або CO₂ (C1); сталь, найпоширеніший процес.
- 136 — MAG порошковим дротом (FCAW): шлак тримає ванну; зварювання в положеннях, товсті перерізи.
- 138 — MAG металопорошковим дротом (MCAW): шлаку майже немає; його покриває свідоцтво на 135.
- 141 — TIG (GTAW): вольфрамовий електрод, аргон, присадний пруток вручну; нержавійка, корінь на трубах, алюміній.
- 15 — плазмове зварювання (PAW), ціла група: дугу стискає сопло; різновиди 151–153.
- 311 — газове зварювання ацетиленом (OAW): полум’я замість дуги; тонкий лист, труби малого діаметра, без електрики.
Назви й скорочення всіх інших номерів — повна таблиця ISO 4063.

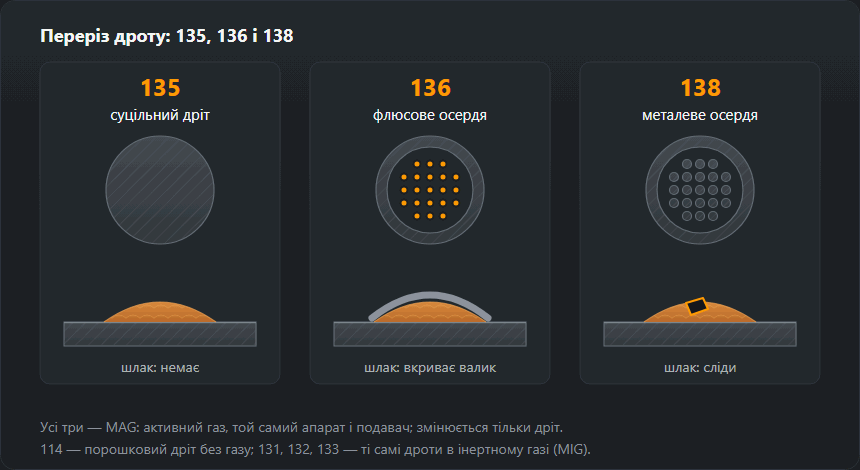
135, 136 і 138 в одній таблиці
| Ознака | 135 | 136 | 138 |
|---|---|---|---|
| Дріт | суцільний | порошковий, флюсове осердя | порошковий, металеве осердя |
| Газ | CO₂ або Ar + 15–20 % CO₂ | активний: Ar + CO₂, чистий CO₂ теж працює | активний: Ar + CO₂, вимоги до газу вищі |
| Шлак | немає | вкриває валик, треба відбивати | сліди |
| Примусові положення | так, короткою дугою й меншим струмом | сильна сторона: шлак тримає ванну при більшому струмі | переважно PA і PB — шлаку, що тримає ванну, немає |
| Виліт дроту | 10–15 мм | 15–25 мм | 15–25 мм |
| Вітер і протяг | чутливий — газовий захист здуває | теж потрібен захист від вітру | теж потрібен захист від вітру |
| Дим | найменше з трьох | найбільше з трьох | більше, ніж при 135 |
| Де виграє | тонкий і середній лист, виробництво, дрібниця | товсті перерізи, монтаж конструкцій у положеннях | довгі шви в PA/PB, чисте лице, роботизовані пости |
| Присадка у WPS (приклад для S355) | EN ISO 14341-A G 46 4 M21 4Si1 | EN ISO 17632-A T 46 4 P M21 2 H5 | EN ISO 17632, тип осердя M |
| Літера присадки у свідоцтві ISO 9606-1 | S | літера осердя: B, R, P, V, W, Y або Z | M |
Таблицю читають рядками, а не стовпцями: «найкращого» процесу немає, є процес під конкретне з'єднання. Виліт і склад газу для 135 — ті самі значення, що на сторінці MIG/MAG; позначення присадки — приклади для сталі S355, такі самі, як у нашому генераторі pWPS.
Процес у цифрах
Числа, з якими працюють калькулятори сайту, поруч. Прочерк — для цієї клітинки сайт даних не має.
| 135 MAG, суцільний дріт | 136 FCAW, порошковий дріт | |
|---|---|---|
| Струм у таблиці режимів за товщиною, А | 40–350 | — |
| Термічний ККД k (погонна енергія) | 0,8 | 0,8 |
| Коефіцієнт наплавлення | 0,93 | 0,85 |
| Продуктивність, кг за годину горіння дуги | 3,2 | 4,2 |
| Метал одного проходу, мм² | 35 | 45 |
| Газ у розрахунку вартості, л/хв | 13 | 15 |
| Захисний газ і витрата, л/хв | CO₂ або Ar+18 % CO₂, 10–16 | — |
Джерела: струм — таблиці режимів за товщиною на сторінках MIG/MAG, TIG і MMA; k — Погонна енергія; коефіцієнт, продуктивність, проходи й газ у розрахунку — Вартість метра шва, Наплавлення і кількість проходів; газ і діапазон витрати — Витрати захисного газу. Продуктивність подано на годину горіння дуги.
Приклад розрахунку: кутовий шов a5, 1 м, S355, PB
Таврове з’єднання з листа S355 завтовшки 8 мм, кутовий шов із розрахунковою висотою a = 5 мм, довжина 1 м, положення PB. Катет z = a·√2 = 7,1 мм. Із підсиленням 10 % переріз наплавленого металу 27,5 мм², тобто 0,216 кг металу шва на метр. Далі рахуються лише ці числа й дані процесу з калькулятора вартості шва.
| 135 MAG, суцільний дріт | 136 FCAW, порошковий дріт | |
|---|---|---|
| Вихідний режим для листа 8 мм | дріт Ø 1,2 мм, 220–280 А, 26–29 В | — |
| Проходів: 27,5 мм² ÷ метал одного проходу | 1 | 1 |
| Купити присадки, кг: метал шва ÷ коефіцієнт | 0,23 | 0,25 |
| Горіння дуги, хв: метал шва ÷ продуктивність | 4,0 | 3,1 |
| Газ, л: час дуги × витрата | 53 | 46 |
Це лише час дуги. Складання, прихватки й зачищення між проходами йдуть зверху; калькулятор вартості шва додає їх через частку горіння дуги.
135 — MAG суцільним дротом
Найпоширеніший процес і в цеху, і в оголошеннях про роботу. Дріт — суцільний пруток, струм іде через увесь переріз, захист дає лише газ — CO₂ або суміш Ar + 15–20 % CO₂. Шлаку немає, між проходами досить щітки.
Сильна сторона 135 — універсальність: від тонкого листа короткою дугою до товстих з'єднань струменевим перенесенням. Слабка — примусові положення за великого струму: без шлаку ванна прагне стекти, тому на вертикалі й стелі працюють короткою дугою й меншим струмом, а це знижує продуктивність. Режими за товщиною зібрано на сторінці MIG/MAG — напівавтомат.
136 — MAG порошковим дротом із флюсом
Дріт — сталева трубка, заповнена флюсом. Струм іде лише через стінку трубки, тому густина струму вища, ніж у суцільному дроті того самого діаметра, і дріт плавиться швидше за тих самих налаштувань. Флюс перетворюється на шлак, який вкриває валик, захищає його згори і — головне — підтримує ванну знизу й з боків.
Тому 136 — процес монтажу конструкцій: у положеннях PF і PE він дає змогу зварювати на струмах, за яких ванна із суцільного дроту просто стекла б. Дроти з рутиловим осердям і швидкотвердним шлаком (у позначенні літера P) зроблено саме під положення; основні (B) обирають там, де важливі ударна в'язкість і низький вміст водню.
Платити доводиться трьома речами. Шлак треба відбивати після кожного проходу — залишений між шарами, він виходить шлаковим включенням (301). Дим найрясніший із трьох, тому місцева витяжка — умова роботи, а не доповнення; подробиці — у захисті органів дихання. Виліт дроту більший: 15–25 мм замість 10–15. Коли 136 окупається, а коли ні, розібрано на сторінці порошковий дріт 136 і 138.
138 — дріт із металевим осердям
Та сама трубка, але всередині замість флюсу металевий порошок із легувальними добавками. Продуктивність зростає з тієї самої причини, що й при 136, — струм іде через стінку, — але шлаку майже немає: на поверхні лишаються хіба що дрібні острівці, як при суцільному дроті.
Наслідків два. По-перше, 138 зручний там, де швів багато і вони довгі: у положеннях PA і PB, на механізованих і роботизованих постах, де відбивання шлаку після кожного проходу було б втратою часу. По-друге, без шлаку ванну ніщо не тримає, тож у примусових положеннях 138 не має переваги 136. Вимоги до газу вищі, ніж у 136: увесь захист ванни лежить на газі.
Вітер, газ і процес 114
Усі три процеси йдуть у захисному газі, тому всі три чутливі до протягу. Шлак 136 захищає валик після затвердіння, але не замінює газ у момент зварювання — на відкритому майданчику кожному потрібна ширма. Якщо захист поставити не можна, правильна відповідь — не більша витрата газу, а інший процес: 114, самозахисний порошковий дріт, що працює без балона. Платою буде ще більше диму; крім того, багато дротів 114 працюють на зворотній полярності порівняно з 136 — виробник указує це на упаковці. Підібрати газ під процес допоможе калькулятор захисного газу.

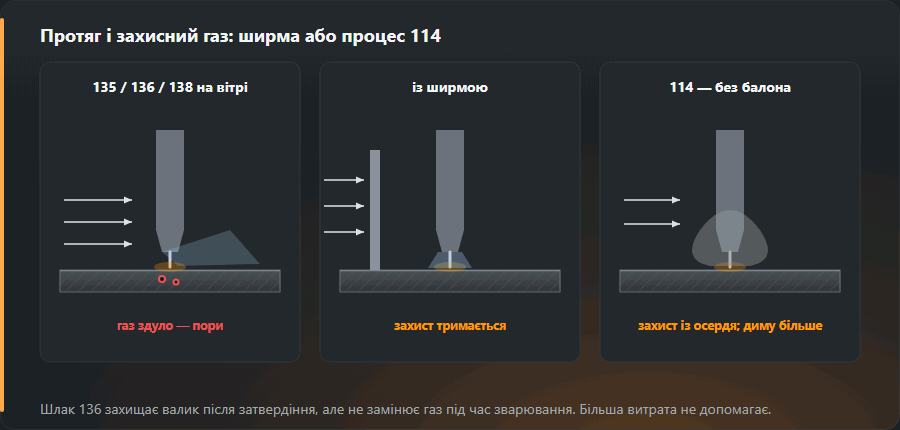
Уся родина: 114, 131, 132, 133
Номери ISO 4063 у групі 13 складаються в просту схему: третя цифра говорить водночас і про газ, і про дріт. 131–133 — це MIG (інертний газ), 135–138 — MAG (активний газ), а закінчення 1/5 — суцільний дріт, 2/6 — порошковий із флюсом, 3/8 — із металевим осердям. 114 стоїть окремо, у групі 11, бо газу не використовує зовсім.
| Номер | Назва за ISO 4063 | Скорочення | Газ | У ISO 9606-1 |
|---|---|---|---|---|
| 114 | Зварювання самозахисним порошковим дротом | FCAW-S | немає | так |
| 131 | Зварювання MIG суцільним дротом в інертному газі | MIG · GMAW | інертний | так |
| 132 | Зварювання MIG порошковим дротом із флюсом | FCAW | інертний | ні |
| 133 | Зварювання MIG порошковим дротом із металевим осердям | MCAW | інертний | ні |
| 135 | Зварювання MAG суцільним дротом в активному газі | MAG · GMAW | активний | так |
| 136 | Зварювання MAG порошковим дротом із флюсом | FCAW | активний | так |
| 138 | Зварювання MAG порошковим дротом із металевим осердям | MCAW | активний | так |
Останній стовпець показує, чи зазначено номер у нормі атестації зварників сталей ISO 9606-1. 132 і 133 там немає — на практиці вони трапляються рідко. Усі інші номери процесів — у повній таблиці ISO 4063.
Як це пишеться у WPS
У технологічній карті номер процесу стоїть в окремому полі й має збігатися з дротом, що лежить на посту. Помилка «135» при порошковому дроті — не друкарська: WPS, атестована на 135, не покриває 136. У трьох процесів зазвичай різняться чотири поля:
- Процес: 135, 136 або 138 — цифрою, без скорочення MAG.
- Присадка: для 135 за EN ISO 14341, наприклад
G 46 4 M21 4Si1; для 136 і 138 за EN ISO 17632, наприкладT 46 4 P M21 2 H5— літера після цифр означає тип осердя (P — рутилове, B — основне, M — металеве). - Газ: позначення за ISO 14175, наприклад M21 для суміші аргону з CO₂ або C1 для чистого CO₂.
- Полярність і виліт: 135 і 136 зазвичай DC+, виліт відповідно 10–15 і 15–25 мм.
Чернетку такого документа з цими полями, заповненими під обрану товщину й матеріал, дасть генератор pWPS; чим різняться pWPS, WPQR і WPS — на сторінці WPS — технологічна карта.
Що покриває свідоцтво ISO 9606-1
Загальне правило норми просте: один іспит покриває один процес, зміна процесу означає новий іспит. Винятків кілька, і для цієї родини важливі два: заміна суцільного дроту 135 на дріт із металевим осердям 138 (і навпаки) не потребує нового іспиту, а іспит, складений короткою дугою в 131, 135 або 138, покриває й решту видів перенесення металу — але не навпаки.
| Іспит складено в | Покриває | Не покриває |
|---|---|---|
| 135 | 135 і 138 | 136, 131, 114 |
| 138 | 138 і 135 | 136, 131, 114 |
| 136 | тільки 136 | 135, 138, 114 |
| 114 | тільки 114 | 136 і газові процеси |
| 131 | тільки 131 | 135 — інший процес, хоч апарат той самий |
| 131, 135, 138 короткою дугою | і решту видів перенесення металу | навпаки ні: струменеве перенесення коротку дугу не покриває |
Джерела: ISO 9606-1:2012, п. 4.2 і 5.2 (офіційний фрагмент норми) та розбір DoaWise — обидва кажуть одне й те саме. Охоплення типів порошкового дроту (таблиця 5 норми) перевіряйте за самою нормою або в екзаменатора.
У коді свідоцтва це видно у двох місцях: номер процесу на початку й літера
присадки. Приклад для суцільного дроту: 135 P BW FM1 S t10 PF ss nb;
для рутилового порошкового в тому самому з'єднанні:
136 P BW FM1 P t10 PF ss nb — перше «P» означає лист, друге — тип
осердя. Як читати решту полів, пояснює сторінка
іспит зварника
EN ISO 9606, а область товщин і положень порахує
калькулятор області
допуску.
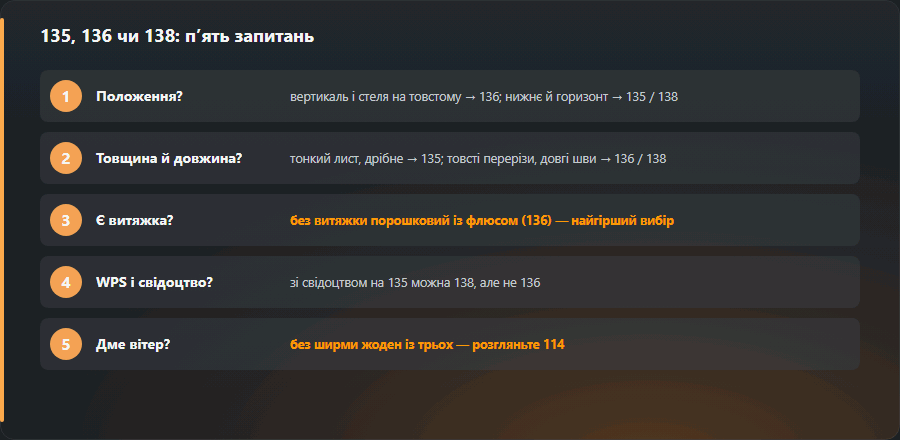
Що обрати: п'ять запитань
- Яке положення? Вертикаль і стеля на товстому металі — 136. Нижнє й горизонтальне — 135 або 138.
- Яка товщина й довжина? Тонкий лист і дрібниця — 135. Товсті перерізи й довгі шви — 136 або 138: тут продуктивність окупається.
- Чи є витяжка? Без місцевої витяжки порошковий дріт із флюсом — найгірший вибір із трьох.
- Що сказано у WPS і свідоцтві? Зварник зі свідоцтвом на 135 може зварювати 138 без нового іспиту, але не 136.
- Чи дме вітер? Якщо ширму не поставити — жоден із трьох; розгляньте 114.

Часті помилки
- «Однаково це MAG». Номер у WPS і у свідоцтві має збігатися з дротом. Аудитор за EN 1090 запитає про це насамперед.
- Шлак, залишений між проходами 136. Він виходить на знімку включенням і лишається найчастішим дефектом цього процесу.
- Короткий виліт порошкового дроту. Дуга нестабільна, а струмопідвідний наконечник підгоряє.
- Більше газу замість ширми. Завелика витрата створює турбулентність і підсмоктує повітря — пористість зростає, а не падає.
Докладніше про сам порошковий дріт, його ціну й дим — порошковий дріт 136 і 138. Базовий варіант і режими — MIG/MAG. Усі номери процесів — таблиця ISO 4063.
Норми та джерела
Видання стандарту, пункт або таблиця і що з них бере ця сторінка. Номери звірено зі змістом, який публікують видавці стандартів; повні тексти продають органи зі стандартизації.
- EN ISO 4063:2023, п. 5.2 — номери процесів 135, 136 і 138 (група 13)
- EN ISO 9606-1:2017 (ISO 9606-1:2012), п. 5.2 — сферу атестації за процесом зварювання
- EN ISO 14341:2020, п. 5 — як читати позначення суцільного дроту
- EN ISO 17632:2015, пп. 4.5, 4.6 — як читати позначення порошкового дроту, зокрема тип осердя і газ
- EN ISO 14175:2008, п. 5, табл. 2 — групи газів, наприклад M21 і C1
Часті питання
Що таке процес 136?
136 за ISO 4063 — зварювання MAG порошковим дротом із флюсовим осердям: той самий апарат і подавач, що й при 135, активний газ, але дріт — трубка, заповнена флюсом. Флюс дає шлак, який захищає й підтримує ванну, — тому 136 добре працює в примусових положеннях, — але шлак треба відбивати після кожного проходу.
Що таке процес 138?
138 — зварювання MAG порошковим дротом із металевим осердям. У трубці замість флюсу металевий порошок, тож шлаку практично немає, а поверхня шва чиста, як при суцільному дроті. Найкраще підходить для довгих швів у нижньому й горизонтальному положенні (PA, PB) і на роботизованих постах.
Чим 135 відрізняється від 136?
Лише дротом: у 135 суцільний, у 136 порошковий із флюсом. Газ, апарат і подавач можуть бути ті самі. 136 дає шлак, більше диму й більший виліт дроту (15–25 мм замість 10–15), зате в положеннях його легше вести на більшому струмі. У документах це два різні процеси й два різні іспити.
Чи покриває свідоцтво на 135 процес 138?
Так. ISO 9606-1 дозволяє замінити суцільний дріт 135 на дріт із металевим осердям 138 і навпаки без нового іспиту. А от 136 не покриває: зміна процесу вимагає нового іспиту, і заміна 135 на 136 до винятків норми не входить.
Чи потрібен газ для 136?
Так, 136 — процес в активному захисному газі, найчастіше суміші аргону з вуглекислотою; чистий CO₂ теж працює. Порошковий дріт, що зварює без балона, — це окремий процес 114, самозахисний дріт. На вітрі 136 потрібен захист так само, як 135.
Що таке 131, 132 і 133?
Це аналоги 135, 136 і 138 в інертному газі, тобто MIG: 131 — суцільним дротом, 132 — порошковим із флюсом, 133 — із металевим осердям. У нормі атестації зварників сталей ISO 9606-1 указано лише 131; 132 і 133 у цьому переліку немає.
Оновлено: