Processos 135, 136 e 138: em que diferem e o que o certificado cobre
Três números, uma só máquina. O 135, o 136 e o 138 são todos MAG — gás activo, o mesmo alimentador e a mesma tocha — e só o fio os separa. Mas é o fio que decide a escória, as posições, o fumo, a forma de escrever a WPS e se o certificado do soldador cobre o trabalho ou não.
Resposta curta
135 é fio maciço sem escória — a referência de toda a família. 136 é fio fluxado: a escória protege e segura o banho, por isso ganha em posições forçadas e em secções grossas, mas tem de ser picada e é o que faz mais fumo. 138 é fio de alma metálica: praticamente sem escória, face limpa, melhor em PA e PB. No certificado ISO 9606-1 o 135 e o 138 cobrem-se mutuamente, enquanto o 136 exige exame próprio.
Os números mais comuns, um por linha:
- 111 — MMA (SMAW): eléctrodo revestido, sem gás nem alimentador de fio; montagem em obra, reparações, vento.
- 114 — fio fluxado autoprotegido (FCAW-S): sem garrafa; trabalho ao ar livre, com vento.
- 121 — arco submerso (SAW), fio maciço: o arco arde sob uma camada de fluxo; chapa grossa, posição ao baixo, mecanizado.
- 131 — MIG (GMAW): fio maciço, gás inerte (árgon, hélio); alumínio, cobre.
- 135 — MAG (GMAW): fio maciço, gás activo — Ar + CO₂ (M21) ou CO₂ (C1); aço, o processo mais comum.
- 136 — MAG com fio fluxado (FCAW): a escória segura o banho; soldadura em posição, secções grossas.
- 138 — MAG com fio de alma metálica (MCAW): quase sem escória; o certificado de 135 cobre-o.
- 141 — TIG (GTAW): eléctrodo de tungsténio, árgon, vareta de adição à mão; inox, raízes em tubo, alumínio.
- 15 — soldadura por plasma (PAW), um grupo inteiro: um bico estrangula o arco; variantes 151–153.
- 311 — soldadura oxiacetilénica (OAW): chama em vez de arco; chapa fina, tubo pequeno, sem electricidade.
Designações e abreviaturas de todos os outros números — a tabela ISO 4063 completa.

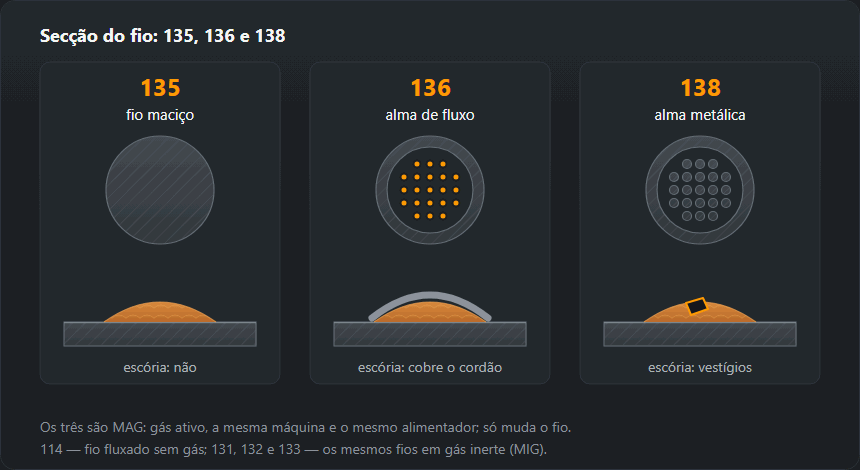
135, 136 e 138 numa tabela
| Característica | 135 | 136 | 138 |
|---|---|---|---|
| Fio | maciço | fluxado, alma de fluxo | fio de alma metálica |
| Gás | CO₂ ou Ar + 15–20 % CO₂ | activo: Ar + CO₂; CO₂ puro também funciona | activo: Ar + CO₂; mais exigente com o gás |
| Escória | não | cobre o cordão, tem de ser picada | apenas vestígios |
| Posições forçadas | sim, com arco curto e menos corrente | ponto forte: a escória segura o banho com mais corrente | sobretudo PA e PB — não há escória que segure o banho |
| Comprimento livre do fio | 10–15 mm | 15–25 mm | 15–25 mm |
| Vento e correntes de ar | sensível — o gás de protecção é soprado | também precisa de abrigo do vento | também precisa de abrigo do vento |
| Fumo | o menor dos três | o maior dos três | mais do que com 135 |
| Onde ganha | chapa fina e média, série, peças pequenas | secções grossas, montagem de estruturas em posição | cordões longos em PA/PB, face limpa, robôs |
| Consumível na WPS (exemplo para S355) | EN ISO 14341-A G 46 4 M21 4Si1 | EN ISO 17632-A T 46 4 P M21 2 H5 | EN ISO 17632, tipo de alma M |
| Letra do consumível no certificado ISO 9606-1 | S | letra da alma: B, R, P, V, W, Y ou Z | M |
A tabela lê-se por linhas, não por colunas: não existe um processo «melhor», só o que serve a junta. O comprimento livre e o gás do 135 são os mesmos valores que damos em MIG/MAG; as designações do consumível são exemplos para S355, iguais às do nosso gerador de pWPS.
O processo em números
Os números com que trabalham as calculadoras, lado a lado. Um traço quer dizer que não há valor para essa célula.
| 135 MAG, fio maciço | 136 FCAW, fio fluxado | |
|---|---|---|
| Corrente na tabela de regulações por espessura, A | 40–350 | — |
| Rendimento térmico k (energia de soldadura) | 0,8 | 0,8 |
| Rendimento de deposição | 0,93 | 0,85 |
| Taxa de deposição, kg por hora de arco | 3,2 | 4,2 |
| Metal por passe, mm² | 35 | 45 |
| Gás no cálculo do custo, l/min | 13 | 15 |
| Gás de protecção e caudal, l/min | CO₂ ou Ar+18 % CO₂, 10–16 | — |
Fontes: corrente — tabelas de regulações por espessura das páginas MIG/MAG, TIG e MMA; k — Energia de soldadura; rendimento, taxa de deposição, passes e gás do cálculo — Custo por metro de cordão, Metal depositado e passes; gás e gama de caudal — Consumo de gás de protecção. A taxa de deposição é por hora de arco aceso.
Exemplo resolvido: soldadura de ângulo a5, 1 m, S355, PB
Junta em T em chapa S355 de 8 mm, soldadura de ângulo com garganta a = 5 mm, 1 m de comprimento, posição PB. Perna z = a·√2 = 7,1 mm. Com 10 % de sobre-espessura a secção depositada é de 27,5 mm², ou seja, 0,216 kg de metal depositado por metro. Daqui em diante contam só estes números e os dados do processo da calculadora de custo.
| 135 MAG, fio maciço | 136 FCAW, fio fluxado | |
|---|---|---|
| Regulação de partida para chapa de 8 mm | fio Ø 1,2 mm, 220–280 A, 26–29 V | — |
| Passes: 27,5 mm² ÷ metal por passe | 1 | 1 |
| Material de adição a comprar, kg: metal depositado ÷ rendimento | 0,23 | 0,25 |
| Tempo de arco, min: metal depositado ÷ taxa de deposição | 4,0 | 3,1 |
| Gás, l: tempo de arco × caudal | 53 | 46 |
É só o tempo de arco. A montagem, a pingagem e a limpeza entre passes vêm por cima; a calculadora de custo junta-as através do factor de arco.
135 — MAG com fio maciço
O processo mais comum na oficina e nos anúncios de emprego. O fio é uma vareta maciça, a corrente passa por toda a secção e a protecção vem só do gás — CO₂ ou Ar + 15–20 % CO₂. Não há escória, por isso entre passes chega uma escova de arame.
A força do 135 é a versatilidade: da chapa fina em curto-circuito às juntas grossas em spray. O ponto fraco são as posições forçadas com corrente alta: sem escória o banho quer escorrer, por isso a vertical e o tecto soldam-se em arco curto e com menos corrente, o que custa produtividade. Os parâmetros por espessura estão na página soldadura MIG/MAG.
136 — MAG com fio fluxado
O fio é um tubo de aço cheio de fluxo. A corrente passa só pela parede do tubo, por isso a densidade de corrente é maior do que num fio maciço do mesmo diâmetro e o fio funde mais depressa com os mesmos ajustes. O fluxo transforma-se em escória que cobre o cordão, protege-o por cima e — o mais importante — segura o banho por baixo e pelos lados.
É por isso que o 136 é o processo da montagem de estruturas: em PF e PE permite soldar com correntes a que o fio maciço simplesmente escorreria. Os fios de alma rutílica de solidificação rápida (letra P na designação) são feitos para posição; os de alma básica (B) escolhem-se onde contam a tenacidade e o baixo hidrogénio.
Paga-se de três formas. A escória tem de sair depois de cada passe — deixada entre camadas, torna-se inclusão de escória (301). O fumo é o maior dos três, por isso a aspiração na fonte é condição de trabalho, não um extra — ver protecção respiratória. O comprimento livre é maior: 15–25 mm em vez de 10–15. Quando o 136 compensa e quando não, explicamos na página soldadura com fio fluxado 136.
138 — fio de alma metálica
O mesmo tubo, mas cheio de pó metálico e elementos de liga em vez de fluxo. A taxa de deposição sobe pela mesma razão que no 136 — a corrente passa pela parede —, mas quase não há escória: no máximo umas pequenas ilhas de silicatos na face, como com fio maciço.
Daqui resultam duas coisas. Primeiro, o 138 dá jeito onde há muitos cordões e longos: em PA e PB, em postos mecanizados e robotizados, onde picar escória a cada passe faria perder tempo. Segundo, sem escória nada segura o banho, por isso em posição o 138 não tem a vantagem do 136. É mais exigente com o gás do que o 136: toda a protecção do banho fica a cargo do gás.
Vento, gás e o processo 114
Os três processos usam protecção gasosa, por isso os três são sensíveis a correntes de ar. A escória do 136 protege o cordão depois de solidificar, mas não substitui o gás no momento da soldadura — numa obra aberta cada um precisa de um biombo. Se não houver forma de abrigar, a resposta certa não é mais caudal, mas outro processo: o 114, fio fluxado autoprotegido que solda sem garrafa. O preço é ainda mais fumo, e muitos fios 114 trabalham com a polaridade oposta à do 136 — o fabricante imprime-a na bobina. A calculadora de gás de protecção ajuda a escolher o gás para cada processo.

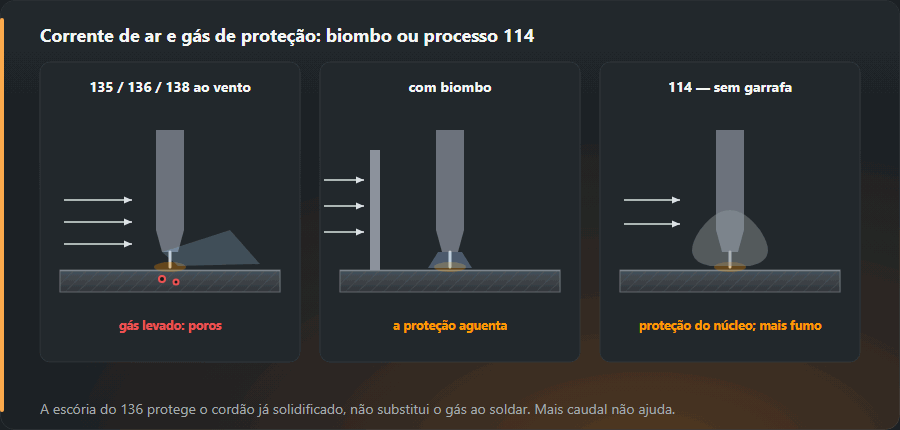
Toda a família: 114, 131, 132, 133
Os números ISO 4063 do grupo 13 seguem uma regra simples: o último algarismo diz ao mesmo tempo o gás e o fio. Do 131 ao 133 é MIG (gás inerte), do 135 ao 138 é MAG (gás activo), e as terminações 1/5 significam fio maciço, 2/6 fluxado e 3/8 de alma metálica. O 114 fica à parte, no grupo 11, porque não usa gás nenhum.
| N.º | Designação pela ISO 4063 | Abreviatura | Gás | Na ISO 9606-1 |
|---|---|---|---|---|
| 114 | Soldadura com fio fluxado autoprotegido | FCAW-S | sem gás | sim |
| 131 | Soldadura MIG com fio maciço em gás inerte | MIG · GMAW | inerte | sim |
| 132 | Soldadura MIG com fio fluxado | FCAW | inerte | não |
| 133 | Soldadura MIG com fio de enchimento metálico | MCAW | inerte | não |
| 135 | Soldadura MAG com fio maciço em gás activo | MAG · GMAW | activo | sim |
| 136 | Soldadura MAG com fio fluxado | FCAW | activo | sim |
| 138 | Soldadura MAG com fio de enchimento metálico | MCAW | activo | sim |
A última coluna mostra se o número consta da norma de qualificação de soldadores de aço, ISO 9606-1. O 132 e o 133 não constam — na prática são raros. Todos os outros números de processo estão na tabela completa ISO 4063.
Como se escreve na WPS
Na especificação do procedimento de soldadura o número do processo tem campo próprio e tem de corresponder ao fio que está no posto. Escrever «135» para um fio fluxado não é gralha: uma WPS qualificada para 135 não cobre o 136. Entre os três processos costumam mudar quatro campos:
- Processo: 135, 136 ou 138 — em número, não «MAG».
- Consumível: para o 135 segundo a EN ISO 14341, por exemplo
G 46 4 M21 4Si1; para o 136 e o 138 segundo a EN ISO 17632, por exemploT 46 4 P M21 2 H5— a letra depois dos números é o tipo de alma (P rutílica, B básica, M metálica). - Gás: a designação ISO 14175, por exemplo M21 para mistura árgon–CO₂ ou C1 para CO₂ puro.
- Polaridade e comprimento livre: 135 e 136 normalmente em CC+, comprimento livre de 10–15 e 15–25 mm, respectivamente.
O gerador de pWPS faz um rascunho desse documento com estes campos preenchidos para a sua espessura e material; em que diferem pWPS, WPQR e WPS explica a página WPS.
O que cobre o certificado ISO 9606-1
A regra geral é simples: um exame cobre um processo, e mudar de processo significa novo exame. Há algumas excepções e duas interessam a esta família: passar do fio maciço 135 para o fio de alma metálica 138 (ou ao contrário) não pede novo exame, e um exame feito em curto-circuito com 131, 135 ou 138 cobre também os outros modos de transferência — mas não ao contrário.
| Exame feito com | Cobre | Não cobre |
|---|---|---|
| 135 | 135 e 138 | 136, 131, 114 |
| 138 | 138 e 135 | 136, 131, 114 |
| 136 | só 136 | 135, 138, 114 |
| 114 | só 114 | 136 e os processos com gás |
| 131 | só 131 | 135 — outro processo, mesmo na mesma máquina |
| 131, 135, 138 em curto-circuito | também os outros modos de transferência | ao contrário não: o spray não cobre o curto-circuito |
Fontes: ISO 9606-1:2012, pontos 4.2 e 5.2 (excerto oficial da norma) e o guia da DoaWise — ambos dizem o mesmo. O domínio por tipos de fio fluxado (tabela 5 da norma) deve confirmar-se na própria norma ou com o examinador.
No código do certificado isto vê-se em dois sítios: o número do processo no início
e a letra do consumível. Um exemplo com fio maciço:
135 P BW FM1 S t10 PF ss nb; com fio fluxado rutílico na mesma junta:
136 P BW FM1 P t10 PF ss nb — o primeiro «P» significa chapa, o segundo o
tipo de alma. Como ler os restantes campos explica a página
exame de soldador
EN ISO 9606, e a calculadora
do domínio de qualificação determina o domínio de espessuras e posições.
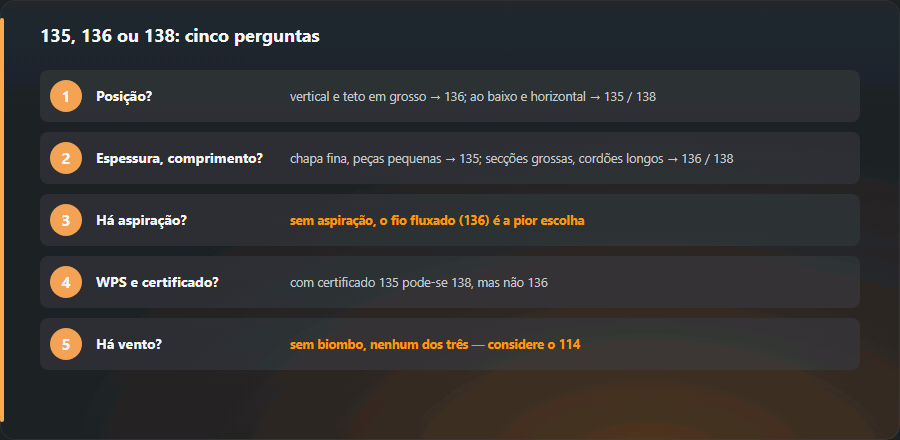
Qual escolher: cinco perguntas
- Que posição? Vertical e tecto em chapa mais grossa — 136. Ao baixo e horizontal — 135 ou 138.
- Que espessura e que comprimento? Chapa fina e peças pequenas — 135. Secções grossas e cordões longos — 136 ou 138, onde a taxa de deposição se paga.
- Há aspiração? Sem aspiração na fonte, o fio fluxado é a pior escolha das três.
- O que dizem a WPS e o certificado? Um soldador qualificado em 135 pode soldar 138 sem novo exame, mas não 136.
- Há vento? Se não der para pôr biombo, nenhum dos três; pense no 114.

Erros comuns
- «É tudo MAG.» O número na WPS e no certificado tem de corresponder ao fio. É a primeira coisa que um auditor EN 1090 pergunta.
- Escória deixada entre passes de 136. Aparece na radiografia como inclusão e é o defeito mais frequente do processo.
- Comprimento livre curto demais com fio fluxado. O arco fica instável e o bico de contacto queima.
- Mais gás em vez de biombo. Caudal excessivo cria turbulência e puxa ar — os poros aumentam, não diminuem.
Mais sobre o próprio fio fluxado, o custo e o fumo — soldadura com fio fluxado 136. O processo de base, 135, e os seus parâmetros — MIG/MAG. Todos os números de processo — a tabela ISO 4063.
Normas e referências
Edição da norma, secção ou quadro e o que esta página retira de cada um. Os números foram conferidos nos índices publicados pelos editores das normas; os textos completos são vendidos pelos organismos de normalização.
- EN ISO 4063:2023, secção 5.2 — os números de processo 135, 136 e 138 (grupo 13)
- EN ISO 9606-1:2017 (ISO 9606-1:2012), secção 5.2 — o domínio de qualificação por processo de soldadura
- EN ISO 14341:2020, secção 5 — como se lê a designação do fio maciço
- EN ISO 17632:2015, secções 4.5, 4.6 — como se lê a designação do fio fluxado, incluindo o tipo de enchimento e o gás
- EN ISO 14175:2008, secção 5, quadro 2 — os grupos de gases, como M21 e C1
Perguntas frequentes
O que é o processo de soldadura 136?
Segundo a ISO 4063, o 136 é soldadura MAG com fio fluxado (alma de fluxo): a mesma máquina e o mesmo alimentador do 135 e gás activo, mas o fio é um tubo cheio de fluxo. O fluxo forma escória, que protege e segura o banho — por isso o 136 se dá bem em posições forçadas —, mas a escória tem de ser picada depois de cada passe.
O que é o processo de soldadura 138?
O 138 é soldadura MAG com fio de alma metálica. O tubo vem cheio de pó metálico em vez de fluxo, por isso praticamente não há escória e a face do cordão sai tão limpa como com fio maciço. Rende mais em cordões longos na posição ao baixo e horizontal (PA, PB) e em células robotizadas.
Qual é a diferença entre o 135 e o 136?
Só o fio: maciço no 135, fluxado no 136. O gás, a máquina e o alimentador podem ficar iguais. O 136 deixa escória, faz mais fumo e pede um comprimento livre maior (15–25 mm em vez de 10–15), mas solda-se com mais facilidade em posição e com mais corrente. No papel são dois processos diferentes e dois exames diferentes.
O certificado de soldador em 135 cobre o 138?
Sim. A ISO 9606-1 permite passar do fio maciço 135 para o fio de alma metálica 138, ou ao contrário, sem novo exame. O 136 não fica coberto: mudar de processo exige novo exame, e 135 → 136 não está entre as excepções da norma.
O processo 136 precisa de gás de protecção?
Sim, o 136 trabalha com gás activo, quase sempre uma mistura árgon–CO₂; CO₂ puro também funciona. O fio fluxado que solda sem garrafa é outro processo, o 114 — autoprotegido. Com vento, o 136 precisa de abrigo tal como o 135.
O que são os processos 131, 132 e 133?
São os equivalentes MIG (gás inerte) do 135, 136 e 138: 131 com fio maciço, 132 com fio fluxado e 133 com fio de alma metálica. A norma de qualificação de soldadores de aço, ISO 9606-1, só lista o 131; o 132 e o 133 não constam dessa lista.
Actualizado: