Soldadura por arco submerso 121: como funciona, fluxos e aplicações
O número 121 da ISO 4063 é a soldadura por arco submerso com fio maciço, abreviada SAW. O arco salta sob uma camada de fluxo granulado, uma cabeça guia o fio e o soldador passa a operador de uma instalação. Por isso o 121 aparece em cordões longos e chapa grossa, não em portões nem guardas.
Resposta curta
O 121 é a soldadura por arco submerso com fio maciço: um fio nu funde num arco tapado por fluxo, e o fluxo, depois de fundido, torna-se escória que protege o banho. O processo é mecanizado, dá penetração profunda e alta produtividade, mas serve quase só para as posições PA e PB e para cordões rectos ou circulares. É conduzido por um operador qualificado pela ISO 14732, e não por um soldador com certificado ISO 9606-1.
Como decorre o processo
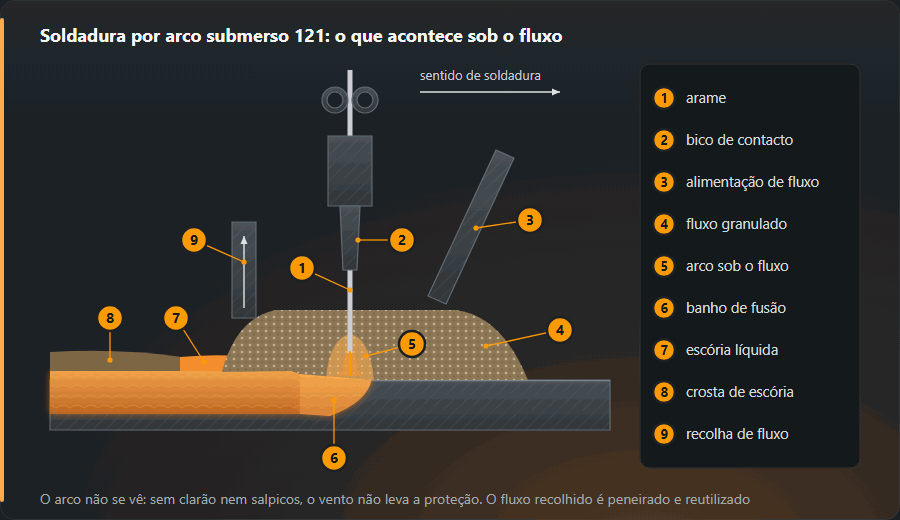
O fio passa da bobina, pelos rolos de arrastamento, para a cabeça e para o bico de contacto. De uma tremonha cai o fluxo mesmo à frente do arco ou à sua volta. Uma parte funde-se em escória líquida que cobre o banho, impede a passagem do ar, dá forma à superfície do cordão e atrasa o arrefecimento. O resto fica solto e pode ser aspirado, peneirado e reutilizado. A crosta de escória, depois de fria, solta-se sozinha ou é picada.
Com o arco tapado não há clarão, quase não há projecções e não há gás que o vento possa levar. A corrente é alta e o percurso da corrente no fio é curto, por isso a penetração é profunda e o cordão largo. A fonte trabalha em corrente contínua ou alternada, e a cabeça avança sobre carril ou carro, ou fica parada enquanto se roda a peça.

121, 122 e 125: os subnúmeros
Todo o grupo 12 da ISO 4063 é soldadura por arco submerso. O número depende do eléctrodo:
| N.º | Designação do processo | Abreviatura |
|---|---|---|
| 12 | Soldadura por arco submerso | — |
| 121 | Soldadura por arco submerso com fio maciço | SAW |
| 122 | Soldadura por arco submerso com eléctrodo em fita | SAW |
| 125 | Soldadura por arco submerso com fio fluxado | SAW |
O mais frequente é o fio maciço, o 121. A fita (122) dá um cordão largo e pouco profundo e usa-se, entre outras coisas, em revestimentos; o fio fluxado (125) altera a composição do metal depositado através do seu núcleo. A ISO 4063 tem mais números no grupo 12 para variantes com vários fios ou adição de pó; a lista completa está na tabela da ISO 4063.
Onde se aplica
O processo compensa quando o cordão é longo, recto ou circular e o metal grosso: vigas armadas de chapa (os cordões de ângulo entre banzo e alma), costuras longitudinais de tubo de grande diâmetro, reservatórios e caldeiras rodados sobre rolos, virolas de torres, estruturas navais. Em cordões curtos e sinuosos e em obra, o tempo de preparação da máquina consome toda a vantagem.
O fluxo mantém-se na junta por gravidade, pelo que o leque de posições é estreito: PA para juntas topo a topo e PB para ângulos. A PC exige medidas especiais e a vertical e o tecto ficam excluídos. As restantes posições tratam-se na página posições de soldadura; o normal é rodar a peça para que o cordão fique em PA.
Em que difere do 135 e do 136
| Característica | 121 | 135 / 136 |
|---|---|---|
| Protecção | fluxo e escória | gás (o 136 acrescenta escória) |
| Arco | oculto | visível |
| Condução | cabeça, operador | tocha na mão |
| Posições | PA, PB | todas |
| Penetração e produtividade | profunda, alta em cordão longo | menores, mas mais flexível |
| Vento | quase não incomoda | leva o gás de protecção |
| Extras | fluxo a secar e recuperar | garrafa e manorredutor |
Os três processos com gás comparam-se na página 135, 136 e 138: diferenças; o fio fluxado tem a sua, soldadura com fio fluxado 136. O básico do semiautomático está em MIG/MAG.
Na calculadora da energia de soldadura o arco submerso tem o rendimento térmico mais alto dos processos por arco: k = 1,0 contra 0,8 do MAG 135 e do MMA 111 e 0,6 do TIG 141. Com a mesma corrente, tensão e velocidade, o 121 mete na junta 1,25 vezes mais calor do que o 135: o arco arde debaixo do fluxo e perde pouco por radiação.
| Processo | ISO 4063 | k |
|---|---|---|
| Soldadura por arco submerso com fio maciço SAW | 121 | 1,0 |
| Soldadura manual por arco com eléctrodo revestido MMA · SMAW | 111 | 0,8 |
| Soldadura MAG com fio maciço em gás activo MAG · GMAW | 135 | 0,8 |
| Soldadura MAG com fio fluxado FCAW | 136 | 0,8 |
| Soldadura TIG com vareta maciça TIG · GTAW | 141 | 0,6 |
| Soldadura por plasma | 15 | 0,6 |
Corrente, tensão e velocidade para o 121 dependem do diâmetro do fio, do fluxo e da instalação. Não há aqui tabela dessas regulações: os valores de partida tiram-se das fichas técnicas do fio e do fluxo, e a energia de soldadura calcula-se na calculadora.
Fluxos: fundidos e aglomerados
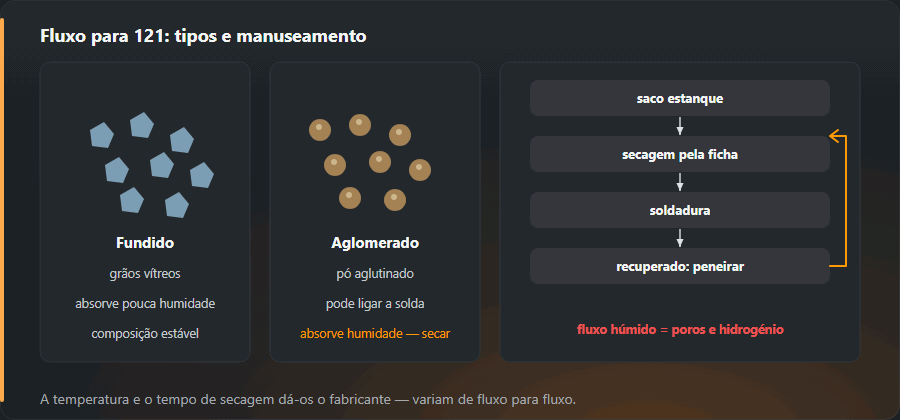
O fluxo não é um complemento do fio, é metade do conjunto. A ISO 14174 classifica-os por método de fabrico e tipo químico. Os fundidos são grãos vítreos e quebradiços, absorvem pouca humidade e têm composição estável. Os aglomerados são pó unido em grãos; podem levar para o metal depositado elementos de liga e desoxidantes, mas absorvem humidade e têm de ser secos. Existem ainda os mistos. A composição decide o aspecto do cordão e a tenacidade do metal depositado.
Um fluxo húmido significa poros no cordão e hidrogénio, que favorece a fissuração a frio. A temperatura e o tempo de secagem constam da ficha do fabricante; não indicamos aqui um valor único, porque muda de fluxo para fluxo. A regra: guardar o fluxo em sacos fechados, usar ou voltar a secar o que foi aberto e peneirar o recuperado para lhe tirar o pó e restos de escória.

Fios e designação
Para aços não ligados e de grão fino, o par de fio e fluxo descreve-se na ISO 14171.
Um exemplo de como se constrói a designação (não é uma recomendação):
S 46 4 AB S2Si. S é o processo SAW, 46 o grupo de resistência do metal
depositado, 4 a temperatura do ensaio de resiliência, AB o tipo de fluxo (aluminato básico
segundo a ISO 14174) e S2Si o fio. Fluxo e fio escolhem-se em par e registam-se juntos
na WPS: mudar de marca de fluxo é mudar de procedimento.
Defeitos típicos
- Porosidade: fluxo húmido, ferrugem e óleo nos bordos, camada de fluxo demasiado fina; ver poros no cordão.
- Falta de fusão e de penetração: velocidade inadequada, posição do fio em relação ao chanfro; ver falta de fusão.
- Inclusões de escória: em juntas multipasse, quando o chanfro é estreito e a escória fica no canto entre passes.
- Fissuras a quente no eixo do cordão: quando o cordão é profundo e estreito; ver fissuras nas soldaduras.
- Mordeduras: velocidade ou corrente demasiado altas.
As dimensões admissíveis são fixadas pela ISO 5817, e os nomes e números das imperfeições estão reunidos na tabela da ISO 6520-1.
Segurança em comparação com o arco aberto
Um arco tapado significa menos radiação, projecções e fumo do que com eléctrodo revestido ou MAG, mas não zero. Ficam: fumo do fluxo e do fio (a ventilação continua a ser necessária; ver fumos de soldadura), escória e fluxo quentes, tensão em vazio elevada e correntes grandes, cabeças e posicionadores em movimento, peças pesadas na ponte rolante. Os grãos de fluxo no chão rolam como esferas. A protecção ocular e o vestuário continuam a ser necessários em toda a operação em que o arco possa aparecer; ver equipamentos de protecção individual.
Qualificação do operador e do procedimento
O certificado de soldador ISO 9606-1 não se estende à instalação. O operador que prepara e vigia a soldadura mecanizada ou automática qualifica-se pela ISO 14732; a norma admite vários caminhos, entre eles o reconhecimento através do ensaio do procedimento. O procedimento 121 entra nos documentos como qualquer outro: uma pWPS preliminar, os seus ensaios segundo a ISO 15614-1 com o relatório WPQR e, na oficina, uma WPS com o número do processo, o par de fio e fluxo e a posição. O exame manual descreve-se na página qualificação do soldador ISO 9606.
Normas e referências
Edição da norma, secção ou quadro e o que esta página retira de cada um. Os números foram conferidos nos índices publicados pelos editores das normas; os textos completos são vendidos pelos organismos de normalização.
- EN ISO 4063:2023, secção 5.2 — os números da soldadura por arco submerso do grupo 12 (121, 122, 125)
- EN ISO 14174:2019, secções 5.2, 5.3 — o método de fabrico e o tipo de fluxo (p. ex. AB)
- EN ISO 15614-1:2017+A1:2019, secção 8.5.1 — o domínio específico da soldadura por arco submerso (processo 12)
Perguntas frequentes
O que é o processo de soldadura 121?
Segundo a ISO 4063, o 121 é a soldadura por arco submerso com fio maciço, SAW em inglês (UP na Alemanha). O arco salta entre um fio nu e a peça sob uma camada de fluxo granulado, pelo que não se vê, e a escória líquida isola o banho do ar. É um processo mecanizado ou automático, usado em cordões longos e chapa grossa.
Em que posições se solda por arco submerso?
Praticamente só na posição ao baixo PA e, nas soldaduras de ângulo, em PB (ângulo horizontal). O fluxo fica sobre a junta pelo seu próprio peso e na vertical ou ao tecto cairia. A posição PC só é possível retendo o fluxo de forma especial; o habitual é rodar a peça num posicionador para que o cordão fique ao baixo.
Basta um certificado ISO 9606-1 para soldar por arco submerso?
Não. A ISO 9606-1 qualifica o soldador que trabalha à mão ou com pistola semiautomática. Quem prepara e conduz uma cabeça mecanizada é operador de soldadura e qualifica-se pela ISO 14732. O procedimento qualifica-se à parte, quase sempre pela ISO 15614-1.
É preciso máscara no arco submerso?
O arco está tapado pelo fluxo, por isso há muito menos radiação e projecções do que com arco aberto. Mesmo assim é preciso protecção ocular ao preparar a cabeça, no início do cordão e onde a camada de fluxo é fina e o arco aflora. A escória e o fluxo quentes exigem ainda luvas e vestuário de protecção.
Em que difere o 121 do 135?
Na protecção e na mecanização. No 135 protege o gás e o soldador guia a tocha à mão em qualquer posição. No 121 protegem o fluxo e a escória, uma cabeça sobre carro ou coluna move o fio e solda-se sobretudo em PA e PB. Em troca, o 121 dá penetração profunda e grande produtividade em cordões longos.
Actualizado: