اللحام بالقوس المغمور 121: كيف يعمل ومساحيق الصهر وأين يُستخدم
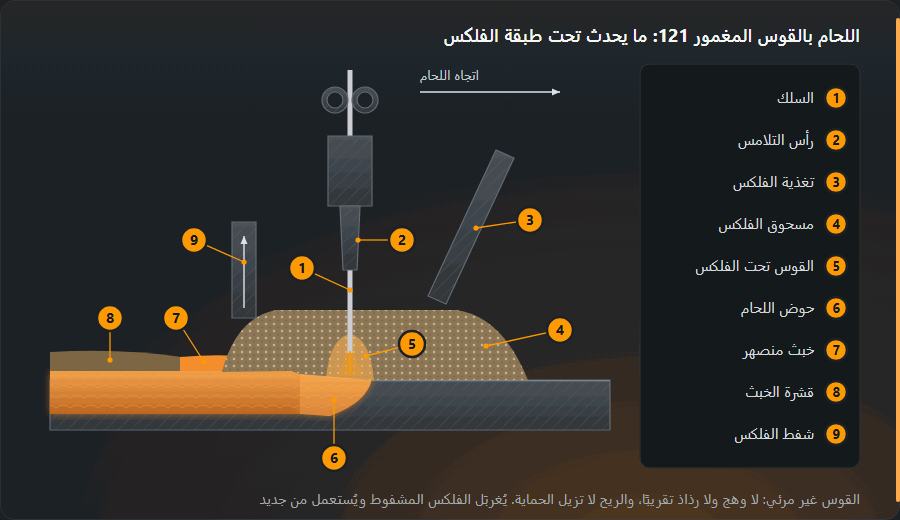
الرقم 121 في ISO 4063 هو اللحام بالقوس المغمور بسلك مصمت، ويُختصر SAW. يشتعل القوس تحت طبقة من مسحوق الصهر الحبيبي، ويقود رأسٌ السلكَ، فيتحوّل اللحّام إلى مشغّل لآلة. لذلك تظهر 121 في الوصلات الطويلة والصفائح السميكة، لا في البوابات والدرابزين.
الجواب المختصر
121 هي اللحام بالقوس المغمور بسلك مصمت: سلك عارٍ ينصهر في قوس مغطّى بمسحوق الصهر، وبعد أن ينصهر المسحوق يصير خبثًا يحمي الحوض. العملية آلية وتعطي اختراقًا عميقًا وإنتاجية عالية، لكنها تناسب تقريبًا الوضعين PA وPB فقط والوصلات المستقيمة أو الدائرية. يشغّلها مشغّل مؤهَّل وفق ISO 14732، لا لحّام يحمل شهادة ISO 9606-1.
كيف تجري العملية
يمرّ السلك من البكرة عبر بكرات التغذية إلى الرأس وإلى فوهة التيار. ومن قادوس ينساب مسحوق الصهر أمام القوس مباشرة أو حوله. ينصهر جزء منه خبثًا سائلًا يغطّي الحوض ويمنع وصول الهواء إليه ويشكّل سطح الوصلة ويُبطئ التبريد. ويبقى الباقي سائبًا يمكن شفطه ونخله وإعادة استعماله. وتتفكّك قشرة الخبث بعد أن تبرد من تلقاء نفسها أو تُكسر بالمطرقة.
ولأن القوس مغطّى فلا وميض ولا رذاذ يُذكر ولا غاز يمكن للريح أن تطيّره. والتيار عالٍ ومساره في السلك قصير، فيكون الاختراق عميقًا والخط عريضًا. يعمل المصدر بتيار مستمر أو متناوب، ويسير الرأس على سكة أو عربة، أو يثبت في مكانه بينما تُدار القطعة.

121 و122 و125: الأرقام الفرعية
المجموعة 12 كلها في ISO 4063 هي اللحام بالقوس المغمور، ويتوقف الرقم على القطب:
| الرقم | اسم العملية | الاختصار |
|---|---|---|
| 12 | اللحام بالقوس المغمور | — |
| 121 | اللحام بالقوس المغمور بسلك مصمت | SAW |
| 122 | اللحام بالقوس المغمور بقطب شريطي | SAW |
| 125 | اللحام بالقوس المغمور بسلك مُحشوّ | SAW |
الأكثر شيوعًا هو السلك المصمت، أي 121. ويعطي الشريط (122) خطًا عريضًا ضحلًا ويُستعمل في الكسوة والترسيب، أمّا السلك المحشوّ (125) فيغيّر تركيب المعدن المترسّب عبر لُبّه. وفي ISO 4063 أرقام أخرى في المجموعة 12 لحالات مثل عدّة أسلاك أو إضافة مسحوق؛ والقائمة الكاملة في جدول ISO 4063.
أين تُستخدم
تُجدي العملية حيث تكون الوصلة طويلة مستقيمة أو دائرية والمعدن سميكًا: الجسور المركّبة من الصفائح (وصلات الزاوية بين الشفة والعصب)، والوصلات الطولية للأنابيب كبيرة القطر، والخزانات والمراجل التي تدور على بكرات، وأجزاء الأبراج، والإنشاءات البحرية. أمّا في الوصلات القصيرة المتعرّجة وفي الموقع فوقت تجهيز الآلة يأكل الفائدة كلها.
يبقى المسحوق على الوصلة بثقله، لذلك يضيق نطاق الأوضاع: PA للوصلات التناكبية وPB لوصلات الزاوية. ويحتاج PC إلى تدابير خاصة، ويُستبعد الوضعان العمودي وفوق الرأس. وسائر الأوضاع في صفحة أوضاع اللحام؛ والمعتاد أن تُدار القطعة لتصير الوصلة في الوضع PA.
بمَ تختلف عن 135 و136
| الميزة | 121 | 135 / 136 |
|---|---|---|
| الحماية | مسحوق وخبث | غاز (و136 تضيف خبثًا) |
| القوس | مخفيّ | مرئيّ |
| التوجيه | رأس ومشغّل | مشعل باليد |
| الأوضاع | PA وPB | كلها |
| الاختراق والإنتاجية | عميق، وعالية في الوصلة الطويلة | أقل، لكنها أكثر مرونة |
| الريح | لا تكاد تضرّ | تطيّر غاز الحماية |
| إضافات | مسحوق يُجفَّف ويُعاد استعماله | أسطوانة ومنظّم |
تقارن صفحة الفرق بين 135 و136 و138 بين الطرق الثلاث المحميّة بالغاز؛ وللسلك المحشوّ صفحته، السلك المحشوّ 136 و138. وأساسيات الجهاز شبه الآلي في لحام MIG/MAG.
في حاسبة الطاقة الحرارية يملك اللحام بالقوس المغمور أعلى كفاءة حرارية بين طرق القوس: k = 1.0 مقابل 0.8 لـMAG 135 وMMA 111، و0.6 لـTIG 141. فعند التيّار والجهد وسرعة اللحام نفسها يُدخل 121 في الوصلة من الحرارة 1.25 ضعف ما يُدخله 135: القوس يشتعل تحت الصهور ولا يفقد بالإشعاع إلا القليل.
| الطريقة | ISO 4063 | k |
|---|---|---|
| اللحام بالقوس المغمور بسلك مصمت SAW | 121 | 1.0 |
| اللحام اليدوي بالقوس بقطب مغلَّف MMA · SMAW | 111 | 0.8 |
| لحام MAG بسلك مصمت تحت غاز فعّال MAG · GMAW | 135 | 0.8 |
| لحام MAG بسلك مُحشوّ بالصهور FCAW | 136 | 0.8 |
| لحام TIG بسلك إضافة مصمت TIG · GTAW | 141 | 0.6 |
| اللحام بالبلازما | 15 | 0.6 |
التيّار والجهد والسرعة للطريقة 121 تتوقّف على قطر السلك والصهور والجهاز. ولا يوجد هنا جدول ضبط لها: خذ القيم الابتدائية من النشرات الفنية للسلك والصهور، واحسب الطاقة الحرارية في الحاسبة.
مساحيق الصهر: المصهورة والمكتلة
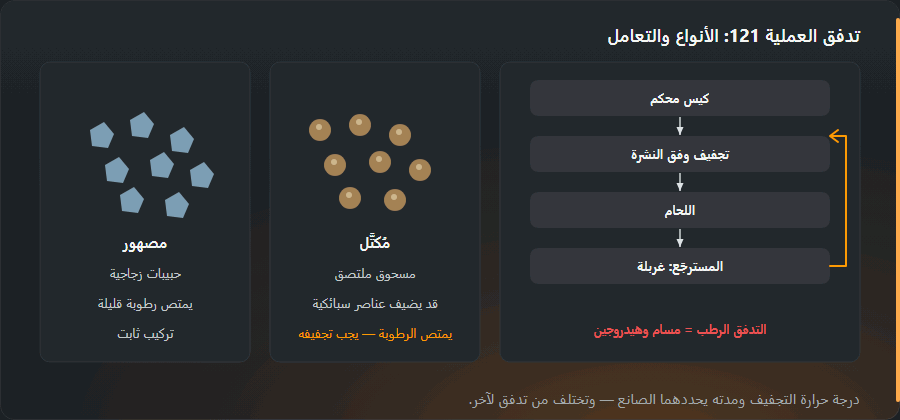
مسحوق الصهر ليس إضافة إلى السلك بل نصف الزوج. وتصنّفه ISO 14174 بحسب طريقة التصنيع والنوع الكيميائي. فالمساحيق المصهورة حبيبات زجاجية هشّة، تمتصّ رطوبة قليلة وتركيبها ثابت. والمساحيق المكتّلة مسحوق ملتصق في حبيبات؛ يمكن أن تُدخل إلى المعدن المترسّب عناصر سبائكية ومزيلات أكسدة، لكنها تمتصّ الرطوبة وتحتاج إلى تجفيف. وهناك أنواع مختلطة أيضًا. ويحدّد التركيب مظهر الخط ومتانة المعدن المترسّب عند الصدم.
المسحوق الرطب يعني مسامًا في الوصلة وهيدروجينًا يساعد على التشقق البارد. وتذكر ورقة بيانات المصنّع حرارة التجفيف ومدّته؛ ولا نذكر هنا رقمًا واحدًا لأنه يختلف من مسحوق إلى آخر. والقاعدة: يُحفظ المسحوق في أكياس محكمة، ويُستهلك المفتوح أو يُجفَّف من جديد، ويُنخل المسترجَع من الغبار وبقايا الخبث.

الأسلاك والترميز
للفولاذ غير السبائكي والفولاذ ناعم الحبيبات تصف ISO 14171 الزوج المؤلف من السلك والمسحوق. ومثال
على بناء الرمز (وليس توصية): S 46 4 AB S2Si. الحرف S هو عملية SAW، و46 فئة مقاومة
المعدن المترسّب، و4 حرارة اختبار الصدم، وAB نوع المسحوق (ألومينات قاعدي وفق ISO 14174)، وS2Si هو
السلك. يُختار المسحوق والسلك زوجًا ويُكتبان معًا في WPS: تغيير ماركة المسحوق تغيير للإجراء.
العيوب النموذجية
- المسامية: مسحوق رطب، وصدأ وزيت على الحواف، وطبقة مسحوق رقيقة جدًا؛ انظر المسامية.
- نقص الانصهار ونقص الاختراق: سرعة غير مناسبة، أو موضع السلك بالنسبة للأخدود؛ انظر عدم الانصهار.
- شوائب الخبث: في الوصلات متعددة الطبقات حين يضيق الأخدود ويبقى الخبث في الزاوية بين الطبقات.
- شقوق ساخنة في محور الخط: حين يكون الخط عميقًا وضيقًا؛ انظر شقوق اللُّحام.
- التخدّد الجانبي: سرعة أو تيار أعلى من اللازم.
تحدّد الأحجام المسموحة ISO 5817، وتجمع أرقام عيوب اللحام أسماء العيوب وأرقامها.
السلامة مقارنةً بالقوس المكشوف
القوس المغطّى يعني إشعاعًا ورذاذًا ودخانًا أقل مما في اللحام بالقطب المغلّف أو MAG، لكنه ليس صفرًا. فيبقى: دخان المسحوق والسلك (والتهوية لازمة؛ انظر أدخنة اللحام والتهوية)، والخبث والمسحوق الساخنان، وجهد اللاحمل العالي والتيارات الكبيرة، والرؤوس والمدارات المتحركة، والقطع الثقيلة على الرافعة. وحبيبات المسحوق على الأرض تنزلق كالكرات. وتبقى حماية العينين والملابس لازمة في كل عمل قد يظهر فيه القوس؛ انظر معدات الوقاية الشخصية.
تأهيل المشغّل والإجراء
لا تمتدّ شهادة اللحّام ISO 9606-1 إلى الآلة. أمّا المشغّل الذي يضبط اللحام الآلي أو شبه الآلي ويراقبه فيُؤهَّل وفق ISO 14732؛ وتسمح المواصفة بأكثر من طريق، منها الاعتماد عبر اختبار الإجراء. ويدخل إجراء 121 في الوثائق كأيّ إجراء آخر: مواصفة أوّلية pWPS، واختباراتها وفق ISO 15614-1 مع تقرير WPQR، وفي الورشة مواصفة WPS تتضمن رقم العملية وزوج السلك والمسحوق والوضع. والاختبار اليدوي موصوف في صفحة اختبار اللحّام EN ISO 9606.
المواصفات والمراجع
إصدار المواصفة والبند أو الجدول وما تأخذه هذه الصفحة منه. رُوجعت الأرقام على الفهارس التي ينشرها ناشرو المواصفات، أمّا النصوص الكاملة فتبيعها هيئات التقييس.
- EN ISO 4063:2023، البند 5.2 — أرقام اللحام بالقوس المغمور في المجموعة 12 (121 و122 و125)
- EN ISO 14174:2019، البنود 5.2, 5.3 — طريقة تصنيع المسحوق ونوعه (مثل AB)
- EN ISO 15614-1:2017+A1:2019، البند 8.5.1 — النطاق الخاص باللحام بالقوس المغمور (العملية 12)
أسئلة متكرّرة
ما هي طريقة اللحام 121؟
وفق ISO 4063 فإنّ الرقم 121 يعني اللحام بالقوس المغمور بسلك مصمت، ويُختصر SAW بالإنجليزية (وUP في ألمانيا). يشتعل القوس بين سلك عارٍ والقطعة تحت طبقة من مسحوق الصهر الحبيبي، فلا يُرى، ويعزل الخبث السائل الحوض عن الهواء. هي عملية آلية أو شبه آلية تُستعمل في الوصلات الطويلة والصفائح السميكة.
في أيّ الأوضاع يُلحم بالقوس المغمور؟
عمليًا في الوضع المسطّح PA فقط، وفي وصلات الزاوية في الوضع PB. يبقى مسحوق الصهر على الوصلة بثقله، ولو كانت الوصلة رأسية أو علوية لانسكب. ولا يتأتّى الوضع PC إلا بتثبيت خاص للمسحوق، والمعتاد أن تُدار القطعة على مُموضِع لتصير الوصلة في الوضع PA.
هل تكفي شهادة ISO 9606-1 للحام بالقوس المغمور؟
لا. تؤهّل ISO 9606-1 اللحّام الذي يعمل يدويًا أو بمشعل شبه آلي. أمّا من يضبط رأس اللحام الآلي ويشغّله فهو مشغّل لحام، ويُؤهَّل وفق ISO 14732. ويُؤهَّل الإجراء نفسه على حدة، غالبًا وفق ISO 15614-1.
هل يلزم قناع في اللحام بالقوس المغمور؟
القوس مغطّى بالمسحوق، فالإشعاع والرذاذ أقلّ بكثير مما في القوس المكشوف. ومع ذلك تلزم حماية العينين عند ضبط الرأس وفي بداية الوصلة وحيثما تكون طبقة المسحوق رقيقة فيظهر القوس. ويتطلّب الخبث والمسحوق الساخنان قفازات وملابس واقية أيضًا.
بمَ تختلف 121 عن 135؟
في الحماية وفي درجة الميكنة. في 135 يحمي الغاز الحوض ويقود اللحّام المشعل بيده في أيّ وضع. وفي 121 يحميه المسحوق والخبث، ويحرّك السلكَ رأسٌ على عربة أو ذراع، ويُلحم غالبًا في PA وPB. وفي المقابل تعطي 121 اختراقًا عميقًا وإنتاجية عالية في الوصلات الطويلة.
آخر تحديث: