WPQR: تأهيل إجراء اللحام
الـWPQR تقرير يقول شيئًا واحدًا: الإجراء المدوَّن في المواصفة جرى إثباته على عيّنة، والعيّنة اجتازت الاختبارات. وبدونه تبقى المواصفة اقتراحًا لا وثيقة إنتاج.
جواب مختصر
WPQR (Welding Procedure Qualification Record) ينشأ عن اختبار تأهيل الإجراء حسب EN ISO 15614-1 للفولاذ والنيكل. ويضمّ ثلاثة أمور: كيف لُحِمت العيّنة، وماذا أعطت الاختبارات، والأهمّ — أيّ مدى من الإنتاج تغطّيه هذه النتيجة.
وهذه النقطة الأخيرة هي ما يُغفَل غالبًا، وهي التي تحدّد فائدة التقرير. فالاختبار على سُمك واحد وفي وضع واحد يؤهّل نطاقًا كاملًا حولهما: عيّنة مدروسة تغطّي معظم الإنتاج باختبار واحد، وعيّنة غير مدروسة تغطّي وصلة واحدة بعينها.
معنى WPQR في اللحام
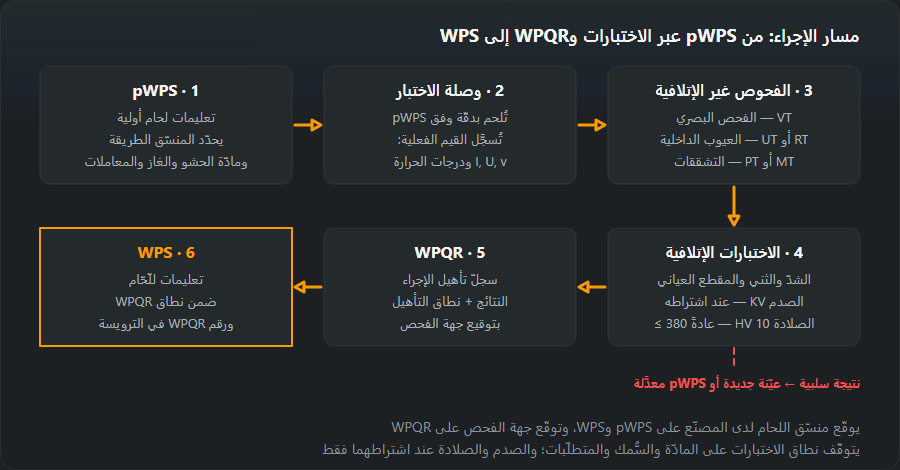
Welding Procedure Qualification Record، أي سجلّ تأهيل إجراء اللحام: تقرير اختبارات عيّنة واحدة مع مدى الإنتاج الذي تؤهّله هذه العيّنة. ويقع في وسط سلسلة من ثلاث وثائق: الـpWPS اقتراح المهندس، والـWPQR يثبته على عيّنة، والـWPS تعليمات الورشة المكتوبة داخل مدى الـWPQR وعلى رأسها رقمه. الاختصارات متشابهة، لكنّ الـWPQR وحده يحمل توقيع جهة الاختبار؛ أمّا الـpWPS والـWPS فيعدّهما ويوقّعهما منسّق اللحام لدى المنفّذ (EN ISO 14731).
كيف يجري الاختبار
- يعدّ المهندس pWPS.
- ينفّذ اللحّام العيّنة وفقها بدقّة، بإشراف جهة الاختبار أو مفتّش.
- تُسجَّل البارامترات الفعلية: التيار والجهد والسرعة وحرارة التسخين المسبق وما بين الطبقات والزمن.
- تخضع العيّنة للفحص غير المتلف، ثمّ تُقطَع إلى عيّنات الاختبارات المتلفة.
- تُدرَج النتائج ومدى التأهيل في التقرير الذي توقّعه الجهة.
والبارامترات الفعلية في البند الثالث أثقل وزنًا ممّا تبدو: هي — لا فرضيّات الـpWPS — من يحدّد بعد ذلك النطاق المؤهَّل للطاقة الخطّية.

اختبارات العيّنة
| الاختبار | ماذا يُظهِر | المواصفة |
|---|---|---|
| الفحص البصري (VT) | شكل الوجه والجذر والعيوب السطحية | ISO 17637 |
| الأشعة (RT) أو الموجات فوق الصوتية (UT) | العيوب الداخلية: مسام، أدخال، عدم انصهار | ISO 17636 · ISO 17640 |
| المسحوق المغناطيسي (MT) أو السوائل النافذة (PT) | الشقوق والانقطاعات المفتوحة على السطح | ISO 17638 · ISO 3452 |
| الشدّ العرضي | مقاومة الوصلة لا تقلّ عن المعدن الأساس | ISO 4136 |
| الثنْي | مطيلية الوصلة وخلوّها من الشقوق عند التشوّه | ISO 5173 |
| الصدم (KV) | مقاومة الكسر الهشّ عند حرارة التشغيل | ISO 9016 |
| الصلادة (HV 10) | هل تصلّبت المنطقة المتأثرة بالحرارة أكثر من اللازم | ISO 9015-1 |
| الفحص العياني | المقطع: الاختراق وترتيب الطبقات والهندسة | ISO 17639 |
ونطاق الاختبارات يتوقّف على المعدن والسُّمك والمتطلّبات: فاختبار الصدم حيث تعمل المنشأة في البرد، والصلادة على الفولاذ سريع التصلّب. والحدّ المعتاد للفولاذ غير المسبوك وقليل السبك هو 380 HV 10؛ وتجاوزه يعني عادةً تبريدًا أسرع من اللازم، أي طاقة خطّية قليلة أو غياب التسخين المسبق. وتحويل الصلادة بين المقاييس تتولّاه حاسبة الصلادة.
مدى التأهيل — أهمّ جزء في التقرير
التقرير لا يؤهّل حالة واحدة بل نطاقًا حولها. ويشمل المدى، من بين أمور أخرى:
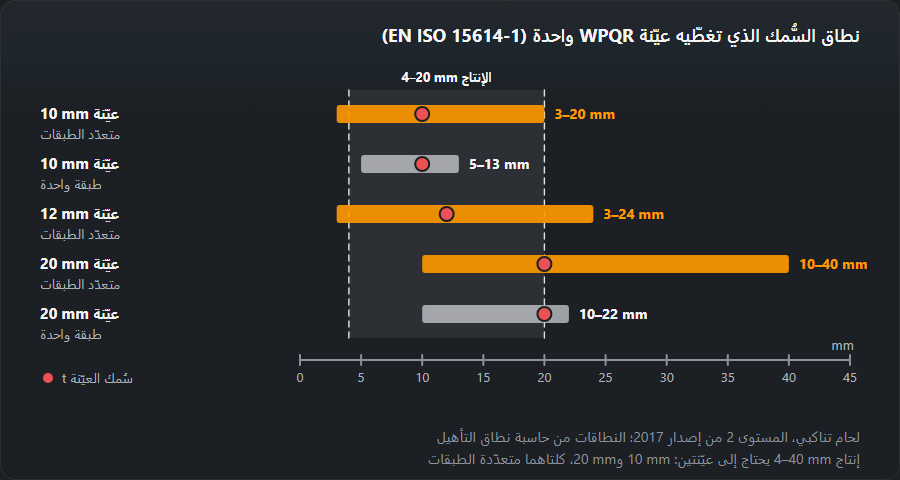
- السُّمك. للحام التناكبي عند المستوى 2: متعدّد الممرّات حتى 2t ومن 0.5t (ومن 3 mm للعيّنات بين 3 و12 mm)؛ وأحادي الممرّ أضيق كثيرًا — حتى 1.3t، وفوق 12 mm حتى 1.1t فقط.
- قطر الأنبوب. العيّنة على أنبوب تغطّي الأقطار من نصف قطرها الخارجي فأكثر (فعيّنة Ø 114.3 تغطّي من 57.2 mm). والعيّنة على لوح تغطّي الأنابيب بقطر أكبر من 150 mm في PA وPC وPF مع الدوران، ومن 500 mm فأكثر في بقيّة الأوضاع.
- مجموعة المعدن حسب ISO/TR 15608 — في المجموعات 1 إلى 3 لا تُحتسب المجموعات الفرعية: يُغطّى فولاذ المجموعة نفسها ذو حدّ الخضوع المساوي أو الأدنى. والاختبار على 304 يغطّي 316 و347 و321، لا 309 ولا 310.
- العملية حسب ISO 4063: لكلّ واحدة على حدة، بلا انتقال من واحدة إلى أخرى.
- وضع اللحام — بلا متطلّبات صدم أو صلادة يغطّي وضعٌ واحد كلّ الأوضاع؛ ومع متطلّبات الصدم الأوضاعَ ذات الطاقة الخطّية المساوية أو الأقلّ، ومع متطلّبات الصلادة ذات المساوية أو الأكبر.
- مادّة الإضافة والغاز الحامي ونوع التيار والقطبية.
- التسخين المسبق وحرارة ما بين الطبقات — يجوز أن يقلّ التسخين المسبق عن قيمة العيّنة بما لا يزيد على 50 °C، وأن تزيد حرارة ما بين الطبقات عليها بما لا يزيد على 50 °C (عدا المجموعات 8 و10 و41–48).
- الطاقة الخطّية — مع متطلّبات الصدم لا تزيد على قيمة العيّنة بأكثر من 25 %، ومع متطلّبات الصلادة لا تقلّ عنها بأكثر من 25 %.
- المعالجة الحرارية بعد اللحام — إن أُجريت دخلت في المدى، وإن لم تُجرَ فالإجراء لا يغطّي القطع المعالَجة حراريًا.
الحدود أعلاه هي المستوى 2 من طبعة 2017 — المديات المنقولة من الطبعة السابقة لـ EN ISO 15614-1. أمّا Level 1 فمبنيّ على ASME IX وله جداوله الخاصّة. ويُتّفق على المستوى قبل الاختبار، لأنّه يحدّد كم من الإنتاج سيغطّيه التقرير نفسه. ومدى عيّنة بعينها تحسبه حاسبة مدى تأهيل الإجراء؛ وعند الخلاف يَحكم نصّ المواصفة.
ماذا يتضمّن الـWPQR: قراءة التقرير
تختلف النماذج من جهة اختبار إلى أخرى، لكنّ كلّ تقرير يضمّ الكتل الأربع نفسها. لنأخذ العيّنة من مثال مولّد الـpWPS: العملية 135 (MAG)، مجموعة المعدن 1.2 (S355)، لوح 10 mm، لحام تناكبي متعدّد الممرّات، الوضع PA.
1. العيّنة كما لُحِمت فعلًا
تكرّر هذه الكتلة الـpWPS لكن بالقيم المقيسة: شطفة V بزاوية 50–60°، وفجوة 1–3 mm، وجذر 1–2 mm كما جرى التحضير؛ السلك EN ISO 14341-A G 46 4 M21 4Si1 بقطر 1.2 mm؛ الغاز M21 (ArC-18) بمعدّل 16–18 l/min؛ DC+. كانت الـpWPS تعطي نطاق 220–280 A و26–29 V؛ أمّا التقرير فيحمل التيار والجهد وسرعة اللحام لكلّ ممرّ كما قيست، والطاقة الخطّية المحسوبة منها (الحساب تتولّاه حاسبة الطاقة الخطّية)، والتسخين المسبق الفعلي وأعلى حرارة ما بين الطبقات.
2. نتائج الاختبارات
سطر لكلّ اختبار من الجدول أعلاه — البصري، وRT أو UT، وMT أو PT، والشدّ العرضي، والثني، والفحص العياني، وعند اشتراطهما الصدم والصلادة HV 10 — مع رقم تقرير المختبر والحكم. والاختبار الغائب ثغرة لا نجاح: إن كانت متانة الصدم مطلوبة ولم تُختبر، ينخفض الحدّ الأعلى للسُّمك إلى 12 mm.
3. مدى التأهيل
- العملية: 135 فقط — لا 136 ولا 138؛
- السُّمك: 3–20 mm (ولو لُحِمت الوصلة بممرّ واحد لكان 5–13 mm)؛
- الأنابيب: من اللوح — بقطر أكبر من 150 mm في PA وPC وPF مع الدوران، وفي بقيّة الأوضاع من 500 mm؛
- الأوضاع: كلّها، ما دامت لا توجد متطلّبات صدم أو صلادة؛
- السلك والغاز ونوع التيار والقطبية: كما على العيّنة؛
- التسخين المسبق: لا يقلّ عن قيمة العيّنة ناقص 50 °C؛ وما بين الطبقات: لا يزيد على القيمة المقيسة زائد 50 °C (عيّنة أُديرت عند 250 °C تسمح بـ300 °C)؛
- الطاقة الخطّية: مع متطلّبات الصدم حتى القيمة المقيسة × 1.25، ومع متطلّبات الصلادة من القيمة المقيسة × 0.75 — دائمًا من الرقم المدوَّن، لا من نطاق الـpWPS أبدًا؛
- المعالجة الحرارية بعد اللحام: لم تُجرَ، فالقطع المعالَجة حراريًا غير مغطّاة.
4. توقيع جهة الاختبار
اسم الجهة والفاحص والتاريخ والختم. ومن دون هذه الكتلة تبقى الورقة تقرير مختبر، لا WPQR.
كيف تختار العيّنة ليغطّي WPQR واحد إنتاجًا أوسع
قبل لحام أيّ شيء، يستحقّ الأمر وضع الوصلات الحقيقية في الورشة بجانب حاسبة مدى تأهيل الإجراء. والأرقام أدناه هي ما تعطيه:
- متعدّد الممرّات يتفوّق على أحاديّها. 10 mm متعدّد الممرّات يغطّي 3–20 mm، وأحادي الممرّ 5–13 mm فقط.
- الأسمك ليس الأفضل دائمًا. 12 mm متعدّد الممرّات يغطّي 3–24 mm؛ و20 mm متعدّد الممرّات يغطّي 10–40 mm ويخسر كلّ ما دون 10 mm (أحادي الممرّ: 10–22 mm). فورشة تلحم 4–20 mm تكفيها عيّنة واحدة بسُمك 10 mm، أمّا 4–40 mm فتحتاج اثنتين.
- للصاج الرقيق والألواح السميكة جدًا نطاقاتها. 2 mm أحادي الممرّ يغطّي 1.4–2.6 mm فقط، و120 mm متعدّد الممرّات يغطّي 50–240 mm.
- اللحامات الزاوية. لحام زاوي أحادي الممرّ على لوح 10 mm بسُمك تصميمي a = 5 mm يغطّي ألواح 5–12 mm وسُمك لحام 3.8–7.5 mm؛ ومتعدّد الممرّات بلا حدّ على a.
- أنبوب أم لوح. عيّنة أنبوب بقطر 114.3 mm تغطّي الأنابيب من 57.2 mm فأكثر. أمّا عيّنة اللوح فلا تصل إلى هذا الأنبوب: تغطّي فقط الأنابيب الأكبر من 150 mm (PA وPC وPF مع الدوران) أو من 500 mm.
- الوضع. بلا متطلّبات صدم أو صلادة يُلحَم في PA، فيغطّي كلّ الأوضاع. ومع متطلّبات الصدم في الوضع الذي يُدخل فيه اللحّامون أكبر حرارة، لأنّ المغطّى هو الأوضاع ذات الطاقة المساوية أو الأقلّ فقط؛ ومع متطلّبات الصلادة بالعكس.
- العملية والمعدن. عملية واحدة لكلّ اختبار. ولأنّ المجموعة تغطّي الفولاذ ذا حدّ الخضوع المساوي أو الأدنى، تُصنَع العيّنة من أمتن فولاذ في المجموعة يُلحَم فعلًا.

لماذا تسقط العيّنة: أسباب شائعة
الاختبار الفاشل لا يعطي WPQR معيبًا — بل لا يعطي WPQR أصلًا. تُصحَّح الـpWPS وتُلحَم عيّنة جديدة. وإلى ماذا تشير كلّ نتيجة عادةً:
| النتيجة | السبب المعتاد | ماذا يُغيَّر في الـpWPS |
|---|---|---|
| صلادة فوق 380 HV 10 في المنطقة المتأثرة بالحرارة | تبريد سريع جدًا: لا تسخين مسبق، طاقة خطّية قليلة | تسخين مسبق محسوب من CE للصبّة الفعلية (حاسبة التسخين المسبق)، طاقة خطّية أعلى |
| طاقة الصدم دون المطلوب | فرط تسخين: طاقة خطّية كبيرة، حرارة ما بين الطبقات عالية، ممرّات عريضة | ممرّات أضيق، طاقة أقلّ، ضبط حرارة ما بين الطبقات |
| الثني: ينفتح شقّ على السطح | عدم انصهار أو مسام أو خَبَث بين الممرّات | زاوية المشعل، زاوية الشطفة، التنظيف بين الممرّات |
| مؤشّرات في RT أو UT | مسام، أدخال، عدم انصهار أو عدم اختراق | حماية الغاز ومعدّله، الفجوة والجذر، التنظيف بين الممرّات |
| الفحص العياني: جذر غير مخترَق، ترتيب ممرّات سيّئ | شطفة ضيّقة، ممرّ جذر بارد | هندسة الشطفة، بارامترات ممرّ الجذر |
والفخّ في السطرين الأوّلين: علاج الصلادة العالية — حرارة أكثر — هو سبب ضعف الصدم. وحين يُطلب الاثنان، على العيّنة أن تقع في نافذة، ثمّ لا يسمح الـWPQR إلّا بطاقة خطّية من −25 % إلى +25 % حول القيمة المختبَرة. وكيف يبدو كلّ عيب وما اسمه — في جدول عيوب اللحام.
من يصدره وكم يدوم
يُجري الاختبارَ ويوقّع التقريرَ جهة اختبار أو تفتيش. والـWPQR ملكٌ للمنفّذ: هو من أثبت أنّه بمعدّاته وموادّه وإشرافه يبلغ الجودة المطلوبة، ولذلك لا ينجح نقل التقرير إلى شركة أخرى كقاعدة.
ولا يحمل التقرير تاريخ انتهاء. ويسقط حين يخرج أحد المتغيّرات الجوهرية عن المدى المؤهَّل — وعندئذٍ يلزم اختبار جديد أو مكمّل.
الـWPQR في تدقيق EN 1090 أو EN ISO 3834: ماذا يُفحَص
في تدقيق الاعتماد حسب EN 1090-1 أو EN ISO 3834 لا يقرأ المدقّق الـWPQR منفردًا، بل يتتبّع السلسلة من الوصلة إلى الورق:
- كلّ WPS مستعملة تذكر الـWPQR الخاصّ بها برقمه، وهذا الـWPQR موجود في الملفّ.
- الـWPS تبقى داخل المدى. يُقارَن السُّمك والعملية والسلك والغاز والوضع والطاقة الخطّية في الـWPS بالكتلة 3 من التقرير. مثال: الورشة تلحم 25 mm وفق WPS يسندها عيّنة 10 mm متعدّدة الممرّات لا تغطّي إلّا حتى 20 mm.
- التقرير ملك هذا المنفّذ — اسمه في الرأس، لا اسم مورّد أو صاحب عمل سابق.
- التقرير موقَّع من جهة اختبار، والاختبارات المدرجة توافق ما تطلبه مواصفة المنتَج (الصدم حيث تعمل المنشأة في البرد).
- الـWPS موقَّعة من منسّق اللحام، واللحّامون يحملون شهادات EN ISO 9606-1 تغطّي الوصلات نفسها.
شهادة WPQR: هل توجد وثيقة بهذا الاسم؟
«شهادة WPQR» تعبير ورشة. فلا توجد شهادة اسمها WPQR: الوثيقة سجلّ اختبار، ووزنها يأتي من توقيع جهة الاختبار. والذي يُعتمَد هو الشركة — حسب EN 1090-1 أو EN ISO 3834 — والـWPQR جزء من أدلّة هذا الاعتماد.
الـWPQR ليس شهادة اللحّام
وثيقتان مختلفتان عن أمرين مختلفين. الـWPQR يخصّ الإجراء ويقول إنّ اللحام على هذا النحو يعطي الجودة المطلوبة. والشهادة حسب EN ISO 9606 تخصّ الإنسان وتقول إنّ هذا اللحّام قادر على تنفيذ ذلك الإجراء. وفي الموقع يُطلب الاثنان — وعلى كليهما أن يغطّي ما يُلحَم فعلًا.
كيف يُقرأ رمز الشهادة وما الذي يشمله مداها — اختبار اللحّام حسب EN ISO 9606 و حاسبة مدى التأهيل.
أسئلة متكرّرة
كم تدوم صلاحية WPQR؟
لا تاريخ انتهاء له، بخلاف شهادة اللحّام التي تحتاج تجديدًا. ويسقط العمل به حين يخرج أيّ من المتغيّرات الجوهرية عن المدى المؤهَّل، أو حين يكفّ المنفّذ عن استيفاء الشروط التي جرى التأهيل في ظلّها.
هل ينفعني WPQR شركة أخرى؟
كقاعدة لا. فتأهيل الإجراء مرتبط بالمنفّذ الذي أجراه: هو من أثبت أنّه بمعدّاته وموادّه وإشرافه يبلغ الجودة المطلوبة. ونقل تقرير غيره ممكن في حالات ضيّقة محدّدة فقط، ويستلزم موافقة الجهة والطالب.
أيّ أسماك يغطّيها اختبار على 10 mm؟
للحام التناكبي عند المستوى 2 تغطّي العيّنة متعدّدة الممرّات بسُمك 10 mm المدى 3–20 mm، والأحادية الممرّ 5–13 mm. أمّا الحدود الدقيقة ففي جداول EN ISO 15614-1، وحاسبة المدى على هذا الموقع تعطيها لأيّ سُمك.
ماذا يعني WPQR؟
Welding Procedure Qualification Record، أي سجلّ تأهيل إجراء اللحام. يدوّن كيف لُحِمت العيّنة وفق الـpWPS (بالبارامترات المقيسة)، وماذا أعطى كلّ اختبار، وأيّ مدى من الإنتاج تغطّيه النتيجة. توقّعه جهة الاختبار، ثمّ يكتب المنفّذ مواصفة الـWPS داخل هذا المدى وعلى رأسها رقم الـWPQR.
كم يكلّف تأهيل الإجراء وكم يستغرق؟
لا يوجد رقم واحد صادق. فالكلفة والمدّة تتكوّنان من عدد العيّنات (واحدة لكلّ عملية ولكلّ مدى مطلوب)، ومعدن العيّنة وسُمكها، والاختبارات التي تفرضها مواصفة المنتَج (الصدم والصلادة عمل مخبري إضافي)، وأجور المختبر وجهة الاختبار، ووقت الإشراف والفحص غير المتلف والاختبارات المتلفة. وأكبر توفير يأتي من التخطيط: عيّنة مختارة بحاسبة المدى قد تغني عن عيّنتين أو ثلاث مختارة عشوائيًا.
هل أحتاج WPQR جديدًا إذا غيّرتُ سلك اللحام؟
مادّة الإضافة والغاز الحامي ونوع التيار والقطبية جزء من المدى، وتُدوَّن كما استُعملت على العيّنة. فالسلك ذو التسمية المختلفة، أو الغاز المختلف، خارج ما يصفه التقرير، ويعني عادةً اختبارًا مكمّلًا. أمّا هل تشمل التغطية علامة تجارية أخرى بالتسمية نفسها فيتوقّف على قواعد EN ISO 15614-1 للحالة المعيّنة — ويُحسَم ذلك مع جهة الاختبار قبل الإنتاج لا بعده.
آخر تحديث: