WPQR: атестація технології зварювання
WPQR — це протокол, який каже одне: технологія, записана в карті, перевірена на зразку, і зразок пройшов випробування. Без нього карта — лише пропозиція, а не виробничий документ.
Коротка відповідь
WPQR (Welding Procedure Qualification Record) з’являється за результатами атестації технології за EN ISO 15614-1 для сталей і нікелю. У ньому три речі: як варили зразок, які результати дали випробування і — найголовніше — який діапазон виробництва цей результат покриває.
Останній пункт часто пропускають, а саме він визначає користь протоколу. Атестація на одній товщині й в одному положенні покриває цілий інтервал навколо них: добре спланований зразок закриває більшу частину виробництва одним випробуванням, погано спланований — один конкретний стик.
Що означає WPQR у зварюванні
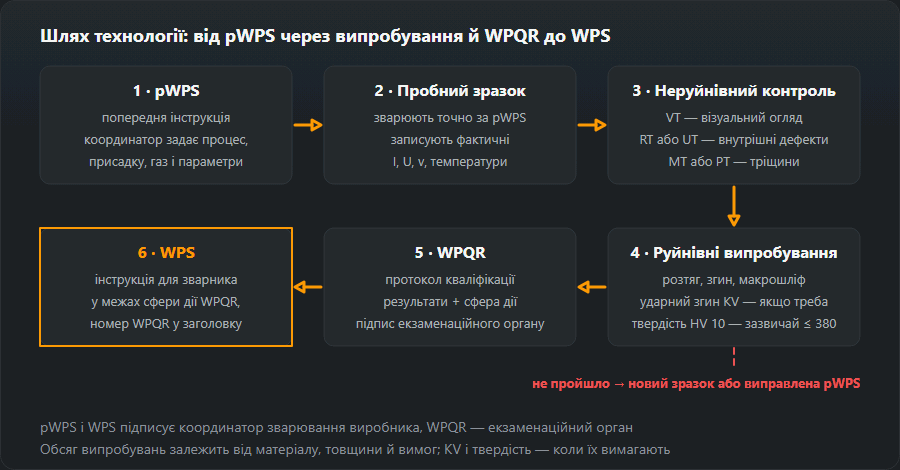
Welding Procedure Qualification Record — протокол атестації технології зварювання: звіт про випробування одного зразка разом із діапазоном виробництва, який цей зразок атестує. Він стоїть посередині ланцюжка з трьох документів: pWPS — пропозиція технолога, WPQR доводить її на зразку, а WPS — робоча інструкція для зварника, написана всередині діапазону WPQR і з його номером у шапці. Скорочення схожі, але тільки на WPQR стоїть підпис екзаменаційного органу; pWPS і WPS складає й підписує зварювальний координатор виробника (EN ISO 14731).
Як проходить атестація
- Технолог розробляє pWPS.
- Зварник виконує зразок точно за нею, під наглядом атестаційного центру або інспектора.
- Фіксуються фактичні параметри: струм, напруга, швидкість, температура підігріву та міжваликова, час.
- Зразок проходить неруйнівний контроль, далі йде під пилку на зразки для руйнівних випробувань.
- Результати й діапазон атестації потрапляють у протокол, який підписує орган.
Фактичні параметри з третього пункту важливіші, ніж здається: саме вони, а не припущення з pWPS, задають потім атестований інтервал погонної енергії.

Випробування зразка
| Випробування | Що показує | Норма |
|---|---|---|
| Візуальний контроль (VT) | Форма лиця й кореня, поверхневі дефекти | ISO 17637 |
| Радіографія (RT) або ультразвук (UT) | Внутрішні дефекти: пори, включення, несплавлення | ISO 17636 · ISO 17640 |
| Магнітопорошковий (MT) або капілярний (PT) | Тріщини й поверхневі невідповідності | ISO 17638 · ISO 3452 |
| Розтяг упоперек шва | Міцність з’єднання не нижча за основний метал | ISO 4136 |
| Згин | Пластичність з’єднання, відсутність тріщин при деформації | ISO 5173 |
| Ударний згин (KV) | Опір крихкому руйнуванню за робочої температури | ISO 9016 |
| Твердість (HV 10) | Чи не переміцнилася зона термічного впливу | ISO 9015-1 |
| Макроструктура | Розріз шва: провар, розкладка валиків, геометрія | ISO 17639 |
Набір випробувань залежить від матеріалу, товщини й вимог: ударний згин перевіряють там, де конструкція працює за низької температури, твердість — на сталях, схильних до зміцнення. Типова межа для нелегованих і низьколегованих сталей — 380 HV 10; перевищення зазвичай означає надто швидке охолодження, тобто малу погонну енергію або відсутність підігріву. Перерахувати твердість в інші шкали можна в калькуляторі твердості.
Діапазон атестації — головна частина протоколу
Протокол атестує не одну ситуацію, а інтервал навколо неї. У діапазон входять, зокрема:
- Товщина. Для стикового шва на рівні 2: багатопрохідний — до 2t, від 0,5t (від 3 мм у зразків 3–12 мм); однопрохідний помітно вужче — до 1,3t, а понад 12 мм лише до 1,1t.
- Діаметр труби. Зразок на трубі покриває діаметри від половини свого зовнішнього діаметра й вище (Ø 114,3 → від 57,2 мм). Зразок на листі покриває труби Ø > 150 мм у PA, PC і PF з обертанням і Ø ≥ 500 мм в інших положеннях.
- Група матеріалу за ISO/TR 15608 — у груп 1–3 підгрупи не враховуються: покриваються сталі тієї самої групи з рівною або меншою границею плинності. Атестація на 304 покриває 316, 347 і 321, але не 309 і 310.
- Процес за ISO 4063: окремо для кожного, без перенесення з одного на інший.
- Положення зварювання — без вимог щодо ударної в’язкості й твердості одне положення покриває всі; за вимог щодо удару — положення з тією самою або меншою погонною енергією, за вимог щодо твердості — з тією самою або більшою.
- Зварювальний матеріал, захисний газ, рід струму й полярність.
- Попередній підігрів і міжваликова температура — підігрів може бути не більш ніж на 50 °C нижчим, ніж на зразку, міжваликова — не більш ніж на 50 °C вищою (крім груп 8, 10 і 41–48).
- Погонна енергія — за вимог щодо ударної в’язкості не більш ніж на 25 % вище значення на зразку, за вимог щодо твердості не більш ніж на 25 % нижче.
- Термообробка після зварювання — якщо вона була, входить у діапазон; якщо не було, технологія не покриває відпущені вироби.
Наведені вище межі — рівень 2 редакції 2017 року, діапазони, перенесені з попередньої EN ISO 15614-1. Level 1 побудований на ASME IX і має власні таблиці. Рівень узгоджують до атестації: від нього залежить, яку частину виробництва покриє той самий протокол. Діапазон для конкретного зразка рахує калькулятор діапазону атестації; у суперечці вирішує текст стандарту.
Що написано у WPQR: розбір протоколу
Бланки в різних органів різні, але в будь-якому протоколі ті самі чотири блоки. Візьмімо зразок із прикладу генератора pWPS: процес 135 (MAG), група матеріалу 1.2 (S355), лист 10 мм, стиковий шов, багатопрохідний, положення PA.
1. Зразок — як його зварили насправді
Блок повторює pWPS, але із заміряними значеннями: V-подібне оброблення кромок 50–60°, зазор 1–3 мм і притуплення 1–2 мм за фактом підготовки; дріт EN ISO 14341-A G 46 4 M21 4Si1, Ø 1,2 мм; газ M21 (ArC-18), 16–18 л/хв; DC+. У pWPS стояла смуга 220–280 A і 26–29 V; у протоколі — струм, напруга й швидкість кожного проходу так, як їх заміряли, обчислена з них погонна енергія (арифметику робить калькулятор погонної енергії), фактичний підігрів і максимальна міжваликова температура.
2. Результати випробувань
По рядку на кожне випробування з таблиці вище — візуальний контроль, RT або UT, MT або PT, розтяг упоперек шва, згин, макрошліф і, якщо потрібні, ударний згин і твердість HV 10 — з номером висновку лабораторії та оцінкою. Відсутнє випробування — це прогалина, а не «придатний»: якщо ударна в’язкість потрібна, а випробування не проводили, верхня межа товщини падає до 12 мм.
3. Діапазон атестації
- процес: тільки 135 — не 136 і не 138;
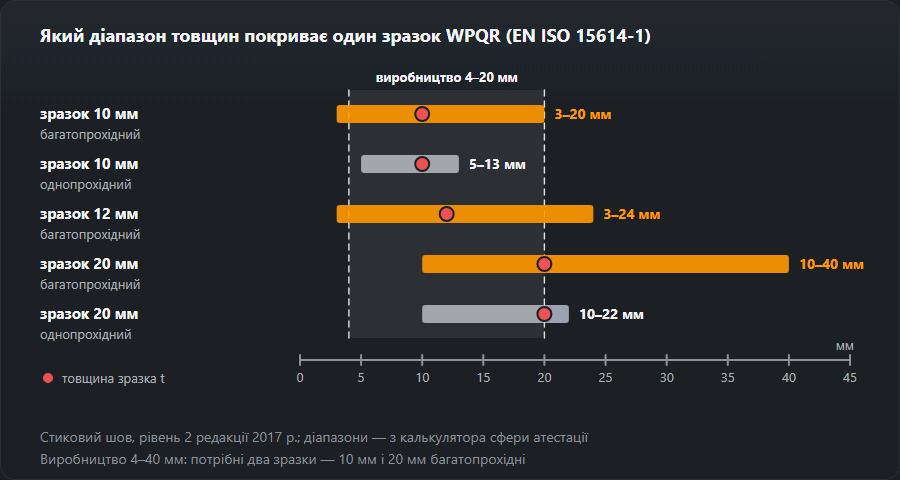
- товщина: 3–20 мм (якби шов був однопрохідним — 5–13 мм);
- труби: від листа — Ø > 150 мм у PA, PC і PF з обертанням, в інших положеннях від Ø 500 мм;
- положення: всі, поки немає вимог щодо удару й твердості;
- дріт, газ, рід струму й полярність: як на зразку;
- підігрів: не нижче значення на зразку мінус 50 °C; міжваликова: не вище заміряної плюс 50 °C (зразок, який вели за 250 °C, допускає 300 °C);
- погонна енергія: за вимог щодо удару — до заміряного значення × 1,25, за вимог щодо твердості — від заміряного × 0,75; завжди від числа в протоколі, ніколи від смуги pWPS;
- термообробка після зварювання: не було, отже, термооброблені вироби не покриваються.
4. Підпис екзаменаційного органу
Назва органу, екзаменатор, дата, печатка. Без цього блоку папір — лабораторний звіт, а не WPQR.
Як вибрати зразок, щоб один WPQR покрив більше виробництва
Перш ніж щось варити, варто покласти реальні стики цеху поруч із калькулятором діапазону атестації. Числа нижче — те, що він видає:
- Багатопрохідний виграє в однопрохідного. 10 мм багатопрохідний покриває 3–20 мм, однопрохідний — лише 5–13 мм.
- Товщий — не завжди кращий. 12 мм багатопрохідний покриває 3–24 мм; 20 мм багатопрохідний — 10–40 мм і втрачає все, що тонше 10 мм (однопрохідний: 10–22 мм). Цех, який варить 4–20 мм, закривається одним зразком 10 мм; при 4–40 мм потрібні два.
- У тонкого й дуже товстого листа свої смуги. 2 мм однопрохідний покриває лише 1,4–2,6 мм; 120 мм багатопрохідний — 50–240 мм.
- Кутові шви. Однопрохідний кутовий на листі 10 мм з розрахунковою товщиною шва a = 5 мм покриває лист 5–12 мм і a 3,8–7,5 мм; у багатопрохідного обмеження за a немає.
- Труба чи лист. Зразок на трубі Ø 114,3 мм покриває труби від 57,2 мм і вище. Зразок на листі до цієї труби не дотягується: він покриває лише труби Ø > 150 мм (PA, PC, PF з обертанням) або від Ø 500 мм.
- Положення. Без вимог щодо удару й твердості варять у PA — воно покриває всі. За вимог щодо удару — у тому положенні, де зварники вкладають найбільше тепла, бо покриваються тільки положення з тією самою або меншою погонною енергією; за вимог щодо твердості — навпаки.
- Процес і матеріал. Один процес на атестацію. Оскільки група покриває сталі з рівною або меншою границею плинності, зразок роблять із найміцнішої сталі групи, яку реально варять.

Чому зразок не проходить: часті причини
Провалене випробування дає не WPQR з вадою, а жодного WPQR. Виправляють pWPS і варять новий зразок. На що зазвичай вказує результат:
| Результат | Звичайна причина | Що змінювати в pWPS |
|---|---|---|
| Твердість вище 380 HV 10 у ЗТВ | Надто швидке охолодження: немає підігріву, мала погонна енергія | Підігрів за CE конкретної плавки (калькулятор підігріву), більша погонна енергія |
| Ударна робота нижче вимоги | Перегрів: велика погонна енергія, гаряча міжваликова, широкі валики | Вужчі валики, менша погонна енергія, контроль міжваликової температури |
| Згин: на поверхні розкривається тріщина | Несплавлення, пори або шлак між проходами | Кут пальника, кут оброблення кромок, зачищення між проходами |
| Індикації RT або UT | Пори, включення, несплавлення або непровар | Газовий захист і витрата, зазор і притуплення, міжпрохідне зачищення |
| Макрошліф: непровар кореня, погана розкладка валиків | Вузьке оброблення кромок, «холодний» кореневий прохід | Геометрія оброблення, режим кореневого проходу |
Пастка — у перших двох рядках: ліки від високої твердості — більше тепла — і є причиною низької ударної в’язкості. Коли потрібне і те, і те, зразок має влучити у вікно, а WPQR потім дозволить лише від −25 % до +25 % погонної енергії навколо випробуваного значення. Як виглядає і як називається кожен дефект — у таблиці дефектів зварних швів.
Хто видає і як довго діє
Атестацію проводить атестаційний або інспекційний орган, він же підписує протокол. WPQR закріплений за виконавцем: це він довів, що своїм обладнанням, своїми матеріалами і своїм наглядом отримує потрібну якість, тому перенесення протоколу в іншу фірму за загальним правилом не працює.
Терміну придатності протокол не має. Він втрачає силу тоді, коли будь-який з основних параметрів виходить за атестований діапазон, — і тоді потрібна нова або додаткова атестація.
WPQR на аудиті EN 1090 та EN ISO 3834: що перевіряють
На сертифікаційному аудиті за EN 1090-1 або EN ISO 3834 аудитор читає WPQR не сам по собі, а йде ланцюжком від стику до паперу:
- Кожна чинна WPS називає свій WPQR за номером, і цей WPQR є в теці.
- WPS не виходить за діапазон. Товщину, процес, дріт, газ, положення й погонну енергію у WPS порівнюють із блоком 3 протоколу. Приклад: цех варить 25 мм за WPS, за якою стоїть багатопрохідний зразок 10 мм, а він покриває лише до 20 мм.
- Протокол належить цьому виробникові — у шапці його назва, а не постачальника чи колишнього роботодавця.
- Протокол підписаний екзаменаційним органом, і проведені випробування відповідають стандарту на виріб (ударний згин там, де конструкція працює на холоді).
- WPS підписана зварювальним координатором, а зварники мають сертифікати EN ISO 9606-1, що покривають ті самі стики.
Сертифікат WPQR: чи буває такий документ?
«Сертифікат WPQR» — побутовий вислів. Сертифіката WPQR не буває: документ — це протокол випробування, і вагу йому дає підпис екзаменаційного органу. Сертифікують підприємство — за EN 1090-1 або EN ISO 3834, — а протоколи WPQR входять до доказів для цієї сертифікації.
WPQR — це не сертифікат зварника
Два різні документи про дві різні речі. WPQR стосується технології і каже, що такий спосіб зварювання дає потрібну якість. Сертифікат за EN ISO 9606 стосується людини і каже, що ось цей зварник уміє цю технологію виконати. На об’єкті перевіряють обидва — і обидва мають покривати те, що фактично зварюють.
Як читається код сертифіката і що входить у його діапазон — іспит за EN ISO 9606 і калькулятор діапазону допуску.
Часті питання
Скільки діє WPQR?
Терміну придатності в нього немає — на відміну від сертифіката зварника, який треба продовжувати. Протокол перестає діяти тоді, коли будь-який з основних параметрів виходить за атестований діапазон або коли виконавець перестає відповідати умовам, за яких технологію атестували.
Чи діє WPQR іншої фірми в мене?
За загальним правилом ні. Атестація технології закріплена за виконавцем, який її проводив: саме він довів, що своїм обладнанням, своїми матеріалами і своїм наглядом отримує потрібну якість. Перенесення чужого протоколу можливе лише в чітко обумовлених випадках і потребує згоди органу та замовника.
Яку товщину покриває атестація на 10 мм?
Для стикового шва на рівні 2 багатопрохідний зразок 10 мм покриває 3–20 мм, однопрохідний — 5–13 мм. Точні межі стоять у таблицях EN ISO 15614-1; калькулятор діапазону на цьому сайті дає їх для будь-якої товщини.
Що означає WPQR?
Welding Procedure Qualification Record — протокол атестації технології зварювання. У ньому записано, як зразок зварено за pWPS (із заміряними параметрами), що показало кожне випробування і який діапазон виробництва покриває результат. Підписує його атестаційний (екзаменаційний) орган, а WPS виробника потім пишеться всередині цього діапазону, з номером WPQR у шапці.
Скільки коштує і скільки триває атестація технології?
Чесної єдиної цифри немає. Ціна і строк складаються з кількості зразків (по одному на кожен процес і кожен потрібний діапазон), матеріалу й товщини зразка, набору випробувань, якого вимагає стандарт на виріб (ударний згин і твердість — це додаткова робота лабораторії), ставок лабораторії та органу, а також часу на нагляд, неруйнівний контроль і руйнівні випробування. Найбільше заощаджує планування: зразок, підібраний калькулятором діапазону, може замінити два-три підібрані навмання.
Чи потрібен новий WPQR при зміні марки дроту?
Зварювальний матеріал, захисний газ, рід струму й полярність входять у діапазон і записані так, як були на зразку. Дріт з іншим позначенням за класифікацією або інший газ виходять за те, що описує протокол, і зазвичай означають додаткову атестацію. Чи покривається дріт іншого виробника з тим самим позначенням, залежить від правил EN ISO 15614-1 для конкретного випадку — це узгоджують з органом до початку виробництва, а не після.
Оновлено: