Атестація зварника за EN ISO 9606-1: іспит і сертифікат
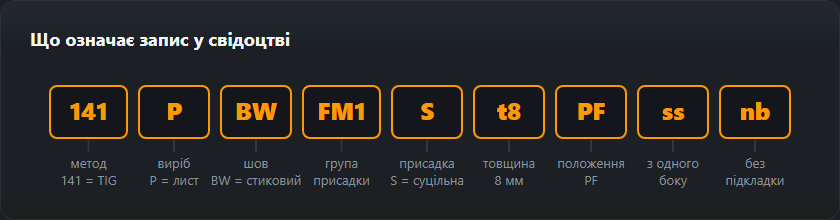
Рядок на кшталт 141 P BW FM1 S t8 PF ss nb має вигляд
шифру, але читається за хвилину. У ньому записано рівно те, які з’єднання вам
дозволено варити — і, що важливіше, які не дозволено.
Коротка відповідь
Свідоцтво — це один рядок на кшталт 135 P FW FM1 S t10 PB ml: метод, виріб, тип шва, група присадки, товщина, положення. Кожне поле — це межа, а не опис: поза ним свідоцтво вже не діє. Строк три роки, з підписом раз на пів року.

Поля по порядку
| Поле | Що кодує | Часті значення |
|---|---|---|
141 | Метод за ISO 4063 | 111 — MMA, 135 — MAG, 136 — порошковий дріт, 141 — TIG |
P | Виріб | P — лист, T — труба |
BW | Тип шва | BW — стиковий, FW — кутовий |
FM1 | Група присадки за EN ISO 9606-1 | FM1 — нелеговані та дрібнозернисті сталі, FM5 — нержавіючі та жаростійкі, FM6 — нікель і його сплави |
S | Присадковий матеріал | S — суцільний дріт або пруток, M — порошковий з металевим осердям |
t8 | Товщина зразка, мм | t3, t8, t12 — від неї відлічується діапазон товщин |
PF | Положення за ISO 6947 | PA, PC, PF, PE, H-L045 |
ss | Зварювання з одного боку | bs — з обох боків |
nb | Без підкладки | mb — на підкладці |
Один запис свідоцтва по полях
Так може виглядати запис у свідоцтві зварника труб: ISO 9606-1 135 T BW FM1 S t5,5 D60,3 H-L045 ss nb. Читається зліва направо; остання колонка — що поле дозволяє зварювати. Товщину, діаметр і положення рахують ті самі правила, що й таблиці області поширення на цій сторінці та калькулятор діапазону атестації ISO 9606-1. Для групи присадки й особливостей шва сайт діапазон не рахує: їх читають у графі області поширення самого свідоцтва.
| Поле | Значення | Що покриває |
|---|---|---|
ISO 9606-1 | Стандарт, частина 1: сталі | Лише сталі; алюміній, мідь, нікель і титан атестують за іншими частинами ISO 9606 |
135 | MAG суцільним дротом (ISO 4063) | Покриває: 135 і 138. Не покриває: 136, 131, 114 |
T | Труба | Труби, а за D понад 25 мм і листи |
BW | Стиковий шов | Стикові шви; кутові — лише з додатковим кутовим зразком |
FM1 | Група присадки: нелеговані та дрібнозернисті сталі | FM1; інші групи, якщо є, вписані в графу області поширення |
S | Суцільний дріт | Читати разом із методом: 135 покриває і 138 — порошковий дріт з металевим осердям (M) |
t5,5 | Товщина стінки зразка, мм | 3…11 мм (3 ≤ t < 12: від 3 мм до 2·t) |
D60,3 | Зовнішній діаметр труби, мм | ≥ 30,2 мм (D > 25 мм: від 0,5·D, але не менше 25 мм) |
H-L045 | Неповоротна труба під 45°, зварювання знизу вгору | Стикові шви: PA, PC, PE, PF, PH, H-L045. Кутові шви: лише з кутовим зразком |
ss nb | Зварювання з одного боку без підкладки | Для процесів 13, 14 і 15 іспит без підкладки (nb) покриває й зварювання з підкладкою та з газовим захистом кореня (роз’яснення ISO/TC 44/SC 11 до табл. 11, 2015). Решта — у графі області поширення; тут не рахується |
Строки: перше підтвердження — через пів року після іспиту, саме свідоцтво закінчується через три роки, якщо його не продовжили. Калькулятор за датою іспиту видає обидві дати.
Четверте поле плутають найчастіше. У самому записі стоїть група присадкового матеріалу (FM1–FM6), а не група сталі. Групу основного металу за ISO 15608:2025 (раніше CEN ISO/TR 15608) — ту, що пишеться як 1.1 чи 8.1, — свідоцтво лише записує: це сталь, на якій варили зразок. Область за матеріалом задає група присадки: за ISO 9606-1 зварювання присадкою з групи FM поширюється на основний метал груп з 1 по 11. У старих свідоцтвах за EN 287-1 на цьому місці стояла група сталі; норму змінили 2013 року. Свідоцтво, видане до жовтня 2025 року, записує групу за TR, і читати її треба за ним.
Область поширення — головне, що читають на об’єкті
Свідоцтво дає право не на одну точку, а на діапазон навколо неї. Три правила, що трапляються найчастіше.
- Товщина. Іспит на зразку 8 мм покриває діапазон від 3 до 16 мм (від 3 мм до 2·t) — повні межі в таблиці нижче.
- Виріб. Труба діаметром понад 25 мм перекриває лист. Лист трубу — лише у вузьких межах, про них нижче.
- Положення. Складніше положення перекриває простіші: стиковий PF закриває PA, кутовий PF — PA і PB, а стиковий H-L045 (6G) — усі стикові положення, крім зварювання згори вниз.
Якщо шов виконано поза областю поширення свідоцтва, формально його зробив неатестований зварник. Під час приймання відповідальної конструкції це привід забракувати роботу цілком, незалежно від того, як шов виглядає і що показав контроль.
Три числа зі свідоцтва вирішують усе: товщина, діаметр і положення. Нижче — що кожне з них закриває.
Товщина
| Товщина зразка t, мм | Визнаний діапазон |
|---|---|
| t < 3 | від t до 3 мм або до 2·t (що більше) |
| 3 ≤ t < 12 | від 3 мм до 2·t |
| t ≥ 12 | від 3 мм і вище |
Діаметр труби
| Діаметр зразка D, мм | Визнаний діапазон |
|---|---|
| 21,3 | 21,3…42,6 мм |
| 25,0 | 25,0…50,0 мм |
| 33,7 | ≥ 25,0 мм |
| 48,3 | ≥ 25,0 мм |
| 60,3 | ≥ 30,2 мм |
| 88,9 | ≥ 44,5 мм |
| 114,3 | ≥ 57,2 мм |
| 168,3 | ≥ 84,2 мм |
| 219,1 | ≥ 109,6 мм |
Положення
| Складено в положенні | Закриває |
|---|---|
| PA — нижнє | стикові шви: PA кутові шви: PA |
| PB — горизонтальне кутове | стикові шви: — кутові шви: PA, PB |
| PC — горизонтальне | стикові шви: PA, PC кутові шви: PA, PB, PC |
| PD — стельове кутове | стикові шви: — кутові шви: PA, PB, PC, PD, PE |
| PE — стельове | стикові шви: PA, PC, PE кутові шви: PA, PB, PC, PD, PE |
| PF — вертикальне знизу вгору | стикові шви: PA, PF кутові шви: PA, PB, PF |
| PG — вертикальне згори вниз | стикові шви: PG кутові шви: PG |
| PH — неповоротна труба, вгору | стикові шви: PA, PE, PF, PH кутові шви: PA, PB, PC, PD, PE, PF, PH |
| H-L045 — труба під 45°, вгору | стикові шви: PA, PC, PE, PF, PH, H-L045 кутові шви: — |
| J-L045 — труба під 45°, вниз | стикові шви: PA, PC, PE, PG, PJ, J-L045 кутові шви: — |
Одна річ поза таблицями: за ISO 9606-1 випробування на листі поширюється на труби, що обертаються, від 75 мм (положення PA, PB, PC і PD), а на нерухомі — лише від 500 мм; випробування на трубі діаметром понад 25 мм покриває й лист. Тому свідоцтво на листі рідко замінює випробування на трубі.
Як проходить іспит зварника: покроково
Сам день іспиту короткий. Більша частина того, що вирішує результат, визначається до того, як ви запалите дугу.
- Заявка до акредитованого органу. Свідоцтво видає екзаменатор або екзаменаційний орган, а не роботодавець. Навчальні центри зазвичай працюють із таким органом, і заявка часто йде через них.
- Вибір, на що складаєте. Метод (111, 135, 136, 141…), лист чи труба, стиковий чи кутовий шов, група присадки, товщина або діаметр зразка, положення. Кожен вибір стає полем коду й межею того, що вам потім дозволено варити, — прочитайте наступний розділ, перш ніж підписати заявку.
- Теорія. Основи процесу, матеріали, охорона праці, читання позначень швів і техкарти.
- Інструкція для зразка. Зразок варять за WPS або pWPS із розробленням кромок, присадкою, газом і смугою режимів. Якщо в підприємства вже є атестована WPS на таке з’єднання, зазвичай беруть її; якщо ні — на іспит готують pWPS.
- Маркування. Перед зварюванням екзаменатор маркує зразок, щоб на випробування доказово пішов саме ваш зразок і в тому положенні, у якому ви його варили.
- Зварювання під наглядом. Лист або труба, у заданому положенні й заданим методом. Екзаменатор дивиться на сам процес, а не лише на результат.
- Спершу візуальний контроль — критерії приймання: рівень якості B за ISO 5817, якщо в програмі не зазначено інше. Зразок, забракований за ВК, далі не йде, тож десять хвилин на акуратне облицювання окупаються.
- Далі — залежно від матеріалу й товщини: радіографія (RT) чи ультразвук (UT) або замість них згин чи злам; для кутових швів частіше руйнівні випробування — злам, макрошліф.
- Свідоцтво. Якщо все пройшло, орган видає свідоцтво з кодом і областю поширення. Перевірте його одразу: метод, товщина, діаметр і положення мають збігатися з тим, що ви справді варили.
Як вибрати зразок, щоб свідоцтво покрило вашу роботу
Рахують від зворотного: випишіть з’єднання, які ви справді варите, — товщина, лист чи труба, діаметр, положення — і виберіть один зразок, чий діапазон покриє їх усі. Приклади пораховано за тими самими правилами, що й таблиці вище та калькулятор області поширення.
Три випадки нижче в одній таблиці, пораховані за тими самими правилами, що й калькулятор діапазону (трубу D60,3 розібрано по полях вище):
| Зразок | Покриті товщини | Покриті діаметри | Положення стикових швів |
|---|---|---|---|
| пластина t = 10 мм, PF | 3…20 мм | — | PA, PF |
| пластина t = 15 мм, PE | ≥ 3 мм | — | PA, PC, PE |
| труба D = 21,3 мм, t = 2,8 мм, PC | 2,8…5,6 мм | 21,3…42,6 мм | PA, PC |
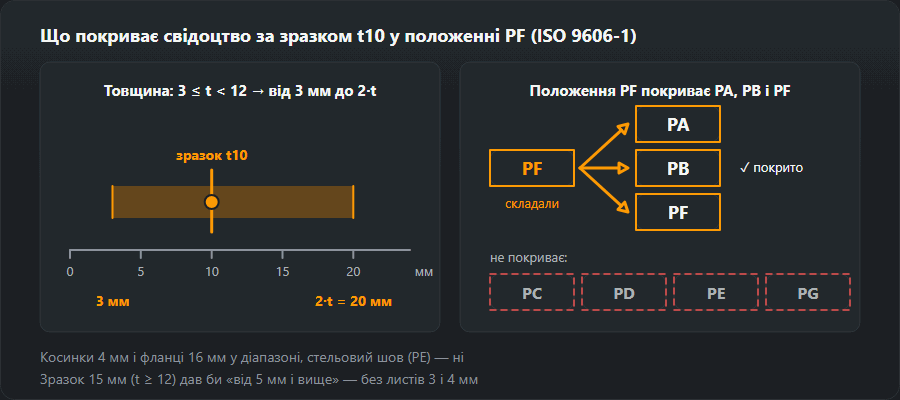
Лист 10 мм, стиковий шов у PF
10 мм потрапляє в смугу 3 ≤ t < 12, отже, діапазон іде від 3 мм до 2·t: від 3 до 20 мм. Стиковий PF закриває PA і PF; PB — положення кутового шва, воно входить в область лише з додатковим кутовим зразком. Це більша частина того, що варять у цеху металоконструкцій: косинки 4 мм і фланці 16 мм у діапазоні, стельовий шов (PE) — ні.

Зразок товщий і тонший
Зразок 15 мм потрапляє в смугу t ≥ 12: від 3 мм і вище, без верхньої межі. Такий зразок за нормою варять щонайменше у три шари — іспит довший і важчий, зате свідоцтво покриває й важкі конструкції. На іншому кінці зразок 2 мм дає від t до більшого з 3 мм і 2·t, тобто від 2 до 4 мм — свідоцтво на тонкий лист, яке до металоконструкцій не дотягується. Якщо ви варите все від тонкого листа до 20 мм, пасує зразок 10 мм.
Діаметр труби
Понад 25 мм діапазон починається від 0,5·D, але не нижче 25 мм, без верхньої межі: іспит на трубі 60,3 мм покриває від 30,2 мм і вище. Для малих труб інше правило — до 25 мм діапазон від D до 2·D, тож іспит на 21,3 мм покриває лише від 21,3 до 42,6 мм. Хто варить і імпульсні трубки, і технологічні трубопроводи 60,3 мм, має дивитися уважно: іспит на 60,3 мм до 21,3 мм не опускається.
Положення: одна труба майже на все
H-L045 — нерухома труба під 45°, зварювання знизу вгору — у стиковому шві закриває PA, PC, PE і PF, а також PH і сам H-L045: усі стикові положення, крім зварювання згори вниз. Не закриває PG і PJ — їх дає лише іспит на спуск. PB і PD — положення кутових швів, для них потрібен кутовий зразок. На листі стиковий PE закриває PA, PC і PE, стиковий PC — PA і PC; кутовий PE закриває PA, PB, PC, PD і PE.
Лист чи труба?
Випробування на трубі понад 25 мм покриває й лист. Випробування на листі покриває труби лише від 75 мм, і то ті, що обертаються (у PA, PB, PC і PD), а нерухомі — від 500 мм. Якщо хоч частина вашої роботи — нерухомі труби менші за 500 мм, іспит потрібен на трубі.
Практичне правило: складайте в найважчому положенні, у якому справді працюєте, на виробі, що покриває решту. Легкі положення прийдуть самі, навпаки — ніколи.
EN 287-1 і ISO 9606-1
EN 287-1 — попередня європейська норма атестації зварників сталі; її замінив EN ISO 9606-1. Ідея не змінилася — зразок, діапазон із нього, підпис раз на пів року, — але код записують інакше, і найчастіше плутають четверте поле (група присадки замість групи сталі, про це вище). Нові іспити складають за ISO 9606-1. Якщо у вас ще свідоцтво за EN 287-1, перш ніж на нього спиратися, спитайте замовника чи інспектора, чи його приймають.
ISO 9606-1 та інші частини ISO 9606
ISO 9606-1 — перша частина серії: Атестаційні випробування зварників — Зварювання плавленням — Частина 1: Сталі. Чинний текст — ISO 9606-1:2012; у Європі його видано як EN ISO 9606-1:2017 з пізнішими виправленнями, а в окремих країнах — як DIN, PN, BS чи NF EN ISO 9606-1: правила ті самі, видавець інший. Готується перегляд серії (ISO/DIS 9606). Інші метали мають свої частини:
| Частина | Матеріали |
|---|---|
| ISO 9606-1 | Сталі (вуглецеві, низьколеговані, нержавіючі) |
| ISO 9606-2 | Алюміній та його сплави |
| ISO 9606-3 | Мідь та її сплави |
| ISO 9606-4 | Нікель та його сплави |
| ISO 9606-5 | Титан, цирконій та їхні сплави |
Повністю механізоване й автоматичне зварювання до ISO 9606 не входить: операторів такого обладнання атестують за ISO 14732.
Чому не складають: часті причини
Невдачі збираються на етапах контролю, і більшість видно ще до того, як зразок піде з ваших рук.
На візуальному контролі
Підрізи, неповне заповнення розроблення, надмірна опуклість, нерівний корінь. Рівень B лишає мало запасу; лише підріз і зайвий метал (підсилення, опуклість, провис кореня) оцінюють за рівнем C: підріз — до 0,1·t і не більше 0,5 мм, на листі 10 мм стеля 0,5 мм; незаповнення розроблення не допускається взагалі. Межі для вашої товщини покаже калькулятор ISO 5817, а що означають рівні — сторінка про ISO 5817.
На згині та зламі
Несплавлення в корені або між проходами. Ззовні його може бути не видно, але згин розкриває його по лінії сплавлення. Несплавлення (401) не допускається на жодному рівні. Причина — замало тепла на кромках: надто швидке ведення, хибний кут пальника чи електрода, валик, покладений на попередній замість зайти в кут.
На знімку
Пори, шлак, несплавлення між проходами. На рівні B поодинока пора — до 0,2·t, не більше 3 мм. Пори зазвичай від поганого газового захисту — протяг, забризкане сопло — або від брудної чи вологої кромки.
До запалювання дуги
Підготовка й зачищення: нерівно знята фаска, зазор, що гуляє по довжині стику, окалина чи іржа на кромках, невидалений шлак між проходами. Цього екзаменатор за вас не виправить, а на випробуваннях вилізе все.
Як не втратити дію
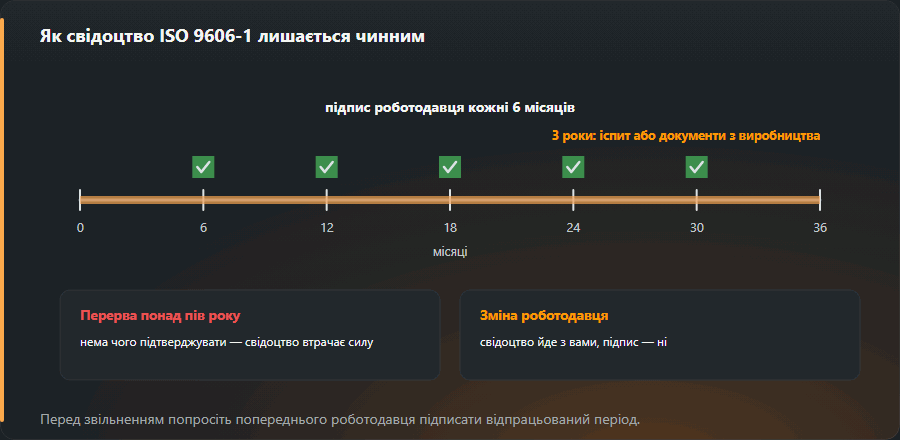
Строк — три роки, але він тримається на підтвердженнях: кожні шість місяців роботодавець або відповідальний за зварювальні роботи підписує, що зварник продовжує працювати цим методом. Без підпису свідоцтво припиняє діяти раніше строку. Продовження після трьох років робиться або повторним іспитом, або на підставі задокументованих результатів виробничих випробувань — що саме застосовне, скаже орган, який видав документ.
Три шляхи продовження за п. 9.3
Після іспиту ISO 9606-1 дає три способи зберегти чинність свідоцтва (п. 9.3). Підтвердження раз на пів року потрібне на кожному з них, а який шлях доступний вам, вирішує орган, що видав свідоцтво.
| Шлях | Що потрібно | На який строк |
|---|---|---|
| 9.3 a — повторний іспит | Новий зразок, зварений і перевірений так само, як першого разу | Нове свідоцтво на три роки |
| 9.3 b — виробничі шви | Два шви за останні шість місяців, перевірені з позитивним результатом і задокументовані | Ще два роки |
| 9.3 c — система якості | Той самий виробник, система якості за ISO 3834-2 або -3, документально підтверджена якість швів | Без кінцевої дати, поки умови виконуються |
Пропущене піврічне підтвердження закриває всі три шляхи: свідоцтво припиняє дію з цієї дати, і повернутися можна лише через новий іспит.
Хто підписує
Роботодавець — на практиці зварювальний координатор або відповідальний за зварювання. Підпис підтверджує одне: останні шість місяців ви варили в межах цього свідоцтва. Це не формальність — без нього шви, зроблені в проміжку, на папері зварив неатестований зварник.
Зміна роботодавця
Свідоцтво ваше й іде з вами. Підпис — ні: новий роботодавець може підтвердити лише роботу, зроблену в нього. Перед звільненням попросіть попереднього підписати період, який ви в нього відпрацювали; новому віддайте копію першого дня й стежте, щоб наступний підпис з’явився в межах шести місяців від попереднього.
Перерва понад пів року
Якщо понад шість місяців ви не варили цим методом — хвороба, інша робота, від’їзд, — підтверджувати нічого, і свідоцтво припиняє дію незалежно від трирічної дати. Звичайний шлях назад — новий іспит.
Копії
Зберігайте скан свідоцтва й кожної сторінки з підтвердженнями. Оригінали губляться у фірмах, які їх тримають, а дублікат від органу, що видав, простіший за повторний іспит — якщо ви знаєте номер свідоцтва.
Якщо працюєте в Польщі й документа ЄС поки немає — порядок отримання розібрано у статті про допуск зварника в Польщі, а що визнають із документів, отриманих поза ЄС, — у статті про роботу зварником для іноземців. А як читається технологічна карта, за якою вас екзаменуватимуть, — у розборі WPS.

Норми та джерела
Видання стандарту, пункт або таблиця і що з них бере ця сторінка. Номери звірено зі змістом, який публікують видавці стандартів; повні тексти продають органи зі стандартизації.
- EN ISO 9606-1:2017 (ISO 9606-1:2012), пп. 5.2–5.9 — суттєві змінні та сфери: процес, вид виробу, тип шва, присадка, розміри, положення
- EN ISO 9606-1:2017 (ISO 9606-1:2012), пп. 9.2, 9.3 — підтвердження кожні 6 місяців і шляхи продовження
- EN ISO 9606-1:2017 (ISO 9606-1:2012), п. 11 — як будується позначення у свідоцтві
Часті питання
Чи покриває атестація на трубі лист?
Так: випробування на трубі діаметром понад 25 мм поширюється й на лист. У зворотний бік правило вузьке — випробування на листі покриває труби, що обертаються, лише від 75 мм (положення PA, PB, PC і PD), а нерухомі — від 500 мм. Область поширення залежить ще від товщини, положення й типу шва, тож дивитися треба таблицю, а не загальне правило.
Скільки діє свідоцтво?
За EN ISO 9606-1 строк дії — три роки за умови, що кожні шість місяців роботодавець або відповідальний за зварювання підтверджує підписом, що зварник продовжує працювати цим методом. Пропустили підтвердження — свідоцтво припиняє діяти достроково.
Одне свідоцтво на всі методи?
Ні. Атестація прив’язана до методу: 111, 135, 141 складають окремо. Зварник, який працює і електродом, і напівавтоматом, має два свідоцтва або одне з кількома записами.
Які товщини покриває іспит на листі 10 мм?
Від 3 до 20 мм. Для зразків товщиною від 3 мм і менше 12 мм діапазон іде від 3 мм до подвоєної товщини зразка. Положення й виріб — окремі межі: стиковий шов на листі в PF покриває стикові шви в PA і PF на листі, а труби — лише ті, що обертаються, від 75 мм або нерухомі від 500 мм.
Чим ISO 9606-1 відрізняється від EN 287-1?
EN 287-1 — попередня норма атестації зварників сталі, її замінив EN ISO 9606-1. Принцип той самий — зразок, область поширення, підтвердження раз на пів року, — але код записують інакше: четверте поле за ISO 9606-1 — група присадки (FM1–FM6), а в старих свідоцтвах там стояла група сталі. Нові іспити складають за ISO 9606-1. Об’єднаний ISO 9606, де частини 1–5 зведено в один документ, поки що лишається проєктом (ISO/DIS 9606, prEN ISO 9606:2026; станом на листопад 2026 року).
Чи можна продовжити свідоцтво без повторного іспиту?
Іноді. ISO 9606-1 дає три шляхи (п. 9.3): повторний іспит раз на три роки, продовження раз на два роки за двома виробничими швами, перевіреними за останні пів року, або дія без дати закінчення у виробника із системою якості за ISO 3834-2 чи -3. Який шлях застосовний до вас, вирішує орган, що видав свідоцтво. Без безперервного ланцюжка піврічних підтверджень не працює жоден.
Оновлено: