Положення під час зварювання труб: 1G, 2G, 5G і 6G
З трубою все вирішують дві речі: як вона лежить і чи обертається. Поворотна труба — це зварювання в одному зручному положенні, неповоротна — обхід по колу через стелю, вертикаль і нижнє, і все це в одному шві.
Положення зварювання труб — таблиця: 1G, 2G, 5G, 6G і відповідники EN ISO 6947
Американські позначення 1G–6G кажуть про те, як укладено трубу, європейські за EN ISO 6947 — про положення, в якому фактично лежить шов. Тому одній схемі 5G відповідають два європейські записи: PH, коли йдуть знизу вгору, і PJ, коли зверху вниз (у старих WPS їх пишуть як PF і PG).
| EN ISO 6947 | AWS | Труба | Шов іде |
|---|---|---|---|
| PA | 1G | обертається, горизонтально | нижнє |
| PC | 2G | нерухома, вертикально | горизонтальне |
| PH | 5G | нерухома, горизонтально | знизу вгору через стелю |
| PJ | 5G | нерухома, горизонтально | зверху вниз |
| H-L045 | 6G | нерухома, під 45° | усі поспіль |
Положення 5G: що це і як у ньому варять
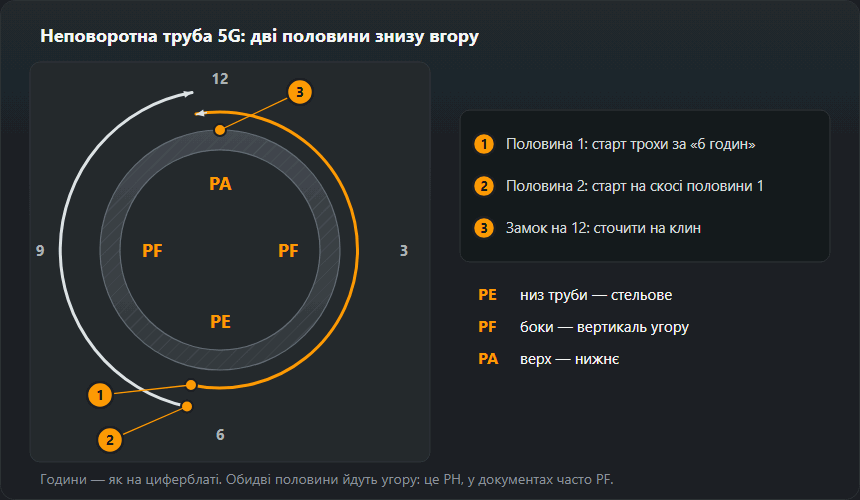
Положення 5G — це нерухома труба з горизонтальною віссю, шов по всьому колу без повороту. Коло подумки ділять на чверті й варять знизу вгору з обох боків, двома літерами «С». Починають на кілька міліметрів раніше за нижню точку, щоб початок валика не припав рівно на корінь. Положення змінюється дорогою: низ стельовий, боки вертикальні, верх нижній — і струм доводиться брати компромісом між ними.
Корінь неповоротного стику за годинником: порядок по кроках
Коло труби описують як циферблат: 12 — верх, 6 — низ, 3 і 9 — боки. У схемі 5G (PH) шов проходить усі ці точки одним валиком, тож техніка змінюється кожні кілька сантиметрів. Порядок нижче — для кореня штучним електродом знизу вгору; заповнення й облицювання йдуть тим самим шляхом.

1. Прихватки поза точками старту
Шоста й дванадцята — місця, де половини починаються і замикаються, тому прихваток там не ставлять: вони йдуть на боки. Кожну прихватку сточують на клин з обох кінців — корінь має її проплавити, а не дертися через горб. Перед прихваткою перевіряють зазор по всьому колу: труба, яку стягнуло на одній прихватці, має в одному місці зазор завеликий, а навпроти — замалий.
2. Старт першої половини трохи за «6 годин»
Першу половину починають на кілька міліметрів до нижньої точки, з боку, протилежного тому, яким підуть угору. Так початок валика — завжди найхолодніший і найгірше проварений — лежить поза самим низом, і на ньому можна замкнути другу половину. Дугу запалюють у розробці, тримають, доки ванна не захопить обидві кромки й не пройде в зазор, і лише тоді рухаються вгору.
3. Низ труби: з 5 до 7 — стеля
Унизу працюють як над головою: електрод майже перпендикулярно до поверхні труби, з нахилом 10–15° у бік руху, дуга найкоротша, яку вдається втримати. Сила тяжіння тут витягує корінь назад із зазору, і зсередини лишається увігнутість кореня (дефект 515). Лікується тим, що дугу заводять глибше в зазор і не тягнуть її поверхнею.
4. Боки: з 4 до 2 і з 8 до 10 — вертикаль
На боках діє техніка вертикалі знизу вгору: кінець електрода дивиться трохи вгору, на 5–10° від перпендикуляра, ванна стоїть на поличці застиглого металу. Рухи й затримки на кромках докладно розібрано в статті про вертикальний шов знизу вгору. Кут змінюють плавно, повертаючи кисть разом із колом: зварник, який тримає один кут від 6 до 12, закінчує з електродом, що лежить уздовж труби.
5. Верх і замок на дванадцятій
Вище 2 і 10 години шов переходить у нижнє положення: ванна стає рідкою, а сила тяжіння продавлює корінь усередину труби. Тут легко отримати надмірний проплав (дефект 504) або пропал, тож ведуть швидше й скорочують затримки. Перша половина закінчується на кілька міліметрів за дванадцятою, її кінець сточують на клин. Друга половина починається на сточеному початку першої внизу, йде іншим боком і замикається на клині вгорі — дугу затримують на замку, доки обидва кінці не сплавляться.
Струм у 5G і 6G: таблиця і приклад
На неповоротній трубі немає одного положення, тому струм — компроміс між вертикаллю і стелею: ×0,85 і ×0,8 від значення для нижнього положення. Тими самими коефіцієнтами рахує калькулятор струму та огляд положень зварювання. Таблицю нижче перераховано із загальної таблиці струму цими коефіцієнтами з округленням до 5 А.
| Товщина, мм | Електрод, мм | PA (поворотна), А | PF / PH, А | PE (низ труби), А |
|---|---|---|---|---|
| 1–2 | 1,6 | 40–60 | 35–50 | 30–50 |
| 1,5–3 | 2,0 | 50–80 | 45–70 | 40–65 |
| 2–4 | 2,5 | 70–100 | 60–85 | 55–80 |
| 3–5 | 3,0 | 80–130 | 70–110 | 65–105 |
| 3–6 | 3,2 | 90–140 | 75–120 | 70–110 |
| 6–12 | 4,0 | 130–190 | 110–160 | 105–150 |
Приклад: електрод 3,2 мм на трубі 5G. Поворотна труба (PA) отримує 90–140 А, середина 115 А. На неповоротній діапазон вертикалі — 75–120 А (середина 100 А), стелі — 70–110 А (середина 90 А). На практиці струм ставлять ближче до середини вертикалі, а внизу труби рятуються коротшою дугою: перемикати апарат посеред валика не вийде. Дуга для 3,2 мм — 2,6–3,2 мм, для 2,5 мм — 2,0–2,5 мм. Корінь електродом 2,5 мм ведуть у нижній частині діапазону: 60–85 А для вертикалі, 55–80 А для стелі. Поправка по 5 А: корінь унизу увігнутий — струм вищий або дугу глибше; пропал угорі — струм нижчий або швидше.
Чому 6G — найважча проба
Труба стоїть під кутом 45° і не обертається, тому на колі немає жодного повторюваного положення: кожен сантиметр — інший кут. Тому атестація, складена в 6G, покриває практично всі інші схеми, а сам іспит вважають перевіркою зрілості зварника.
Як варити 6G (H-L045) на практиці
У 6G труба стоїть під 45°, і до зміни положення по колу додається нахил самої розробки. Ванна прагне сповзти на нижню кромку: на верхній лишається підріз, на нижній — напливання. Звідси три правила:
- Напрямок як у 5G. Корінь варять двома половинами знизу вгору, з тими самими клинами на шостій і дванадцятій. H-L045 — варіант угору, варіант униз — J-L045.
- Дуга цілить трохи у верхню кромку. Електрод, нахилений до верхньої стінки розробки, догріває її та врівноважує стікання металу. У коливанні затримка на верхній кромці довша, ніж на нижній.
- Облицювання вузькими валиками. Широке коливання в 6G закінчується підрізом згори, тому облицювання кладуть як у горизонтальному положенні: кілька вузьких валиків від нижньої кромки вгору, кожен перекриває попередній. Техніку такого облицювання описано в статті про горизонтальний шов PC.
На іспиті 6G трубу повертати не можна, а зразок зазвичай закріплено на сталій висоті. Перед зварюванням корисно пройти все коло «насухо», з електродом у тримачі: якщо десь не видно ванни або рука не дістає, перебудовуватися треба зараз, а не посередині кореня.
Корінь і провар
У трубах оцінюють не лише лице, а й корінь зсередини, а до нього часто немає доступу. Звідси два рішення: TIG на корінь і електрод або дріт на заповнення, або целюлозний електрод зверху вниз. На нержавійці додається піддув аргоном, без якого корінь окислиться й обсиплеться.
Підготовка труби до зварювання кореня
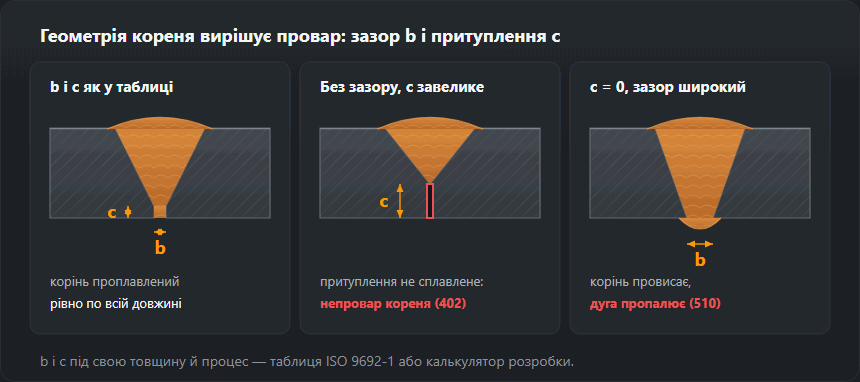
Стінку труби від 3 мм зазвичай обробляють V-подібно. За таблицею розробок: кут 50–70°, притуплення 1–2 мм, зазор 1–4 мм; для штучного електрода типово 60°, для TIG — 60–70°. Точні розміри під свою товщину дасть калькулятор розробки.

- Зачищення. Розробка і смуга з обох боків, ззовні й зсередини, до металевого блиску. Іржа і фарба всередині труби потрапляють просто в корінь.
- Співвісність. Зміщення кромок на трубі дає сходинку в корені, яку не вирівняє жоден валик. Кромки виставляють рівно по всьому колу до першої прихватки.
- Корінь TIG. Для стінки 3 мм таблиця TIG у нижньому положенні дає вольфрам 2,0–2,4 мм, 90–130 А (DC−), пруток 2,0–2,4 мм і 7–9 л/хв аргону. У положеннях труби починають з нижньої частини цього діапазону. Докладніше про спосіб — у статті про TIG.
- Корінь електродом. Для відповідальних стиків — основний електрод; перед роботою його прожарюють за 300–350 °C протягом 2 год. Целюлозний електрод потрібен для кореня зверху вниз (PJ), про це нижче.
- Нержавійка. Внутрішність труби заповнюють аргоном (піддув) до запалювання і тримають до кінця кореня й першого заповнювального проходу — подробиці в статті про зварювання нержавійної сталі.
PH чи PJ: угору чи вниз по колу
Обидва напрямки — та сама схема 5G, але різні положення в документах. PH (у WPS часто пишуть PF) — зварювання вгору: повільніше, глибший провар, стандарт для конструкцій і трубопроводів під тиском. PJ (часто пишуть PG) — зварювання вниз, від дванадцятої до шостої: швидко, целюлозним електродом, типово для кореня магістральних трубопроводів. Техніку зверху вниз описує сторінка про зварювання зверху вниз. Напрямок — не питання зручності: атестація в PF не покриває PG, а H-L045 не покриває J-L045.
Що покриває атестація
За EN ISO 9606-1 проба на трубі діаметром понад 25 мм покриває і лист. Проба на листі покриває труби лише від 500 мм у діаметрі, а ті, що обертаються, — від 75 мм, тому для невеликих неповоротних стиків іспит складають на трубі. Діапазон діаметрів рахують від діаметра зразка, а схема 6G записується як H-L045. Точний діапазон залежить ще від товщини, типу зʼєднання і від того, чи варився корінь без підкладки.
Що саме покриває іспит на трубі
Положення іспиту вирішує, на які положення зварник отримує допуск. За таблицею охоплення EN ISO 9606-1 (обережне прочитання, як у калькуляторі):
- H-L045 (6G угору) покриває PA, PB, PC, PD, PE, PF, PH, H-L045 — найширше охоплення з одного зразка.
- J-L045 (6G униз) покриває PA, PC, PE, PG, J-L045, тобто нічого вгору.
- PF / PH (5G угору) покриває PA, PB, PF; PC не покриває, тому вертикальна труба (2G) потребує окремої проби або 6G.
- PC (2G) покриває PA, PB, PC.
Другий параметр — діаметр. До 25 мм визнається діапазон від D до 2·D, вище — від 0,5·D, але не менше 25 мм, без верхньої межі:
| Діаметр зразка D, мм | Визнаний діапазон |
|---|---|
| 21,3 | 21,3…42,6 мм |
| 25,0 | 25,0…50,0 мм |
| 33,7 | ≥ 25,0 мм |
| 48,3 | ≥ 25,0 мм |
| 60,3 | ≥ 30,2 мм |
| 88,9 | ≥ 44,5 мм |
| 114,3 | ≥ 57,2 мм |
| 168,3 | ≥ 84,2 мм |
| 219,1 | ≥ 109,6 мм |
Приклад. Проба 6G на трубі 60,3 мм зі стінкою 5 мм: діаметри ≥ 30,2 мм, положення PA, PB, PC, PD, PE, PF, PH, H-L045, товщини від 3 мм до 10 мм (правило 3 ≤ t < 12: від 3 мм до 2·t). Та сама проба на трубці 21,3 мм дала б лише діаметри 21,3…42,6 мм — тому для роботи на великих трубах іспит на тонкій трубці не складають. Повне охоплення з процесом і типом зʼєднання порахує калькулятор області атестації, а перебіг іспиту описано на сторінці про атестацію зварника.
Корінь у пробі оцінюють зсередини. За ISO 5817 увігнутість кореня (515) за стінки 5 мм допускається на рівні B до 0,25 мм, на C до 0,5 мм, на D до 1 мм. Унизу труби 5G за цим дефектом стежать найбільше: там сила тяжіння витягує корінь із зазору.
Як тренуватися: від 1G до 6G
- 1G — поворотна труба. Корінь і облицювання в нижньому положенні, трубу повертають рукою або на обертачі кожні кілька сантиметрів. Мета — рівний проплав по всьому колу без зміни техніки.
- 2G — вертикальна труба. Кільцевий шов у горизонтальному положенні: вузькі валики знизу вгору. Вчить облицювання, яке не провисає.
- 5G без кореня. Наплавлення валиків на неповоротну трубу від шостої до дванадцятої з обох боків. Лише зміна кута кисті й пози — без страху за провар.
- 5G з коренем. Повний стик, потім розрізати зразок на чверті: унизу перевірити увігнутість кореня, угорі — надмірний проплав, на боках — сплавлення кромок.
- 6G. Лише коли 5G виходить стабільно. Спершу сам корінь, потім облицювання вузькими валиками.
Помилки за годинами на колі
- Шоста: увігнутий корінь, шлак у старті. Довга дуга або старт без затримки. Скоротити дугу, заводити її в зазор, початок сточувати.
- Третя і девʼята: підріз кромок. Немає затримок на кромках, як на вертикалі. Затримка в крайній точці коливання.
- Дванадцята: надмірний проплав, пропал. Надто повільно або гаряче в нижньому положенні. Швидше, коротше на кромках.
- Замки: несплавлення і непровар. Несточений кінець попередньої половини. Клин і затримка дуги на замку.
Часті питання
Чим 5G відрізняється від 6G?
У 5G труба лежить горизонтально і не обертається, у 6G стоїть під кутом 45° і теж не обертається. У 6G жодне положення на колі не повторюється, тому вона важча й покриває ширший діапазон атестації.
Чи покриває атестація на трубі лист?
Так, якщо діаметр труби був понад 25 мм. Навпаки — з обмеженням: за EN ISO 9606-1 проба на листі покриває труби лише від 500 мм у діаметрі, а ті, що обертаються, — від 75 мм.
З якого місця починають валик у положенні 5G?
На кілька міліметрів раніше за нижню точку кола, щоб початок валика — найслабше місце — не припав рівно на корінь.
Що означає положення H-L045?
Неповоротну трубу під кутом 45°, яку варять знизу вгору (американське 6G). За таблицею охоплення EN ISO 9606-1 воно покриває PA, PB, PC, PD, PE, PF, PH, H-L045. Варіант зверху вниз — J-L045, він покриває лише PA, PC, PE, PG, J-L045.
PH — те саме, що PF?
Напрямок один — угору, але PH означає неповоротну трубу з горизонтальною віссю, а PF — вертикальний шов на листі. У багатьох WPS і посвідченнях на трубі теж пишуть PF; тоді важить напрямок, а не літера.
Який струм на електрод 3,2 мм у положенні 5G?
На неповоротній трубі струм — компроміс між вертикаллю (75–120 А) і стелею (70–110 А). Постав близько 100 А і внизу труби вкорочуй дугу. Поворотна труба (PA) отримує 90–140 А.
Який діапазон діаметрів дає іспит на трубі 60,3 мм?
За правилом EN ISO 9606-1 понад 25 мм визнаються діаметри від 0,5·D, але не менше 25 мм: для 60,3 мм це ≥ 30,2 мм, без верхньої межі. Труба 21,3 мм дала б лише 21,3…42,6 мм.
Оновлено: