أوضاع لحام الأنابيب: 1G و2G و5G و6G
في الأنبوب يحسم الأمرَ شيئان: كيف يستقرّ وهل يدور. الأنبوب الدوّار يعني اللحام في وضع واحد مريح، والأنبوب الثابت يعني السير حول المحيط عبر ما فوق الرأس والعمودي والمسطّح، وكل ذلك في خط واحد.
أوضاع لحام الأنابيب — جدول: 1G و2G و5G و6G ورموزها في EN ISO 6947
الرموز الأمريكية من 1G إلى 6G تصف كيف وُضع الأنبوب، والأوروبية وفق EN ISO 6947 تصف الوضع الذي يقع فيه اللُّحام فعلًا. ولهذا يقابل ترتيب 5G رمزان أوروبيان: PH عند الصعود و PJ عند النزول (وفي مواصفات WPS القديمة يُكتبان PF و PG).
| EN ISO 6947 | AWS | الأنبوب | اتجاه اللُّحام |
|---|---|---|---|
| PA | 1G | دوّار، أفقي | مسطّح |
| PC | 2G | ثابت، رأسي | أفقي |
| PH | 5G | ثابت، أفقي | صاعد عبر ما فوق الرأس |
| PJ | 5G | ثابت، أفقي | نازل |
| H-L045 | 6G | ثابت، بزاوية 45° | جميعها تباعًا |
وضع 5G: ما هو وكيف يُلحَم فيه
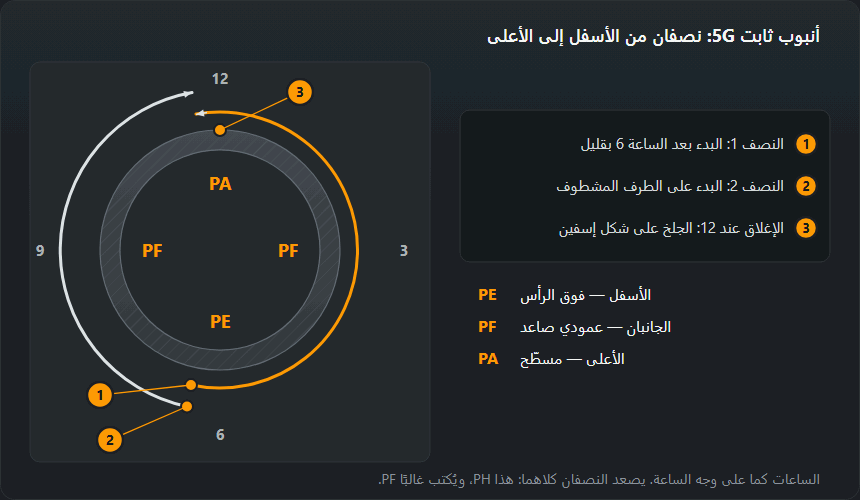
وضع 5G هو أنبوب ثابت محوره أفقي يُلحَم على كامل المحيط دون تدويره. قسّم المحيط ذهنيًا إلى أرباع والحم صاعدًا من الجهتين كأنهما حرفا C. ابدأ قبل أخفض نقطة ببضعة مليمترات كي لا تقع بداية الخط في الجذر تمامًا. والوضع يتبدّل في الطريق: الأسفل فوق الرأس، والجانبان عموديان، والأعلى مسطّح — ولذلك يكون التيار حلًا وسطًا بينها.
جذر الأنبوب الثابت حسب عقارب الساعة: الترتيب خطوة بخطوة
يُقرأ محيط الأنبوب كوجه ساعة: الساعة 12 في الأعلى، و6 في الأسفل، و3 و9 على الجانبين. في 5G (PH) يمرّ اللحام بكل هذه المناطق في خط واحد، فتتغيّر التقنية كل بضعة سنتيمترات. الترتيب أدناه لجذر بقطب مغلّف يُلحم صعودًا؛ والحشو وطبقة الوجه يسلكان الطريق نفسه.

1. نقاط التثبيت بعيدًا عن نقاط البدء
عند الساعتين 6 و12 يبدأ النصفان وينغلقان، لذلك لا توضع نقاط تثبيت هناك بل على الجانبين. وتُجلخ كل نقطة على شكل إسفين من طرفيها: على الجذر أن يصهرها لا أن يتسلّق فوق نتوء. وقبل التثبيت يُفحص الخلوص على المحيط كلّه؛ فالأنبوب الذي انسحب نحو نقطة واحدة يصبح خلوصه واسعًا جدًا في موضع وضيّقًا جدًا في مقابله.
2. بدء النصف الأول بعد الساعة 6 بقليل
يبدأ النصف الأول قبل أدنى نقطة ببضعة مليمترات، في الجهة المقابلة لتلك التي سيُصعد عليها. فبداية الخط هي دائمًا أبرد موضع وأضعفه انصهارًا؛ وهكذا تقع خارج القاع ويستطيع النصف الثاني أن يُغلق فوقها. يُشعل القوس في التجهيز ويُثبَّت حتى يبلّل الحوض الحافتين وينفذ من الخلوص، وعندها فقط يبدأ الصعود.
3. أسفل الأنبوب: من 5 إلى 7 وضع فوق الرأس
في الأسفل يُلحم كما فوق الرأس: القطب شبه عمودي على سطح الأنبوب، مائل 10–15° في اتجاه التقدّم، وأقصر قوس يمكن الحفاظ عليه. هنا تسحب الجاذبية الجذر خارج الخلوص وتترك في الداخل تقعّر الجذر (العيب 515). والعلاج إدخال القوس أعمق في الخلوص بدل جرّه على السطح.
4. الجانبان: من 4 إلى 2 ومن 8 إلى 10 وضع عمودي
على الجانبين تُطبَّق تقنية العمودي الصاعد: يتّجه طرف القطب قليلًا إلى أعلى، 5–10° عن العمودي، ويستقرّ الحوض على رفّ من المعدن المتجمّد. الحركات والتوقّف عند الحافتين مشروحة في اللحام العمودي الصاعد. وتُغيَّر الزاوية بسلاسة بتدوير الرسغ مع الأنبوب: فمن يثبّت زاوية واحدة من 6 إلى 12 ينتهي والقطب ممدّد على طول الأنبوب.
5. الأعلى والإغلاق عند الساعة 12
فوق الساعتين 2 و10 يتحوّل اللحام إلى الوضع المسطّح: يصبح الحوض سائلًا وتدفع الجاذبية الجذر إلى داخل الأنبوب. هنا يسهل حدوث الاختراق المفرط (العيب 504) أو الثقب، لذا يُسرَّع التقدّم وتُقصَّر التوقّفات. ينتهي النصف الأول بعد الساعة 12 ببضعة مليمترات وتُجلخ نهايته على شكل إسفين. ويبدأ النصف الثاني على بداية الأول المجلوخة في الأسفل، ويصعد من الجانب الآخر، وينغلق على الإسفين في الأعلى — ويُثبَّت القوس على موضع الإغلاق حتى ينصهر الطرفان.
التيار في 5G و6G: جدول ومثال
ليس في الأنبوب الثابت وضع واحد، لذا فالتيار حلّ وسط بين العمودي وفوق الرأس: ×0.85 و×0.8 من قيمة الوضع المسطّح — وهي المعاملات نفسها في حاسبة التيار وفي عرض أوضاع اللحام. والجدول أدناه هو جدول التيار العام مضروبًا في هذه المعاملات ومقرّبًا إلى 5 A.
| السُمك، mm | القطب، mm | PA (دوّار)، A | PF / PH، A | PE (الأسفل)، A |
|---|---|---|---|---|
| 1–2 | 1.6 | 40–60 | 35–50 | 30–50 |
| 1.5–3 | 2.0 | 50–80 | 45–70 | 40–65 |
| 2–4 | 2.5 | 70–100 | 60–85 | 55–80 |
| 3–5 | 3.0 | 80–130 | 70–110 | 65–105 |
| 3–6 | 3.2 | 90–140 | 75–120 | 70–110 |
| 6–12 | 4.0 | 130–190 | 110–160 | 105–150 |
مثال: قطب 3.2 mm على أنبوب 5G. الأنبوب الدوّار (PA) يأخذ 90–140 A، والوسط 115 A. وعلى الأنبوب الثابت نطاق العمودي 75–120 A (الوسط 100 A)، ونطاق فوق الرأس 70–110 A (الوسط 90 A). عمليًا يُضبط الجهاز قرب وسط نطاق العمودي، ويُعالَج أسفل الأنبوب بقوس أقصر، إذ لا يمكن تغيير الضبط في منتصف الخط. طول القوس للقطب 3.2 mm هو 2.6–3.2 mm، وللقطب 2.5 mm هو 2.0–2.5 mm. ويُلحم الجذر بقطب 2.5 mm في الجزء الأدنى من نطاقه: 60–85 A للعمودي و55–80 A لفوق الرأس. التصحيح بخطوات 5 A: جذر مقعّر في الأسفل — تيار أعلى أو قوس أعمق؛ ثقب في الأعلى — تيار أقل أو سرعة أكبر.
لماذا 6G أصعب اختبار
يقف الأنبوب بزاوية 45° ولا يدور، فلا يتكرّر على المحيط وضع واحد: كل سنتيمتر زاوية أخرى. ولذلك يغطّي التأهيل المُجتاز في 6G سائر الترتيبات عمليًا، ويُعدّ هذا الاختبار شهادة نضج للحّام.
كيف يُلحم 6G (H-L045) عمليًا
في 6G يثبت الأنبوب بزاوية 45°، وإلى تغيّر الوضع على المحيط يُضاف ميل التجهيز نفسه. يميل الحوض إلى الانزلاق نحو الحافة السفلى: تآكل عند الحافة العليا وفيض عند السفلى. ومن هنا ثلاث قواعد:
- الاتجاه كما في 5G. يُلحم الجذر نصفين من الأسفل إلى الأعلى، مع الإسفينين نفسيهما عند 6 و12. H-L045 هو المتغيّر الصاعد، والنازل هو J-L045.
- يُوجَّه القوس قليلًا نحو الحافة العليا. القطب المائل نحو الجدار العلوي للتجهيز يسخّنه ويوازن سيلان المعدن. وعند التذبذب يكون التوقّف عند الحافة العليا أطول منه عند السفلى.
- طبقة الوجه بخطوط ضيّقة. التذبذب العريض في 6G ينتهي بتآكل في الأعلى، لذا تُبنى طبقة الوجه كما في الوضع الأفقي: عدّة خطوط ضيّقة من الحافة السفلى صعودًا، يغطّي كلٌّ منها سابقه. وهذه التقنية مشروحة في اللحام الأفقي PC.
في اختبار 6G لا يجوز تدوير الأنبوب، وتكون العيّنة عادةً مثبّتة على ارتفاع ثابت. وقبل الإشعال يفيد المرور على المحيط كلّه «جافًّا» والقطب في الماسك: فإن لم يُرَ الحوض في موضع ما أو لم تصل اليد إليه، فالتموضع من جديد يكون الآن لا في منتصف الجذر.
الجذر والاختراق
في الأنابيب لا يُحكَم على الوجه وحده بل على الجذر من الداخل أيضًا، والداخل بعيد المنال غالبًا. ومن هنا حلّان: TIG للجذر مع قطب أو سلك للتعبئة، أو قطب سيليولوزي يُمرَّر نازلًا. وعلى الفولاذ المقاوم للصدأ يُضاف تطهير بالأرغون، وبدونه يتأكسد الجذر ويتفتّت.
تجهيز الأنبوب للحام الجذر
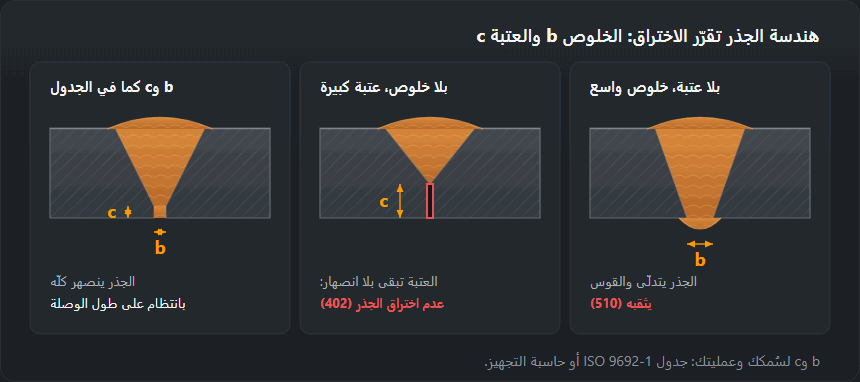
جدار الأنبوب من 3 mm فأكثر يُجهَّز عادةً بشطف V. ومن جدول التجهيزات: زاوية 50–70°، وعتبة 1–2 mm، وخلوص 1–4 mm؛ والمعتاد 60° للقطب المغلّف و60–70° لـ TIG. والأبعاد الدقيقة لسُمكك تعطيها حاسبة التجهيز.

- التنظيف. التجهيز وشريط على كل جانب، من الخارج والداخل، حتى اللمعان المعدني. فالصدأ والطلاء داخل الأنبوب يذهبان مباشرة إلى الجذر.
- المحاذاة. إزاحة الحافتين في الأنبوب تترك درجة في الجذر لا يسوّيها أي خط. تُحاذى الحافتان على المحيط كلّه قبل أول نقطة تثبيت.
- جذر TIG. لجدار 3 mm يعطي جدول TIG في الوضع المسطّح قطب تنغستن 2.0–2.4 mm، و90–130 A (تيار مستمر سالب)، وسلك حشو 2.0–2.4 mm، و7–9 l/min من الأرغون. وفي أوضاع الأنبوب يُبدأ من الجزء الأدنى من هذا النطاق. المزيد عن الطريقة في دليل TIG.
- جذر بالقطب. القطب القاعدي للوصلات المهمّة؛ ويُجفَّف قبل العمل عند 300–350 °C مدّة 2 h. أما القطب السيليولوزي فللجذر النازل (PJ)، كما يأتي أدناه.
- الفولاذ المقاوم للصدأ. يُملأ داخل الأنبوب بالأرغون (حماية خلفية) قبل الإشعال ويُحافظ عليه حتى نهاية الجذر وأول تمريرة حشو — التفاصيل في لحام الفولاذ المقاوم للصدأ.
PH أم PJ: صعودًا أم نزولًا حول الأنبوب
الاتجاهان هما ترتيب 5G نفسه، لكنهما وضعان مختلفان في الوثائق. PH (يُكتب في كثير من WPS على أنه PF) هو اللحام صعودًا: أبطأ، واختراق أعمق، والمعيار في المنشآت المعدنية وأنابيب الضغط. وPJ (يُكتب غالبًا PG) هو اللحام نزولًا، من 12 إلى 6: سريع، بقطب سيليولوزي، ومعتاد لجذر خطوط الأنابيب الناقلة. وتقنية النزول مشروحة في اللحام من الأعلى إلى الأسفل. والاتجاه ليس مسألة ذوق: فالتأهيل في PF لا يغطّي PG، وH-L045 لا يغطّي J-L045.
ماذا يغطّي التأهيل
وفق EN ISO 9606-1 يغطّي اختبار الأنبوب الذي يزيد قطره على 25 mm الصفائحَ أيضًا. أمّا اختبار الصفيحة فلا يغطّي الأنابيب إلا من قطر 500 mm، أو من 75 mm إذا كان الأنبوب يدور، ولذلك يُجرى الاختبار على أنبوب في الأنابيب الصغيرة الثابتة. ويُحسَب نطاق الأقطار من قطر العيّنة، ويُكتب ترتيب 6G هكذا: H-L045. ويتوقّف النطاق الدقيق كذلك على السُمك ونوع الوصلة وعلى ما إذا لُحِم الجذر دون سنادة.
ما الذي يغطّيه اختبار الأنبوب فعلًا
وضع الاختبار يقرّر الأوضاع التي يتأهّل لها اللحّام. وفق جدول التغطية في EN ISO 9606-1 (القراءة المتحفّظة نفسها المستعملة في الحاسبة):
- H-L045 (6G صاعد) يغطّي PA, PB, PC, PD, PE, PF, PH, H-L045 — أوسع نطاق من عيّنة واحدة.
- J-L045 (6G نازل) يغطّي PA, PC, PE, PG, J-L045، أي لا شيء صاعدًا.
- PF / PH (5G صاعد) يغطّي PA, PB, PF؛ ولا يغطّي PC، لذا يحتاج الأنبوب الرأسي (2G) اختبارًا مستقلًا أو 6G.
- PC (2G) يغطّي PA, PB, PC.
المتغيّر الثاني هو القطر. حتى 25 mm يُعتمد النطاق من D إلى 2·D، وفوق ذلك من 0.5·D على ألّا يقلّ عن 25 mm، ومن دون حدّ أعلى:
| قطر العيّنة D، mm | النطاق المعتمَد |
|---|---|
| 21.3 | 21.3…42.6 mm |
| 25.0 | 25.0…50.0 mm |
| 33.7 | ≥ 25.0 mm |
| 48.3 | ≥ 25.0 mm |
| 60.3 | ≥ 30.2 mm |
| 88.9 | ≥ 44.5 mm |
| 114.3 | ≥ 57.2 mm |
| 168.3 | ≥ 84.2 mm |
| 219.1 | ≥ 109.6 mm |
مثال. اختبار 6G على أنبوب 60.3 mm بجدار 5 mm: الأقطار ≥ 30.2 mm، والأوضاع PA, PB, PC, PD, PE, PF, PH, H-L045، والأسماك من 3 mm إلى 10 mm (قاعدة 3 ≤ t < 12: من 3 mm إلى 2·t). والاختبار نفسه على أنبوب 21.3 mm كان سيعطي 21.3…42.6 mm فقط — لذلك لا يُجرى الاختبار على أنبوب رفيع إن كان العمل على أنابيب كبيرة. والنطاق الكامل مع الطريقة ونوع الوصلة تحسبه حاسبة نطاق التأهيل، أما مجرى الاختبار فمشروح في تأهيل اللحّام.
يُقيَّم جذر العيّنة من الداخل. وفق ISO 5817 يُسمح بتقعّر الجذر (515) في جدار 5 mm حتى 0.25 mm في المستوى B، و0.5 mm في C، و1 mm في D. وهو العيب الذي يُراقَب في أسفل أنبوب 5G، حيث تسحب الجاذبية الجذر خارج الخلوص.
كيف تتدرّب: من 1G إلى 6G
- 1G — أنبوب دوّار. الجذر وطبقة الوجه في الوضع المسطّح، ويُدار الأنبوب باليد أو على دوّارة كل بضعة سنتيمترات. الهدف: اختراق منتظم على المحيط كلّه من دون تغيير التقنية.
- 2G — أنبوب رأسي. لحام محيطي في الوضع الأفقي: خطوط ضيّقة من الأسفل إلى الأعلى. يعلّم طبقة وجه لا تتدلّى.
- 5G بلا جذر. خطوط ترسيب على أنبوب ثابت من 6 إلى 12 على الجانبين. تغيير زاوية الرسغ ووضعية الجسم فقط، من دون همّ الاختراق.
- 5G مع الجذر. وصلة كاملة، ثم تُقطع العيّنة أرباعًا: في الأسفل يُفحص تقعّر الجذر، وفي الأعلى الاختراق المفرط، وعلى الجانبين انصهار الحافتين.
- 6G. فقط حين يخرج 5G متكرّرًا. الجذر وحده أولًا، ثم طبقة الوجه بخطوط ضيّقة.
العيوب حسب الساعة
- الساعة 6: جذر مقعّر وخبث عند البدء. قوس طويل أو بدء بلا تثبيت. قصّر القوس وأدخله في الخلوص واجلخ البداية.
- الساعتان 3 و9: تآكل عند الحافتين. لا توقّف عند الحافتين، كما في العمودي. توقّف عند كل طرف من التذبذب.
- الساعة 12: اختراق مفرط وثقب. بطء زائد أو حرارة زائدة في المنطقة المسطّحة. أسرع، وتوقّفات أقصر.
- مواضع الإغلاق: عدم الانصهار وعدم النفاذ. نهاية النصف السابق غير مجلوخة. إسفين وتثبيت القوس على موضع الإغلاق.
أسئلة متكرّرة
ما الفرق بين 5G و6G؟
في 5G يستلقي الأنبوب أفقيًا ولا يدور، وفي 6G يقف بزاوية 45° ولا يدور أيضًا. وفي 6G لا يتكرّر أي وضع على المحيط، ولهذا هو أصعب ويغطّي نطاق تأهيل أوسع.
هل يغطّي تأهيل الأنبوب الصفائح؟
نعم، إذا زاد قطر الأنبوب على 25 mm. أمّا العكس فمحدود: وفق EN ISO 9606-1 لا يغطّي اختبار الصفيحة الأنابيب إلا من قطر 500 mm، أو من 75 mm إذا كان الأنبوب يدور.
من أين يبدأ الخط في الوضع 5G؟
قبل أخفض نقطة ببضعة مليمترات، كي لا تقع بداية الخط — وهي أضعف موضع — في الجذر تمامًا.
ماذا يعني وضع اللحام H-L045؟
أنبوب ثابت مائل بزاوية 45° يُلحم صعودًا (6G الأمريكي). ووفق جدول التغطية في EN ISO 9606-1 يغطّي PA, PB, PC, PD, PE, PF, PH, H-L045. ونظيره النازل هو J-L045، ولا يغطّي إلا PA, PC, PE, PG, J-L045.
هل PH هو نفسه PF؟
الاتجاه واحد — صعودًا — لكن PH يعني أنبوبًا ثابتًا محوره أفقي، وPF وصلة عمودية على صفيحة. وكثير من WPS والشهادات تكتب PF للأنبوب أيضًا؛ وعندها العبرة بالاتجاه لا بالحرف.
ما التيار لقطب 3.2 mm في وضع 5G؟
على الأنبوب الثابت التيار حلّ وسط بين العمودي (75–120 A) وفوق الرأس (70–110 A). اضبط نحو 100 A وقصّر القوس في أسفل الأنبوب. أما الأنبوب الدوّار (PA) فيأخذ 90–140 A.
ما نطاق الأقطار الذي يعطيه اختبار على أنبوب 60.3 mm؟
وفق قاعدة EN ISO 9606-1، فوق 25 mm يُعتمد النطاق من 0.5·D على ألّا يقلّ عن 25 mm: للأنبوب 60.3 mm يكون ≥ 30.2 mm من دون حدّ أعلى. وأنبوب 21.3 mm كان سيعطي 21.3…42.6 mm فقط.
آخر تحديث: