الوضع المسطّح PA: لماذا يُجزي قلبُ القطعة
PA هو المعيار الذي تُقاس به سائر الأوضاع: أعلى تيّار، وحوضٌ يستقرّ من تلقائه، وإنتاجيةٌ أعلى بمرّة ونصف إلى مرّتين. ولهذا فالمهارة هنا ليست في اليدين بل في التجهيزة — في قلب القطعة.
متى PA ولماذا يستحقّ أن تُقاتل من أجله
PA متاح كلّما أمكن إضجاع القطعة أو قلبها واللحام إلى أعلى. واللحام الركني في PA يوضع «في القارب»: تُمال وصلة T حتى تنظر الزاوية إلى أعلى بميل 45°، فيملؤها الحوض متناظرًا من تلقائه. والفرق عن PB ليس في الأسلوب بل في المال: اللحّام نفسه بالقطب نفسه يضع في القارب ساقًا 10–12 mm بمرّة واحدة مقابل 8 mm في PB، ويتقدّم أسرع. ومنضدة دوّارة، بل حتى حاملان بسيطان، تُستردّ كلفتهما من أوّل دفعة.

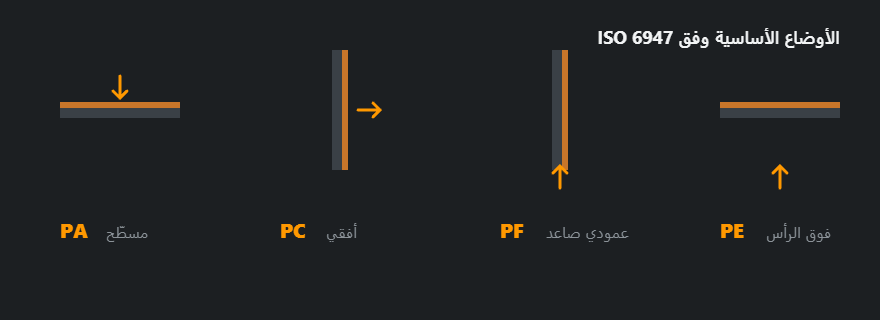
كيف تُدار
يُمسَك القطب بزاوية 70–80° إلى السطح مع ميل 10–15° في اتّجاه التقدّم: فيدفع القوسُ الخبثَ إلى الخلف بدل أن يقحمه تحت الحوض. ويُؤخذ التيّار من أعلى المجال — ففي PA لا يسيل الحوض، والفائض يذهب إلى النفاذ وإلى السرعة. والحركة منتظمة بلا وقفات: والخطأ هنا ليس عند من يخشى السيلان بل عند من يفرط في التسخين. وفي القارب يقف القطب على منصّف الزاوية، أي بزاوية 45° إلى الجناحين.
بارامترات استرشادية: PA هو الأساس الذي تُشتقّ منه بقيّة الأوضاع
| السُمك، mm | قطر القطب، mm | التيار، A |
|---|---|---|
| 1–2 | 1.6 | 40–60 |
| 1.5–3 | 2.0 | 50–80 |
| 2–4 | 2.5 | 70–100 |
| 3–5 | 3.0 | 80–130 |
| 3–6 | 3.2 | 90–140 |
| 6–12 | 4.0 | 130–190 |
| 10–20 | 5.0 | 180–250 |
| 16+ | 6.0 | 230–320 |
كيف تقرأ الجدول: مثالان
يقود الجدول من السُمك إلى قطر القطب ونطاق التيار. وفي الوضع المسطّح المعامل ×1.0، لذا تقع الأرقام نفسها في جدول التيار والقطر العام، وتُحسب الأوضاع الأخرى منها نزولًا.
صفيحة 8 mm. السطر 6–12 mm: قطب 4.0 mm، و130–190 A، والوسط 160 A. عند هذا السُمك تنطبق قاعدة الجزء الأعلى من النطاق: يُبدأ فوق الوسط ويُصعد نحو 190 A حتى تبدأ الحافتان بالتآكل. طول القوس 0.8–1.0 من القطر، أي 3.2–4.0 mm. وللمقارنة يأخذ القطب نفسه 125–180 A في PB و110–160 A في العمودي — ومن هنا فرق الإنتاجية.
صفيحة 3 mm. يناسبها سطران: 2.5 mm (2–4 mm، 70–100 A) و3.0 mm (3–5 mm، 80–130 A). وهنا لا تنطبق قاعدة الحدّ الأعلى — فتحت 4 mm يحدث الثقب. يُؤخذ القطب 2.5 mm ووسط النطاق 85 A، وقوس 2.0–2.5 mm. وللصفائح الأرقّ القواعد في لحام الصفائح الرقيقة.
والتيار الدقيق مع تصحيح الغلاف تحسبه حاسبة التيار، والوضع PA فيها هو القيمة الأساس.
تجهيز الوصلة التناكبية في PA
- I (بلا شطف) — ≤ 3 … 4 mm، وخلوص 0–3 mm: الخلوص وحده يعطي الاختراق.
- V — 3 … 12 mm، وزاوية 50–70°، وعتبة 1–2 mm، وخلوص 1–4 mm. الخيار الأساسي حين يكون الوصول من جهة واحدة.
- X — 12 … 40 mm، وزاوية 50–60°. وفي PA هو الأسهل: تُقلب القطعة ويُلحم النصفان في الوضع المسطّح.
والأبعاد لسُمك معيّن في حاسبة التجهيز.
كم يُوضَع بمرّة واحدة
في القارب تدخل ساقٌ 10–12 mm بمرّة واحدة باطمئنان — ضعفَ ما يسمح به اللحام الركني فوق الرأس، وأكثر بوضوح ممّا في PB. وهذا هو المكسب الحقيقي لهذا الوضع. والحدّ الأعلى لا يضعه السيلان بل الحرارة المُدخَلة: خرزةٌ عريضة دفعةً واحدة تفرط في تسخين المنطقة المتأثّرة حراريًّا وتجرّ القطعة. وفوق 12 mm يُقسَّم العمل لا لأنّ الحوض سيسيل بل لضبط الطاقة الخطّية.
وضع القارب أم PB: مقارنة

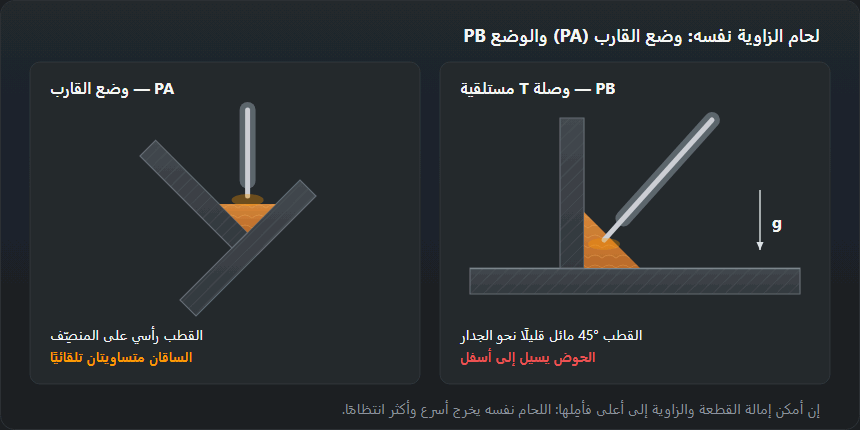
في وضع القارب يقف القطب رأسيًا على المنصِّف، ويتوزّع الحوض على الصفيحتين بالتساوي — فلا حاجة إلى معاكسة الجاذبية بالزاوية. وفي PB تستلقي وصلة T نفسها، فيسيل الحوض نحو الصفيحة السفلى ويجب تسوية الساقين باليد. مثال من جدول حاسبة لحام الزاوية: عند a = 5 mm تكون الساق z = 7.1 mm، والمقطع 27.5 mm²، و0.22 kg من المعدن المرسَّب لكل متر — الكمية نفسها في الوضعين، لكنها في وضع القارب تُرسَّب أسرع وأكثر انتظامًا. وتقنية PB في لحام الزاوية PB، وتحويل a إلى z في حاسبة سُمك اللحام.
عمليًا توضع القطعة في وضع القارب على حاملين أو في مثبّت من زاوية فولاذية، وتُثبَّت بالنقاط من الجهتين، وتُدار لكل خط. والعوارض الطويلة تُدار مرة لكل جهة — ويبقى ذلك أسرع من لحام الخط كلّه في PB.
بِمَ تلحم
في PA ينفع كلّ شيء: الروتيلي والقاعدي والسلك المحشوّ وMAG بالنقل الرذاذي. ولهذا بعينه يُختار هذا الوضع للحامات المسؤولة: فمعدن الإضافة يمليه المعدنُ والاشتراطات لا الراحة. والقطب القاعدي يُظهر هنا كامل قيمته: أفضل نفاذ وأنقى ترسيب، بينما يُؤخَذ فوق الرأس اضطرارًا. أمّا لـ MAG فالوضع المسطّح هو الوحيد الذي يتاح فيه النقل الرذاذي بلا تحفّظ.
MAG وTIG في الوضع المسطّح
MAG بالانتقال الرذاذي — من جدول إعدادات MIG/MAG: صفيحة 8–10 mm — سلك 1.2 mm و220–280 A و26–29 V وغاز 16–18 l/min؛ و12+ mm — سلك 1.2–1.6 mm و280–350 A و29–32 V وغاز 18–20 l/min. وفي العمودي وفوق الرأس لا تصلح هذه الإعدادات: فالحوض كبير وسائل. المشعل دافع بزاوية 10–15° وطول السلك البارز ثابت. المزيد في دليل MIG/MAG.
ولحام TIG في الوضع المسطّح أسهل مكان لتعلّم تغذية السلك: لصفيحة 3.0 mm يعطي جدول TIG قطب تنغستن 2.0–2.4 mm، و90–130 A (تيار مستمر سالب)، و7–9 l/min من الأرغون. التفاصيل في دليل TIG.
العيوب المعتادة ومن أين تأتي
الاختراق في اللوح الرقيق: أُخذ التيّار من أعلى المجال دون النظر إلى السُّمك، والقاعدة تسري من 4 mm فصاعدًا. والخبث أمام الحوض والانحشارات: سرعة بطيئة أو قطب أشدّ عموديّةً ممّا ينبغي فسال الخبث تحت القوس. أمّا التشوّه فهو الوجه الآخر لارتفاع الإنتاجية: ففي PA يسهل وضع معدن أكثر من اللازم. والمسام هنا أقلّ منها في سائر الأوضاع، لأنّ الحوض يبقى سائلًا أطول فيجد الغاز وقتًا للخروج.
كيف تعرف الخطأ في اللحام المسطّح
- زيادة مفرطة في الوجه (502) — سهلة الحدوث في PA لأن المعدن لا يسيل. وفق ISO 5817 يُسمح لعرض لحام 12 mm بما يصل إلى 2.2 mm في المستوى B، و2.8 mm في C، و4 mm في D. العلاج: سرعة أكبر أو قطب أرفع لطبقة الوجه.
- خبث أمام الحوض — يبدأ القوس «بالطفو» على الخبث وتظهر في المقطع احتباسات. بطء زائد أو قطب رأسي أكثر من اللازم: أعد الميل 10–15°.
- ثقب الجذر — تيار عند الحدّ الأعلى على صفيحة أرقّ من 4 mm أو خلوص كبير. انزل إلى وسط النطاق، وقلّل الخلوص، وأسرع.
- التشوّه — في PA يسهل ترسيب معدن زائد. لحامات متناوبة، ونقاط تثبيت أكثف، وسُمك لحام حسب الرسم لا «مع احتياط».
الترميز والتأهيل
PA وفق EN ISO 6947، وفي النظام الأمريكي 1G للحام التناكبي و1F للركني. والاختبار في PA يغطّي PA وحده — وهي أضيق شهادة على الإطلاق. ولهذا لا يُؤدّى الاختبار عادةً في الوضع المسطّح: فـ PF يغطّي PA وPB ونفسه، والأنبوب في H-L045 يغطّي كلّ شيء تقريبًا. أمّا المسطّح فيُختبَر فيه حين تكون الورشة لا تلحم في غيره فعلًا.
التمارين والاختبار
- خطوط مستقيمة على لوح. لوح 8–10 mm، وقطب 3.2 mm، وتيار من وسط النطاق (115 A). الهدف: عرض وتموّجات منتظمة، وبداية وحفرة نهاية بلا انخفاض.
- ترسيب طبقة. خطوط متجاورة يغطّي كلٌّ منها سابقه — تعلّم السرعة الثابتة وتنظيف الخبث.
- وصلة V بشريط دعم. جذر وحشو وطبقة وجه؛ ثم مقطع وتقييم الانصهار.
- وصلة T في وضع القارب. خط واحد، وفحص الساقين بالمقياس، واختبار الكسر.
اختبار في PA وفق EN ISO 9606-1 لا يغطّي إلا PA. أما اختبار PF فيغطّي PA, PB, PF — لذلك يُختار العمودي أكثر بالكلفة نفسها. ومقارنة الأوضاع كلها في عرض أوضاع اللحام، والنطاق لبياناتك في حاسبة نطاق التأهيل.
أسئلة متكرّرة
ما اللحام «في القارب»؟
هو لحام ركني وُضع في الوضع PA: تُمال وصلة T حتى تنظر الزاوية إلى أعلى بميل 45°. فيملأ الحوض الزاويةَ متناظرًا، وتخرج الساق مستوية بلا جهد، وتُوضَع بالمرّة الواحدة 10–12 mm بدل 8 في PB. فإن أمكن إمالة القطعة فأملها.
أيّ تيّار يُؤخَذ في الوضع المسطّح؟
أعلى المجال لقطر قطبك: الحوض لا يسيل، والفائض يذهب إلى النفاذ. وثمّة تحفّظ واحد — القاعدة تسري من سُمك 4 mm فصاعدًا. أمّا على اللوح الرقيق فأعلى المجال يخترقه.
لماذا المسام أقلّ في PA؟
لأنّ الحوض يبقى سائلًا أطول فيجد الغاز وقتًا ليبلغ السطح. أمّا فوق الرأس وفي الرأسي فيُبقى الحوض صغيرًا ويتجمّد سريعًا، فتصير المسام أرجح عند الوسخ نفسه على الحواف.
هل يستحقّ الاختبار في الوضع المسطّح؟
فقط إن كانت الورشة لا تلحم في غيره. فـ PA يغطّي نفسه وحده، بينما يفتح PF بالكلفة نفسها PA وPB وPF. الشهادة بالسعر ذاته والتغطية ثلاثة أضعاف.
ما التيار لقطب 4 mm في الوضع المسطّح؟
وفق الجدول 130–190 A (صفيحة 6–12 mm)، والوسط 160 A. وفي PA من سُمك 4 mm فأكثر يُؤخذ الجزء الأعلى من النطاق لأن الحوض لا يسيل. وعلى الصفيحة الرقيقة يُبقى على الوسط.
أي قطب لصفيحة 3 mm في الوضع المسطّح؟
قطب 2.5 mm: يعطي الجدول 70–100 A لصفيحة 2–4 mm، وللبدء الوسط 85 A. والحدّ الأعلى عند 3 mm يهدّد بالثقب.
هل لحام وضع القارب هو PA أم PB؟
PA. وصلة T مائلة بحيث تتّجه الزاوية إلى أعلى هي الوضع المسطّح؛ أما PB فهي الوصلة نفسها مستلقية واللحام يسير أفقيًا في الزاوية.
آخر تحديث: