Pozycja podolna PA: dlaczego opłaca się obrócić detal
PA to wzorzec, od którego liczy się wszystkie inne pozycje: prąd największy, jeziorko układa się samo, wydajność półtora–dwa razy wyższa. Dlatego główna sztuka jest tu nie w rękach, lecz w oprzyrządowaniu — obrócić detal.
Kiedy PA i dlaczego warto o nią walczyć
PA jest dostępna zawsze, gdy detal da się położyć albo obrócić spoiną do góry. Spoinę pachwinową w PA układa się „w łódkę”: teownik przechyla się tak, by naroże patrzyło do góry pod 45°, a jeziorko samo wypełnia je symetrycznie. Różnica wobec PB nie leży w technice, lecz w pieniądzach: ten sam spawacz tą samą elektrodą kładzie w łódkę 10–12 mm grubości na ścieg wobec 8 mm w PB i idzie szybciej. Stół obrotowy albo zwykłe kozły zwracają się na pierwszej serii.

Jak prowadzić
Elektrodę trzyma się pod 70–80° do płaszczyzny, z pochyleniem 10–15° w kierunku prowadzenia: łuk spycha wtedy żużel do tyłu, a nie zagania go pod jeziorko. Prąd bierze się z górnej granicy zakresu — w PA jeziorko nie spływa, a zapas idzie we wtopienie i w prędkość. Ruch równomierny, bez przystanków: tu myli się nie ten, kto boi się spłynięcia, lecz ten, kto przegrzeje. W łódce elektroda stoi w dwusiecznej kąta, czyli pod 45° do obu półek.
Parametry orientacyjne: PA to baza, od niej liczy się pozostałe pozycje
| Grubość, mm | Średnica elektrody, mm | Prąd, A |
|---|---|---|
| 1–2 | 1,6 | 40–60 |
| 1,5–3 | 2,0 | 50–80 |
| 2–4 | 2,5 | 70–100 |
| 3–5 | 3,0 | 80–130 |
| 3–6 | 3,2 | 90–140 |
| 6–12 | 4,0 | 130–190 |
| 10–20 | 5,0 | 180–250 |
| 16+ | 6,0 | 230–320 |
Jak czytać tabelę: dwa przykłady
Tabela prowadzi od grubości do średnicy elektrody i zakresu prądu. W pozycji podolnej współczynnik wynosi ×1,0, więc te same liczby stoją w ogólnej tabeli prądu i średnicy, a pozostałe pozycje liczy się od nich w dół.
Blacha 8 mm. Wiersz 6–12 mm: elektroda 4,0 mm, 130–190 A, środek 160 A. Przy tej grubości działa reguła górnej części zakresu: zaczyna się powyżej środka i idzie w stronę 190 A, dopóki brzegi nie zaczną się podtapiać. Łuk 0,8–1,0 średnicy, czyli 3,2–4,0 mm. Dla porównania ta sama elektroda w PB dostałaby 125–180 A, a w pionie 110–160 A — stąd różnica w wydajności.
Blacha 3 mm. Pasują dwa wiersze: 2,5 mm (2–4 mm, 70–100 A) i 3,0 mm (3–5 mm, 80–130 A). Tu reguła górnej granicy nie działa — poniżej 4 mm przepala. Bierze się 2,5 mm i środek zakresu, 85 A, łuk 2,0–2,5 mm. Jeśli blacha jest cieńsza, zasady opisuje poradnik o spawaniu cienkiej blachy.
Dokładny prąd z poprawką na otulinę policzysz w kalkulatorze prądu: pozycja PA to w nim wartość bazowa.
Ukosowanie złącza doczołowego w PA
- I (bez ukosowania) — ≤ 3 … 4 mm, odstęp 0–3 mm: przetop daje sam odstęp.
- V — 3 … 12 mm, kąt 50–70°, próg 1–2 mm, odstęp 1–4 mm. Wariant podstawowy przy dostępie z jednej strony.
- X — 12 … 40 mm, kąt 50–60°. W PA najłatwiej go zrobić, bo detal obraca się na drugą stronę i obie połowy spawa się podolnie.
Wymiary dla konkretnej grubości — w kalkulatorze ukosowania.
Ile kładzie się jednym ściegiem
W łódkę pewnie wchodzi ramię 10–12 mm jednym ściegiem — dwa razy więcej niż w pachwinowej okapowej i wyraźnie więcej niż w PB. To właśnie główna wygrana tej pozycji. Ogranicza od góry nie spływanie, lecz wprowadzone ciepło: szeroki ścieg za jednym razem przegrzewa strefę wpływu ciepła i ciągnie detal. Powyżej 12 mm dzieli się na ściegi nie dlatego, że jeziorko spłynie, tylko żeby utrzymać energię liniową.
W łódkę czy PB: porównanie

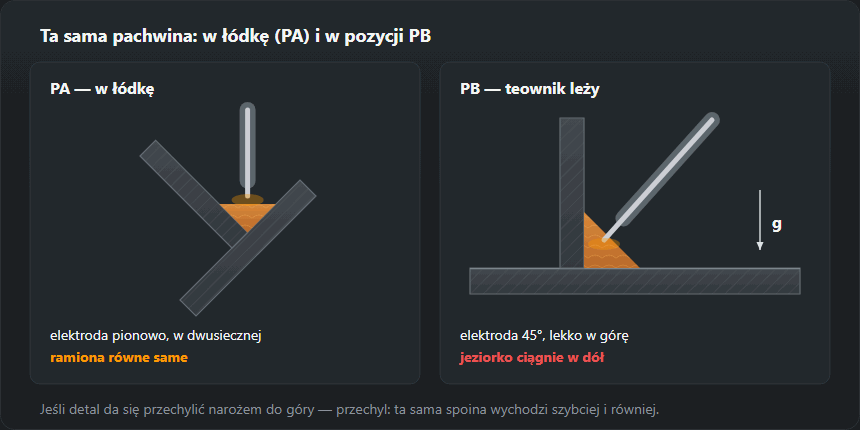
W łódce elektroda stoi pionowo w dwusiecznej, a jeziorko rozkłada się na obie półki równo — nie trzeba kompensować grawitacji kątem. W PB ten sam teownik leży, jeziorko ciągnie na dolną półkę i ramiona trzeba wyrównywać ręką. Przykład z tabeli kalkulatora spoin pachwinowych: dla a = 5 mm ramię z = 7,1 mm, przekrój 27,5 mm², 0,22 kg stopiwa na metr — ta sama ilość metalu w obu pozycjach, ale w łódce kładzie się ją szybciej i równiej. Technika PB opisana jest w poradniku o spoinie pachwinowej PB, a przeliczenie a na z w kalkulatorze grubości spoiny.
Praktycznie: detal ustawia się w łódkę na dwóch kozłach albo w przyrządzie z kątownika, sczepia po obu stronach i obraca na każdy kolejny ścieg. Długie belki obraca się raz na stronę — i tak wychodzi szybciej niż prowadzić całą spoinę w PB.
Czym spawać
W PA sprawdza się wszystko: rutyl, zasadowa, drut proszkowy, MAG łukiem natryskowym. Właśnie dlatego bierze się tę pozycję do spoin odpowiedzialnych — spoiwo dyktuje materiał i wymagania, a nie wygoda. Elektroda zasadowa rozwija tu pełnię możliwości: daje najlepsze wtopienie i najczystsze stopiwo, podczas gdy pod sufitem bierze się ją z konieczności. Dla MAG podolna to jedyna pozycja, w której łuk natryskowy jest dostępny bez zastrzeżeń.
MAG i TIG w pozycji podolnej
MAG łukiem natryskowym — z tabeli nastaw MIG/MAG: blacha 8–10 mm — drut 1,2 mm, 220–280 A, 26–29 V, gaz 16–18 l/min; 12+ mm — drut 1,2–1,6 mm, 280–350 A, 29–32 V, gaz 18–20 l/min. W pionie i w suficie takie nastawy nie przejdą: jeziorko jest duże i płynne. Uchwyt pchający o 10–15°, wylot drutu stały. Więcej — w poradniku MIG/MAG.
TIG w PA to najłatwiejsza nauka dozowania pręta: dla blachy 3,0 mm tabela TIG podaje wolfram 2,0–2,4 mm, 90–130 A (DC−), 7–9 l/min argonu. Szczegóły w poradniku TIG.
Typowe wady i skąd się biorą
Przepalenie cienkiej blachy — prąd wzięto z górnej granicy bez patrzenia na grubość: ta reguła działa od 4 mm wzwyż. Żużel przed jeziorkiem i wtrącenia — za mała prędkość albo elektroda stała zbyt pionowo i żużel podpłynął pod łuk. Odkształcenia i wypaczenia to druga strona wysokiej wydajności: w PA łatwo położyć więcej metalu, niż trzeba. Porów jest tu mniej niż w innych pozycjach: jeziorko dłużej pozostaje ciekłe i gaz zdąża wyjść.
Po czym poznać błąd w spoinie podolnej
- Nadmierny nadlew lica (502) — łatwy w PA, bo metal nie spływa. Wg ISO 5817 przy szerokości lica 12 mm dopuszczalne jest do 2,2 mm na poziomie B, 2,8 mm na C i 4 mm na D. Lekarstwo: szybciej albo cieńsza elektroda na lico.
- Żużel przed jeziorkiem — łuk zaczyna „pływać” po żużlu, a na przekroju pojawiają się wtrącenia. Za wolno albo elektroda zbyt pionowo: przywrócić pochylenie 10–15°.
- Przepalenie grani — górna granica prądu na blasze poniżej 4 mm albo za duży odstęp. Zejść do środka zakresu, zmniejszyć odstęp, prowadzić szybciej.
- Odkształcenia — w PA łatwo położyć za dużo metalu. Spoiny naprzemienne, sczepy gęściej, grubość spoiny zgodnie z rysunkiem, a nie „z zapasem”.
Oznaczenie i uprawnienia
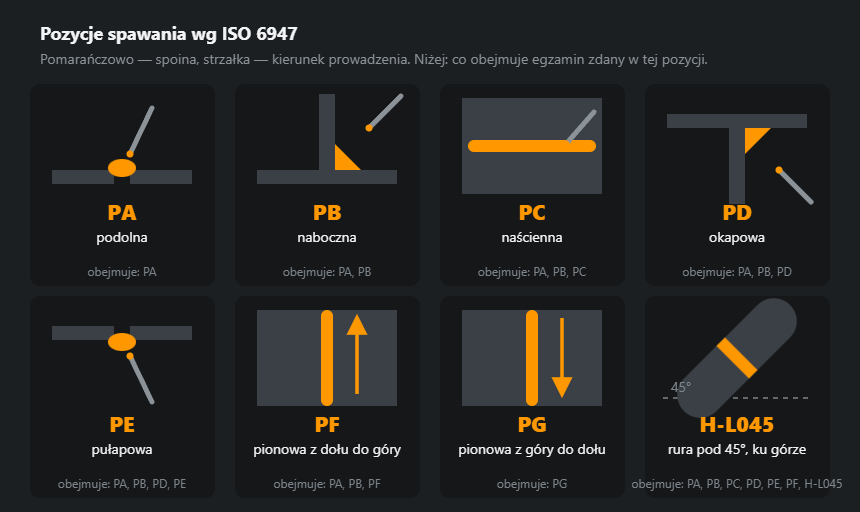
PA wg EN ISO 6947, w systemie amerykańskim 1G dla spoiny czołowej i 1F dla pachwinowej. Uprawnienie zdane w PA obejmuje tylko PA — to jedno z najwęższych świadectw. Dlatego na egzamin zwykle nie idzie się w podolnej: PF obejmuje PA, PB i siebie, a rura H-L045 praktycznie wszystko. Podolną zdaje się wtedy, gdy warsztat naprawdę spawa wyłącznie w niej.
Ćwiczenia i egzamin
- Proste ściegi na płycie. Płyta 8–10 mm, elektroda 3,2 mm, prąd ze środka zakresu (115 A). Cel: równa szerokość i łuska, start i krater bez wklęsłości.
- Napawanie warstwy. Ściegi obok siebie, każdy zachodzi na poprzedni — uczy stałej prędkości i czyszczenia żużla.
- Złącze V z podkładką. Grań, wypełnienie, lico; potem przekrój i ocena stopienia.
- Teownik w łódkę. Jeden ścieg, sprawdzenie ramion szablonem, próba łamania.
Egzamin w PA wg EN ISO 9606-1 obejmuje tylko PA. Egzamin w PF obejmuje PA, PB, PF — dlatego przy tym samym koszcie częściej zdaje się pion. Porównanie wszystkich pozycji — w omówieniu pozycji spawania, zakres dla swoich danych policzysz w kalkulatorze zakresu uprawnień.
Częste pytania
Czym jest spawanie „w łódkę”?
To spoina pachwinowa ustawiona w pozycji PA: teownik przechyla się tak, by naroże patrzyło do góry pod 45°. Jeziorko wypełnia kąt symetrycznie, ramię wychodzi równe bez wysiłku, a na ścieg kładzie się 10–12 mm zamiast 8 w PB. Jeśli detal da się przechylić — przechyl.
Jaki prąd brać w pozycji podolnej?
Górną granicę zakresu dla swojej średnicy elektrody: jeziorko nie spływa, a zapas idzie we wtopienie. Jedno zastrzeżenie — reguła działa od 4 mm grubości. Na cienkiej blasze górna granica przepala.
Dlaczego w PA jest mniej porów?
Jeziorko dłużej pozostaje ciekłe i gaz zdąża wyjść na powierzchnię. W pozycji sufitowej i pionowej trzyma się je małe, krzepnie szybko, i przy tym samym brudzie na brzegach pory są bardziej prawdopodobne.
Czy warto zdawać egzamin w pozycji podolnej?
Tylko wtedy, gdy warsztat spawa wyłącznie w niej. PA obejmuje samą siebie, a PF przy tym samym koszcie egzaminu otworzy PA, PB i PF. Cena świadectwa ta sama, zakres trzy razy szerszy.
Jaki prąd na elektrodę 4 mm w pozycji podolnej?
Wg tabeli 130–190 A (blacha 6–12 mm), środek 160 A. W PA od 4 mm grubości bierze się górną część zakresu, bo jeziorko nie spływa. Na cienkiej blasze zostaje się przy środku.
Jaką elektrodę na blachę 3 mm w pozycji podolnej?
2,5 mm: tabela daje 70–100 A dla blachy 2–4 mm, na start środek 85 A. Górna granica przy 3 mm grozi przepaleniem.
Czy spoina w łódkę to pozycja PA czy PB?
PA. Teownik przechylony tak, że naroże patrzy do góry, to pozycja podolna; PB to ten sam teownik leżący, ze spoiną biegnącą poziomo w narożu.
Aktualizacja: