Poziția orizontală jos PA: de ce merită să întorci piesa
PA este etalonul de la care se socotesc toate celelalte poziții: curent maxim, baia se așază singură, productivitate de o dată și jumătate până la de două ori mai mare. De aceea meșteșugul stă aici nu în mâini, ci în dispozitiv — în întoarcerea piesei.
Răspuns scurt
Poziția orizontală PA înseamnă curentul cel mai mare și o baie care se așază singură: electrodul de 4,0 mm pe tablă de 8 mm lucrează la 130–190 A (mijloc 160 A), iar cel de 2,5 mm pe tablă de 3 mm la 70–100 A (circa 85 A). Electrodul se ține la 70–80° față de suprafață, înclinat cu 10–15° în sensul sudării. O îmbinare de colț făcută „în barcă” dă o latură de 10–12 mm dintr-o trecere, față de 8 mm în PB. Pentru table de 3–12 mm ajunge un V cu unghi de 50–70° și prag de 1–2 mm, pentru 12–40 mm un X. Tabelul de parametri este mai jos.
Când PA și de ce merită luptat pentru ea
PA este la îndemână ori de câte ori piesa poate fi așezată sau întoarsă cu sudura în sus. Sudura de colț în PA se pune „în barcă”: teul se înclină astfel încât colțul să privească în sus la 45°, iar baia îl umple simetric de la sine. Diferența față de PB nu stă în tehnică, ci în bani: același sudor, cu același electrod, pune în barcă o catetă de 10–12 mm dintr-o trecere față de 8 mm în PB și înaintează mai repede. O masă rotativă sau niște capre simple se amortizează din prima serie.

Cum se conduce
Electrodul se ține la 70–80° față de plan, înclinat cu 10–15° în sensul deplasării: astfel arcul împinge zgura în urmă, în loc să o bage sub baie. Curentul se ia din partea de sus a intervalului — în PA baia nu curge, iar rezerva merge în pătrundere și în viteză. Deplasare uniformă, fără opriri: aici nu greșește cel care se teme de scurgere, ci cel care supraîncălzește. În barcă electrodul stă pe bisectoarea unghiului, adică la 45° față de ambele tălpi.
Parametri orientativi: PA este baza de la care se socotesc celelalte poziții
| Grosime, mm | Diametrul electrodului, mm | Curent, A |
|---|---|---|
| 1–2 | 1,6 | 40–60 |
| 1,5–3 | 2,0 | 50–80 |
| 2–4 | 2,5 | 70–100 |
| 3–5 | 3,0 | 80–130 |
| 3–6 | 3,2 | 90–140 |
| 6–12 | 4,0 | 130–190 |
| 10–20 | 5,0 | 180–250 |
| 16+ | 6,0 | 230–320 |
Cum citești tabelul: două exemple
Tabelul duce de la grosime la diametrul electrodului și la domeniul de curent. În poziția orizontală factorul este ×1,0, deci aceleași cifre stau în tabelul general de curent și diametru, iar celelalte poziții se calculează de la ele în jos.
Tablă de 8 mm. Rândul 6–12 mm: electrod de 4,0 mm, 130–190 A, mijloc 160 A. La această grosime se aplică regula părții de sus a domeniului: pornești peste mijloc și urci spre 190 A până când marginile încep să se crestăze. Arcul 0,8–1,0 din diametru, adică 3,2–4,0 mm. Pentru comparație, același electrod ar primi în PB 125–180 A, iar pe verticală 110–160 A — de aici diferența de productivitate.
Tablă de 3 mm. Se potrivesc două rânduri: 2,5 mm (2–4 mm, 70–100 A) și 3,0 mm (3–5 mm, 80–130 A). Regula limitei de sus nu funcționează aici — sub 4 mm străpunge. Se ia 2,5 mm și mijlocul domeniului, 85 A, arc 2,0–2,5 mm. Pentru tablă și mai subțire, regulile sunt descrise în ghidul despre sudarea tablei subțiri.
Curentul exact, corectat pentru înveliș, îl dă calculatorul de curent: poziția PA este acolo valoarea de bază.
Rostul îmbinării cap la cap în PA
- I (fără teșire) — ≤ 3 … 4 mm, rost 0–3 mm: pătrunderea o dă rostul însuși.
- V — 3 … 12 mm, unghi 50–70°, prag 1–2 mm, rost 1–4 mm. Varianta de bază cu acces dintr-o parte.
- X — 12 … 40 mm, unghi 50–60°. În PA se face cel mai ușor: piesa se întoarce, iar ambele jumătăți se sudează în poziție orizontală.
Dimensiunile pentru o grosime anume — în calculatorul de rost.
Cât se pune dintr-o trecere
În barcă intră sigur o catetă de 10–12 mm dintr-o singură trecere — de două ori mai mult decât la sudura de colț peste cap și vizibil mai mult decât în PB. Tocmai acesta este câștigul poziției. Limita de sus nu o dă scurgerea, ci căldura introdusă: un rând lat dintr-odată supraîncălzește zona influențată termic și trage piesa. Peste 12 mm se împarte în treceri nu pentru că baia ar curge, ci ca să se țină sub control energia liniară.
„În jgheab” sau PB: comparație

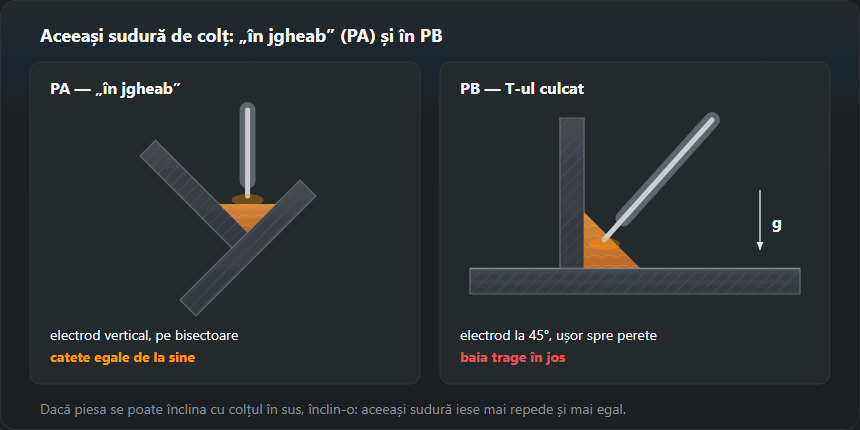
În jgheab electrodul stă vertical pe bisectoare, iar baia se împarte egal pe ambele table — nu trebuie compensată gravitația cu unghiul. În PB același T stă culcat, baia trage spre talpa de jos și catetele trebuie egalizate din mână. Exemplu din tabelul calculatorului de suduri de colț: pentru a = 5 mm cateta z = 7,1 mm, secțiunea 27,5 mm², 0,22 kg metal depus pe metru — aceeași cantitate de metal în ambele poziții, dar în jgheab se pune mai repede și mai uniform. Tehnica PB — în ghidul despre sudura de colț PB, conversia a în z — în calculatorul sudurii de colț.
Practic, piesa se așază în jgheab pe două capre sau într-un dispozitiv din cornier, se prinde în puncte pe ambele părți și se rotește pentru fiecare rând. Grinzile lungi se întorc o dată pe latură — și tot iese mai repede decât toată sudura în PB.
Cu ce se sudează
În PA merge orice: rutilic, bazic, sârmă tubulară, MAG cu transfer prin pulverizare. Tocmai de aceea poziția se alege pentru sudurile importante — materialul de adaos îl dictează metalul și cerințele, nu comoditatea. Electrodul bazic își arată aici tot potențialul: dă cea mai bună pătrundere și cel mai curat metal depus, în timp ce peste cap se folosește doar de nevoie. Pentru MAG, poziția orizontală jos este singura în care transferul prin pulverizare este disponibil fără rezerve.
MAG și TIG în poziția orizontală
MAG cu transfer prin pulverizare — din tabelul de parametri MIG/MAG: tablă 8–10 mm — sârmă 1,2 mm, 220–280 A, 26–29 V, gaz 16–18 l/min; 12+ mm — sârmă 1,2–1,6 mm, 280–350 A, 29–32 V, gaz 18–20 l/min. Pe verticală și peste cap asemenea parametri nu merg: baia e mare și fluidă. Pistoletul înclinat la 10–15° spre înainte (prin împingere), lungimea liberă a sârmei constantă. Mai multe în ghidul MIG/MAG.
TIG în PA este locul cel mai ușor pentru a învăța dozarea vergelei: pentru tablă de 3,0 mm tabelul TIG dă wolfram 2,0–2,4 mm, 90–130 A (CC−), 7–9 l/min argon. Detalii în ghidul TIG.
Defecte tipice și de unde vin
Străpungerea tablei subțiri — curentul a fost luat din partea de sus fără să se privească grosimea: regula funcționează de la 4 mm în sus. Zgură în fața băii și incluziuni — viteză prea mică sau electrod ținut prea vertical, iar zgura a curs sub arc. Deformațiile sunt reversul productivității mari: în PA se pune ușor mai mult metal decât trebuie. Porii sunt mai puțini decât în alte poziții: baia rămâne lichidă mai mult și gazul apucă să iasă.
Cum recunoști greșeala într-o sudură orizontală
- Supraînălțare excesivă (502) — ușor de obținut în PA, pentru că metalul nu curge. După ISO 5817, la lățimea sudurii de 12 mm se admite până la 2,2 mm la nivelul B, 2,8 mm la C și 4 mm la D. Remediu: mai repede sau electrod mai subțire pentru acoperire.
- Zgură înaintea băii — arcul începe să „plutească” pe zgură, iar în secțiune apar incluziuni. Prea încet sau electrod prea vertical: revino la înclinarea de 10–15°.
- Străpungerea rădăcinii — limita de sus a curentului pe tablă sub 4 mm sau rost prea mare. Coboară la mijlocul domeniului, micșorează rostul, avansează mai repede.
- Deformații — în PA e ușor să pui metal în plus. Suduri alternate, puncte de prindere mai dese, dimensiunea sudurii după desen, nu „cu rezervă”.
Simbolizare și calificare
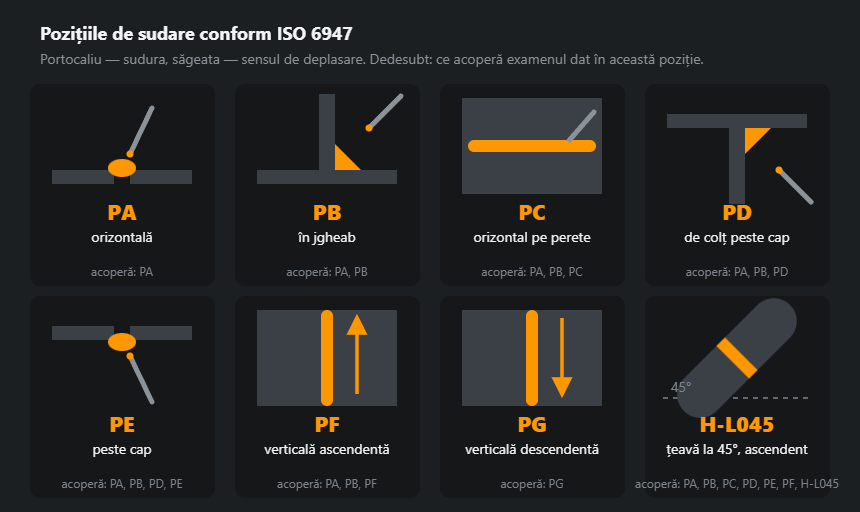
PA conform EN ISO 6947, în sistemul american 1G pentru sudura cap la cap și 1F pentru cea de colț. Calificarea în PA acoperă doar PA — cel mai îngust certificat dintre toate. De aceea la examen de obicei nu se merge în orizontală jos: PF cap la cap acoperă PA și pe sine (cu o epruvetă suplimentară de colț — și sudurile de colț PA, PB, PF), iar țeava H-L045 toate pozițiile cap la cap în afară de cele descendente. Orizontala jos se dă atunci când atelierul chiar sudează numai în ea.
Exerciții și examen
- Rânduri drepte pe placă. Placă de 8–10 mm, electrod de 3,2 mm, curent de la mijlocul domeniului (115 A). Scop: lățime și solzi uniformi, start și crater fără goluri.
- Încărcarea unui strat. Rânduri alăturate, fiecare peste cel anterior — te învață viteza constantă și curățarea zgurii.
- Îmbinare V cu suport. Rădăcina, umplerea, acoperirea; apoi secțiune și evaluarea topirii.
- T în jgheab. Un rând, verificarea catetelor cu șablonul, proba de rupere.
Examenul în PA după EN ISO 9606-1 acoperă doar PA. Examenul în PF acoperă PA, PF — de aceea, la același cost, se dă mai des verticala. Comparația tuturor pozițiilor — în ghidul pozițiilor de sudare, iar domeniul pentru datele tale îl dă calculatorul domeniului de autorizare.
Întrebări frecvente
Ce înseamnă sudarea „în barcă”?
Este sudura de colț așezată în poziția PA: teul se înclină astfel încât colțul să privească în sus la 45°. Baia umple unghiul simetric, cateta iese uniformă fără efort, iar dintr-o trecere se pun 10–12 mm în loc de 8 în PB. Dacă piesa poate fi înclinată, înclin-o.
Ce curent se ia în poziția orizontală jos?
Limita de sus a intervalului pentru diametrul electrodului: baia nu curge, iar rezerva merge în pătrundere. O singură condiție — regula funcționează de la 4 mm grosime. Pe tablă subțire, limita de sus străpunge.
De ce sunt mai puțini pori în PA?
Baia rămâne lichidă mai mult și gazul apucă să iasă la suprafață. La poziția peste cap și la cea verticală baia se ține mică, se solidifică repede, iar la aceeași murdărie pe margini porii sunt mai probabili.
Merită dat examenul în poziția orizontală jos?
Doar dacă atelierul sudează exclusiv în ea. PA acoperă numai pe sine, iar PF, la același cost al examenului, deschide la cap la cap PA și PF, iar cu o epruvetă suplimentară de colț și sudurile de colț PA, PB și PF. Prețul certificatului e același, domeniul e de două–trei ori mai larg.
Ce curent pentru electrod de 4 mm în poziția orizontală?
După tabel 130–190 A (tablă 6–12 mm), mijloc 160 A. În PA, de la 4 mm grosime, se ia partea de sus a domeniului, pentru că baia nu curge. Pe tablă subțire rămâi la mijloc.
Ce electrod pentru tablă de 3 mm în poziția orizontală?
2,5 mm: tabelul dă 70–100 A pentru tablă de 2–4 mm, la start mijlocul, 85 A. Limita de sus la 3 mm riscă străpungerea.
Sudura „în jgheab” este PA sau PB?
PA. Un T înclinat astfel încât colțul privește în sus este poziția orizontală; PB este același T culcat, cu sudura mergând orizontal în colț.
Actualizat: