La position à plat PA : pourquoi tourner la pièce paie
La PA est la référence à laquelle toutes les autres positions se mesurent : le courant le plus élevé, un bain qui se loge tout seul, et une productivité d’une fois et demie à deux fois supérieure. Aussi la vraie compétence ici n’est pas dans les mains mais dans le montage — tourner la pièce.
Quand souder en PA, et pourquoi la rechercher
La PA est disponible dès que la pièce peut être posée ou roulée avec la soudure vers le haut. Une soudure d’angle en PA se fait en gouttière : le T est incliné de façon que l’angle regarde vers le haut à 45°, et le bain le remplit symétriquement tout seul. La différence avec la PB n’est pas la technique mais l’argent : le même soudeur, avec la même électrode, pose un côté de 10–12 mm en une passe en gouttière contre 8 mm en PB, et avance plus vite. Un positionneur, ou même une paire de chevalets, se rentabilise dès la première série.

Comment la conduire
Tenez l’électrode à 70–80° par rapport à la surface, avec une inclinaison de 10–15° dans le sens de l’avance : l’arc pousse alors le laitier derrière lui au lieu de le chasser sous le bain. Prenez le courant en haut de la plage — en PA le bain ne coule pas, la marge sert donc à la pénétration et à la vitesse. Avancez régulièrement, sans pauses : l’erreur ici n’est pas de le laisser couler mais de le surchauffer. En gouttière, l’électrode est sur la bissectrice de l’angle, c’est-à-dire à 45° par rapport aux deux côtés.
Réglages indicatifs : la PA est la base dont les autres positions sont dérivées
| Épaisseur, mm | Diamètre de l’électrode, mm | Courant, A |
|---|---|---|
| 1–2 | 1,6 | 40–60 |
| 1,5–3 | 2,0 | 50–80 |
| 2–4 | 2,5 | 70–100 |
| 3–5 | 3,0 | 80–130 |
| 3–6 | 3,2 | 90–140 |
| 6–12 | 4,0 | 130–190 |
| 10–20 | 5,0 | 180–250 |
| 16+ | 6,0 | 230–320 |
Lire le tableau : deux exemples
Le tableau mène de l’épaisseur de tôle au diamètre d’électrode et à la plage de courant. Le coefficient à plat est de ×1,0 ; les mêmes valeurs figurent donc dans le tableau général des courants et diamètres, et toutes les autres positions en sont déduites vers le bas.
Tôle de 8 mm. Ligne 6–12 mm : électrode de 4,0 mm, 130–190 A, médiane 160 A. À cette épaisseur, la règle du haut de plage s’applique : partez au-dessus de la médiane et montez vers 190 A jusqu’à ce que les raccordements commencent à présenter un caniveau. Longueur d’arc 0,8–1,0 × le diamètre, soit 3,2–4,0 mm. À titre de comparaison, la même électrode recevrait 125–180 A en PB et 110–160 A en vertical — d’où vient la différence de productivité.
Tôle de 3 mm. Deux lignes conviennent : 2,5 mm (2–4 mm, 70–100 A) et 3,0 mm (3–5 mm, 80–130 A). La règle du haut de plage ne s’applique pas ici — en dessous de 4 mm, on perce. Prenez 2,5 mm et le milieu de la plage, 85 A, arc de 2,0–2,5 mm. Pour une tôle plus mince, voir le soudage des métaux minces.
Le courant exact avec la correction d’enrobage vient du calculateur de courant, où la position PA sert de valeur de base.
Préparation d’un bout à bout en PA
- I (bords droits) — ≤ 3 … 4 mm, jeu 0–3 mm : le jeu seul donne la pénétration.
- V — 3 … 12 mm, angle 50–70°, méplat 1–2 mm, jeu 1–4 mm. Le choix habituel quand on n’a accès que d’un côté.
- X (double V) — 12 … 40 mm, angle 50–60°. Le plus facile en PA : on retourne la pièce et on soude les deux moitiés à plat.
Les dimensions pour une épaisseur donnée viennent du calculateur de préparation des bords.
Ce qui passe en une passe
En gouttière, un côté de 10–12 mm se pose sans peine en une seule passe — le double de ce que permet la soudure d’angle au plafond et nettement plus qu’en PB. C’est le vrai gain de cette position. La limite n’est pas fixée par la coulée mais par l’énergie de soudage : un cordon large en une passe surchauffe la ZAT (zone affectée thermiquement) et déforme la pièce. Au-delà de 12 mm, on divise en passes non parce que le bain coulerait, mais pour limiter l’énergie de soudage.
En gouttière ou en PB : comparaison

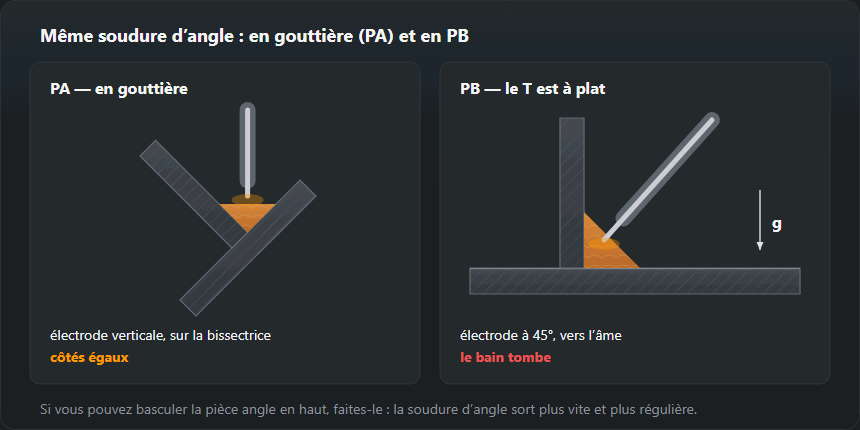
En gouttière, l’électrode est verticale sur la bissectrice et le bain s’étale régulièrement sur les deux tôles — pas besoin de lutter contre la pesanteur avec l’angle. En PB, le même T est posé à plat, le bain est tiré vers la tôle du bas et les côtés doivent être égalisés à la main. Un exemple tiré du tableau du calculateur de soudure d’angle : pour a = 5 mm, le côté est z = 7,1 mm, la section 27,5 mm², 0,22 kg de métal déposé par mètre — la même quantité de métal dans les deux positions, mais elle se dépose plus vite et plus régulièrement en gouttière. La technique PB est dans la soudure d’angle en PB, et la conversion de a en z dans le calculateur de dimension de soudure d’angle.
En pratique, on pose la pièce en gouttière sur deux tréteaux ou dans un gabarit en cornières, pointée des deux côtés et retournée à chaque cordon. Les longues poutres se retournent une fois par côté — et c’est encore plus rapide que de faire toute la soudure en PB.
Avec quoi la souder
Tout fonctionne en PA : rutile, basique, fil fourré, MAG en arc pulvérisé. C’est précisément pourquoi cette position est choisie pour les soudures critiques — le consommable est dicté par le métal et les exigences, pas par la commodité. Une électrode basique montre ici toute sa valeur : la meilleure pénétration et le dépôt le plus propre, alors qu’au plafond on la prend par nécessité. En MAG, la position à plat est la seule où l’arc pulvérisé est disponible sans réserve.
MAG et TIG à plat
MAG en transfert par pulvérisation axiale — d’après le tableau de réglages MIG/MAG : tôle de 8–10 mm — fil de 1,2 mm, 220–280 A, 26–29 V, gaz 16–18 l/min ; 12+ mm — fil de 1,2–1,6 mm, 280–350 A, 29–32 V, gaz 18–20 l/min. Ces réglages ne passent pas en vertical ni au plafond : le bain est gros et fluide. Torche en poussant à 10–15°, longueur de fil sorti constante. Plus de détails dans le guide MIG/MAG.
Le TIG à plat est le meilleur endroit pour apprendre à amener la baguette : pour une tôle de 3,0 mm, le tableau TIG donne une électrode de tungstène de 2,0–2,4 mm, 90–130 A (CC−) et 7–9 l/min d’argon. Détails dans le guide TIG.
Repérer les défauts d’une soudure à plat
- Surépaisseur (502) — facile en PA, car rien ne coule. Selon l’ISO 5817, pour une soudure de 12 mm de large, la limite est de 2,2 mm au niveau B, 2,8 mm en C et 4 mm en D. Remède : avancez plus vite ou prenez une électrode plus fine pour la passe de finition.
- Laitier qui passe devant le bain — l’arc se met à rouler sur le laitier et une coupe montre des inclusions. Trop lent, ou électrode trop droite : reprenez l’inclinaison en traînant de 10–15°.
- Perçage à la racine — courant du haut de plage sur une tôle de moins de 4 mm, ou jeu trop large. Redescendez au milieu de la plage, refermez le jeu, avancez plus vite.
- Déformation — en PA, il est facile de déposer plus de métal que nécessaire. Alternez les soudures, rapprochez les points de pointage et dimensionnez la soudure d’après le plan, pas « avec de la marge ».
- Soufflures — plus rares que dans toute autre position : le bain reste liquide plus longtemps et le gaz a le temps de s’échapper. Quand il y en a, cherchez de la saleté sur les bords ou une protection gazeuse perdue, pas du côté de la position.
Désignation et qualification
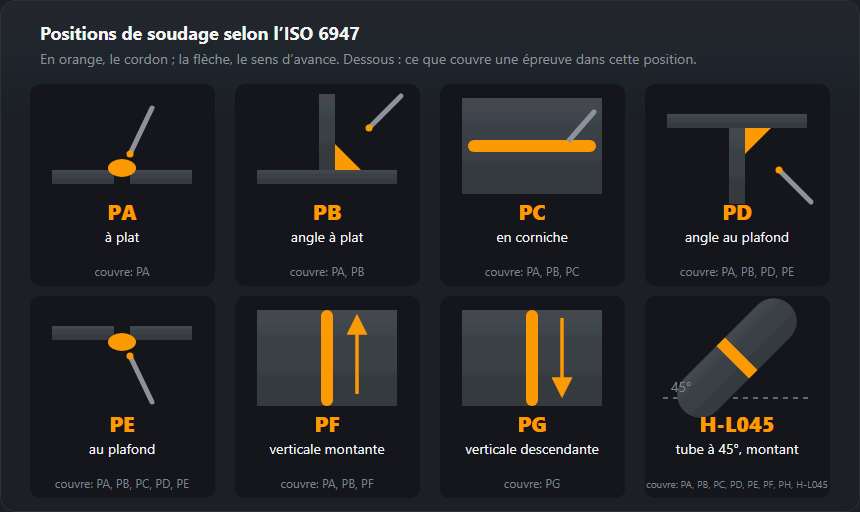
PA selon l’EN ISO 6947, 1G pour une soudure bout à bout et 1F pour une soudure d’angle dans le système américain. Un essai en PA ne couvre que la PA — la qualification la plus étroite qui soit. C’est pourquoi on ne passe généralement pas l’essai à plat : la PF couvre PA, PB et elle-même, et un tube en H-L045 couvre pratiquement tout. On ne passe l’essai à plat que si l’atelier ne soude vraiment rien d’autre.
Entraînement et qualification
- Cordons droits sur tôle. Tôle de 8–10 mm, électrode de 3,2 mm, courant du milieu de la plage (115 A). Objectif : largeur et écailles régulières, pas de creux à l’amorçage ni au cratère.
- Rechargement. Des cordons côte à côte, chacun recouvrant le précédent — apprend la vitesse constante et le décrassage propre.
- Joint en V avec support. Racine, remplissage, finition ; puis coupez et vérifiez la fusion.
- T en gouttière. Un cordon, côtés contrôlés au calibre, puis un essai de cassure.
Un essai en PA selon l’EN ISO 9606-1 ne couvre que PA. Un essai en PF couvre PA, PB, PF — c’est pourquoi, pour le même coût, on passe plus souvent l’essai en vertical. Toutes les positions côte à côte sont dans l’aperçu des positions de soudage, et le domaine de validité pour vos données vient du calculateur de domaine de qualification.
Questions fréquentes
Qu’est-ce que souder en gouttière ?
C’est une soudure d’angle faite en position PA : le T est incliné de façon que l’angle regarde vers le haut à 45°. Le bain remplit l’angle symétriquement, le côté sort régulier sans effort, et une seule passe pose 10–12 mm au lieu de 8 en PB. Si la pièce peut être inclinée, inclinez-la.
Quel courant utiliser à plat ?
Le haut de la plage pour votre diamètre d’électrode : le bain ne coule pas, la marge sert donc à la pénétration. Une réserve — la règle vaut à partir de 4 mm d’épaisseur. Sur tôle mince, le haut de la plage perce.
Pourquoi y a-t-il moins de porosités en PA ?
Le bain reste liquide plus longtemps et le gaz a le temps de gagner la surface. Au plafond et en vertical, le bain est maintenu petit et fige vite : avec les mêmes salissures sur les bords, les porosités sont plus probables.
Vaut-il la peine de passer l’essai à plat ?
Seulement si l’atelier ne soude rien d’autre. La PA ne couvre qu’elle-même, alors que la PF, pour le même prix d’essai, ouvre PA, PB et PF. La qualification coûte autant et couvre trois fois plus.
Quel courant pour une électrode de 4 mm à plat ?
Le tableau donne 130–190 A (tôle 6–12 mm), médiane 160 A. En PA, à partir de 4 mm d’épaisseur, utilisez la partie haute de la plage, car le bain ne coule pas. Sur tôle mince, restez au milieu.
Quelle électrode pour une tôle de 3 mm à plat ?
2,5 mm : le tableau donne 70–100 A pour une tôle de 2–4 mm ; commencez au milieu, 85 A. Le haut de la plage sur 3 mm risque de percer.
Une soudure d’angle « en gouttière » est-elle en PA ou en PB ?
En PA. Un T incliné de sorte que l’angle soit vers le haut est en position à plat ; la PB est le même T posé à plat, avec le cordon qui court à l’horizontale le long de l’angle.
Mis à jour :