Soudage TIG : arc, tungstène et métal d’apport
141 est le soudage TIG avec baguette d’apport, 142 le TIG sans métal d’apport. Procédé 141, GTAW dans la désignation américaine. Une électrode de tungstène non fusible, une protection inerte et une baguette d’apport ajoutée à la main — le procédé le plus lent de l’atelier et celui qui donne les soudures les plus belles.
Comment on l’appelle
| Comment on l’appelle | Nom |
|---|---|
| Dans la norme (ISO 4063) | 141 — Soudage TIG avec métal d’apport plein |
| Numéro du procédé | 141 |
| Abréviation internationale | TIG · GTAW |
| À l’atelier | Soudage TIG |
Trois noms pour une même chose. Le descriptif de mode opératoire de soudage (DMOS) et le certificat du soudeur portent le nom de la norme avec son numéro ; l’annonce d’emploi et l’atelier utilisent l’abréviation ; un plan américain a la sienne. Les trois valent la peine d’être connus : c’est le même travail, et il a un air différent sur chaque papier.
Pourquoi il est différent
Dans tous les autres procédés à l’arc, l’électrode est aussi le métal d’apport, donc la chaleur et le dépôt sont liés : plus de métal d’apport, c’est plus de chaleur, que vous le vouliez ou non. Le TIG les sépare. L’arc fournit la chaleur, la baguette fournit le métal, et vous décidez de la quantité de chacun. C’est toute la raison d’être du procédé, et c’est pourquoi il règne sur la tôle mince, les passes de racine et toutes les soudures exposées au regard.
Polarité et type de courant

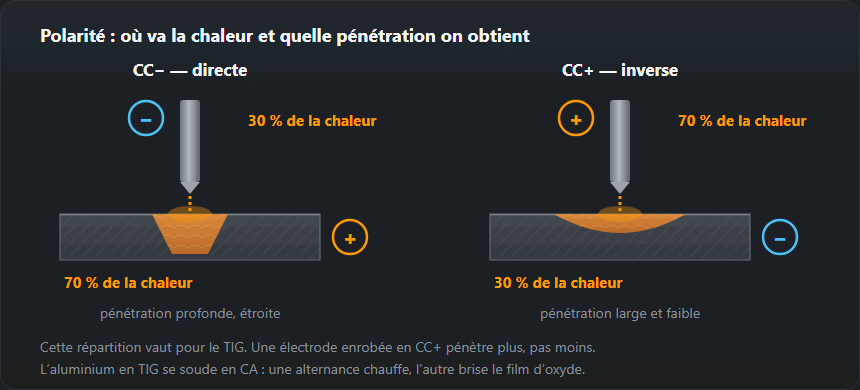
Courant continu, électrode au − pour l’acier, l’inox, le titane et le cuivre : l’électrode reste relativement froide et la chaleur va dans la pièce, donc la pénétration est profonde et le tungstène dure.
Courant alternatif pour l’aluminium et le magnésium, pour le décapage : l’alternance où l’électrode est positive brise la couche d’oxyde. Les postes inverter modernes permettent de régler la balance — plus de temps électrode négative pour la pénétration, plus de temps électrode positive pour le décapage — et la fréquence, qui resserre ou élargit le cône de l’arc.
Le courant continu, électrode au +, n’est pratiquement jamais utilisé : il envoie la chaleur dans l’électrode et la fait fondre.
| Mode | Métaux | Pourquoi |
|---|---|---|
| DC− (polarité directe) | Acier, inox, titane, cuivre | L’essentiel de la chaleur va dans la pièce, le tungstène reste froid, la pénétration est profonde |
| AC (alternatif) | Aluminium, magnésium et leurs alliages | L’alternance positive brise la couche d’oxyde |
| DC+ (polarité inverse) | Pratiquement jamais utilisée | Le tungstène surchauffe et fond |
Tungstène et affûtage
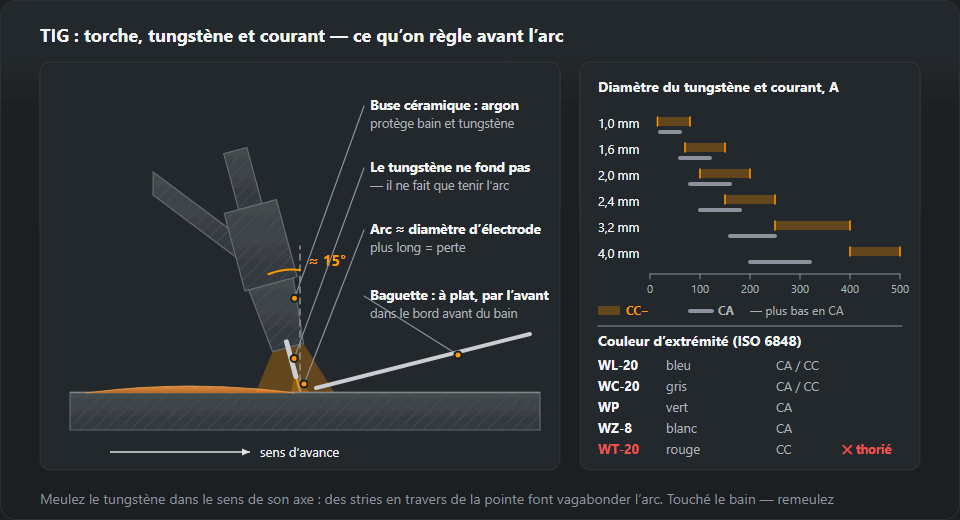
Le lanthané (bleu) couvre presque tout, en alternatif comme en continu. Le tungstène pur (vert) est le choix traditionnel en alternatif et forme l’extrémité en boule qui lui convient. Les électrodes rouges thoriées sont à éviter : la poussière d’affûtage est légèrement radioactive et les types lanthanés égalent leurs performances. Le diamètre et l’angle d’affûtage se déduisent du courant — le calculateur de tungstène donne les deux, ainsi que la taille de buse et le débit de gaz.
Affûtez dans l’axe. Les traces de meule guident l’arc, donc des traces en travers de la pointe font vagabonder l’arc, et aucune technique ne corrige cela.

Gaz et balayage envers
Argon, de 6 à 12 l/min, avec un postgaz assez long pour protéger le tungstène et le bain qui refroidit — règle approximative : une seconde par 10 A. L’argon avec 2 à 5 % d’hydrogène s’emploie sur l’inox austénitique pour augmenter la chaleur et éclaircir la surface, et sur rien d’autre.
Sur tube inox et titane, l’envers de la racine demande sa propre protection, car une passe de racine qui s’oxyde devient grise et friable et part au rebut. Le titane ne pardonne rien ici : toute teinte paille ou pourpre signifie que la protection était insuffisante.
| Épaisseur, mm | Tungstène, mm | Courant CC−, A | Métal d’apport, mm | Argon, l/min |
|---|---|---|---|---|
| 0,5–1,0 | 1,0–1,6 | 20–50 | 1,0–1,6 | 5–7 |
| 1,5–2,0 | 1,6 | 50–90 | 1,6 | 6–8 |
| 3,0 | 2,0–2,4 | 90–130 | 2,0–2,4 | 7–9 |
| 4,0–5,0 | 2,4 | 130–180 | 2,4–3,0 | 8–10 |
| 6,0–8,0 | 3,2 | 180–250 | 3,0–4,0 | 10–12 |
Le tableau complet avec vitesse de fil, TIG, tôle mince et tube carré : Réglages MIG/MAG et TIG.
La technique
Longueur d’arc égale à peu près au diamètre de l’électrode — les arcs longs gaspillent la chaleur et élargissent le cordon. La torche est inclinée d’environ 15° dans le sens de l’avance ; la baguette arrive à faible angle par l’avant, plongée dans le bord avant du bain et retirée, sans jamais toucher le tungstène. Toucher le tungstène oblige à s’arrêter et à réaffûter : la contamination ne brûlera pas, et elle met des inclusions de tungstène dans la soudure.
Sur l’inox mince, le mode de défaillance est la chaleur, pas la technique. Pointez souvent, utilisez un support en cuivre quand c’est possible, et baissez le courant quand la tôle chauffe. Les réglages pratiques sont dans comment souder la tôle mince.
Quand amener la baguette et à quelle vitesse avancer, c’est le bain qui le dicte : les signes qu’il s’est étalé et a mouillé les deux bords sont décrits sur la page le bain de fusion.
Ce que cela coûte
Du temps. Le TIG dépose une fraction de ce que dépose le MIG/MAG, et sur un chantier chiffré cela domine tout le reste — entrez les deux dans le coût au mètre et l’écart saute aux yeux. D’où l’argument pour employer le TIG là où il se justifie : la passe de racine, la soudure visible, la section mince et le matériau qui ne tolère rien d’autre.
Erreurs courantes et ce qu’il faut changer
| Symptôme | Cause |
|---|---|
| Le tungstène bleuit, puis noircit | Pas assez de gaz, post-gaz trop court, trop de tungstène sorti |
| Inclusions de tungstène dans la soudure | L’électrode a touché le bain ou la baguette d’apport |
| Un cordon gris et spongieux sur inox | Surchauffe, pas de protection envers, argon contaminé |
| L’arc dévie | Tungstène affûté en travers, soufflage magnétique, contamination |
| Le bain ne mouille pas l’aluminium | Courant insuffisant, mauvaise balance en CA, couche d’oxyde toujours présente |
Quatre autres qui se voient tout de suite, avec le remède :
- Un arc étalé et large. L’arc est trop long — rapprochez la torche à un diamètre d’électrode.
- Une pointe de tungstène en boule en courant continu. Trop de courant pour le diamètre, ou la polarité est inversée — vérifiez que la torche est au négatif.
- Des points noirs dans une soudure aluminium. Le bout de la baguette est sorti de la protection gazeuse et s’est oxydé ; gardez-le aussi dans le flux de gaz entre les touches.
- Une fissure dans le cratère. L’arc a été coupé brutalement — réglez une descente de courant de 2 à 5 s ou relâchez la pédale progressivement en fin de soudure.
Quoi régler avant le premier arc
- Prégaz — 0,5 à 2 s. Le gaz doit atteindre le joint avant l’amorçage de l’arc.
- Postgaz — environ 1 s par 10 A. À 150 A, cela fait 15 s : c’est le temps que mettent le tungstène et la soudure à refroidir, et ils ont besoin de protection tout ce temps.
- Amorçage de l’arc. Haute fréquence (HF, sans contact) en standard ; amorçage par contact (lift-arc) — toucher et soulever doucement — là où il y a de l’électronique sensible à proximité.
- Balance en alternatif — 60 à 70 % d’électrode négative pour l’aluminium ordinaire ; plus d’électrode positive quand la surface est très oxydée.
- Descente de courant — 2 à 5 s, pour que le cratère ne se fissure pas.
Intensité TIG selon l’épaisseur — lire le tableau
Le tableau des épaisseurs revient à environ 30–45 A par millimètre en courant continu, électrode au − : 3 mm demande 90–130 A, 6–8 mm demande 180–250 A. Le haut de la plage est pour les soudures d’angle et les assemblages en T, où la chaleur s’échappe dans deux tôles à la fois ; le bas est pour les assemblages bout à bout avec jeu. Vérifiez le tungstène du tableau par rapport à son courant admissible — 1,6 mm supporte environ 70–150 A en continu, électrode au −, 2,4 mm 150–250 A, 3,2 mm 250–400 A, moins en alternatif — et passez à la taille au-dessus si le courant approche du haut. L’aluminium en alternatif demande 20 à 30 % de courant en plus et 2 à 4 l/min d’argon de plus que l’acier de même épaisseur. Au-dessus de 8 mm, c’est du travail multipasse avec un chanfrein.
Trois réglages calculés
- Inox de 1,5 mm, bout à bout. La ligne 1,5–2,0 mm : tungstène de 1,6 mm, 50–90 A, baguette de 1,6 mm, argon à 6–8 l/min. Commencez dans la moitié basse de la plage, car la tôle chauffe vite. Sur tube, ajoutez un balayage de racine à l’intérieur, 4–8 l/min, et un postgaz de 6–9 s à 60–90 A.
- Aluminium de 3 mm, soudure d’angle en courant alternatif. La ligne 3,0 mm donne 90–130 A pour l’acier ; ajoutez 20 à 30 % et vous obtenez environ 110–170 A. Argon à 7–9 l/min plus 2 à 4, soit 9–13 l/min. Tungstène de 2,4 mm, car le 2,0 mm plafonne vers 160 A en alternatif.
- Acier de 6 mm, bout à bout en V simple. La ligne 6,0–8,0 mm : tungstène de 3,2 mm, 180–250 A, baguette de 3,0–4,0 mm, argon à 10–12 l/min. À 200 A, le postgaz est d’environ 20 s. En pratique, le TIG ne fait souvent que la racine et un procédé plus rapide remplit le joint.
Ce que signifient 141, 142 et 143
Les numéros viennent de l’ISO 4063 : 141 est le TIG avec métal d’apport plein (baguette ou fil), 142 est le TIG sans métal d’apport, fusion des bords seuls, et 143 est le TIG avec métal d’apport tubulaire (fourré). « Soudage TIG 141 » dans une offre d’emploi ou un DMOS (WPS) signifie donc le soudage ordinaire à la baguette. Le même numéro figure dans la qualification d’un soudeur ; ce que couvre un certificat donné — épaisseurs, diamètres de tube, positions — vous pouvez le vérifier avec le calculateur de domaine de qualification ISO 9606.
Couleur de la soudure sur inox — ce qu’elle dit de la protection
La teinte d’oxydation sur l’inox est le témoin de la qualité de protection du métal chaud par le gaz. Paille ou bleu clair est normal. Gris, mat et pulvérulent signifie que la protection a failli : trop peu de débit, postgaz trop court, trop de longueur de tungstène sortie ou un courant d’air. Il en va de même pour l’envers — une racine sans balayage sort sombre et fragile. Sur le titane, même une teinte paille ou pourpre signifie que la protection était insuffisante. La tuyauterie alimentaire et pharmaceutique a des critères plus stricts que « ça a l’air correct », et ils sont fixés par le cahier des charges du chantier.
Quel gaz pour quel métal est traité dans le choix du gaz de protection ; la quantité d’argon qu’un poste consomme se calcule avec le calculateur de consommation de gaz.
Questions fréquentes
Pourquoi du courant alternatif pour l’aluminium ?
À cause de la couche d’oxyde. L’oxyde d’aluminium fond à environ 2 050 °C alors que le métal dessous fond à 660 °C : il faut donc briser la couche avant de pouvoir souder quoi que ce soit. L’alternance où l’électrode est positive s’en charge — c’est le décapage cathodique — tandis que l’alternance où l’électrode est négative apporte la chaleur à la pièce. Le réglage de balance décide de la répartition du cycle.
Pourquoi ma soudure devient-elle grise et mate ?
Oxydation due à trop peu de gaz ou à une longueur de tungstène sortie trop grande. Sur l’inox, une teinte paille ou bleu clair est normale ; gris et pulvérulent signifie que la protection a failli. Vérifiez le débit, le temps de postgaz et la longueur de tungstène qui dépasse de la buse — et sur tube, si la racine demande un balayage envers.
Faut-il une pédale ?
Pas pour apprendre, mais elle change ce que l’on peut faire. Pouvoir baisser le courant quand la tôle chauffe est ce qui évite que les 50 derniers millimètres d’un joint sur tôle mince ne se percent, et c’est ainsi qu’on remplit un cratère sans y laisser de fissure.
Que signifie « soudage TIG 141 » ?
141 est le numéro de procédé de l’ISO 4063 : soudage TIG avec métal d’apport plein, c’est-à-dire une baguette ou un fil. 142 est le TIG sans métal d’apport et 143 le TIG avec métal d’apport fourré. Le numéro figure dans les DMOS (WPS) et dans la désignation de qualification d’un soudeur.
Quelle intensité pour souder une tôle de 2 mm en TIG ?
Pour l’acier et l’inox en courant continu, électrode au − : 50 à 90 A, tungstène de 1,6 mm, baguette de 1,6 mm, argon à 6–8 l/min. Une tôle d’aluminium de 2 mm en courant alternatif demande 20 à 30 % de courant en plus.
Quel débit d’argon en TIG ?
De 5–7 l/min sur tôle jusqu’à 1 mm à 10–12 l/min sur 6–8 mm, avec 2 à 4 l/min de plus sur aluminium. Plus n’est pas mieux : un jet trop fort aspire l’air.
Mis à jour :