Procédés 135, 136 et 138 : leurs différences et ce que couvre un certificat
Trois numéros, une seule machine. Les 135, 136 et 138 sont tous du MAG — gaz actif, même dévidoir et même torche — et seul le fil les distingue. Mais le fil décide du laitier, des positions, des fumées, de la rédaction du DMOS (WPS) et du fait que votre certificat couvre ou non le travail.
Réponse courte
Le 135 est le fil plein sans laitier — le point de référence de toute la famille. Le 136 est le fil fourré : le laitier protège et soutient le bain, il l’emporte donc en position et sur les fortes épaisseurs, mais il faut piquer le laitier et c’est lui qui dégage le plus de fumées. Le 138 est le fil à âme métallique : pratiquement pas de laitier, une surface propre, idéal en PA et PB. Sur un certificat ISO 9606-1, le 135 et le 138 se couvrent mutuellement, alors que le 136 exige un essai à part.

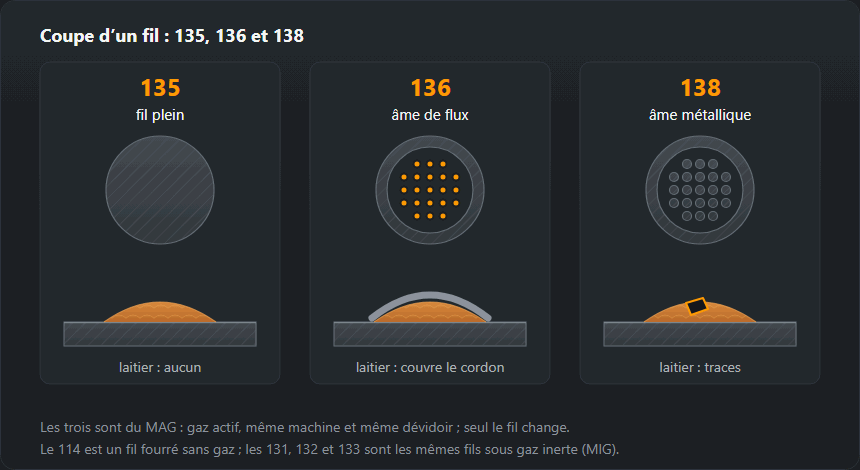
135, 136 et 138 en un tableau
| Caractéristique | 135 | 136 | 138 |
|---|---|---|---|
| Fil | plein | fourré | à âme métallique |
| Gaz | CO₂ ou Ar + 15–20 % CO₂ | actif : Ar + CO₂ ; le CO₂ pur convient aussi | actif : Ar + CO₂ ; plus exigeant sur le gaz |
| Laitier | aucun | recouvre le cordon, à piquer | traces seulement |
| Soudage en position | oui, en transfert par court-circuit et à courant plus bas | son point fort : le laitier retient le bain à courant plus élevé | surtout PA et PB — il n’y a pas de laitier pour retenir le bain |
| Longueur de fil sorti | 10–15 mm | 15–25 mm | 15–25 mm |
| Vent et courants d’air | sensible — la protection gazeuse s’envole | demande tout de même un abri contre le vent | demande tout de même un abri contre le vent |
| Fumées | le moins des trois | le plus des trois | plus qu’en 135 |
| Où il l’emporte | tôle mince et moyenne, travail en série, petites pièces | fortes épaisseurs, montage de charpente en position | longues soudures en PA/PB, face propre, cellules robotisées |
| Métal d’apport sur le DMOS (exemple pour S355) | EN ISO 14341-A G 46 4 M21 4Si1 | EN ISO 17632-A T 46 4 P M21 2 H5 | EN ISO 17632, type d’âme M |
| Lettre du métal d’apport sur le certificat ISO 9606-1 | S | lettre de l’âme : B, R, P, V, W, Y ou Z | M |
Lisez le tableau en ligne, pas en colonne : il n’y a pas de « meilleur » procédé, seulement celui qui convient au joint. La longueur de fil sorti et le gaz pour le 135 sont les mêmes valeurs que celles données pour le MIG/MAG ; les désignations de métal d’apport sont des exemples pour le S355, identiques à celles de notre générateur de DMOS-P.
135 — MAG avec fil plein
Le procédé le plus courant en atelier et dans les offres d’emploi. Le fil est une tige pleine, le courant passe dans toute sa section et la protection vient du gaz seul — CO₂ ou Ar + 15–20 % de CO₂. Il n’y a pas de laitier : une brosse métallique entre les passes suffit.
La force du 135 est sa polyvalence : de la tôle mince en court-circuit aux joints épais en transfert par pulvérisation axiale. Sa faiblesse est le travail en position à courant élevé : sans laitier, le bain a tendance à couler, de sorte que les soudures verticales et au plafond se font en court-circuit à courant plus faible, ce qui coûte en productivité. Les réglages par épaisseur sont sur la page soudage MIG/MAG.
136 — MAG avec fil fourré
Le fil est un tube d’acier rempli de flux. Le courant ne passe que dans la paroi du tube, la densité de courant est donc plus élevée que dans un fil plein de même diamètre et le fil fond plus vite aux mêmes réglages. Le flux se transforme en laitier qui recouvre le cordon, le protège par le dessus et — surtout — soutient le bain par le dessous et sur les côtés.
Cela fait du 136 le procédé du montage de charpente : en PF et PE, il permet de souder à des courants où le fil plein coulerait tout simplement. Les fils à âme rutile à solidification rapide (lettre P dans la désignation) sont faits pour le travail en position ; les âmes basiques (B) se choisissent là où la ténacité et le faible taux d’hydrogène comptent.
Vous le payez de trois façons. Le laitier doit être enlevé après chaque passe — laissé entre les couches, il devient une inclusion de laitier (301). Les fumées sont les plus abondantes des trois, de sorte que l’aspiration à la source est une condition du travail, pas une option — voir protection respiratoire. La longueur de fil sorti est plus grande : 15–25 mm au lieu de 10–15. Quand le 136 est rentable et quand il ne l’est pas, c’est traité sur la page soudage à l’arc avec fil fourré 136.
138 — fil à âme métallique
Le même tube, mais rempli de poudre métallique et d’éléments d’alliage au lieu de flux. Le taux de dépôt augmente pour la même raison qu’avec le 136 — le courant passe dans la paroi — mais il n’y a presque pas de laitier : au plus quelques petits îlots de silicates sur la surface, comme avec le fil plein.
Deux choses en découlent. D’abord, le 138 est commode là où les soudures sont nombreuses et longues : en PA et PB, sur des postes mécanisés et robotisés, où piquer le laitier après chaque passe ferait perdre du temps. Ensuite, sans laitier rien ne soutient le bain : en position, le 138 n’a pas l’avantage du 136. Il est plus exigeant sur le gaz que le 136 : le gaz assure toute la protection du bain.
Vent, gaz et procédé 114
Les trois procédés sont sous protection gazeuse, donc tous les trois sont sensibles aux courants d’air. Le laitier du 136 protège le cordon une fois solidifié, mais il ne remplace pas le gaz au moment du soudage — sur un chantier ouvert, chacun d’eux a besoin d’un écran. Si l’abri est impossible, la bonne réponse n’est pas plus de débit de gaz mais un autre procédé : le 114, fil fourré autoprotégé qui travaille sans bouteille. Le prix à payer est encore plus de fumées, et beaucoup de fils 114 travaillent sur la polarité opposée à celle du 136 — le fabricant l’imprime sur la bobine. Le calculateur de gaz de protection aide à associer le gaz au procédé.
Toute la famille : 114, 131, 132, 133
Les numéros ISO 4063 du groupe 13 suivent un schéma simple : le dernier chiffre indique à la fois le gaz et le fil. 131–133 sont du MIG (gaz inerte), 135–138 du MAG (gaz actif), et les terminaisons 1/5 désignent le fil plein, 2/6 le fil fourré, 3/8 le fil à âme métallique. Le 114 est à part, dans le groupe 11, parce qu’il n’utilise aucun gaz.
| N° | Désignation selon ISO 4063 | Abréviation | Gaz | Dans l’ISO 9606-1 |
|---|---|---|---|---|
| 114 | Soudage à l’arc avec fil fourré autoprotégé | FCAW-S | aucun | oui |
| 131 | Soudage MIG avec fil plein sous gaz inerte | MIG · GMAW | inerte | oui |
| 132 | Soudage MIG avec fil fourré à flux | FCAW | inerte | non |
| 133 | Soudage MIG avec fil à âme métallique | MCAW | inerte | non |
| 135 | Soudage MAG avec fil plein sous gaz actif | MAG · GMAW | actif | oui |
| 136 | Soudage MAG avec fil fourré à flux | FCAW | actif | oui |
| 138 | Soudage MAG avec fil à âme métallique | MCAW | actif | oui |
La dernière colonne indique si le numéro figure dans la norme de qualification des soudeurs pour les aciers, ISO 9606-1. Le 132 et le 133 n’y sont pas — en pratique ils sont rares. Tous les autres numéros de procédés sont dans le tableau ISO 4063 complet.
Comment l’écrire sur un DMOS
Sur un descriptif de mode opératoire de soudage (DMOS, WPS), le numéro de procédé a sa propre rubrique et doit correspondre au fil du poste. Écrire « 135 » pour un fil fourré n’est pas une coquille : un DMOS qualifié pour le 135 ne couvre pas le 136. D’un procédé à l’autre, quatre rubriques diffèrent généralement :
- Procédé : 135, 136 ou 138 — en numéro, pas en « MAG ».
- Métal d’apport : pour le 135 selon EN ISO 14341, p. ex.
G 46 4 M21 4Si1; pour le 136 et le 138 selon EN ISO 17632, p. ex.T 46 4 P M21 2 H5— la lettre après les chiffres est le type d’âme (P rutile, B basique, M métallique). - Gaz : la désignation ISO 14175, p. ex. M21 pour un mélange argon–CO₂ ou C1 pour du CO₂ pur.
- Polarité et longueur de fil sorti : 135 et 136 généralement en courant continu, électrode au +, longueur de fil sorti 10–15 et 15–25 mm respectivement.
Le générateur de DMOS-P rédige un tel document avec ces rubriques remplies pour votre épaisseur et votre matériau ; la différence entre DMOS-P, QMOS et DMOS est expliquée sur la page DMOS.
Ce que couvre un certificat ISO 9606-1
La règle générale est simple : un essai couvre un procédé, et un changement de procédé impose un nouvel essai. Il y a quelques exceptions, et deux comptent pour cette famille : passer du fil plein 135 au fil à âme métallique 138 (ou l’inverse) ne demande pas de nouvel essai, et un essai fait en transfert par court-circuit avec 131, 135 ou 138 couvre aussi les autres modes de transfert — mais pas l’inverse.
| Éprouvette soudée avec | Couvre | Ne couvre pas |
|---|---|---|
| 135 | 135 et 138 | 136, 131, 114 |
| 138 | 138 et 135 | 136, 131, 114 |
| 136 | 136 seulement | 135, 138, 114 |
| 114 | 114 seulement | 136 et les procédés sous protection gazeuse |
| 131 | 131 seulement | 135 — un autre procédé, même sur le même poste |
| 131, 135, 138 en transfert par court-circuit | les autres modes de transfert aussi | pas l’inverse : l’arc pulvérisé ne couvre pas le court-circuit |
Sources : ISO 9606-1:2012, articles 4.2 et 5.2 (l’aperçu officiel de la norme), et le guide DoaWise — les deux disent la même chose. La plage pour les types de fils fourrés (tableau 5 de la norme) est à vérifier dans la norme elle-même ou auprès de l’examinateur.
Dans le code du certificat, cela se voit à deux endroits : le numéro de procédé au
début et la lettre du métal d’apport. Un exemple pour le fil plein :
135 P BW FM1 S t10 PF ss nb ; pour un fil fourré rutile sur le même
joint : 136 P BW FM1 P t10 PF ss nb — le premier « P » signifie tôle (plate), le
second le type d’âme. La lecture des autres champs est expliquée sur la page
essai de qualification
de soudeur EN ISO 9606, et le
calculateur d’étendue de
qualification établit l’étendue d’épaisseur et de position.
Lequel choisir : cinq questions
- Quelle position ? Vertical et plafond sur tôle plus épaisse — 136. À plat et en angle à plat — 135 ou 138.
- Quelle épaisseur et quelle longueur ? Tôle mince et petites pièces — 135. Fortes épaisseurs et longs cordons — 136 ou 138, là où le taux de dépôt est rentable.
- Y a-t-il une aspiration ? Sans aspiration à la source, le fil fourré est le pire choix des trois.
- Que disent le DMOS et le certificat ? Un soudeur qualifié en 135 peut souder en 138 sans nouvel essai, mais pas en 136.
- Y a-t-il du vent ? Si vous ne pouvez pas installer d’écran, aucun des trois ; envisagez le 114.
Erreurs fréquentes
- « De toute façon, c’est du MAG. » Le numéro sur le DMOS et le certificat doit correspondre au fil. Un auditeur EN 1090 posera cette question en premier.
- Laitier laissé entre les passes du 136. Il apparaît sur la radiographie comme une inclusion et c’est le défaut le plus courant du procédé.
- Longueur de fil sorti trop courte sur fil fourré. L’arc est instable et le tube contact brûle.
- Plus de gaz au lieu d’un écran. Un débit excessif provoque des turbulences et aspire l’air — les porosités augmentent, elles ne diminuent pas.
Plus de détails sur le fil fourré lui-même, son coût et ses fumées — soudage à l’arc avec fil fourré 136. La variante de base et les réglages — MIG/MAG. Tous les numéros de procédés — le tableau ISO 4063.
Questions fréquentes
Qu’est-ce que le procédé de soudage 136 ?
Selon ISO 4063, le 136 est le soudage MAG avec fil fourré : la même machine et le même dévidoir que pour le 135 et un gaz de protection actif, mais le fil est un tube rempli de flux. Le flux forme un laitier qui protège et soutient le bain de fusion — c’est pourquoi le 136 se comporte bien en position — mais le laitier doit être piqué après chaque passe.
Qu’est-ce que le procédé de soudage 138 ?
Le 138 est le soudage MAG avec fil à âme métallique. Le tube est rempli de poudre métallique au lieu de flux : il n’y a donc pratiquement pas de laitier et la surface du cordon sort aussi propre qu’avec du fil plein. Il convient surtout aux longs cordons à plat et en angle à plat (PA, PB) et aux cellules robotisées.
Quelle différence entre 135 et 136 ?
Seulement le fil : plein en 135, fourré en 136. Le gaz, la machine et le dévidoir peuvent rester les mêmes. Le 136 produit du laitier, plus de fumées et demande une longueur de fil sorti plus grande (15–25 mm au lieu de 10–15), mais il est plus facile à mener en position à courant plus élevé. Sur le papier, ce sont deux procédés différents et deux essais différents.
Un certificat de soudeur en 135 couvre-t-il le 138 ?
Oui. ISO 9606-1 autorise le passage du fil plein 135 au fil à âme métallique 138, ou l’inverse, sans nouvel essai. Il ne couvre pas le 136 : un changement de procédé exige un nouvel essai, et le passage de 135 à 136 ne figure pas parmi les exceptions de la norme.
Le procédé 136 exige-t-il un gaz de protection ?
Oui, le 136 se soude sous gaz de protection actif, le plus souvent un mélange argon–CO₂ ; le CO₂ pur convient aussi. Le fil fourré qui travaille sans bouteille est un procédé distinct, le 114 — autoprotégé. Dans le vent, le 136 demande un abri, comme le 135.
Que sont les procédés 131, 132 et 133 ?
Ce sont les équivalents sous gaz inerte (MIG) de 135, 136 et 138 : 131 avec fil plein, 132 avec fil fourré, 133 avec fil à âme métallique. La norme de qualification des soudeurs pour les aciers, ISO 9606-1, ne liste que le 131 ; le 132 et le 133 n’y figurent pas.
Mis à jour :