Soudage oxyacétylénique 311
311 est le numéro ISO 4063 du soudage oxyacétylénique (OAW) : une flamme d’acétylène brûlant dans l’oxygène fait fondre ensemble les bords et le métal d’apport, sans avoir besoin de courant. Ci-dessous : taille de buse selon l’épaisseur, consommation de gaz en l/h et pressions. Le procédé qui devait disparaître et qui est toujours là. Sur la tôle mince, sur les réparations et partout où il n’y a pas de courant, une flamme oxyacétylénique fait encore ce que l’arc ne sait pas faire : elle chauffe lentement et laisse observer le bain sans se presser.
Comment on l’appelle
| Comment on l’appelle | Nom |
|---|---|
| Dans la norme (ISO 4063) | 311 — Soudage oxyacétylénique |
| Numéro du procédé | 311 |
| Abréviation internationale | OAW |
| À l’atelier | Soudage au chalumeau 311 |
Trois noms pour une même chose. Le descriptif de mode opératoire de soudage (DMOS) et le certificat du soudeur portent le nom de la norme avec son numéro ; l’annonce d’emploi et l’atelier utilisent l’abréviation ; un plan américain a la sienne. Les trois valent la peine d’être connus : c’est le même travail, et il a un air différent sur chaque papier.
Là où il gagne encore
- Tôle de 0,5 à 3 mm. La flamme chauffe plus doucement qu’un arc, donc percer est plus difficile, pas plus facile.
- Pas d’électricité. Deux bouteilles et un chalumeau fonctionnent là où il n’y a pas de groupe électrogène et où il n’y en aura pas.
- Réparations et tuyauterie de petit diamètre, là où une torche de soudage n’accède tout simplement pas.
- Soudobrasage de la fonte et de la tôle galvanisée — le même chalumeau, un autre procédé et un autre numéro.
Le numéro 311 est le soudage oxyacétylénique ; 312 est l’oxypropane, 313 l’oxhydrique. La liste complète est dans le tableau ISO 4063.
La flamme : trois réglages, un seul bon
| Flamme | Aspect | Usage |
|---|---|---|
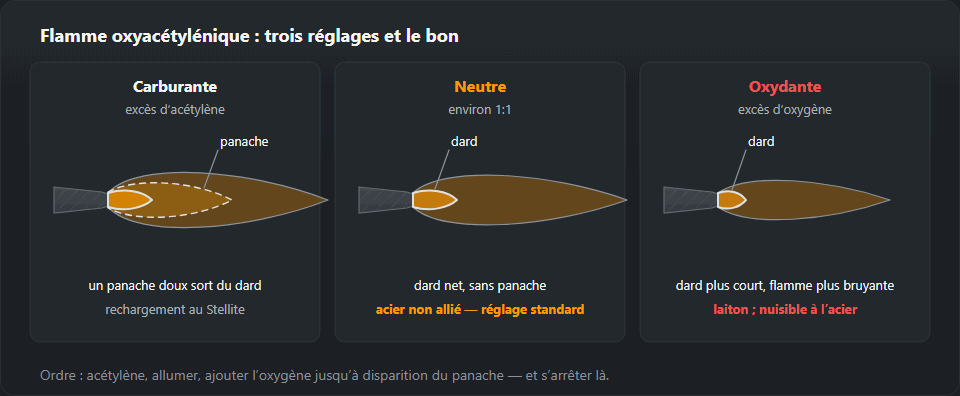
| Carburante excès d’acétylène |
Un second panache, doux, sort du dard | Alliages de rechargement dur, stellite |
| Neutre environ 1:1 |
Un dard net, sans panache | Acier non allié — le réglage par défaut |
| Oxydante excès d’oxygène |
Dard plus court, flamme plus bruyante et plus dure | Laiton ; nuisible sur l’acier |
On la règle toujours dans le même ordre : ouvrir l’acétylène, l’allumer, ajouter l’oxygène jusqu’à la disparition du panache. Le point où il disparaît est la flamme neutre, et c’est là qu’on s’arrête. Pour l’acier, tout autre réglage est une erreur plutôt qu’un style.

Métal d’apport et épaisseur
Le diamètre du métal d’apport suit la règle d = s/2 + 1 — une tôle de 2 mm
prend un apport de 2 mm, une de 4 mm un apport de 3 mm. Un apport trop épais
tire la chaleur du bain et donne du collage plutôt qu’une fusion — ce qui ressemble
à une soudure jusqu’à ce que quelqu’un la plie.
Jusqu’à 3 mm, on soude à gauche : le chalumeau suit l’apport, la flamme passe sur du métal froid, la pénétration reste faible. Au-delà, à droite : la flamme passe sur le cordon terminé, le réchauffe et donne une pénétration plus profonde. Changer de sens n’est pas une question de confort, mais un moyen de maîtriser la quantité de chaleur apportée.
Ce que ce procédé ne pardonne jamais
L’acétylène est inflammable et instable sous compression ; l’oxygène ne brûle pas lui-même, mais entretient violemment la combustion. D’où deux règles sans exception : ne manipulez jamais une bouteille d’oxygène avec les mains grasses — l’huile sous pression d’oxygène s’enflamme toute seule — et des pare-flammes se montent sur les deux détendeurs, pas seulement du côté de l’acétylène.
Une bouteille d’acétylène travaille debout. Couchée, elle laisse sortir l’acétone dans laquelle l’acétylène est dissous, et le chalumeau se comporte alors d’une façon qu’aucun réglage n’explique. Le reste des règles — travail par point chaud et sécurité incendie.
Buses de chalumeau : taille selon l’épaisseur et consommation de gaz
En soudage oxyacétylénique (311), la puissance de la flamme se règle par la taille de la buse, pas par les robinets. Chaque taille a sa plage d’épaisseurs d’acier et sa consommation de gaz :
| Taille de buse | Épaisseur d’acier, mm | Oxygène, l/h | Acétylène, l/h |
|---|---|---|---|
| 1 | 0,5–1 | 90 | 80 |
| 2 | 1–2 | 170 | 155 |
| 3 | 2–4 | 300 | 280 |
| 4 | 4–6 | 550 | 510 |
| 5 | 6–9 | 800 | 730 |
| 6 | 9–14 | 1200 | 1100 |
| 7 | 14–20 | 1900 | 1750 |
Chalumeau à injecteur, oxygène à 2,5 bar, acétylène à 0,2–0,5 bar. Valeurs tirées des tableaux de fournisseurs de chalumeaux (dieschweissprofis.de, ewo.de) ; un chalumeau donné peut différer — vérifiez sa plaque signalétique.
Lire le tableau
On consomme à peine plus d’oxygène que d’acétylène — environ 1,1 pour 1 — et c’est exactement la flamme neutre du tableau ci-dessus. La consommation croît à peu près proportionnellement à l’épaisseur : la buse pour 4–6 mm brûle plus de six fois l’acétylène de celle pour la tôle de 0,5–1 mm. Les robinets du chalumeau affinent la flamme au sein d’une même buse ; vouloir étrangler une grosse buse pour de la tôle mince finit en claquements et en retour de flamme, et ouvrir en grand une petite buse pour de l’acier épais finit en soudure froide, collée, au lieu d’une fusion.
Deux exemples chiffrés
- Tôle de 2 mm, joint bout à bout. Buse taille 2 (1–2 mm) : 155 l/h d’acétylène et 170 l/h d’oxygène. Apport selon la règle d = s/2 + 1 = 2 mm, soudage à gauche. Une demi-heure de flamme, c’est environ 78 l d’acétylène et 85 l d’oxygène.
- Tôle de 6 mm. Buse taille 4 (4–6 mm) : 510 l/h d’acétylène, 550 l/h d’oxygène. Apport 6/2 + 1 = 4 mm, soudage à droite, car au-delà de 3 mm la flamme doit faire pénétrer la chaleur dans la soudure terminée. À un tel débit, une seule bouteille d’acétylène travaille dur — avec les grosses buses, on réunit les bouteilles en rampe pour que l’acétone ne soit pas entraînée.
Pressions, arrêt et retour de flamme
- Pressions de travail pour un chalumeau à injecteur : oxygène environ 2,5 bar, acétylène 0,2–0,5 bar. On n’élève pas l’acétylène au-dessus de ce que demande le chalumeau — plus de pression ne donne pas une flamme plus forte, seulement plus de risque.
- Arrêt : robinet d’acétylène du chalumeau d’abord, puis l’oxygène. Après le travail, fermez les robinets des bouteilles et purgez les flexibles.
- Claquements et retours de flamme dans le chalumeau signifient en général une buse surchauffée ou encrassée, un débit trop faible ou un contact avec le bain. Arrêtez le chalumeau, laissez refroidir et nettoyez la buse — ne continuez pas à souder malgré les claquements.
- Le retour de flamme — sifflement et couinement dans la poignée — impose de fermer aussitôt les robinets du chalumeau et des bouteilles. Ne reprenez le travail qu’après avoir trouvé la cause et vérifié les pare-flammes des détendeurs.
Erreurs que l’on voit dans la soudure
- Étincelles et soudure grise et poreuse sur l’acier — une flamme oxydante ; ajoutez de l’acétylène jusqu’à ce que le dard soit de nouveau net, mais sans le second panache.
- Trous dans la tôle mince — buse trop grosse ou arrêt trop long au même endroit ; descendez d’une taille, avancez plus vite, pointez plus souvent.
- Le cordon est simplement posé sur les bords — buse trop petite ou baguette trop épaisse : le bain ne prend pas les bords et la baguette fond dans la flamme au lieu de fondre dans le bain.
- Forte déformation — la flamme chauffe une zone plus large qu’un arc ; pointez symétriquement et soudez par courts tronçons.
Gaz ou TIG pour la tôle mince
Les deux procédés sont lents et permettent d’ajouter l’apport séparément. Le TIG donne une zone affectée thermiquement plus étroite et moins de déformation, mais il demande du courant et de l’argon. La flamme l’emporte là où il n’y a pas d’électricité, sur les réparations sur le terrain et pour le soudobrasage avec le même chalumeau. La comparaison avec l’arc se trouve à la page soudage TIG, et les numéros des procédés voisins (312, 313, 971) dans le tableau ISO 4063.
Et ensuite
La tôle mince par d’autres méthodes — souder de la tôle mince. Numéros et abréviations des procédés — le tableau ISO 4063. L’alternative à l’arc pour les mêmes réparations — soudage à l’électrode enrobée.
Questions fréquentes
Quel diamètre de métal d’apport choisir ?
La règle est simple : d = s/2 + 1, où s est l’épaisseur de la tôle en millimètres. Pour une tôle de 2 mm, cela donne un apport de 2 mm, pour 4 mm un apport de 3 mm. Un apport trop épais refroidit le bain et donne un cordon collé au lieu d’une fusion.
Comment reconnaître une flamme neutre ?
Au dard. Avec un excès d’acétylène, un second cône, doux, en sort — c’est une flamme carburante. En réduisant l’acétylène jusqu’à ce que ce panache disparaisse, on obtient un dard net, et c’est la flamme neutre. En réduisant encore, on obtient une flamme oxydante : plus courte et plus bruyante.
En quoi le soudage oxyacétylénique diffère-t-il du soudobrasage ?
Par la fusion ou non du métal de base. En soudage (311), les bords et le métal d’apport fondent ensemble. En soudobrasage (971), les bords restent intacts et l’assemblage est tenu par un métal d’apport à plus bas point de fusion qui les mouille. C’est pourquoi le soudobrasage s’emploie sur la fonte et la tôle galvanisée, où fondre le métal de base ferait du tort.
Quelle pression d’oxygène et d’acétylène pour le soudage au gaz ?
Pour un chalumeau à injecteur, les tableaux des fabricants donnent l’oxygène à environ 2,5 bar et l’acétylène à 0,2–0,5 bar. La puissance de la flamme se règle par la taille de la buse, pas en montant la pression d’acétylène.
Quelle taille de buse pour une tôle de 2 mm ?
La taille 2, prévue pour 1–2 mm ; elle consomme environ 155 l/h d’acétylène et 170 l/h d’oxygène. Avec elle, une baguette d’apport de 2 mm et le soudage à gauche.
Quelle quantité d’acétylène un chalumeau consomme-t-il par heure ?
Cela dépend de la buse : d’environ 80 l/h pour la buse destinée aux tôles de 0,5–1 mm, à 280 l/h pour 2–4 mm, puis 510 l/h pour 4–6 mm. La consommation d’oxygène est supérieure d’environ 10 %.
Mis à jour :