Soudage MIG/MAG : modes de transfert et réglages
Procédés 131 et 135 de la NF EN ISO 4063, GMAW dans la terminologie américaine. Un fil dévidé en continu qui est à la fois l’électrode et le métal d’apport, sous protection gazeuse — le procédé manuel le plus productif dans la plupart des ateliers.
Réponse courte
MIG et MAG sont les procédés 131 et 135 — le même poste, la seule différence est le gaz : inerte pour l’aluminium et le cuivre, actif pour l’acier. On ne règle pas le courant ; on règle la vitesse de fil et le courant suit. La tension fixe la longueur de l’arc et la forme du cordon.
Comment on l’appelle
| Comment on l’appelle | Nom |
|---|---|
| Dans la norme (ISO 4063) | 131 — Soudage MIG avec fil plein sous gaz inerte ; 135 — Soudage MAG avec fil plein sous gaz actif |
| Numéro du procédé | 131, 135 |
| Abréviation internationale | MIG · GMAW · MAG |
| À l’atelier | Soudage MIG/MAG |
Trois noms pour une même chose. Le descriptif de mode opératoire de soudage (DMOS) et le certificat du soudeur portent le nom de la norme avec son numéro ; l’annonce d’emploi et l’atelier utilisent l’abréviation ; un plan américain a la sienne. Les trois valent la peine d’être connus : c’est le même travail, et il a un air différent sur chaque papier.
L’arc autorégulé
Le fil avance à vitesse réglée et la source maintient une tension constante. Si l’arc raccourcit, le courant monte, le fil fond plus vite et l’arc retrouve sa longueur ; s’il s’allonge, c’est l’inverse. L’arc règle lui-même sa longueur plusieurs centaines de fois par seconde, ce qui rend le procédé facile à apprendre et délicat à maîtriser avec précision.
La conséquence pratique est que vous ne réglez pas le courant. Vous réglez la vitesse de dévidage du fil, et le courant suit — voir vitesse de fil. Le bouton de tension règle la longueur de l’arc, et donc la forme du cordon.
Modes de transfert : arc court, globulaire, spray et pulsé
La façon dont le fil fondu passe dans le bain détermine la pénétration, les projections et les positions dans lesquelles on peut souder. En soudage MAG 135 — fil plein sous gaz actif, numéro de procédé de l’ISO 4063 — il y a quatre modes. Trois se règlent avec les deux mêmes boutons, vitesse de fil et tension ; le quatrième demande une source pulsée. Les tensions ci-dessous viennent du tableau de réglages plus bas dans la page.
Arc court (transfert par court-circuit)
La goutte au bout du fil touche le bain et court-circuite, l’arc s’éteint, le courant de court-circuit étrangle le pont, la tension superficielle attire la goutte et l’arc se rallume — 50 à 200 fois par seconde à 16–22 V. Le bain reste petit et froid : tôle jusqu’à 3 mm, passes de racine, jeux, toutes les positions, y compris la verticale montante (PF) et le plafond. Gaz : mélange M21 ou CO₂ pur (plus de projections, pénétration plus profonde). À l’oreille, un crépitement régulier et rapide ; sur la tôle, un cordon étroit, légèrement bombé. La faiblesse est le manque de fusion sur les flancs en tôle plus épaisse. Si le poste a un réglage d’inductance, plus d’inductance donne un arc plus doux et un bain plus mouillant avec moins de projections ; moins donne un arc plus vif et plus froid.
Transfert globulaire
À 22–26 V, la goutte devient plus grosse que le diamètre du fil, oscille au bout et tombe irrégulièrement, en partie avec un court-circuit qui la fait éclater. En CO₂ pur, le transfert au-delà de l’arc court reste globulaire presque partout. À l’oreille : claquements irréguliers et crépitements ; sur la tôle : grosses billes de projections à côté de la soudure et pénétration inégale. La ligne 5–6 mm du tableau de réglages (22–25 V) tombe en plein dans cette zone. Si l’arc crépite encore régulièrement, vous êtes en haut de l’arc court ; s’il claque, baissez la tension ou montez les deux boutons vers le spray. Ce que fait le bain dans chaque mode est traité sur la page du bain de fusion.
Transfert spray
À partir de 26–28 V et avec assez de courant, la goutte se détache avant d’atteindre le bain : de fines gouttelettes volent en jet dans l’axe du fil, sans court-circuit. Cela n’arrive que dans un gaz riche en argon — dans le tableau des fils, Ar + 15–20 % de CO₂ ; le CO₂ pur ne donne pas de spray. Emploi : épaisseurs à partir de 5 mm, à plat PA, et PB pour les soudures d’angle ; passes de remplissage et de finition. Pénétration profonde, cordon lisse presque sans projections, et un sifflement régulier — qui est ici le bon son. En position, le gros bain coule.
Transfert pulsé
La source alterne entre un courant de fond qui maintient juste l’arc et un pic au-dessus du seuil du spray qui détache exactement une goutte. Le courant moyen reste bas : transfert proche du spray avec un apport de chaleur adapté au soudage en position et à la tôle mince. On ne règle pas de tension — le poste suit une courbe synergique pour le métal, le fil et le gaz ; vous choisissez la vitesse de fil ou l’épaisseur et corrigez la longueur d’arc. À l’oreille, un bourdonnement régulier ; sur la tôle, des écailles régulières sans projections.

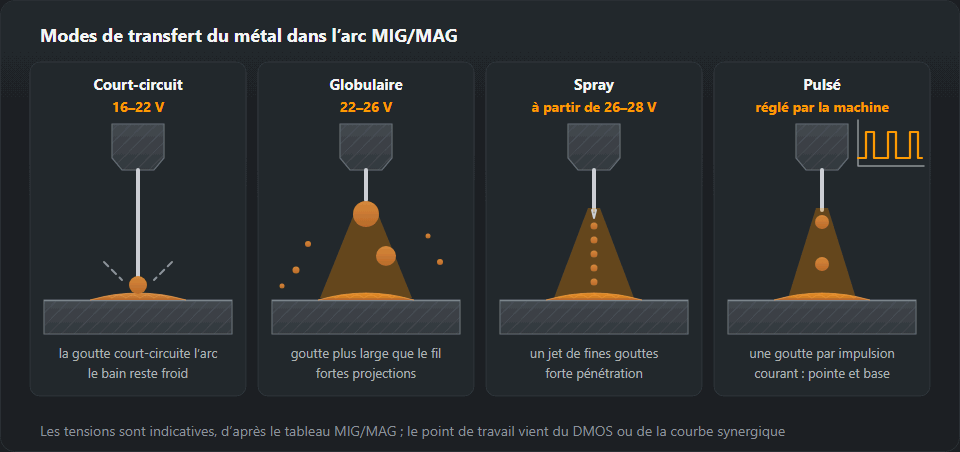
Passer d’un mode à l’autre
- Arc court → spray : montez ensemble la vitesse de fil et la tension par petits pas. Le crépitement devient irrégulier (traversez vite la zone globulaire), puis devient un sifflement régulier et les projections cessent. S’il continue à claquer, le gaz contient trop de CO₂ ou le courant est trop faible pour le diamètre du fil.
- Redescendre, par exemple pour une soudure verticale : baissez les deux boutons ensemble jusqu’à ce que le crépitement redevienne régulier.
| Transfert | Tension | Comment il se présente | Emploi |
|---|---|---|---|
| Court-circuit | 16–22 V | L’arc s’éteint et se réamorce 50 à 200 fois par seconde, le bain reste froid | Tôles minces, racine de la soudure, toutes les positions |
| Globulaire | 22–26 V | Fortes projections, gouttes plus grosses que le fil — la zone de transition entre l’arc court et le spray | Épaisseurs moyennes (5–6 mm) sous CO₂ et mélanges en dessous du courant de seuil du spray ; en production, le MIG pulsé le remplace de plus en plus |
| Spray | à partir de 26–28 V | Un flux continu de fines gouttes, presque pas de projections, pénétration profonde | Épaisseurs à partir de 5 mm, position à plat, mélanges à l’argon |
| Pulsé | réglé par le poste | Une goutte par impulsion, faible énergie de soudage | Inox, aluminium, tôles minces — il exige un bon poste |
Le gaz
De l’argon avec 15–25 % de CO₂ — groupe M21 de la NF EN ISO 14175, tel que 82/18 — couvre la plupart des travaux sur acier. Plus de CO₂ donne une pénétration plus profonde et plus de projections ; moins donne une face plus propre et l’accès au transfert spray. Le CO₂ pur est bon marché, pénètre bien et projette. L’inox prend de l’argon avec 2 % de CO₂ ou d’oxygène ; l’aluminium, de l’argon pur. Le calculateur de choix du gaz donne le mélange avec sa désignation NF EN ISO 14175.
Le débit est de 10 à 16 l/min. L’augmenter n’améliore rien au-delà d’un certain point : le jet devient turbulent et se met à aspirer de l’air. La porosité vient plus souvent d’un courant d’air, d’un tuyau qui fuit ou d’une buse bouchée par les projections que d’un réglage trop bas.
| Métal | Fil | Gaz |
|---|---|---|
| Acier au carbone | ER70S-6, G3Si1 | CO₂ ou Ar + 15–20 % CO₂ |
| Acier inoxydable | ER308L, ER316L, ER309L | Ar + 2 % CO₂ ou Ar + 2 % O₂ |
| Aluminium | ER4043 (Si), ER5356 (Mg) | Ar 99,99, Ar + He pour les fortes épaisseurs |
| Acier galvanisé | ER70S-6, fil fourré | Ar + CO₂, l’aspiration est indispensable |
Un point de départ qui fonctionne
Pour du fil de 1,2 mm sous Ar/18 CO₂ sur de l’acier de 5 mm : environ 220 A, soit à peu près 6,5 m/min de fil, à 24–25 V, longueur de fil sorti 12 mm. C’est le haut de l’arc court, en limite de la zone globulaire, donc écoutez l’arc : il doit encore ressembler à de la friture, un crépitement régulier et rapide. Un claquement lent et irrégulier signifie que la tension est trop élevée pour la vitesse de fil ; des saccades rudes signifient le contraire.

Ce qui va mal
Les problèmes d’alimentation dominent la liste des pannes : une gaine usée, un tube contact usé en ovale, une pression des galets réglée au jugé, ou une torche enroulée en boucle sur le sol. Symptômes et remèdes sont dans problèmes de dévidage du fil. La deuxième plainte la plus courante, le manque de fusion en arc court, est un problème de technique et de chaleur plutôt que de poste — voir manque de fusion et de pénétration.
Réglages selon l’épaisseur
| Épaisseur, mm | Fil, mm | Courant, A | Tension, V | Gaz, l/min |
|---|---|---|---|---|
| 0,8–1,0 | 0,6–0,8 | 40–70 | 15–17 | 8–10 |
| 1,5–2 | 0,8 | 70–110 | 17–19 | 10–12 |
| 3 | 0,8–1,0 | 110–150 | 19–21 | 12–14 |
| 5–6 | 1,0–1,2 | 160–220 | 22–25 | 14–16 |
| 8–10 | 1,2 | 220–280 | 26–29 | 16–18 |
| 12+ | 1,2–1,6 | 280–350 | 29–32 | 18–20 |
Le tableau complet avec vitesse de fil, TIG, tôle mince et tube carré : Réglages MIG/MAG et TIG.
Symptômes et points à vérifier
| Symptôme | À vérifier |
|---|---|
| Porosités dans la soudure | Débit de gaz, buse obstruée, courant d’air, rouille et peinture sur le bord |
| Le fil claque et se coupe | Tube contact usé, pression des galets, gaine encrassée |
| Le fil avance par saccades | Une gaine d’un autre diamètre, un faisceau plié, une mauvaise gorge de galet |
| Fortes projections | Tension trop basse, CO₂ pur, trop de fil sorti |
| Perçage sur tôle mince | Courant trop élevé — soudez en cordons discontinus ou coupez l’arc |
Technique de torche : en poussant ou en tirant
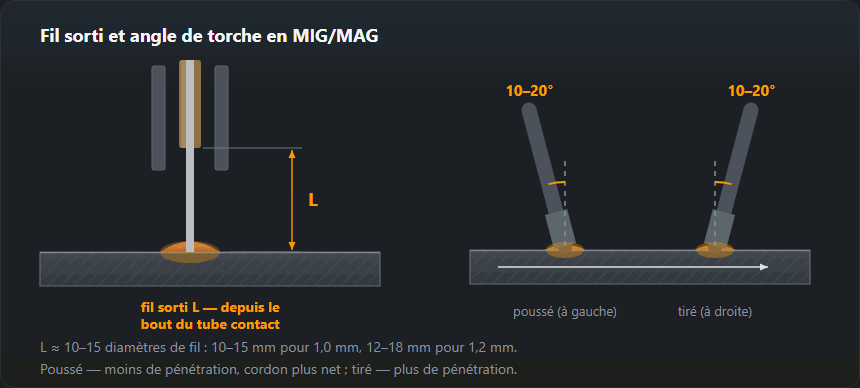
La torche est inclinée de 10–20° par rapport à la verticale dans le sens d’avance, comme sur le dessin de la longueur de fil sorti ci-dessus. En poussant (à gauche), l’arc est dirigé vers le métal froid devant le bain : pénétration plus faible, cordon plus large et plus plat et vue dégagée sur le joint — pour la tôle mince et les passes de finition. En tirant (à droite), l’arc souffle dans le bain : pénétration plus profonde et plus étroite, cordon plus haut ; le fil fourré avec laitier se tire toujours. Au-delà de 20°, le jet de gaz se renverse et aspire de l’air — porosité. Dans le plan transversal au joint : perpendiculaire à la tôle sur une soudure bout à bout, dans la bissectrice de l’angle sur une soudure d’angle, et légèrement vers la pièce la plus épaisse quand les épaisseurs diffèrent.
Longueur de fil sorti : 10–15 diamètres de fil, soit 10–15 mm pour du fil de 1,0 mm et 12–18 mm pour du 1,2 mm. Une longueur plus grande à vitesse égale donne moins de courant, une pénétration plus faible, une protection moins bonne et plus de projections ; plus courte, c’est des projections dans la buse et un tube contact brûlé. Si la longueur varie, la largeur du cordon aussi.
Balayage : le MAG se fait en général en cordon filé. Balayez pour les larges passes de finition et la verticale montante : en PF un petit triangle, avec un arrêt sur les bords et non au milieu — sinon vous obtenez une bosse au centre et un caniveau aux raccordements. La technique verticale complète est dans soudage vertical montant.
Vitesse de fil et tension en couple
La vitesse de fil, c’est le courant, la tension, c’est la longueur d’arc ; dans chaque ligne du tableau de réglages, les deux montent ensemble. L’ordre est toujours le même : vitesse de fil selon l’épaisseur, tension sur une chute de bas en haut jusqu’à ce que le crépitement soit régulier, vitesse d’avance en dernier. À quoi ressemble et à quoi sonne un couple mal accordé, c’est dans la liste du cordon et du son après l’exemple chiffré.
Exemple chiffré : tôle de 3 mm et de 10 mm
Acier de 3 mm, fil de 1,0 mm, M21. La ligne 3 mm donne 110–150 A, 19–21 V et 12–14 l/min. Au milieu, 130 A — d’après la formule du calculateur de vitesse de fil 5,5 m/min — à 20 V et 13 l/min, longueur de fil sorti 10–15 mm. 20 V est dans la zone de l’arc court, donc toutes les positions conviennent. Pour la verticale montante, prenez le bas de la ligne : 110 A = 4,5 m/min à 19 V. Encore plus mince : souder de la tôle mince.
Acier de 10 mm, soudure d’angle en PA/PB, fil de 1,2 mm, M21. La ligne 8–10 mm : 220–280 A, 26–29 V, 16–18 l/min. Au milieu, 250 A = 7,5 m/min à 27–28 V, longueur de fil sorti 12–18 mm — au-dessus du seuil du spray, et sous M21 on obtient du spray ; sous CO₂ pur les mêmes réglages donneraient du globulaire. La même soudure en vertical : plusieurs passes en arc court jusqu’à 22 V, ou pulsé.
Lire le cordon et le son
- Saccades rudes, la torche recule : plus de tension ou moins de fil.
- Sifflement aux réglages d’arc court : moins de tension (en spray, un sifflement est normal).
- Claquements et grosses billes de projections : zone globulaire ou trop de CO₂.
- Cordon haut et étroit posé sur la tôle : trop peu de tension ou trop rapide — attendez-vous à un manque de fusion.
- Sillon le long du raccordement : trop de tension, angle trop prononcé, arrêt au milieu du balayage — voir caniveau.
- Cordon large, puis étroit : vitesse d’avance ou longueur de fil sorti irrégulière.
Exercices pratiques
- Échelle de tension : cinq cordons filés sur tôle de 3 mm en PA avec les réglages du premier exemple, un pas de tension par cordon. Objectif : retrouver le cordon avec un crépitement régulier et des raccordements plats sans essais.
- En poussant ou en tirant : faites deux cordons, coupez-les en travers et meulez la section — celui fait en tirant doit être nettement plus profond.
- Longueur de fil sorti : 10 mm contre le double ; comparez projections et largeur.
- Essai de rupture sur soudure d’angle : un assemblage en T de 3 mm en PB, puis rabattez le montant jusqu’à rupture de la soudure. Fondue jusqu’au fond de l’angle, c’est réussi ; une bande lisse à la racine est un manque de fusion.
- Seuil du spray : tôle de 10 mm, M21, montez les deux boutons jusqu’à ce que le crépitement devienne un sifflement, et notez les valeurs pour votre poste.
Questions fréquentes
Quelle est la différence entre MIG et MAG ?
Uniquement le gaz. Le MIG utilise un gaz inerte — argon ou argon-hélium — et s’emploie sur l’aluminium et le cuivre. Le MAG utilise un mélange actif contenant du CO₂ ou de l’oxygène et s’emploie sur l’acier. L’équipement et la technique sont les mêmes, c’est pourquoi tout le monde dit « MIG » pour les deux et que la plaque signalétique du poste porte MIG/MAG.
En poussant ou en tirant ?
En poussant, le cordon est plus plat et plus large, avec moins de pénétration, et on voit mieux le joint ; en tirant, on a plus de pénétration et un cordon plus étroit. Sur l’acier avec du fil plein, les deux marchent — choisissez-en une et tenez-vous-y. Avec du fil fourré, on tire, parce que le laitier doit rester derrière le bain.
Pourquoi la soudure est-elle poreuse en extérieur ?
Le vent. Une brise d’environ 2 m/s suffit à chasser la protection gazeuse — l’AWS D1.1 n’admet pour les procédés sous gaz pas plus de 8 km/h (environ 2,2 m/s) au niveau de la soudure — et c’est un léger courant d’air par une porte ouverte. Protégez le joint, ou passez à l’électrode enrobée ou au fil fourré autoprotégé, qui portent leur protection avec eux.
Que signifie MAG 135 ?
135 est le numéro de procédé de la NF EN ISO 4063 : soudage MAG avec fil plein sous gaz actif. Le même groupe contient 131 (MIG avec fil plein sous gaz inerte), 136 (MAG avec fil fourré) et 138 (MAG avec fil à âme métallique). Le numéro figure sur le DMOS (WPS), sur la qualification du soudeur et sur le plan. Le poste et la torche sont les mêmes pour 135, 136 et 138 ; le fil change, et souvent le gaz.
Quel mode de transfert pour la tôle mince et le soudage en position ?
Arc court (16–22 V) ou pulsé. Les deux gardent un bain assez petit pour la verticale montante et le plafond. Le spray est pour les épaisseurs à partir de 5 mm en position à plat et pour les soudures d’angle en PB ; en position, son bain coule.
Pourquoi l’arc siffle-t-il au lieu de crépiter ?
Aux réglages d’arc court, un sifflement signifie que la tension est trop élevée pour la vitesse de fil : l’arc est long et les gouttes sont grosses. Baissez la tension ou ajoutez du fil. En transfert spray, en revanche, un sifflement régulier sans crépitement est exactement le bon son.
Mis à jour :