Manque de fusion et manque de pénétration : comment les distinguer
Deux défauts qui passent inaperçus et se comportent comme une fissure. Une soudure peut passer le contrôle visuel avec l’un ou l’autre sur toute sa longueur.
Réponse courte
Le manque de fusion (401), c’est une soudure qui a touché le métal sans le faire fondre. Le manque de pénétration (402), c’est une racine que l’arc n’a jamais atteinte. Le premier se corrige par la chaleur et la technique au poste, le second par la géométrie à l’établi de préparation. Ni l’un ni l’autre n’est admis aux niveaux de qualité B et C.

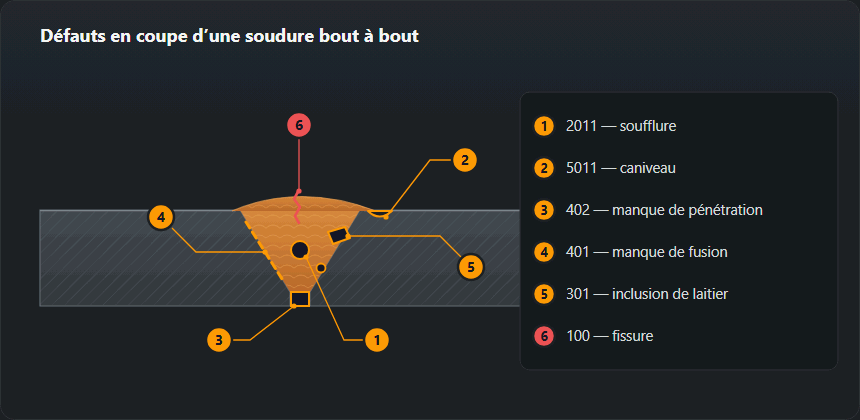
Le manque de pénétration (402) est une racine que la soudure n’a jamais atteinte. Le manque de fusion (401) est du métal déposé qui ne s’est jamais fondu avec ce qui l’entoure. Le premier vient presque toujours de la préparation et de l’assemblage — jeu, méplat, diamètre de l’électrode. Le second des paramètres et de la technique. L’ISO 5817 n’admet le manque de fusion à aucun niveau de qualité et le manque de pénétration ni en B ni en C ; le niveau D tolère un court manque de pénétration jusqu’à 0,2 t, 2 mm au plus.
La différence
| Manque de pénétration (402) | Manque de fusion (401) | |
|---|---|---|
| De quoi il s’agit | La soudure n’a pas fondu sur la profondeur requise | Du métal a été déposé mais n’a jamais fondu avec le bord ni avec la passe précédente |
| Où il apparaît | À la racine d’un assemblage soudé d’un seul côté | Le long de la ligne de fusion, entre les passes |
| Visible de l’extérieur | Parfois — un cordon de racine étroit le trahit | Pratiquement jamais |
| Comment on le détecte | Ultrasons, radiographie, contrôle par l’autre face | Ultrasons ; la radiographie est moins efficace — le défaut est plan |
| Cause principale | Géométrie de préparation : jeu, méplat, diamètre de l’électrode | Paramètres et technique : pas assez de chaleur, mauvais angle |
Manque de fusion ou manque de pénétration : comment savoir lequel vous avez
Le manque de pénétration vous renvoie à la préparation et à l’assemblage, le manque de fusion aux paramètres et à la technique. Quatre contrôles permettent de les séparer.
| Contrôle | Manque de fusion (401) | Manque de pénétration (402) |
|---|---|---|
| Position dans la coupe | Face du chanfrein, entre passes ou sur un méplat — n’importe où dans l’épaisseur | À la racine, dans l’axe |
| Macrographie | Une ligne fine le long de la ligne de fusion ou entre cordons, souvent avec du laitier | Les faces du méplat sont toujours là : bords droits et parallèles avec un jeu ou une bande non fondue entre eux |
| Cliché radiographique | Une ligne fine décalée vers le bord du cordon, souvent discontinue ; peut ne pas apparaître du tout | Une ligne sombre droite dans l’axe, aux bords réguliers |
| Ultrasons | Un réflecteur plan sur le chanfrein ou entre passes ; écho fort seulement quand on le touche à angle droit | Un réflecteur à la racine, à la profondeur de la surface opposée |
| Essai de pliage ou de rupture | S’ouvre le long de la ligne de fusion ; face de chanfrein lisse et non fondue | S’ouvre à la racine ; une bande de méplat non fondu |
Sur une macrographie
Une coupe attaquée (ISO 17639) est la preuve la plus directe. Le manque de pénétration laisse le joint visible tel qu’il a été ajusté : méplats droits avec le jeu entre eux. Le manque de fusion apparaît comme une fine ligne sombre ; du laitier dedans renvoie au nettoyage, une ligne propre le long du chanfrein à la chaleur et à l’angle.
Sur un cliché radiographique
La radiographie (ISO 17636) montre bien le manque de pénétration : une ligne droite au centre, aux bords réguliers. Le manque de fusion sur flanc se place plus près du bord du cordon, là où se trouve le chanfrein, souvent en morceaux. Un défaut plan incliné par rapport au faisceau peut ne laisser aucune image.
Aux ultrasons
Le contrôle par ultrasons (ISO 17640) répond bien aux défauts plans. Un écho venant de la profondeur de la surface opposée dans l’axe est un problème de racine ; un écho venant du chanfrein à mi-épaisseur est un manque de fusion sur flanc. L’angle du traducteur est choisi pour rencontrer le chanfrein à angle droit, l’opérateur a donc besoin du croquis de préparation.
En essai de pliage ou de rupture
Un pliage endroit ou de côté (ISO 5173) avec manque de fusion s’ouvre le long de la ligne de fusion et montre un chanfrein lisse et mat, parfois teinté d’oxyde. Un pliage envers avec manque de pénétration s’ouvre à la racine et montre une bande plane de méplat non fondu.
Les trois sortes de manque de fusion : 4011, 4012, 4013
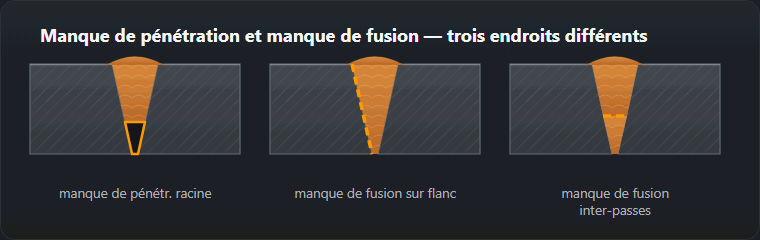
Manque de fusion sur flanc (4011)
Du métal fondu contre la face du chanfrein, non fondue, en général sur une certaine longueur. Vient d’un chanfrein trop étroit, d’un mauvais angle de torche, de modes MAG froids.
Manque de fusion entre passes (4012)
Une passe non fondue avec celle du dessous. Causes : laitier ou oxyde laissé sur le cordon, caniveaux profonds aux raccordements d’un cordon bombé, courant trop faible sur les passes de remplissage.
Manque de fusion à la racine (4013) — à ne pas confondre avec le 402
La passe de racine a atteint le fond mais ne s’est pas fondue avec un méplat ; dans le 402, la racine n’a pas été atteinte du tout. Sur une macro, le 4013 présente une racine remplie avec la ligne le long d’une face, le 402 un vide au milieu. Le 4013 vient d’un arc dirigé d’un côté ou d’un soufflage magnétique ; le 402 de la préparation et de l’assemblage — voir le manque de pénétration à la racine.
Pourquoi ce sont les plus dangereux
Une porosité est ronde ; la contrainte la contourne. Le manque de fusion est une discontinuité plane au bord vif, qui concentre la contrainte exactement comme une fissure. Mécaniquement, c’est une fissure, construite d’emblée plutôt que développée.
L’ISO 5817 ne lui donne donc de dimension admissible à aucun niveau de qualité. Il n’y a aucune mesure à discuter — trouvé veut dire réparé.

Manque de fusion : causes
Pas assez de chaleur. Courant trop faible pour l’épaisseur, ou vitesse d’avance trop rapide. Le MIG en court-circuit est le coupable classique : c’est un mode froid, et au-dessus d’environ 6 mm il dépose un cordon qui repose sur le joint au lieu de s’y fondre.
L’arc dirigé sur le bain au lieu du bord avant. Si le métal fondu court devant l’arc, l’arc fond du métal déjà fondu et ne touche jamais le flanc froid. C’est ce que veut dire en pratique « le bain m’a dépassé ».
Laitier ou oxyde entre les passes. Tout ce qui reste sur la passe précédente empêche la suivante de fondre. Le meulage et le brossage entre les passes n’ont rien de cosmétique.
Chanfrein trop étroit. Une préparation serrée avec un flanc raide ne laisse à l’arc aucun angle pour l’atteindre. Si le joint doit être rempli depuis le fond d’une fente étroite, la géométrie est mauvaise avant même que quelqu’un amorce l’arc.
Neuf causes de manque de fusion : le signe et ce qu’il faut changer
- Départ à froid. Signe : manque de fusion au début des passes et aux reprises. Action : amorcez en avant et revenez sur le départ, languettes de départ sur les joints critiques, effilez la fin de la passe précédente.
- Courant trop faible. Signe : un cordon haut et bombé aux raccordements vifs. Action : réglez le courant selon l’électrode et la tôle — le calculateur de courant pour l’électrode enrobée, le tableau de réglages pour le MIG/MAG.
- Vitesse d’avance trop rapide. Signe : un cordon étroit qui ne mouille pas les deux flancs. Action : ralentissez jusqu’à ce qu’il s’aplatisse sur eux.
- Bain qui court devant l’arc. Signe : une surface lisse qui cache un manque de fusion — MAG avec une avance lente pour la vitesse de fil, verticale descendante sur tôle plus épaisse. Action : gardez l’arc sur le bord avant, avancez plus vite ou réduisez la vitesse de fil, soudez la tôle épaisse en verticale montante.
- Mauvais angle de torche ou d’électrode. Signe : le défaut sur le flanc que l’arc ne visait pas. Action : visez le flanc ; dans un chanfrein large, déposez deux cordons par couche, chacun contre son flanc.
- Chanfrein trop étroit. Signe : 4011 en bas du chanfrein sur les deux flancs. Action : contrôlez l’angle au gabarit. Le tableau du site donne 50–70° pour un V simple de 3 à 12 mm, 60° pour l’électrode enrobée, 50–60° pour le MAG — préparation des bords, calculateur de chanfrein.
- Calamine, oxyde, laitier. Signe : 4012 avec du laitier, ou une ligne le long d’une face de coupe non meulée. Action : meulez jusqu’au métal brillant, décalaminez chaque passe, meulez les caniveaux aux raccordements.
- MAG en court-circuit sur tôle épaisse. Signe : un cordon net, froid à l’intérieur. Le court-circuit travaille à 16–22 V avec un bain froid ; pour 8–10 mm, le tableau de réglages donne un fil de 1,2 mm, 220–280 A, 26–29 V — domaine du transfert par pulvérisation axiale (à partir de 26–28 V, métal à partir de 5 mm). Action : remplissez en pulvérisation axiale ou en pulsé — voir le soudage MIG/MAG.
- Soufflage magnétique de l’arc. Signe : en courant continu, l’arc dévie aux extrémités du joint et près de la pince de masse. Action : déplacez la pince, soudez vers un gros point de pointage, inclinez l’électrode contre le soufflage, utilisez le courant alternatif en électrode enrobée là où l’électrode le permet.
Manque de pénétration : causes
Le manque de pénétration a désormais sa propre page : neuf causes, le signe qui distingue chacune, les valeurs de jeu à la racine et de méplat, et les limites de l’ISO 5817 — manque de pénétration. Ce qui suit n’en est que la version courte.
Presque toujours un problème de préparation et d’assemblage plutôt que de soudage. Le jeu à la racine est trop petit, le méplat trop épais, ou l’angle du chanfrein trop fermé pour que l’électrode atteigne le fond. Ensuite : courant trop faible pour la passe de racine, électrode trop grosse en diamètre pour le jeu, ou vitesse d’avance qui emporte l’arc avant que la racine ne fonde.
Sur les joints soudés d’un seul côté où la racine doit être en pleine pénétration, c’est là qu’un support envers, une bague d’apport ou un deuxième côté gougé à l’envers puis ressoudé fait ses preuves.
Éviter les deux
- Préparez le joint selon le croquis du DMOS et contrôlez le jeu à la jauge, pas à l’œil. La tolérance sur le jeu à la racine existe pour cette raison.
- Assez de courant pour l’épaisseur — le calculateur de courant pour l’électrode enrobée, et en MIG un mode avec assez de chaleur : pulvérisation axiale ou pulsé plutôt que court-circuit au-dessus de 6 mm.
- Gardez l’arc sur le bord avant du bain, jamais derrière.
- Nettoyez entre chaque passe.
- Sur un joint critique soudé d’un seul côté, prévoyez de gouger à l’envers. Le prévoir coûte moins cher que le découvrir au contrôle.
Réparation pas à pas : enlever, contrôler, ressouder
- Repérez le début et la fin de l’indication d’après le rapport UT ou RT.
- Meulez ou gougez à l’arc-air jusqu’au métal sain, au-delà des deux extrémités ; meulez la surface gougée.
- Gardez la saignée ouverte : une fente étroite, c’est exactement ce qui provoque le 4011.
- Contrôlez-la par magnétoscopie sur acier ferritique, par ressuage sur inox et aluminium.
- Ressoudez selon le DMOS ou la procédure de réparation, la cause corrigée.
- Recontrôlez avec la méthode qui l’a trouvé — l’œil ne prouve rien ici.
Ce que disent l’ISO 6520-1 et l’ISO 5817
ISO 6520-1 : 401 manque de fusion (4011 sur flanc, 4012 entre passes, 4013 à la racine), 402 manque de pénétration. Limites tirées du tableau ISO 5817 du site : 401 non admis en B, C ou D ; 402 non admis en B ou C, en D une courte imperfection jusqu’à 0,2·t, 2 mm au plus. Sur une tôle de 8 mm, cela fait 1,6 mm ; sur 15 mm, 3 mm est plafonné à 2 mm. L’EXC2 de l’EN 1090-2 correspond au niveau C, donc là tout manque de pénétration est à réparer.
Questions fréquentes
Quelle est la différence entre les deux ?
Le manque de fusion, c’est du métal qui a touché sans jamais fondre avec l’autre — entre une passe et le métal de base, ou entre deux passes. Le manque de pénétration, c’est une racine qui n’a jamais été atteinte, donc une partie de l’épaisseur du joint n’a jamais été soudée. Causes différentes, verdict presque identique : ni l’un ni l’autre n’est admis aux niveaux B et C de l’ISO 5817, et seul le niveau D tolère un court manque de pénétration.
Pourquoi la radiographie le rate-t-elle parfois ?
Parce que les deux sont planaires. Une discontinuité plane et serrée, inclinée par rapport au faisceau de rayons X, n’absorbe presque rien de plus, donc elle ne laisse aucun contraste sur le film. Les ultrasons se réfléchissent justement sur ce genre de face plane, c’est pourquoi on prescrit le contrôle par ultrasons là où ces défauts sont à craindre.
Manque de fusion ou manque de pénétration sur un cliché radio : comment les distinguer ?
Le manque de pénétration est une ligne sombre droite dans l’axe de la soudure, aux bords réguliers. Le manque de fusion sur flanc est une ligne plus fine, parallèle à la soudure, décalée vers le bord du cordon et souvent interrompue. Un film propre ne prouve pas grand-chose quand on soupçonne un manque de fusion.
Peut-on souder par-dessus un manque de fusion ?
Non. Une passe déposée dessus refond le cordon du dessous, pas le plan non fondu qui se trouve en dessous. Le défaut est meulé ou gougé jusqu’au métal sain, la saignée contrôlée par ressuage ou magnétoscopie, et le joint ressoudé selon le DMOS (WPS).
Qu’est-ce qu’un manque de fusion sur flanc ?
L’imperfection 4011 de l’ISO 6520-1 : du métal fondu posé contre la face du chanfrein sans la faire fondre. Les causes habituelles sont un chanfrein trop étroit, l’arc dirigé au fond du joint au lieu du flanc, ou un mode MAG trop froid.
Mis à jour :