Непровар и несплавление: как отличить и как убрать
Коды 402 и 401 по ISO 6520-1. Два самых опасных дефекта после трещин: оба плоские, оба работают как готовый надрез, и оба обычно не видны снаружи. Разница между ними принципиальна для поиска причины.
Короткий ответ
Несплавление (401) — это шов, который коснулся металла и не расплавил его. Непровар (402) — это корень, до которого дуга вообще не дошла. Первое лечится теплом и техникой у аппарата, второе — геометрией на сборочном столе. Ни то ни другое не допускается на уровнях B и C.

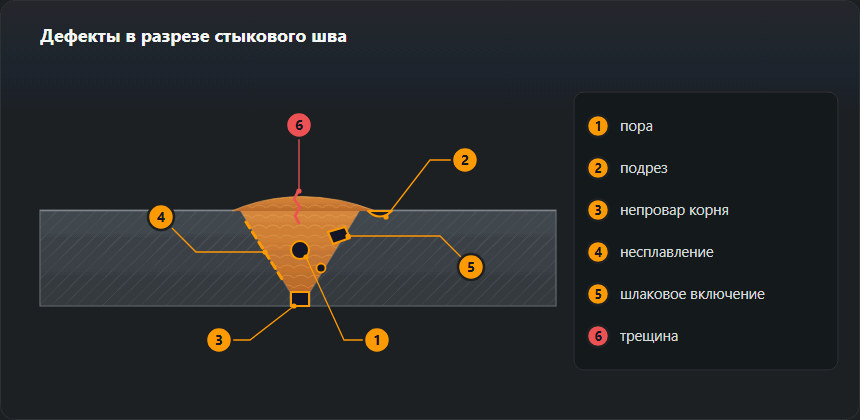
Непровар почти всегда идёт от сборки — зазора, притупления, диаметра электрода. Несплавление — от режима и техники. Поэтому первый ищут на сборочном столе, второй — у аппарата и в руке сварщика.
Разница
| Непровар (402) | Несплавление (401) | |
|---|---|---|
| Что это | Шов не проварен на заданную глубину | Металл лёг, но не сплавился с кромкой или предыдущим валиком |
| Где чаще | В корне одностороннего шва | По линии сплавления, между проходами |
| Видно снаружи | Иногда — по узкому корневому валику | Практически никогда |
| Чем находят | УЗК, радиография, осмотр с обратной стороны | УЗК; радиография хуже — дефект плоский |
| Главная причина | Геометрия сборки: зазор, притупление, диаметр | Режим и техника: мало тепла, неверный угол |
Несплавление или непровар: как отличить
От ответа зависит, где искать причину: непровар отправляет к сборке, несплавление — к режиму и технике. Разделяют их четыре проверки.
| Проверка | Несплавление (401) | Непровар (402) |
|---|---|---|
| Место в сечении | Скос кромки, между валиками или у притупления — на любой глубине | В корне, по оси шва |
| Макрошлиф | Тонкая линия вдоль границы сплавления или между валиками, часто со шлаком | Видны исходные кромки притупления: прямые параллельные линии с зазором или непроплавленной полосой между ними |
| Рентген | Тонкая линия, смещённая к краю шва, часто прерывистая; может не проявиться вовсе | Прямая тёмная линия по оси шва с ровными краями |
| УЗК | Плоский отражатель на скосе или между валиками; сильный сигнал только при падении луча под прямым углом | Отражатель в корне, на глубине обратной поверхности |
| Изгиб или излом | Раскрывается по линии сплавления; гладкий непроплавленный скос | Раскрывается по корню; полоса непроплавленного притупления |
На макрошлифе
Травлёный поперечный шлиф (ISO 17639) — самое прямое доказательство. При непроваре соединение видно таким, каким его собрали: прямые кромки притупления и зазор между ними. Несплавление выглядит тонкой тёмной линией; шлак в ней указывает на плохую зачистку, чистая линия вдоль всего скоса — на тепло и угол.
На рентгеновском снимке
Радиография (ISO 17636) хорошо показывает непровар: прямая линия по середине шва с ровными краями. Несплавление по кромке лежит ближе к краю шва, там, где скос, и часто рвётся на отрезки. Плоский дефект под углом к лучу может не дать изображения вовсе.
На УЗК
Ультразвук (ISO 17640) — метод, который отвечает на плоские дефекты. Сигнал с глубины обратной поверхности по оси шва — это корень; сигнал со скоса на средней глубине — несплавление по кромке. Угол ввода подбирают так, чтобы луч падал на скос как можно ближе к перпендикуляру, поэтому дефектоскописту нужен эскиз разделки.
При загибе и изломе
Образец на изгиб (ISO 5173) с несплавлением раскрывается по линии сплавления и показывает гладкий матовый скос, иногда с цветами побежалости. Образец с непроваром, загнутый корнем наружу, раскрывается по корню, и в изломе видна плоская полоса непроплавленного притупления.
Три вида несплавления: 4011, 4012, 4013
Несплавление по кромке (4011)
Металл шва прилегает к скосу, не расплавив его, обычно на длине. Причины — узкая разделка, неверный угол горелки, холодная короткая дуга.
Межваликовое несплавление (4012)
Валик не сплавился с нижним. Причины: шлак или окалина на предыдущем валике, глубокие канавки у краёв выпуклого валика, малый ток на заполняющих проходах.
Несплавление в корне (4013) — не то же, что непровар (402)
Корневой валик дошёл до дна разделки, но не сплавился с кромкой притупления; при непроваре до корня не дошли вовсе. На макрошлифе у 4013 корень заполнен, а линия идёт вдоль одной кромки, у 402 посередине зазор. 4013 даёт дуга, направленная в сторону или отклонённая дутьём, 402 — сборка: см. непровар корня шва.
Почему именно эти два дефекта опасны
Пора круглая, силовой поток её обтекает. Несплавление — плоское разделение с острым краем, оно концентрирует напряжения так же, как трещина. Механически это и есть трещина, только заваренная, а не выросшая.
Поэтому ISO 5817 не даёт ему допустимого размера ни на одном уровне качества. Мерить и спорить не о чем: нашли — исправляют.

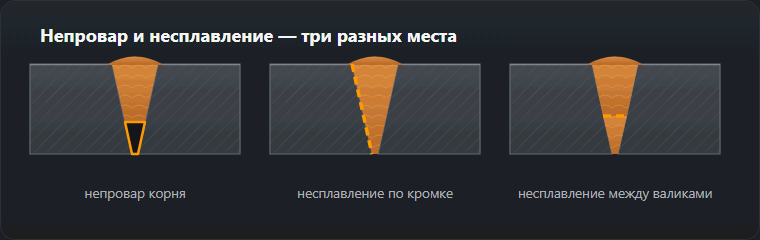
Непровар: причины
У непровара теперь своя страница: девять причин, признак каждой, значения зазора и притупления и пределы по ISO 5817 — непровар корня шва. Ниже — короткая версия.
- Мал зазор в корне. Самая частая причина. Металлу физически некуда пройти. Зазор задаётся картой, а не «на глаз».
- Велико притупление. Толстая перемычка в корне не проплавляется на заданном токе.
- Слишком толстый электрод. Он не входит в разделку и не достаёт до корня — дуга греет кромки, а не корень.
- Занижен ток. Особенно на корневом проходе, где ток специально снижают, чтобы не прожечь, и легко переусердствовать.
- Слишком быстрое ведение. Ванна проходит, не успев проплавить корень.
Геометрию разделки и обозначения удобно свести с формулой сечения — она разобрана на странице расчёта расхода электродов, там же схема с зазором и притуплением.
Девять причин несплавления: признак и что менять
- Холодный старт. Признак: несплавление в начале каждого валика и на возобновлениях. Что делать: зажигать дугу впереди и возвращаться на начало, на ответственных швах ставить выводные планки, конец предыдущего валика сошлифовывать «на ус».
- Мал ток. Признак: высокий округлый валик с резким переходом к металлу. Что делать: выставить ток по электроду и толщине — для ручной дуговой калькулятор тока, для полуавтомата таблица режимов.
- Велика скорость. Признак: узкий валик, не смачивающий обе кромки. Что делать: замедлиться, пока валик не растечётся по кромкам.
- Ванна обгоняет дугу. Признак: гладкая поверхность, под которой несплавление, — MAG с медленным ведением при большой подаче, сварка на спуск по толстому металлу. Что делать: держать дугу на переднем крае ванны, ускориться или снизить подачу, толстый металл варить на подъём.
- Неверный угол горелки или электрода. Признак: дефект на той кромке, от которой дуга была отвернута. Что делать: направлять дугу на кромку; в широкой разделке класть слой в два валика, каждый к своей кромке.
- Узкая разделка. Признак: несплавление по кромке в глубине разделки с обеих сторон. Что делать: проверить угол шаблоном. Таблица сайта даёт 50–70° для V-образной разделки от 3 до 12 мм, 60° для ручной дуговой, 50–60° для MAG — подготовка кромок, калькулятор разделки.
- Окалина, оксиды, шлак. Признак: межваликовое несплавление со шлаком или линия вдоль незачищенного реза. Что делать: зачищать до металлического блеска, удалять шлак после каждого прохода, вышлифовывать канавки у краёв валиков.
- Короткая дуга MAG на толстом металле. Признак: аккуратный валик, холодный внутри. Перенос короткими замыканиями идёт на 16–22 В с холодной ванной; для 8–10 мм таблица даёт проволоку 1,2 мм, 220–280 А, 26–29 В — это уже струйный перенос (от 26–28 В, металл от 5 мм). Что делать: заполнение и облицовку вести струйным или импульсным режимом — см. сварку полуавтоматом.
- Магнитное дутьё. Признак: на постоянном токе дугу уводит в сторону на концах шва и у клеммы массы. Что делать: переставить клемму, варить в сторону массивной прихватки, наклонить электрод против дутья, на ручной дуговой перейти на переменный ток, если электрод позволяет.
Несплавление — единственный дефект, при котором внешний вид шва может быть безупречным: ровная чешуйка, правильная ширина, никаких подрезов. Именно поэтому ответственные соединения проверяют ультразвуком, а не только глазом.
Что делать на практике
- Собирать по карте: зазор и притупление проверять шаблоном, а не на глаз.
- На корневой проход брать электрод меньшего диаметра, чтобы он доставал до корня.
- Держать ток в диапазоне карты — занижение на корне опаснее, чем кажется.
- Зачищать каждый проход перед следующим, включая границы с кромками.
- Вести дугу впереди ванны, не давая расплаву обгонять её.
- При сомнении — вскрыть контрольный образец: макрошлиф показывает и непровар, и несплавление за пять минут.
Исправление
Оба дефекта плоские и заплавлению сверху не поддаются в принципе. Участок выбирают шлифмашинкой или строжкой до чистого металла с заходом за границы, восстанавливают разделку и заваривают заново — уже с исправленной геометрией сборки или режимом. Если причина в сборке, а её не тронули, дефект вернётся на том же месте.
Ремонт по шагам: выбрать, проверить, переварить
- Разметить начало и конец индикации по заключению УЗК или РК.
- Выбрать шлифовкой или воздушно-дуговой строжкой до чистого металла с заходом за оба конца; поверхность после строжки зашлифовать.
- Держать выборку открытой: узкая щель — та самая разделка, которая даёт 4011.
- Проверить выборку магнитопорошковым контролем на ферритной стали, капиллярным — на нержавейке и алюминии.
- Заварить по WPS или технологии ремонта, устранив причину.
- Повторить контроль тем методом, который нашёл дефект, — глазом здесь ничего не доказать.
Что говорят ISO 6520-1 и ISO 5817
ISO 6520-1: 401 несплавление (4011 по кромке, 4012 межваликовое, 4013 в корне), 402 непровар корня. Пределы по таблице ISO 5817 сайта: 401 не допускается на B, C и D; 402 не допускается на B и C, на D — короткая несплошность до 0,2·t, не больше 2 мм. На листе 8 мм это 1,6 мм; на 15 мм 3 мм упираются в потолок 2 мм. EXC2 по EN 1090-2 — это уровень C, и там любой непровар идёт в ремонт.
Частые вопросы
Чем непровар отличается от несплавления?
Непровар (402) — это когда шов не проварен на всю заданную глубину, чаще всего не проварен корень. Несплавление (401) — когда наплавленный металл лёг на кромку или на предыдущий валик, но не сплавился с ним: граница есть, а соединения нет. Первое видно по геометрии, второе часто выглядит идеально снаружи.
Почему несплавление опаснее пор?
Пора — округлая полость, она концентрирует напряжения умеренно. Несплавление — плоский дефект с острыми краями, работающий как трещина. При тех же размерах он снижает несущую способность намного сильнее, поэтому ISO 5817 не допускает его ни на одном уровне качества.
Можно ли обнаружить непровар корня визуально?
Только если есть доступ с обратной стороны. Изнутри при одностороннем шве непровар не виден, и находят его ультразвуком или радиографией. Косвенный признак при сварке — корневой валик выглядит узким и «сухим», без характерного провара.
Можно ли заварить несплавление поверху?
Нет. Новый валик расплавляет поверхность нижнего, но не плоскость несплавления под ним: дефект остаётся на месте, только глубже и незаметнее. Его выбирают шлифовкой или строжкой до чистого металла, проверяют выборку капиллярным или магнитопорошковым контролем и заваривают заново по WPS.
Как отличить несплавление от непровара на рентгене?
Непровар — прямая тёмная линия по оси шва с ровными краями. Несплавление по кромке — более тонкая линия вдоль шва, смещённая к его краю и часто прерывистая. Чистый снимок мало что доказывает, если подозревают несплавление.
Что такое несплавление по кромке?
Несплошность 4011 по ISO 6520-1: наплавленный металл прилегает к скосу кромки, не расплавив его. Обычные причины — узкая разделка, горелка, направленная в середину разделки, а не на кромку, и холодный режим короткой дуги на толстом металле.
Обновлено: